
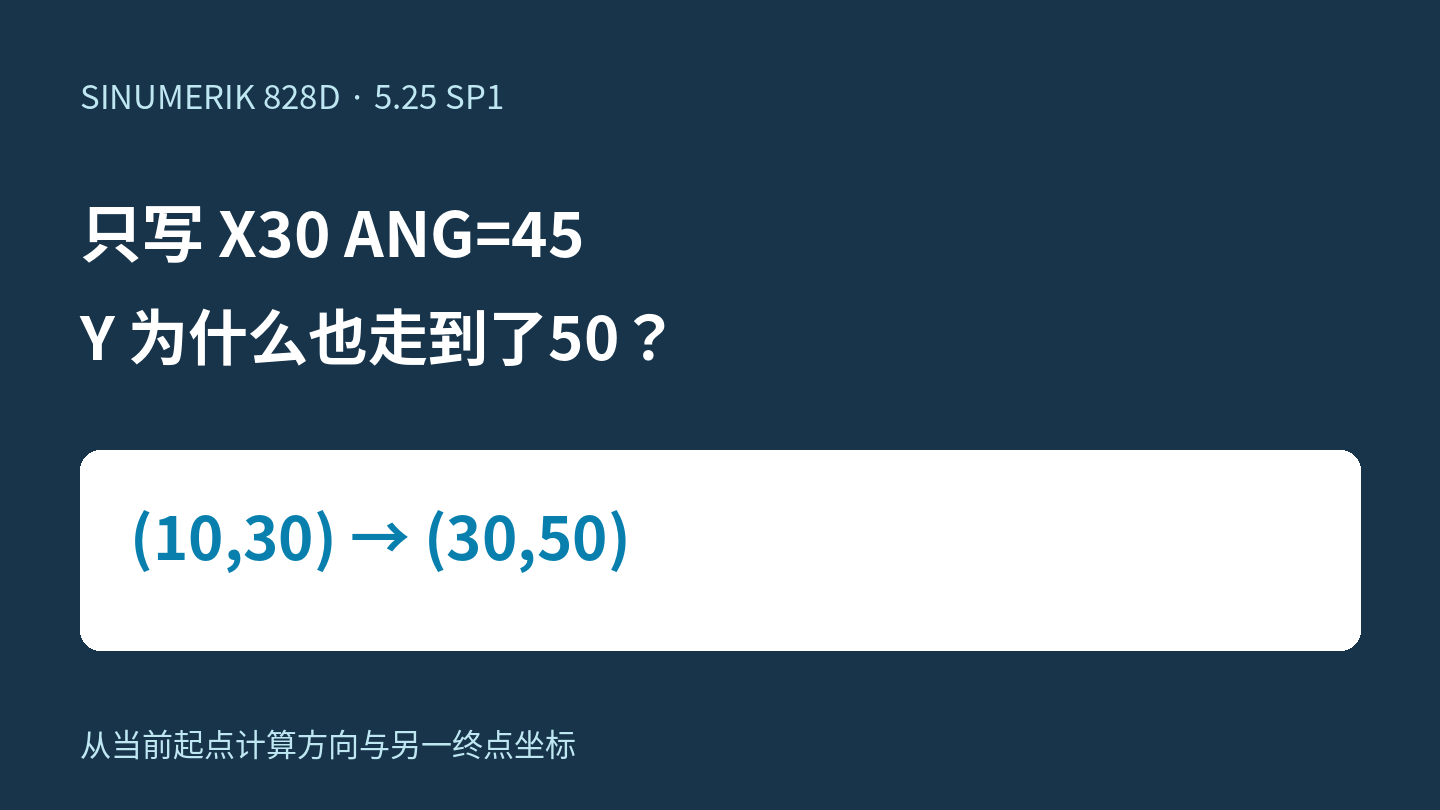
西门子 ANG=45 只写 X30,为什么 Y 也走到了50?
SINUMERIK 828D原生语言中,G17下只写X30与ANG=45,为什么Y也移动?从X10Y30推导终点X30Y50,比较不同入口、绝对坐标、平面方向及完整端点写法。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
SINUMERIK 828D原生语言中,G17下只写X30与ANG=45,为什么Y也移动?从X10Y30推导终点X30Y50,比较不同入口、绝对坐标、平面方向及完整端点写法。
阅读全文 →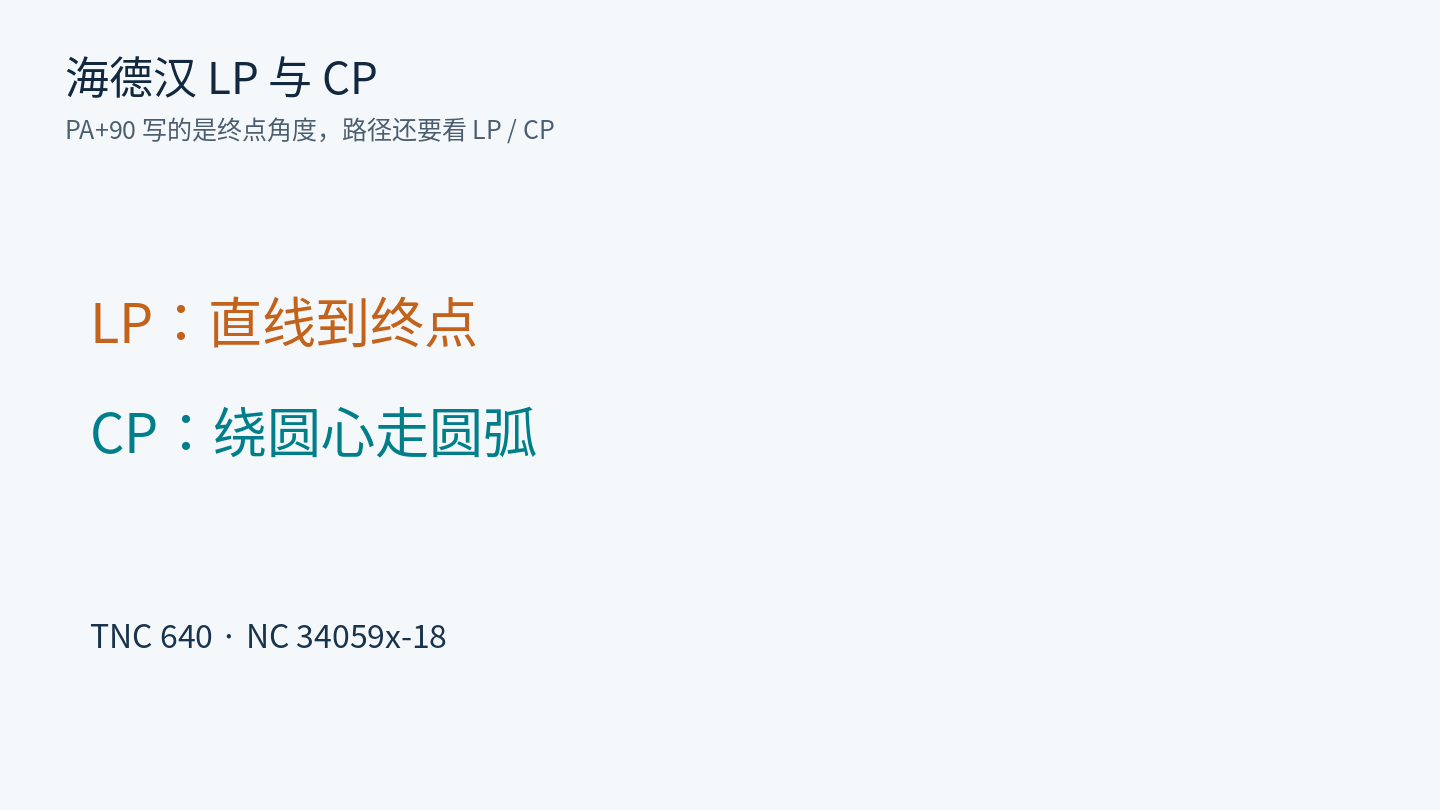
海德汉TNC 640用极坐标写PA+90,LP仍走直线。用R20的独立程序片段和两张原创图,对照LP弦线与CP圆弧、28.284与31.416毫米路程,并说明CC、R0和中间轨迹检查。
阅读全文 →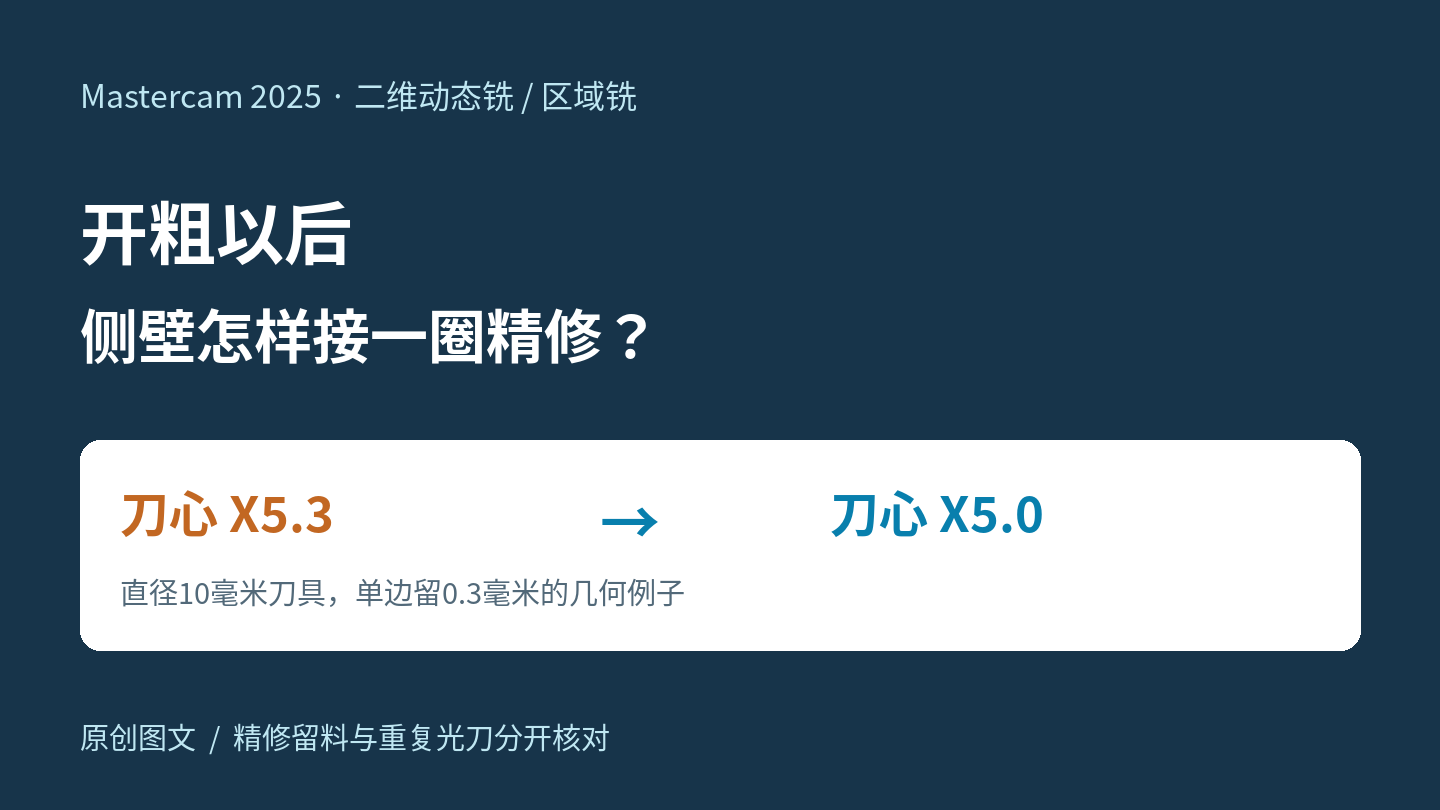
Mastercam 2025 二维动态铣与区域铣追加侧壁精修时,怎样核对留料、间距、精修进退刀和F/S。用直径10毫米刀具、单边0.3毫米的原创示意,说明精修与同轨迹重复光刀的区别。
阅读全文 →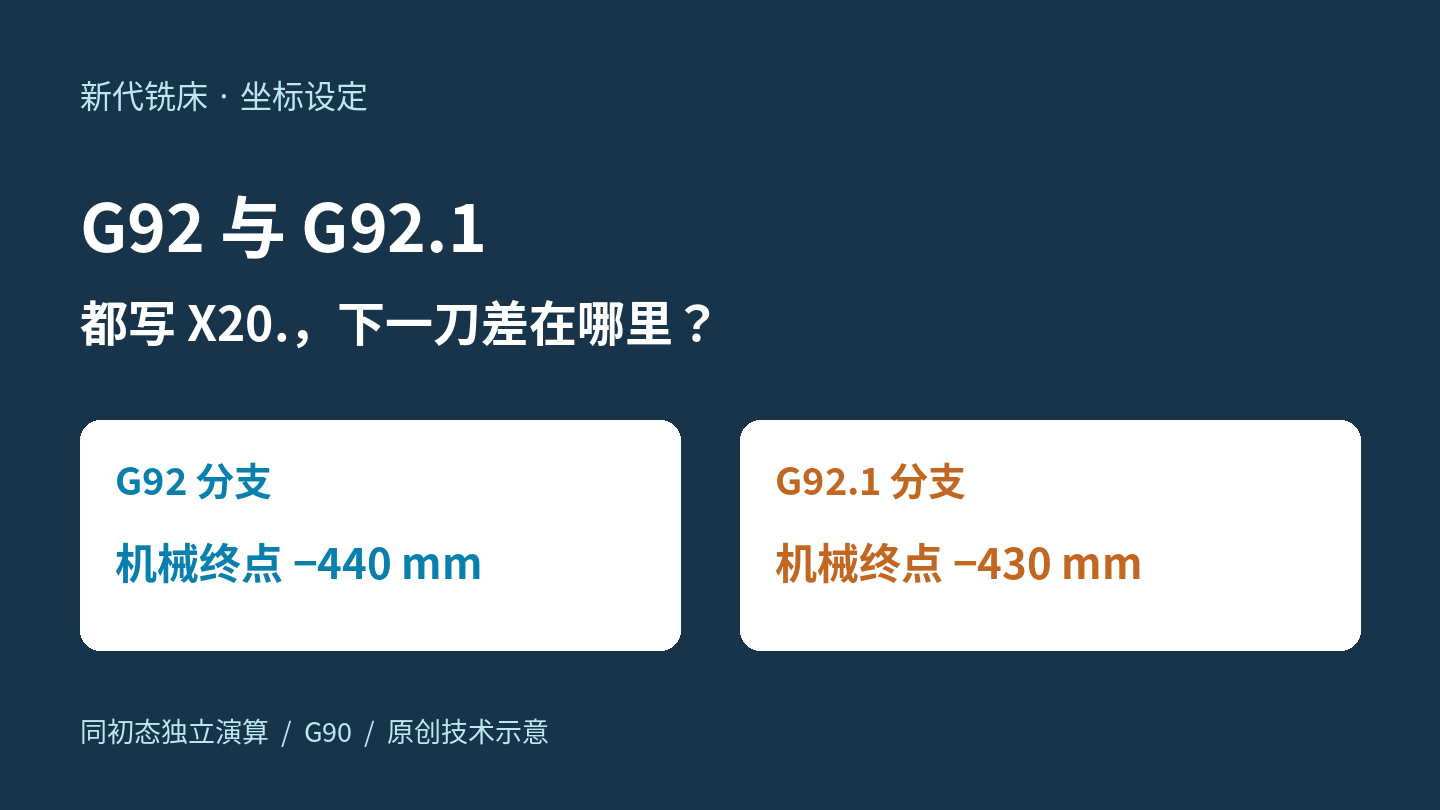
新代铣床的G92 X20.与G92.1 X20.含义不同。用G54原点为机械X-500、起始程序X30的独立算例,算清偏置、坐标显示和后续X50的10毫米终点差,并说明重跑与残留旋转问题。
阅读全文 →
三菱M80的G34等分孔,J90.的小数点能否省略?按无小数J单位0.001°的分支,对照三孔坐标、G81 L0准备与K正负的加工次序,说明输入模式和末孔位置。
阅读全文 →
140°硬质合金钻头接90°定位孔时,先碰到材料的是哪段刃口?用主钻10毫米、定位孔口6毫米的理想几何说明接触顺序、142°定位角度和点钻深度,并保留刀尖修磨条件。
阅读全文 →
限定西门子808D ADVANCED M V4.90,按官方手册拆解G4 F按秒、G4 S按主轴圈数。用3000和1500转/分钟算清2秒与2圈的差别,并说明停留后原进给、转速保留及受控主轴条件。
阅读全文 →
用90°外角解释海德汉TNC 640的CHF倒角尺寸:CHF 5沿两条原边各退5毫米,斜边约7.071毫米;给出斜边目标5毫米的换算、程序片段和进给恢复规则。
阅读全文 →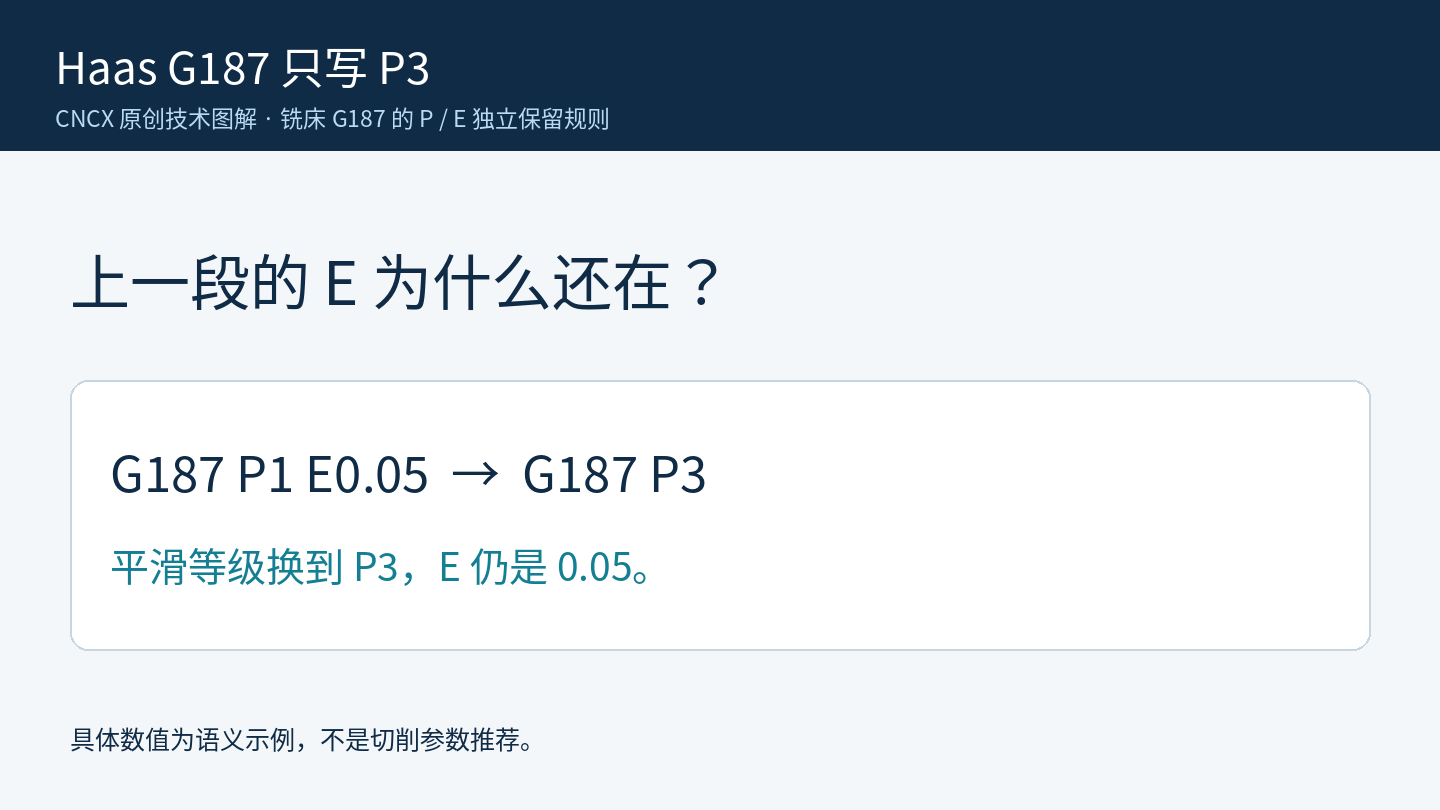
Haas 铣床从 G187 P1 E0.05 改到 G187 P3,E 仍会保留。用连续指令和两张示意图说明 P、E 怎样分别改写、裸 G187 怎样恢复设置 85 与 191,以及复位和结束程序的影响。
阅读全文 →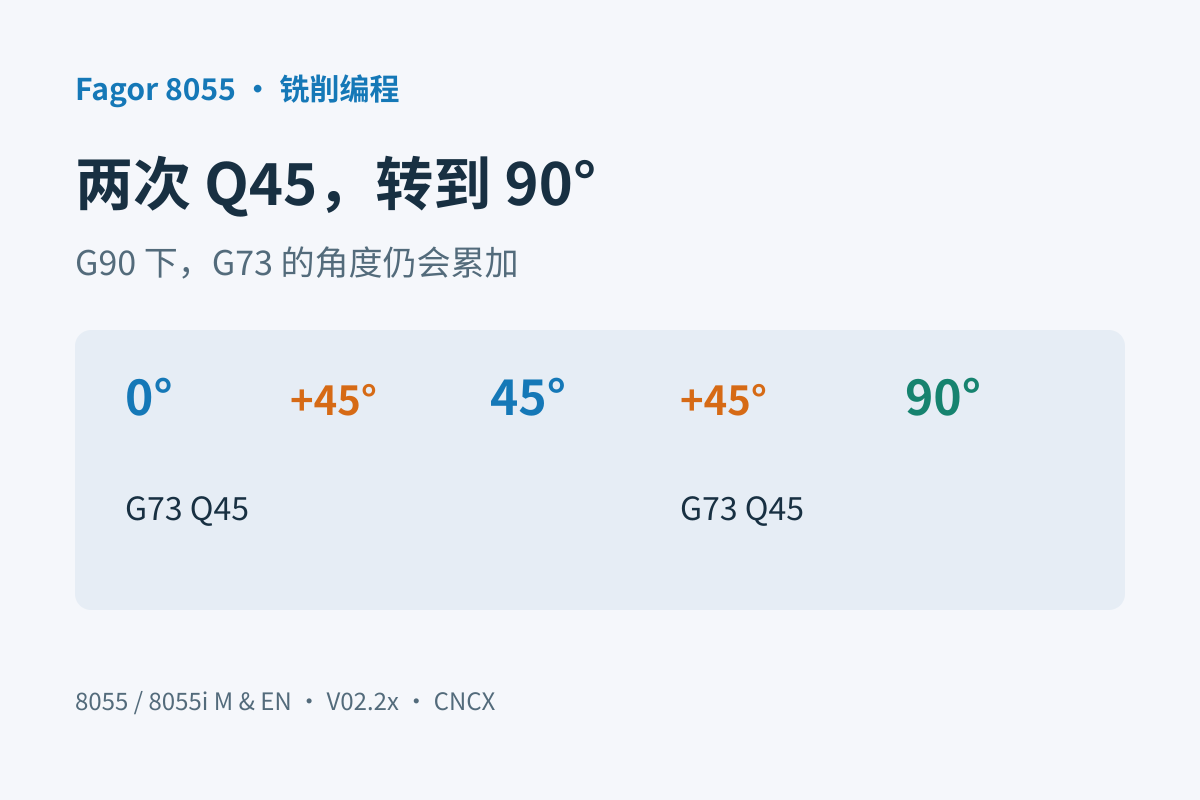
Fagor 8055在G90下连续执行两次G73 Q45,角度仍会累加到90°。用点位计算说明Q0、G17取消旋转及I、J旋转中心的区别,限定M、EN型号V02.2x。
阅读全文 →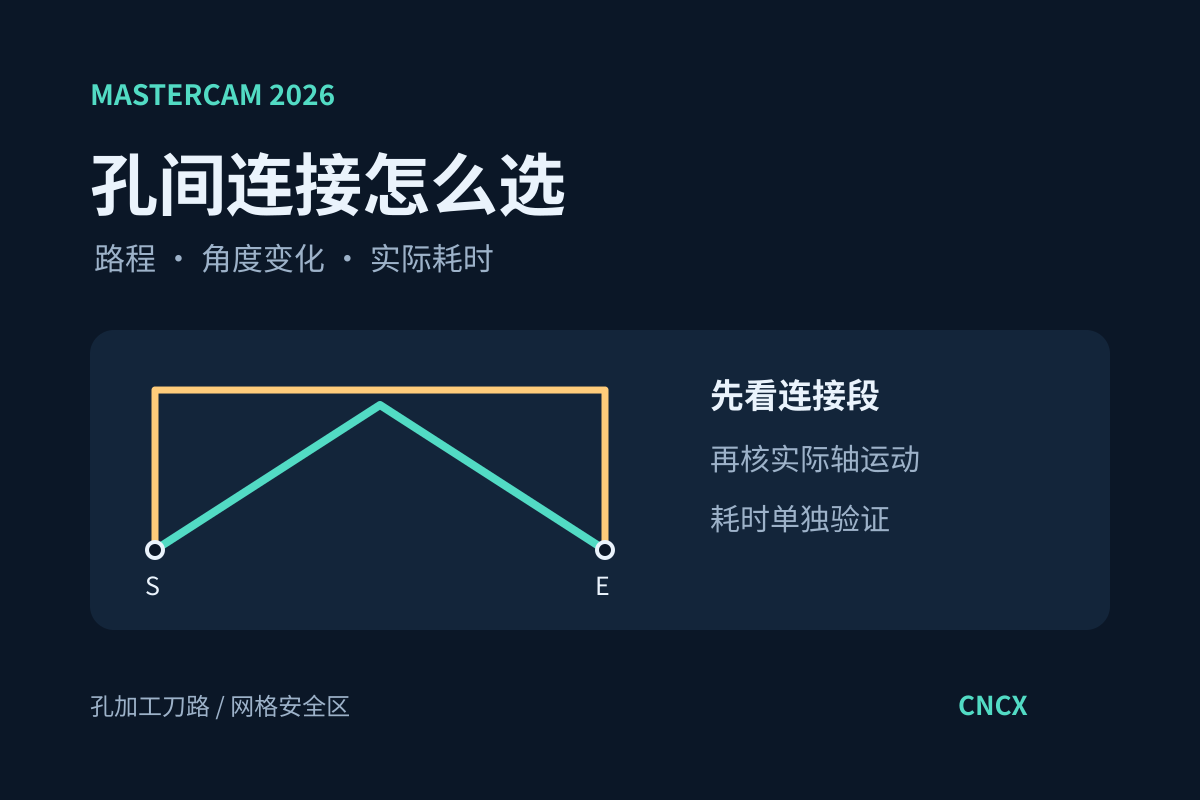
Mastercam 2026孔加工安全区的三种运动优先级怎样比较?用独立折线算例核对116.619与200毫米路程,说明角度变化、后处理轴运动和实机耗时的验证边界。
阅读全文 →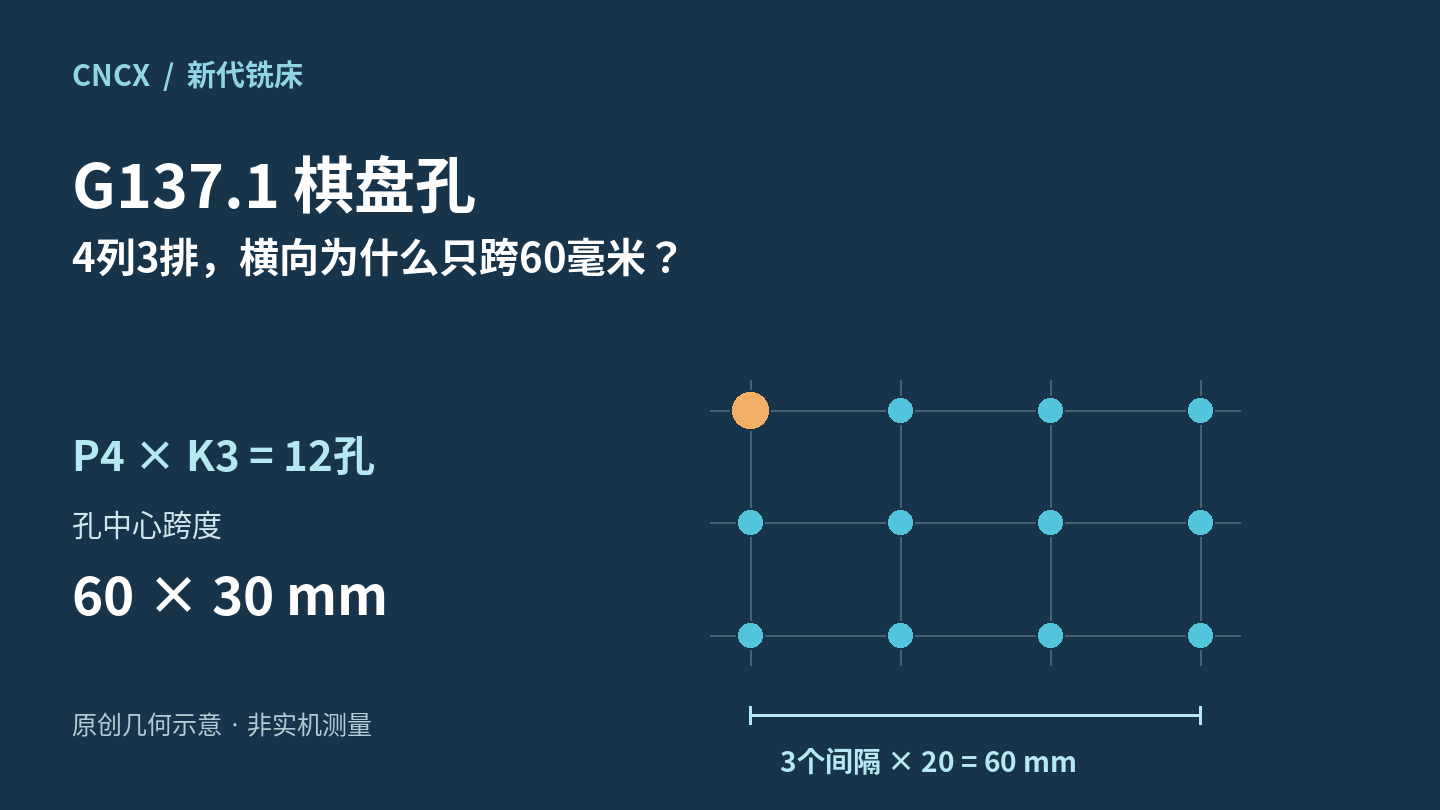
新代铣床G137.1写P4 K3、I20 J-15,为什么孔中心阵列只跨60×30毫米?用12孔原创坐标算例核对孔数、间隔、正负方向与G90/G91起点,并说明孔中心边界和孔外缘的区别。
阅读全文 →