
Technical Article
海德汉 LP PA+90,为什么走的是直线?
海德汉TNC 640用极坐标写PA+90,LP仍走直线。用R20的独立程序片段和两张原创图,对照LP弦线与CP圆弧、28.284与31.416毫米路程,并说明CC、R0和中间轨迹检查。
起点在圆的右边,终点在圆的上边。海德汉程序写了 PA+90,图形里却出现一条斜直线。遇到这种情况,看这一段开头是否写着 LP:它把极坐标换算成终点位置,再沿直线走过去。
下面按海德汉 TNC 640、NC 软件 34059x-18 的明码编程规则说明。例子限定 XY 工作平面、刀具轴 Z、毫米单位,R0 无刀具半径补偿。图里画的是刀心路径;不启用坐标旋转、缩放或倾斜面变换。
同样写 90°,终点相同,走法不同
设极点 CC 在 X0、Y0,起点为 X20、Y0。目标点的极径 PR 为 20,角度 PA 为 +90°,换算到直角坐标就是 X0、Y20。XY 平面里的角度从 +X 方向起算,逆时针为正。
LP 表示直线移动。CP 表示绕极点 CC 的圆弧移动,DR+ 指定逆时针。两个片段分开比较,每次都从同一个起点开始。下面省略了刀具调用、主轴和 Z 轴定位;比较段在已建立的同一 Z 高度执行,起点前的接近路径需单独安排。
直线片段
CC X+0 Y+0
LP PR+20 PA+0 R0 F300
LP PA+90
圆弧片段
CC X+0 Y+0
LP PR+20 PA+0 R0 F300
CP PA+90 DR+
直线片段末行省略 PR,沿用前面的 20;圆弧半径由圆弧起点到 CC 的距离确定,这里也是 20。F300 只是两个片段共用的示例进给值,单位毫米/分钟,没有按材料选切削参数。两段不要首尾相接当成一次加工路径。
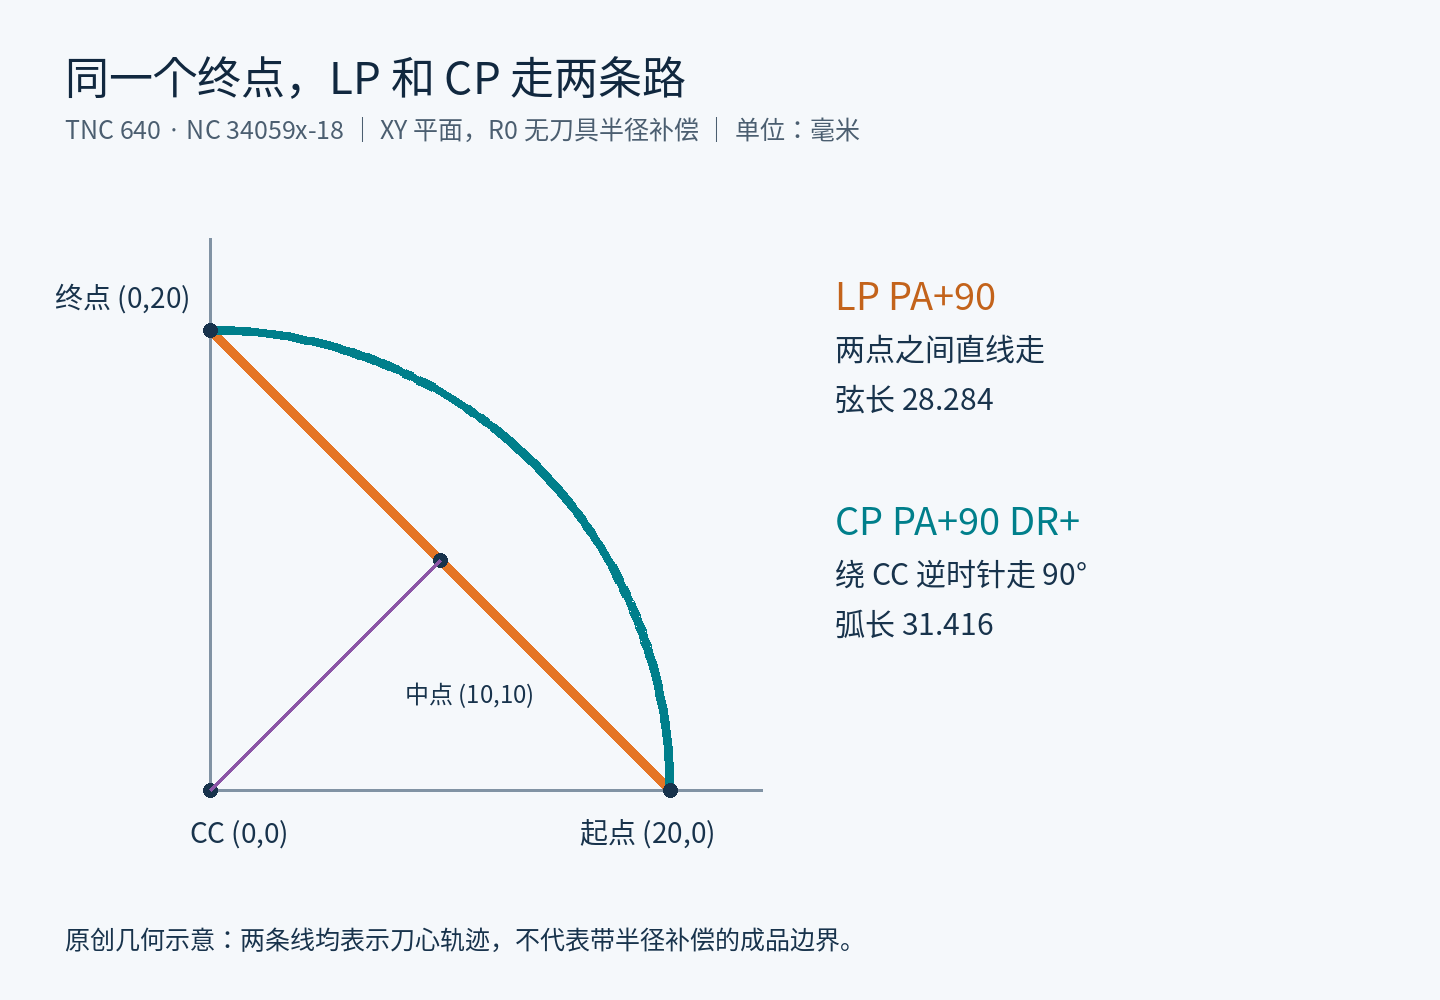
差别在起点和终点之间
从 (20,0) 到 (0,20),直线长度为 √(20²+20²),约 28.284 毫米。半径 20 的 90° 圆弧长度为 20×π÷2,约 31.416 毫米。两条路径只在起点和终点重合。
斜直线中点为 (10,10),它到 CC 的距离约 14.142 毫米。与半径 20 比,向圆心方向靠近了约 5.858 毫米。圆弧转到 45° 时,坐标约为 (14.142,14.142),它到 CC 的距离仍为 20。
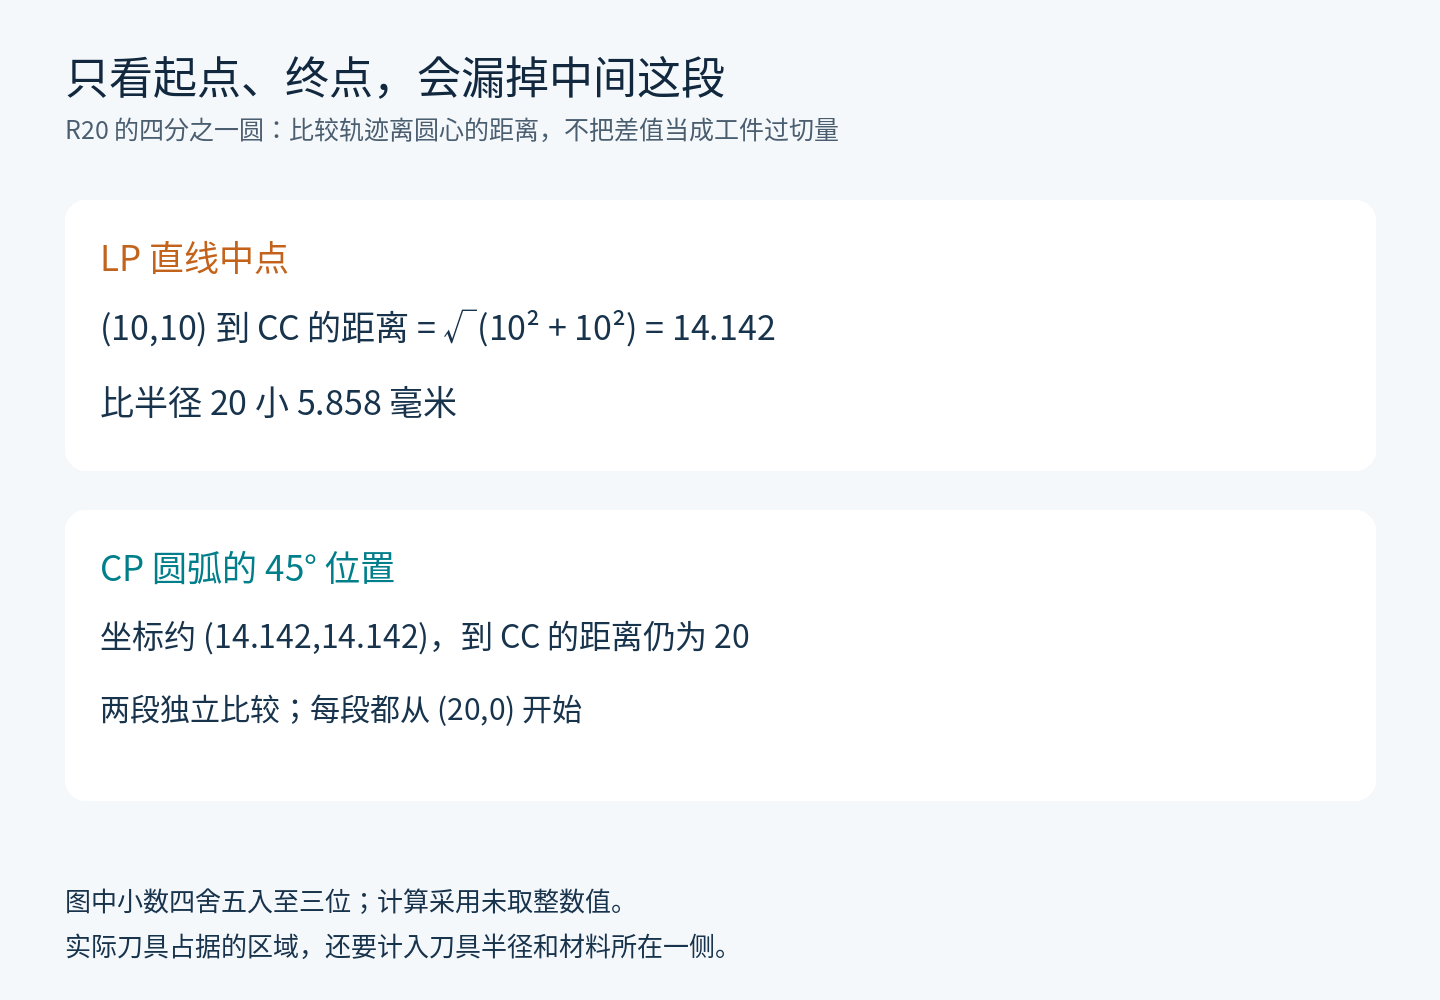
5.858 毫米是这组刀心路径的最大径向差,不能直接写成零件过切量。是否碰到材料、成品边界差多少,还要看材料在路径哪一侧,以及实际刀具半径。若使用 RL 或 RR,刀心会按补偿侧别偏置,图里的 R0 轨迹不能直接替代补偿后的轨迹。
后处理排查要看这一段怎么走
如果预期是绕圆心走四分之一圆,输出却是 LP,即使终点坐标核对无误,中间也会变成弦线。核对时把 CC、圆弧前最后一个刀位和这一段的 LP/CP 一起看;CP 的 DR 还决定绕行方向。CC 会保持到下一次重新定义,前面改过极点也会影响后续极坐标。
这组数值可以用于核对图形中的三个位置:起点 (20,0)、终点 (0,20),以及路径中间是否仍保持到 CC 为 20 的距离。这里完成的是按官方规则的几何计算,没有把图形计算写成实机加工成绩。
如果圆心随前一段定位改变,可接着看CC 增量圆心的参考位置。需要处理直线拐角时,另见CHF 倒角尺寸的含义。
技术依据:海德汉TNC 640 明码编程手册,NC 34059x-18,2023年10月,第175—176页;R0 含义见第139页,XY 极角参考见第90页。