
Technical Article
西门子808D写G4 S2,为什么停不到2秒?
限定西门子808D ADVANCED M V4.90,按官方手册拆解G4 F按秒、G4 S按主轴圈数。用3000和1500转/分钟算清2秒与2圈的差别,并说明停留后原进给、转速保留及受控主轴条件。
主轴稳定在3000转/分钟时,G4 S2只对应转过两圈,换算时间是0.04秒。想让程序停2秒,应写G4 F2。把秒数直接填到S后面,停留时间会差50倍。
这里核对的是西门子SINUMERIK 808D ADVANCED M铣床系统、软件V4.90,采用西门子编程指令。依据是2018年7月《铣削编程与操作手册》。ISO编程模式另有手册,本文不把这套写法套过去。
同样写2,F和S数的单位不同
G4要单独放一行。下面两行是两种写法的对照,使用时按工艺要求选其中一种:
G4 F2
G4 S2
第一行等2秒;第二行等主轴转过2圈。G4这一行里的S2没有把主轴转速改成2转/分钟,F2也没有把后面的切削进给改成2。
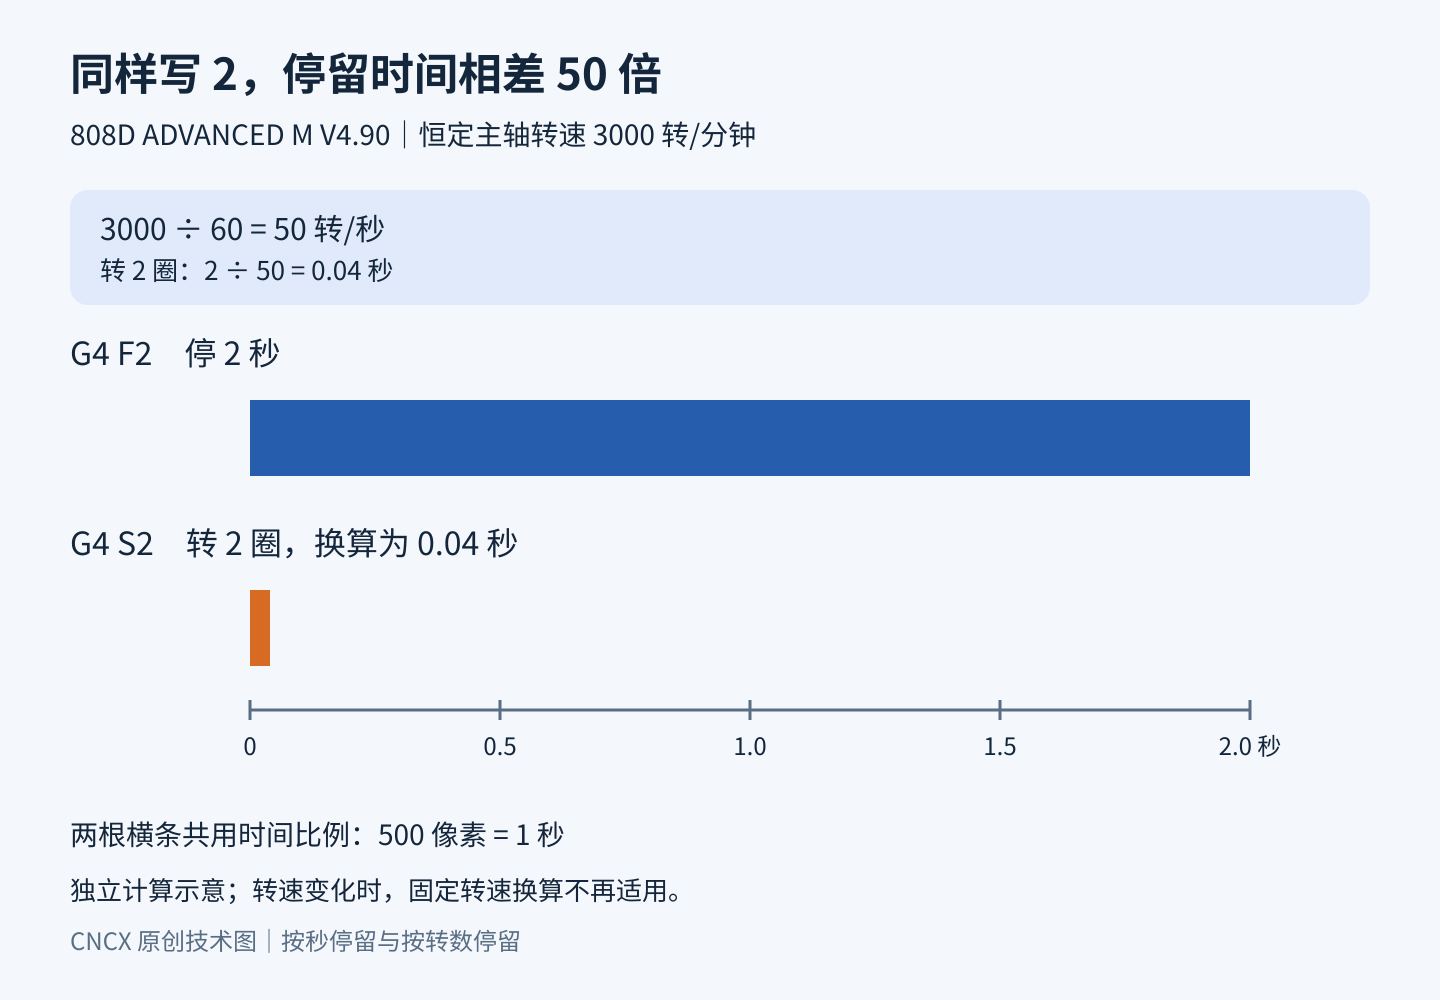
转速以每分钟多少转给出,计算时要换成每秒。3000÷60=50转/秒,所以2圈需要2÷50=0.04秒。固定停2秒,则主轴在这段时间内约转100圈。
把主轴降到1500转/分钟,仍写G4 S2,计算时间变成0.08秒;G4 F2的设定仍是2秒,此时主轴约转50圈。前者约定圈数,后者约定时间。用于清根、光整等工序时,应按实际需要选取计量方式,不能只看后面的数字相同。
这组数值是恒定转速下的算例。若停留期间转速仍在变化,按固定转速相除就不能准确描述整段时间。
停留后,原来的进给和转速还在
假设前文已在毫米制、G94每分钟进给方式下建立F240和S3000,随后插入G4 F2。执行完这行,后续没有另改F、S时,原来240毫米/分钟的进给和3000转/分钟的主轴转速指令继续保留。
同样的起始状态下,插入G4 S2,S3000也不会被S2覆盖。停留行的字母与常见进给、转速地址相同,但在这一行承担停留参数。
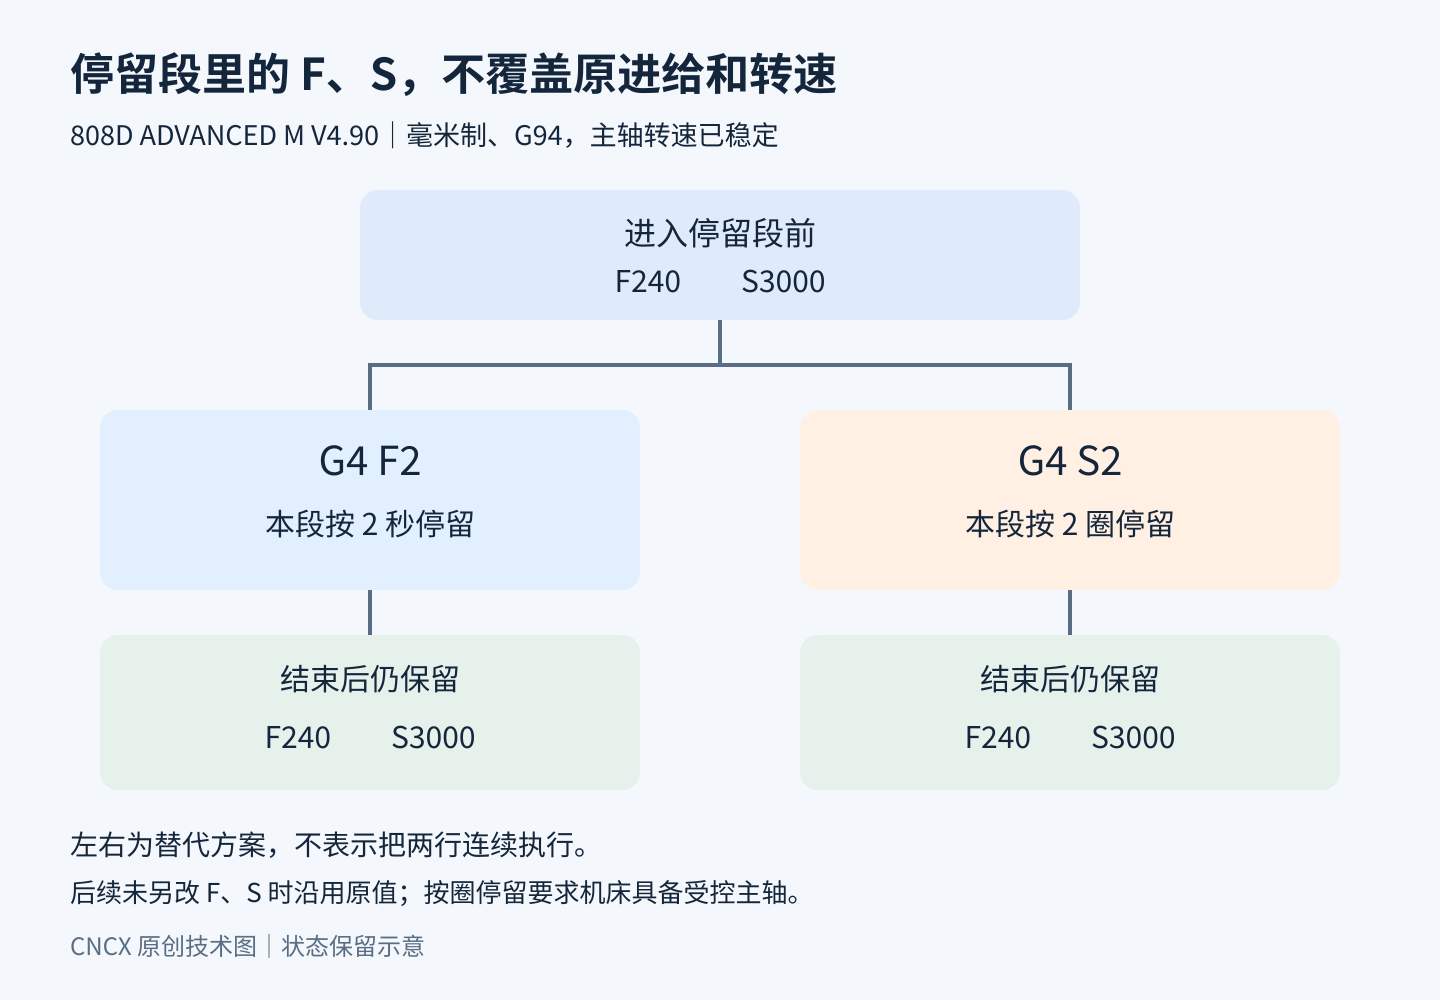
审后处理时,可以拿同一份工序分别输出“停2秒”和“停2圈”的NC对照。秒数对应F,圈数对应S,同时检查后续原有F、S有没有被误改。本文只提供停留片段,没有给出刀具、坐标、切入或退刀动作,不能作为完整加工程序装入运行。
G4 S需要受控主轴
该版手册对按圈停留有明确条件:机床必须有受控主轴,转速也通过S地址编程。这个条件不能从程序里出现了一个S字母就推定满足,还要与机床的主轴配置相符。
如果工艺记录写的是“停留2秒”,在这里就输出G4 F2。只有工艺明确要求按主轴圈数计量、机床也具备相应条件时,才采用G4 S形式。毫米/分钟的进给、主轴转速与停留参数分别核对,才不会在一行看似相近的代码里丢掉单位。
相关阅读:
- 西门子G95与主主轴选择 (此篇为828D,阅读时保留型号区别)
- NC程序修改后的检查
技术依据:西门子《SINUMERIK 808D ADVANCED铣削编程与操作手册》,07/2018,6FC5398-4DP10-0BA7,第2页适用产品与软件版本、第107页11.7.3。
查看西门子官方手册第107页