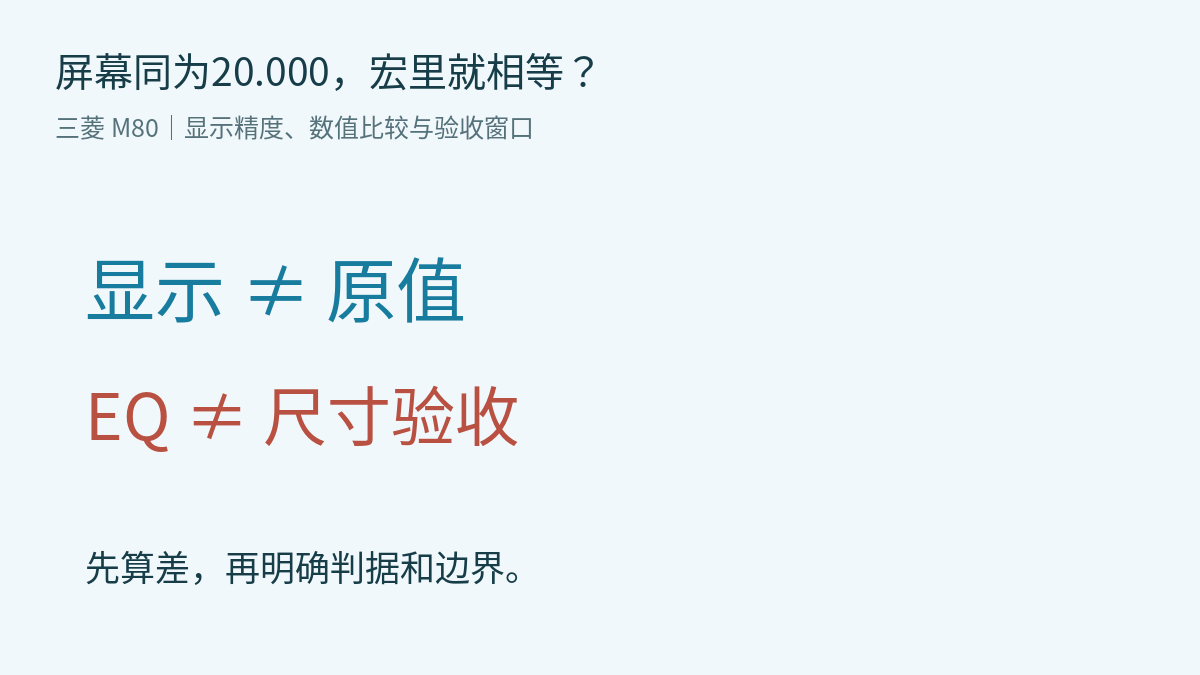
三菱M80屏幕同为20.000,EQ就能判尺寸合格吗?
按三菱M80加工中心手册区分显示舍入、变量比较和尺寸验收。用20.0004及0.005示例说明ABS差值、LT与LE边界,避免照搬手册阈值当加工公差。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
按三菱M80加工中心手册区分显示舍入、变量比较和尺寸验收。用20.0004及0.005示例说明ABS差值、LT与LE边界,避免照搬手册阈值当加工公差。
阅读全文 →
按TNC640 NC34059x-17解释INSTR从0起的位置、未命中返回源长度及BEG搜索起点,用PART-A和PART-PART示例区分字符串位置与STRLEN结果。
阅读全文 →
依据828D CNC 5.25 SP1说明STOPRE的预处理同步、前段精确停止与独立程序段要求,用三行直线片段区分F值和段衔接,并明确刀具补偿及样条状态的限制。
阅读全文 →
限定Haas NGC铣床当前手册英制参数示例,解释G65中A1、A1.与D1的数值差异,沿调用端、局部变量和算术结果追查错误,不把参数地址误当轴运动。
阅读全文 →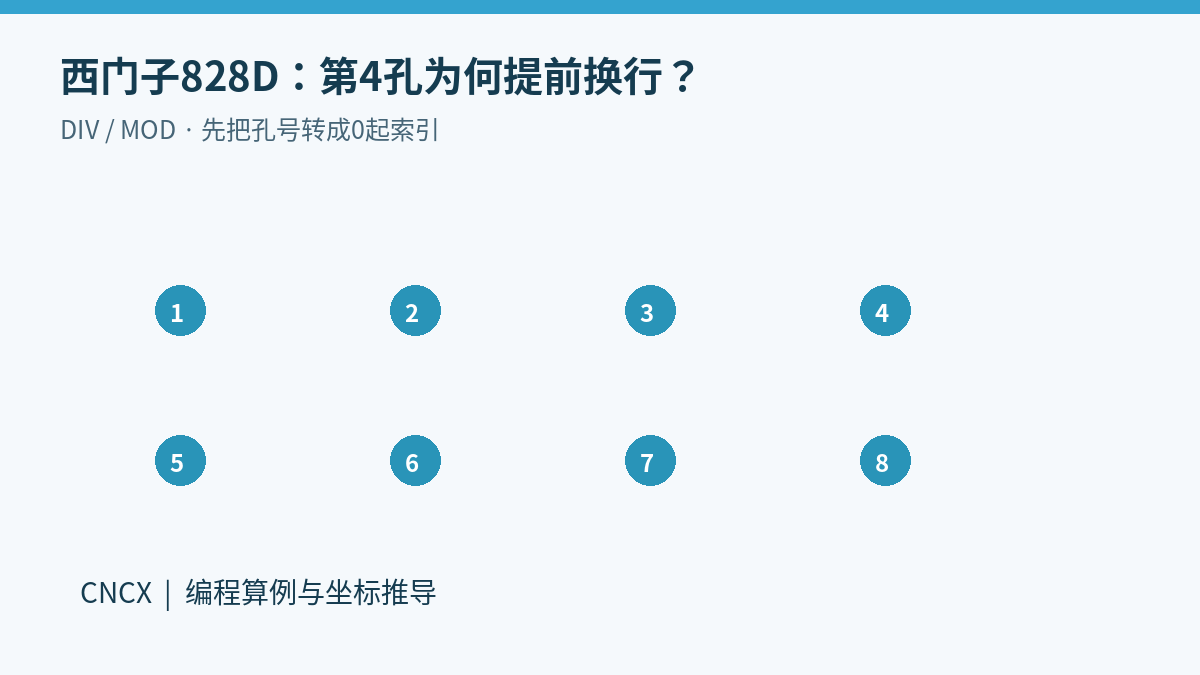
以828D CNC 5.25 SP1的4列3行孔阵列为例,推导1起孔号到0起行列的DIV/MOD换算,解释第4孔提前换行的原因,给出无轴运动的坐标计算片段和边界孔核对。
阅读全文 →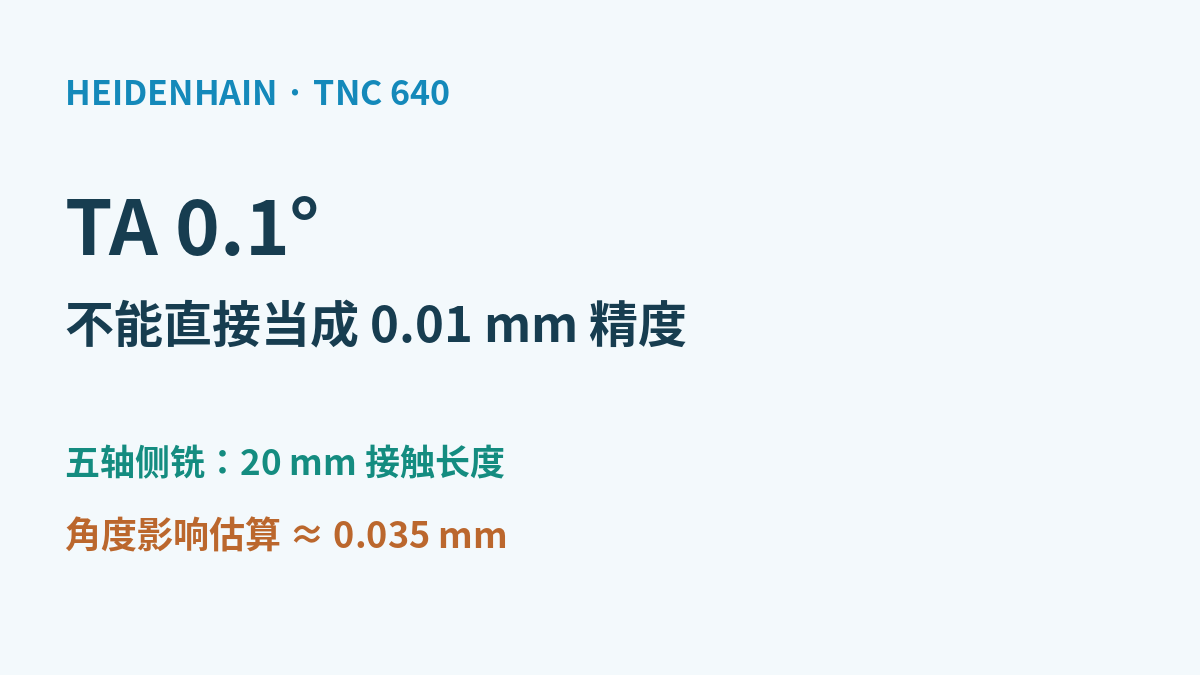
按TNC 640 NC34059x-17解释循环32的T与TA。用20毫米侧刃接触长度估算0.1°角度偏差的轮廓影响,反推独立姿态误差预算,并区分刀具伸出量、TA0与厂家默认值。
阅读全文 →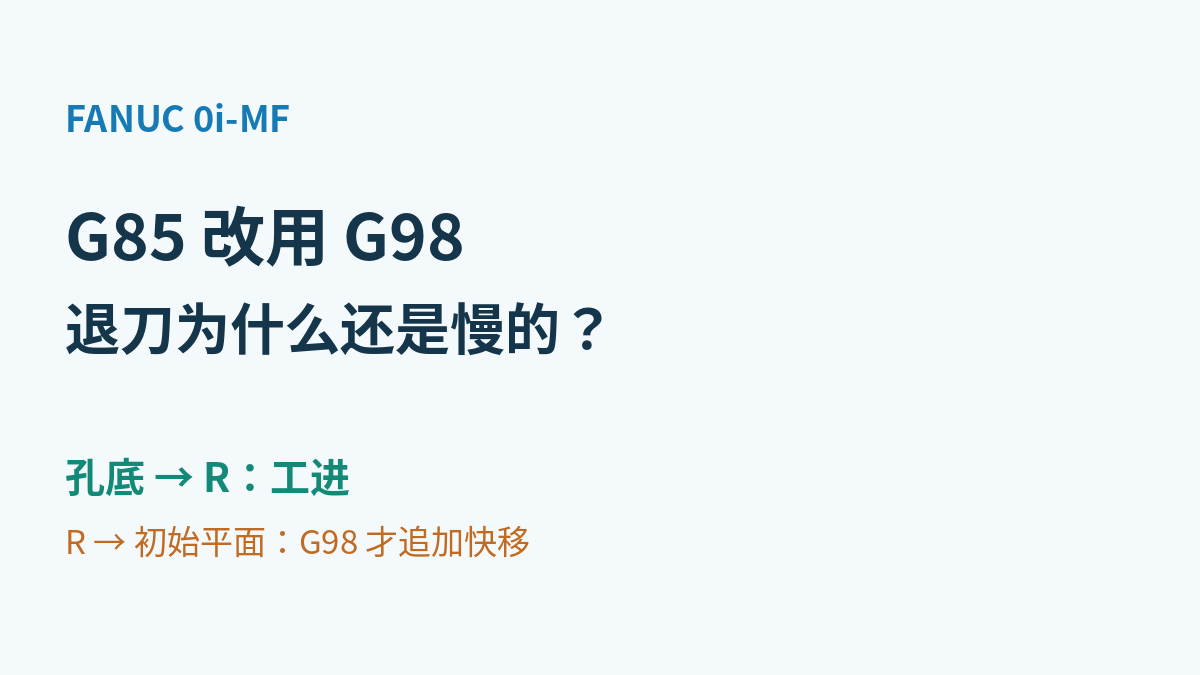
按FANUC 0i-MF加工中心B-64604EN-2/01说明G85孔底至R平面的工进退刀,区分G98追加快移与G99返回高度;用R2、Z-18、F120算例核对分段时间,并检查后处理循环映射。
阅读全文 →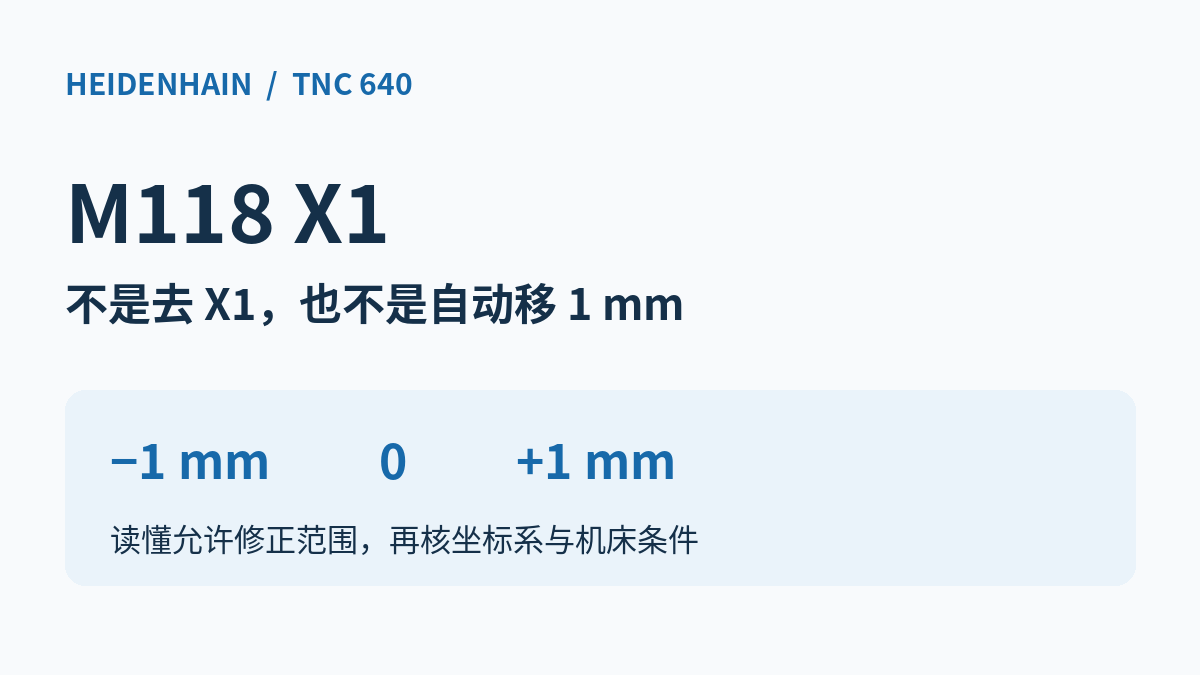
海德汉TNC 640的M118 X1不是绝对定位或自动移动。用±1毫米范围图解释轴值,区分机床坐标与Option 44来源,并核对DCM、夹紧轴及取消条件。
阅读全文 →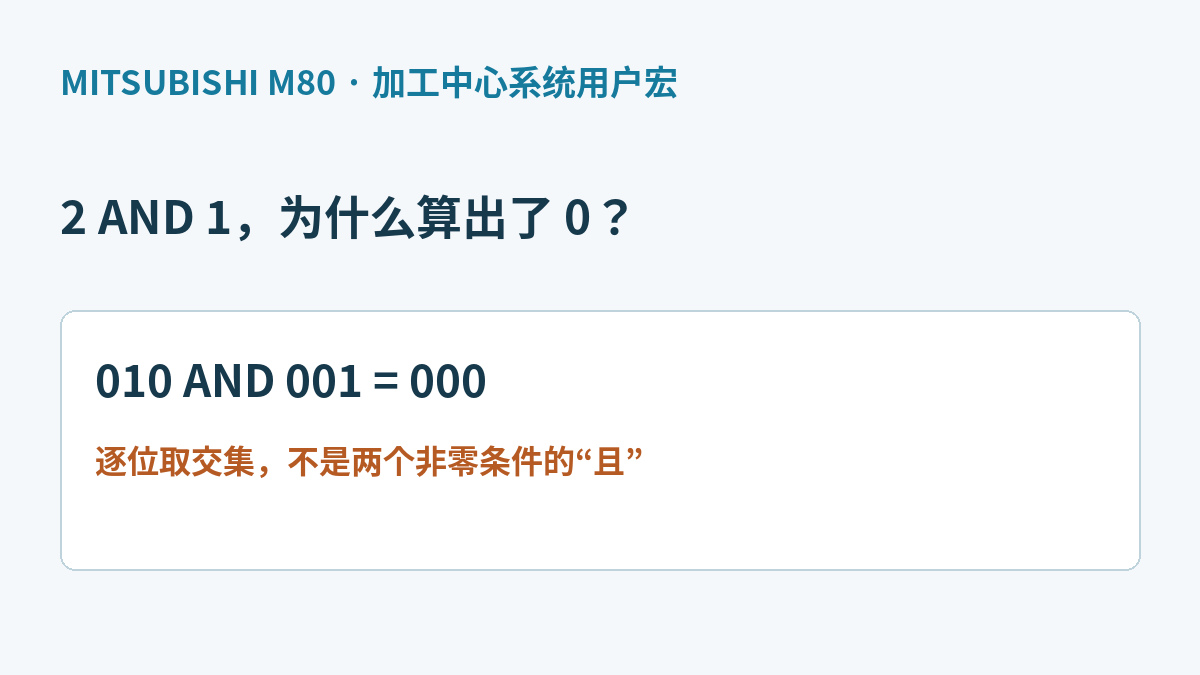
三菱M80加工中心用户宏的AND是32位逐位运算。用2 AND 1及6 AND 2解释非零条件、单比特掩码与结果判定,避免把取位结果固定与1比较。
阅读全文 →