
Technical Article
Fagor 8055:G90下连写两次G73 Q45,为什么转到了90°?
Fagor 8055在G90下连续执行两次G73 Q45,角度仍会累加到90°。用点位计算说明Q0、G17取消旋转及I、J旋转中心的区别,限定M、EN型号V02.2x。
程序里写着G90,连续两次执行G73 Q45,第二次却转到了90°。如果把Q当成相对初始方向的绝对角度,就会把这段程序看错。
在Fagor CNC 8055/8055i的M、EN型号中,G90管点坐标的绝对编程;G73的Q按每次给出的角度累加。本文依据软件V02.2x、Ref.1711编程手册,限定XY平面、无缩放和镜像的情况。
同一个X20 Y0,为什么能落到三个位置
旋转中心取当前工件坐标原点O,观察点为X20 Y0。以下采用毫米、G94每分钟进给,没有刀具半径补偿及其他坐标变换。F300是算例进给值;片段未安排刀具、主轴、Z向安全高度和加工深度,只用于解释坐标关系。
N10 G17
N20 G90
N30 G01 X20 Y0 F300
N40 G73 Q45
N50 G01 X20 Y0
N60 G73 Q45
N70 G01 X20 Y0
N80 G73 Q0
N90 G01 X20 Y0
N100 G17
N110 G01 X20 Y0
N10选择XY平面,同时取消已有坐标旋转;N20选择绝对坐标编程。执行到N30,观察点在未旋转的工件坐标系下是(20,0)。
N40增加45°旋转。N50虽然仍写X20 Y0,对应位置已经变成X=20×cos45°≈14.142、Y=20×sin45°≈14.142。这里的数值是原工件坐标系下的几何位置,没有换算成机床坐标。
N60再增加45°,累计角度变成90°,所以N70的X20 Y0对应(0,20)。三次运动段里的坐标文字相同,解释这组坐标的方向变了。
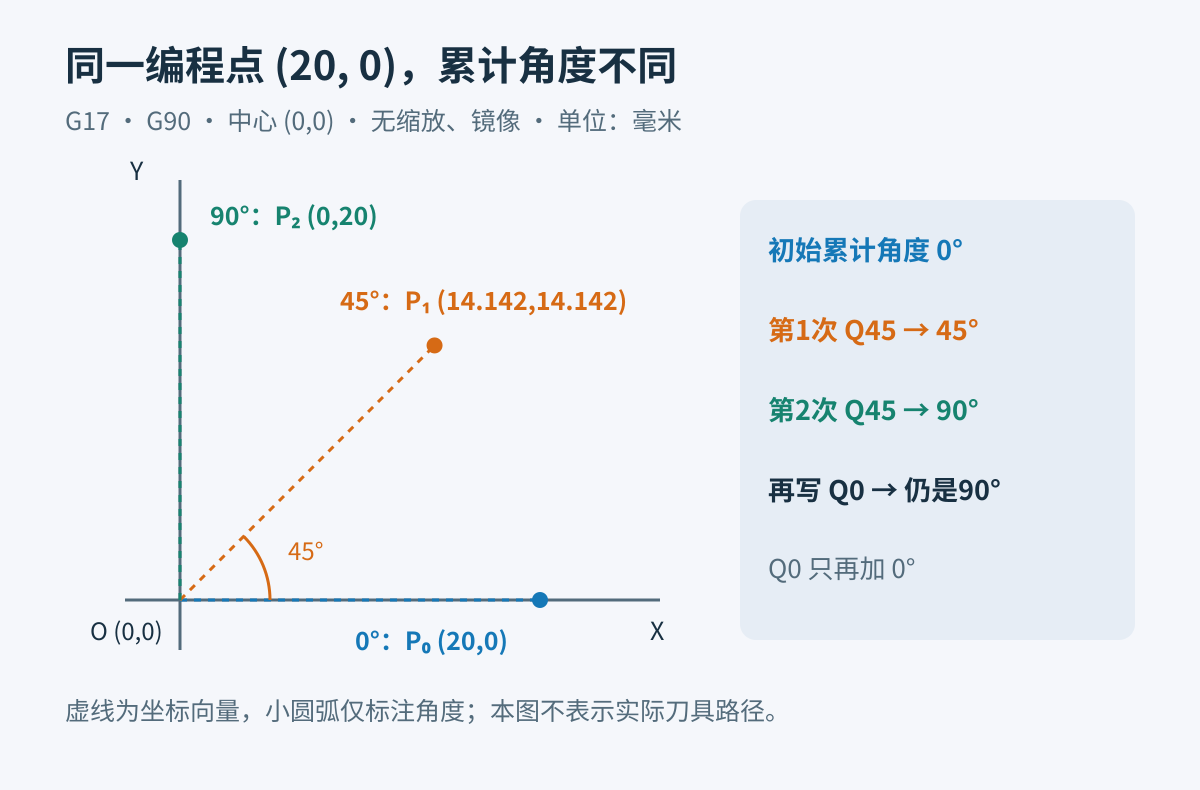
代码使用G01,目标点之间按直线连接。把图上的45°辅助圆弧认作刀具绕原点走圆弧,会误判轮廓之间的连接路线。
Q0只增加0°,不会清掉前面的90°
执行N80之前,累计角度已经是90°。再给Q0,计算仍是90°+0°,N90对应的点保持(0,20)。
同样,如果先写Q45,接着写Q90,中间没有取消旋转,累计角度就会到135°。本例从45°转到90°,第二次要增加的量是45°。检查重复调用时,在每个G73段旁记下累计角度,就能看出从哪一次开始多加了角度。
恢复方向后,下一段还会移动
本例N100单独写G17。手册第126页明确列出G17可以取消坐标旋转,因此这行重新选择XY平面,并取消前面的旋转。
N100没有给出轴目标坐标,不命令刀具回原点。N110才给出下一个位置;旋转取消后,X20 Y0重新对应(20,0)。从前面的(0,20)到这里仍有一段移动,退刀和避让需要在实际程序中安排。
后续工序如果使用其他加工平面,要按那段工序安排平面选择,不能把本文的G17插进所有程序。
中心漏写,角度对了也会偏位置
前面的G73没有写I、J,旋转中心采用工件坐标原点。下面是另一段独立算例,从0°开始,把中心C设在(10,10),编程点P设为(30,10)。其余条件与上例相同。
G17
G90
G73 Q90 I10 J10
G01 X30 Y10 F300
I10、J10给的是工作平面原点下的中心绝对坐标。P在C右边20毫米,逆时针转90°后,落在C上方20毫米,即(10,30)。
如果这一段省略I10 J10,旋转中心落到O,同一个P转90°后得到(−10,30)。两种结果横向相差20毫米,只核对Q90发现不了中心错误。
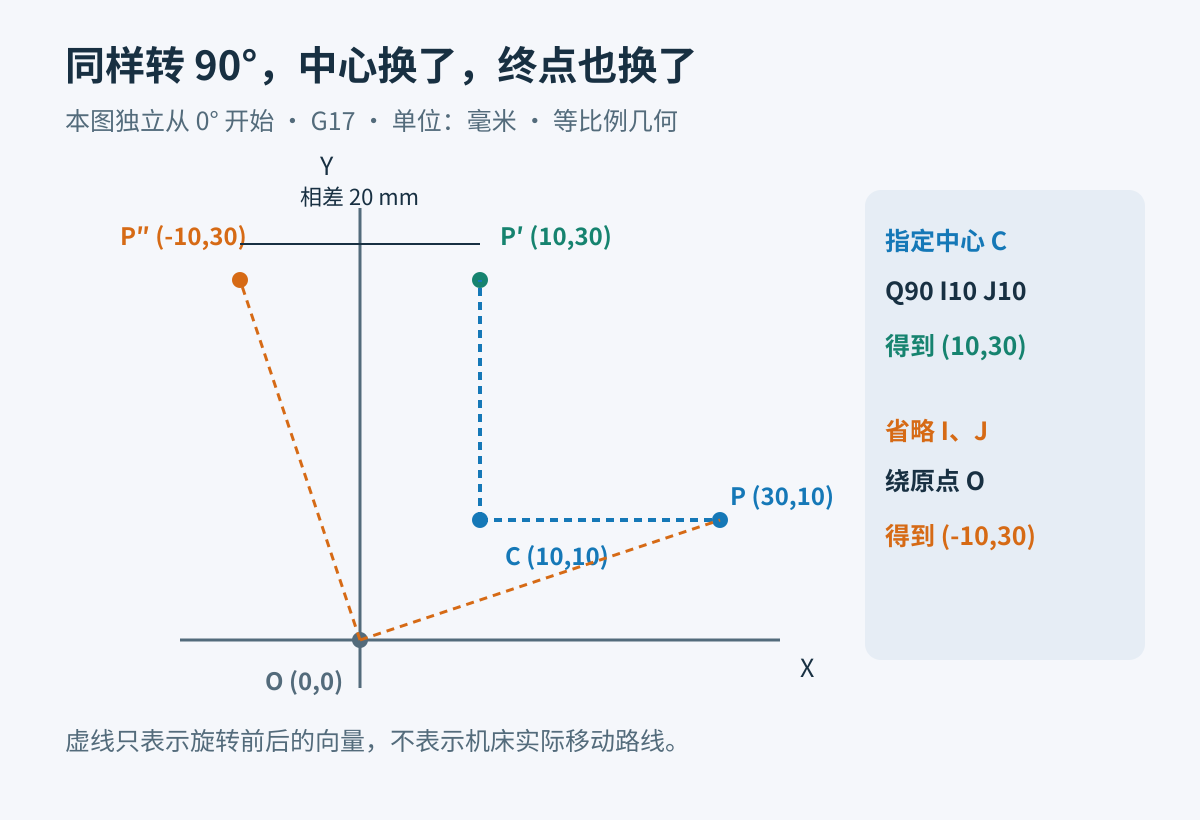
手册说明,生效的缩放和镜像会影响I、J定义的中心坐标,所以带有这些变换的程序,需要连同变换状态重新计算。站内G72 S1与单轴缩放一文说明了另一种容易残留的坐标状态。
G73应单独占一个程序段。本文已经核对角度累加、旋转中心和G17取消规则,并独立复算图中点位;没有机床运行记录。实际程序还要把旋转前后的连接移动与装夹位置对上,程序复核项目可接着看NC程序修改后的安全检查。
资料依据
Fagor《CNC 8055/8055i M、EN编程手册》,软件V02.2x、Ref.1711:第42页加工平面、第45页绝对坐标、第125—126页坐标旋转。已交叉核对法语官方手册与英语官方手册,正文采用两版一致列出的G17取消方式。