
CNCX · Mastercam 插件
Mastercam 插件现已免费更新上线
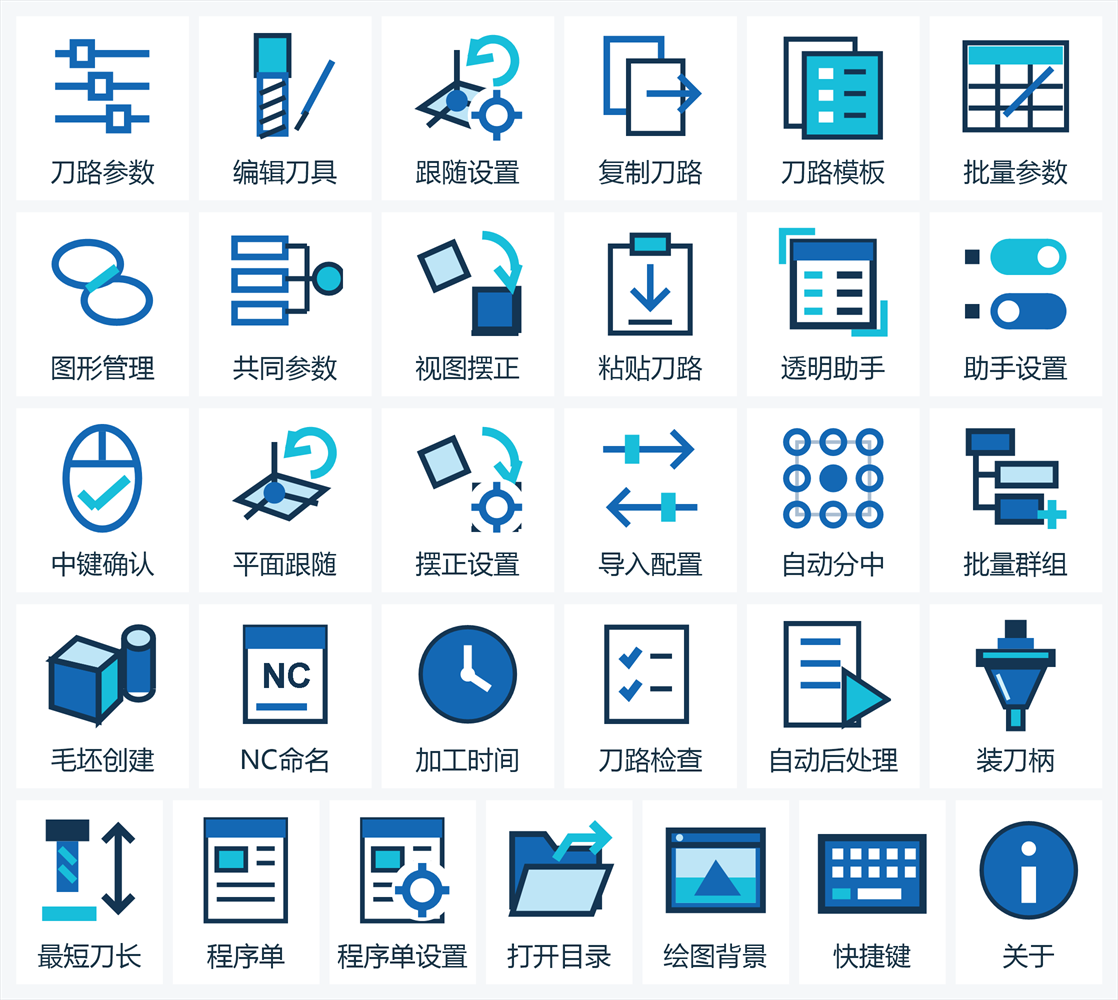
程序单、多轴最短刀长、刀路模板和透明助手等工具,集中在 Mastercam 中使用。最短刀长支持三四五轴刀路,支持2022-2026版本。
程序单刀具管理刀路检查
Capability
编程工具与技术服务
在 Mastercam 中整理程序单和刀具,下载实用工具,或沟通后处理适配需求。
技术资料
Knowledge
后处理技术图解
从实际问题出发,把坐标、换刀和程序输出讲清楚。
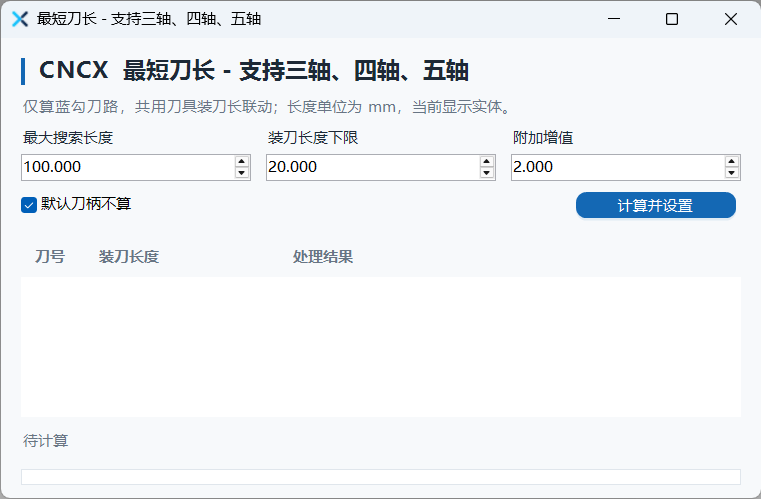 CNCX-mastercam 插件V1.9.1.4已更新CNCX-mastercam 编程辅助插件V1.9.1.4免费更新。超多功能,欢迎下载体验
 三菱M80屏幕同为20.000,EQ就能判尺寸合格吗?按三菱M80加工中心手册区分显示舍入、变量比较和尺寸验收。用20.0004及0.005示例说明ABS差值、LT与LE边界,避免照搬手册阈值当加工公差。
 海德汉INSTR返回0,是没找到工件标签吗?按TNC640 NC34059x-17解释INSTR从0起的位置、未命中返回源长度及BEG搜索起点,用PART-A和PART-PART示例区分字符串位置与STRLEN结果。
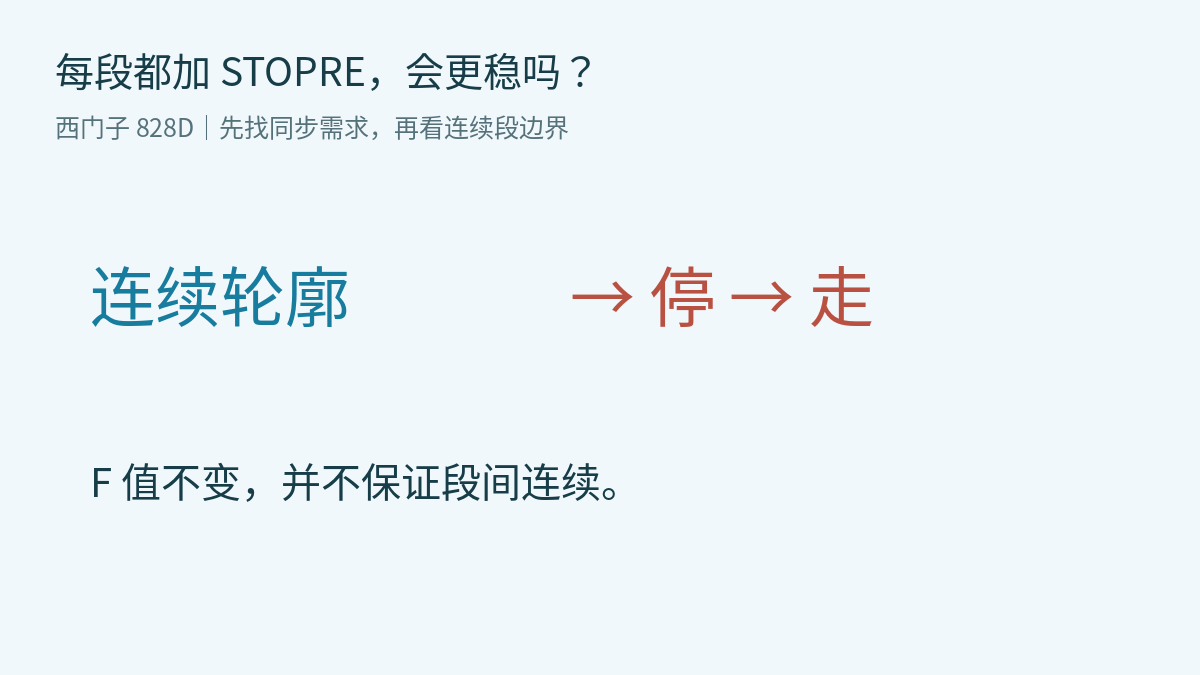 西门子828D每段都加STOPRE,轮廓为什么反而停顿?依据828D CNC 5.25 SP1说明STOPRE的预处理同步、前段精确停止与独立程序段要求,用三行直线片段区分F值和段衔接,并明确刀具补偿及样条状态的限制。
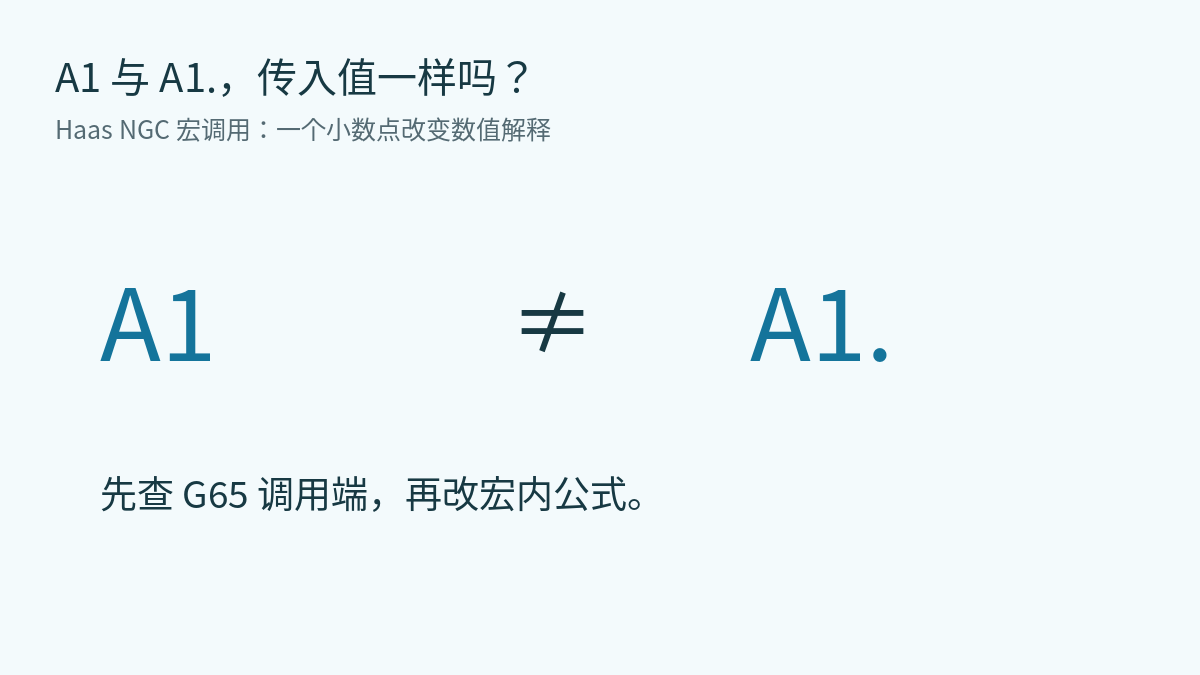 Haas G65写A1,宏里为什么不是1?限定Haas NGC铣床当前手册英制参数示例,解释G65中A1、A1.与D1的数值差异,沿调用端、局部变量和算术结果追查错误,不把参数地址误当轴运动。
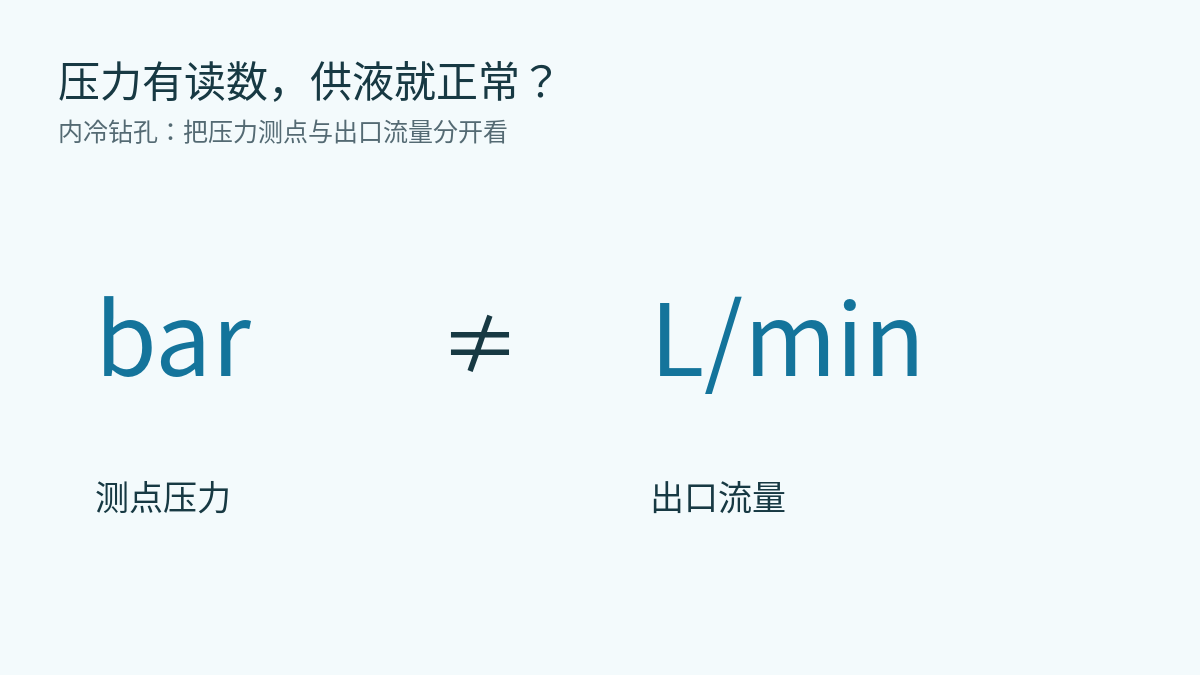 内冷压力有读数,钻孔堵屑就能排除供液问题吗?内冷压力表有读数,不等于钻头出口流量已匹配。区分测点压力与出口流量,用假设采集记录解释L/min换算,并说明同条件对比及排屑判断边界。
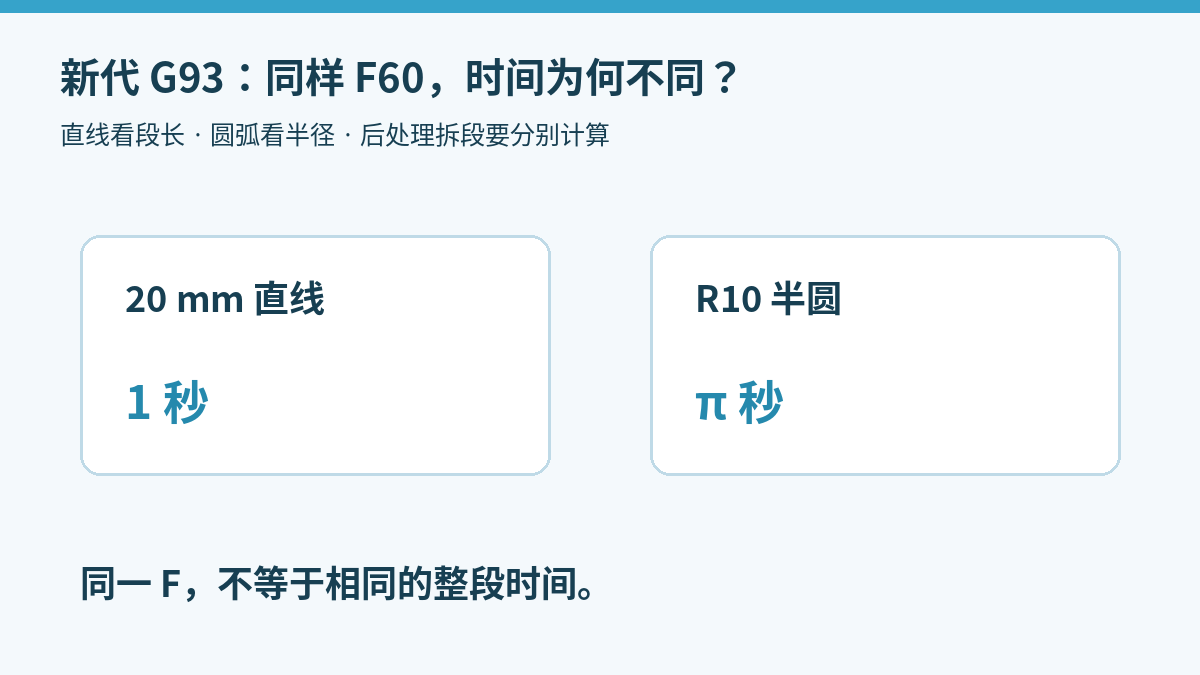 新代G93同写F60:直线1秒,半圆为什么要3.14秒?按新代铣床手册区分G93直线段长与圆弧半径换算,用20毫米直线及R10半圆计算F60的速度和理论时间,解释拆段后F如何重算。
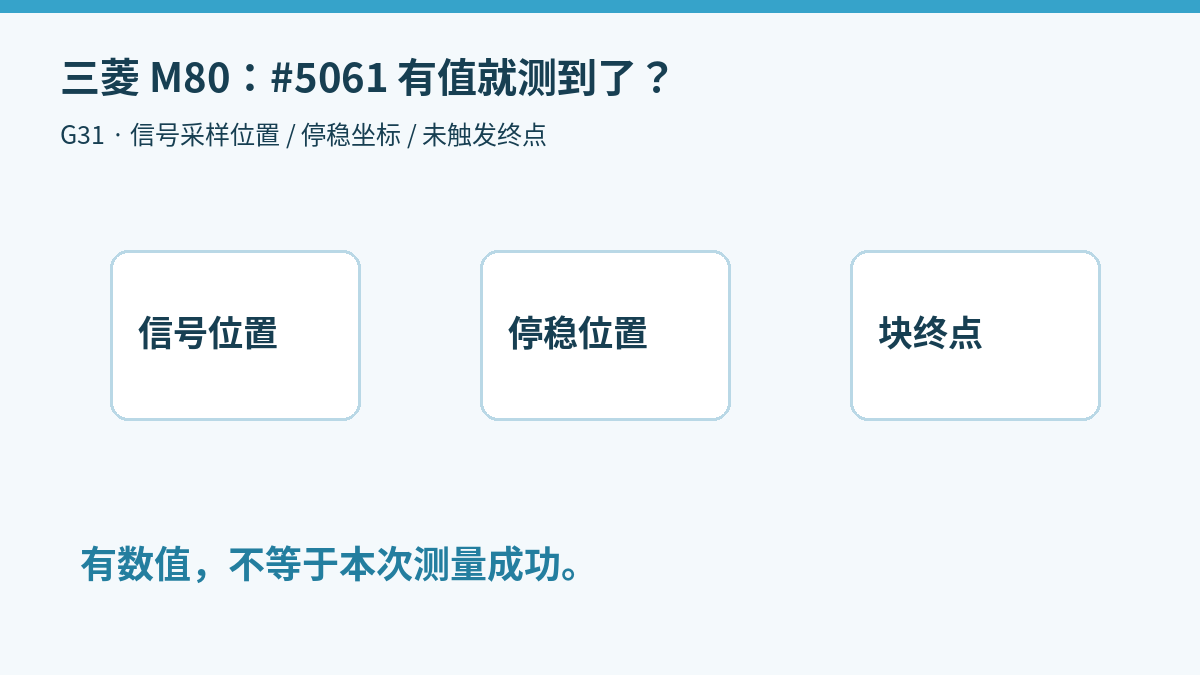 三菱M80执行G31后,#5061有值就算测到了吗?解释三菱M80加工中心G31的跳过坐标与停稳坐标:#5061有值为什么不能单独证明触发成功,未收到信号时终点读数如何避免误判。
Case Studies
修改案例与排查方法
先看具体问题怎样定位,再看不同机床动作的核对思路。
2026-09-25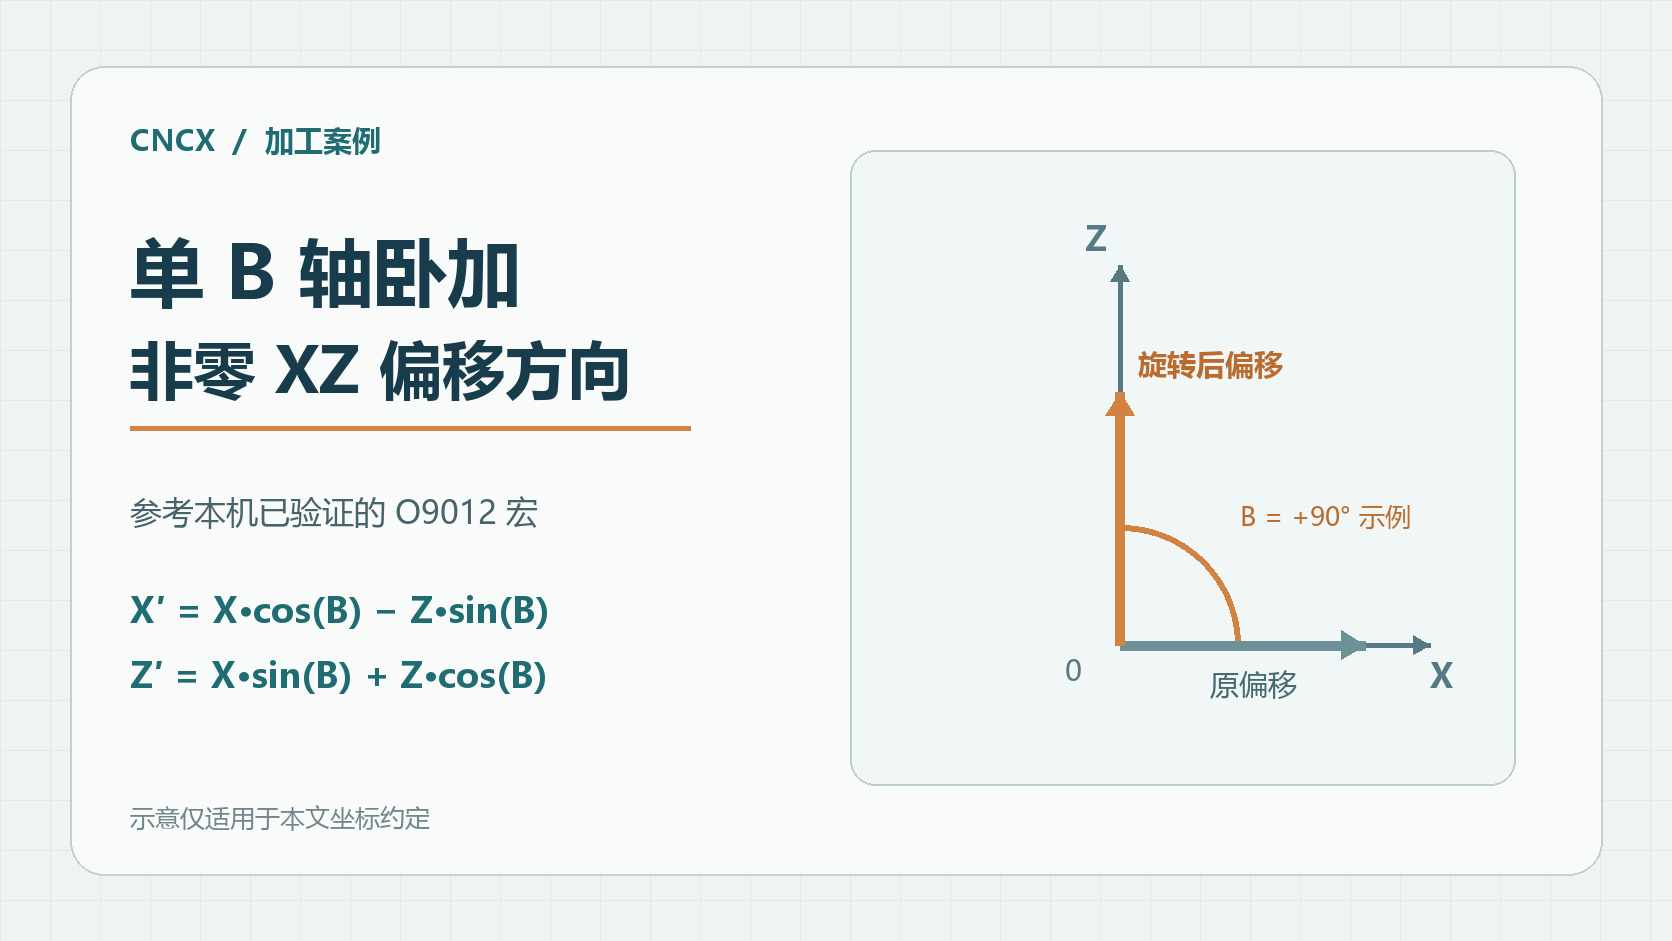 马扎克卧加,Mastercam后处理,B轴定轴加工,XZ偏移马扎克单 B 轴卧加:非零 XZ 偏移方向怎么查G65 宏方式和零偏移都正常,问题集中在电脑端非零 XZ 偏移。沿输入、B 角、旋转计算到 NC 输出排查,用本机 O9012 宏核对方向。2026-08-30
 四轴 / 五轴定轴加工安全退刀与坐标输出:排查方法定轴换面的排查方法:按事件顺序检查退刀空间、旋转连接、坐标变换与刀补重建,整理目标机床需要验证的项目。2026-08-30
 车铣复合钻孔循环锁轴与松轴:排查方法钻孔循环锁轴逻辑的排查方法:沿定位、循环开始、结束和后续运动追踪锁轴状态,并核对连续孔、平面切换和换刀等情形。2026-08-30
 五轴后处理五轴旋转轴方向与限位:适配检查方法五轴后处理适配的检查方法:从刀轴姿态追踪轴解、正负方向、行程和安全连接,核对实际旋转路径。
马扎克卧加,Mastercam后处理,B轴定轴加工,XZ偏移马扎克单 B 轴卧加:非零 XZ 偏移方向怎么查G65 宏方式和零偏移都正常,问题集中在电脑端非零 XZ 偏移。沿输入、B 角、旋转计算到 NC 输出排查,用本机 O9012 宏核对方向。2026-08-30四轴 / 五轴定轴加工安全退刀与坐标输出:排查方法定轴换面的排查方法:按事件顺序检查退刀空间、旋转连接、坐标变换与刀补重建,整理目标机床需要验证的项目。2026-08-30车铣复合钻孔循环锁轴与松轴:排查方法钻孔循环锁轴逻辑的排查方法:沿定位、循环开始、结束和后续运动追踪锁轴状态,并核对连续孔、平面切换和换刀等情形。2026-08-30五轴后处理五轴旋转轴方向与限位:适配检查方法五轴后处理适配的检查方法:从刀轴姿态追踪轴解、正负方向、行程和安全连接,核对实际旋转路径。
Contact
添加微信,交流与更新
围绕 Mastercam 插件、后处理和 CNC 编程交流,反馈使用问题,了解后续更新。
打开微信扫一扫,添加后可直接交流
微信联系 · 技术交流
扫码添加微信
添加微信,咨询 Mastercam 插件与后处理;也可申请加入交流群,及时了解版本更新和使用技巧。
01Mastercam 插件咨询
交流插件安装、使用方法与问题反馈。
02后处理与编程交流
沟通后处理适配、NC 输出及 CNC 编程问题。
03申请加入交流群
添加微信后说明希望进群,了解版本更新、功能说明和使用技巧。