
FANUC G76 的 P021060,为什么收尾倒角不是10毫米?
按 FANUC 0i-TF 标准双行 G76 拆解 P021060,说明中间两位按导程换算倒角量,区分刀尖角与退尾角,并核对机床侧倒角启用条件。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
按 FANUC 0i-TF 标准双行 G76 拆解 P021060,说明中间两位按导程换算倒角量,区分刀尖角与退尾角,并核对机床侧倒角启用条件。
阅读全文 →
Mastercam 2026刀具直径填成Ø8,导入实体为何仍是Ø10?分清用于刀路计算的参数模型与用于仿真碰撞的实体模型,通过1毫米径向差和4.5毫米墙距算例定位问题,并解释Model deviation的用途。
阅读全文 →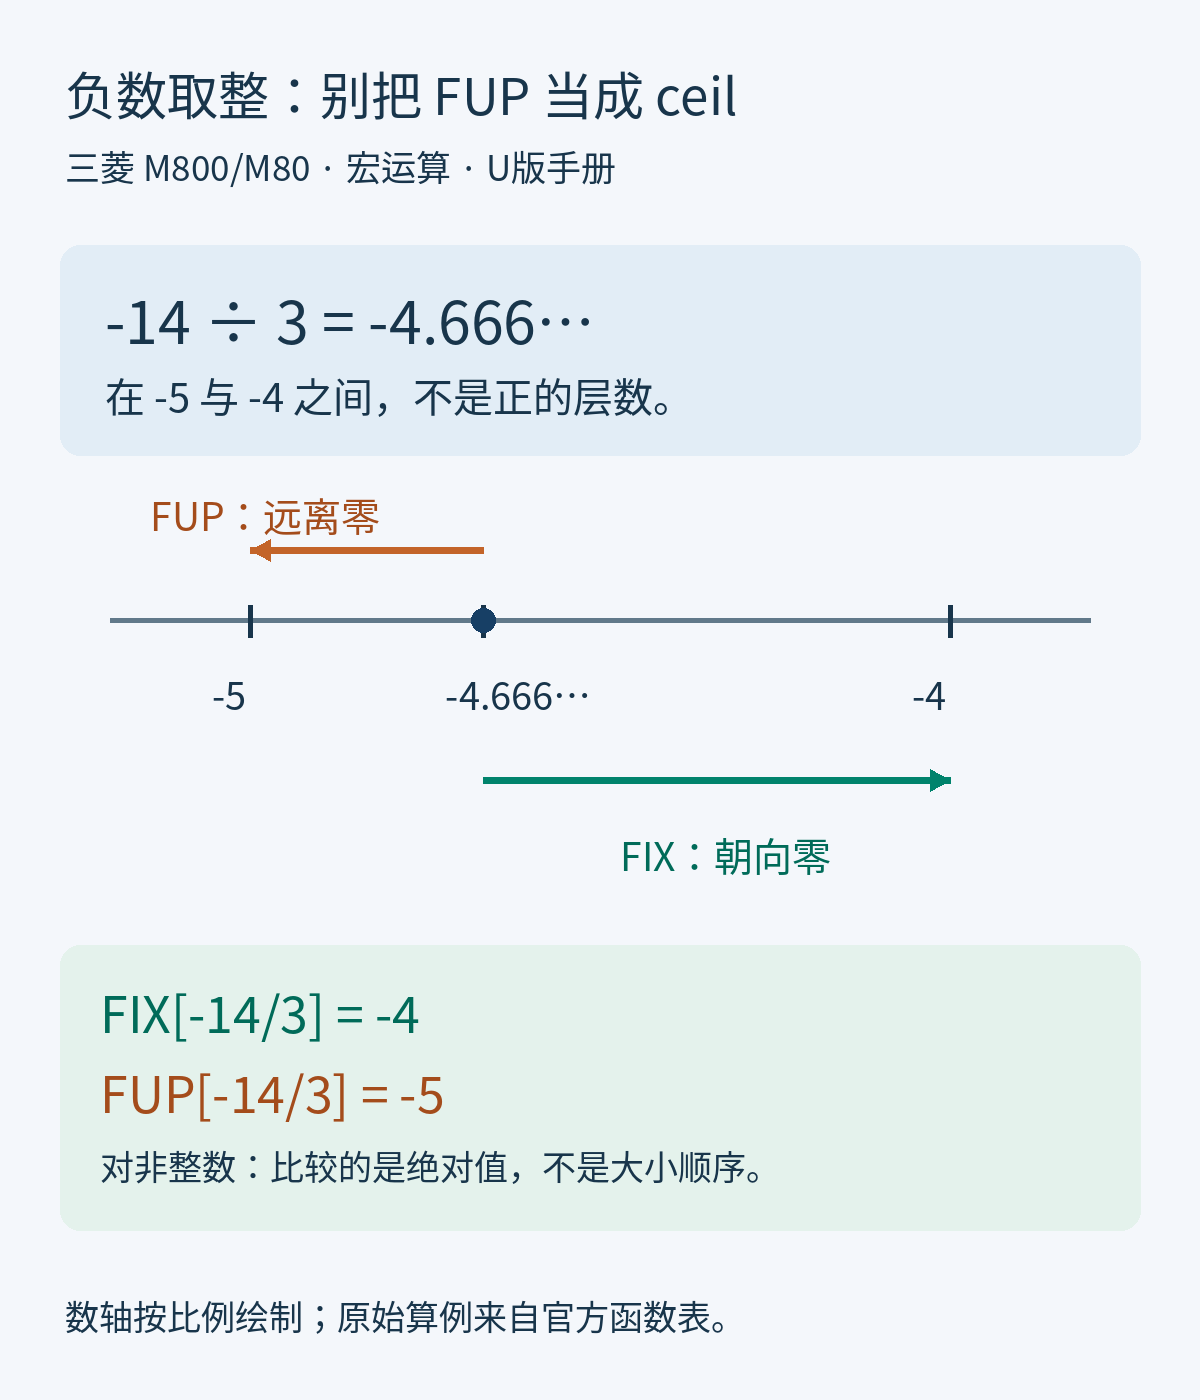
三菱M800/M80加工中心宏运算中,FUP[-14/3]为-5而FIX为-4。结合U版手册和14毫米分层算例,区分取整方向、正的循环次数与最后一层深度限制,避免把五层写成15毫米。
阅读全文 →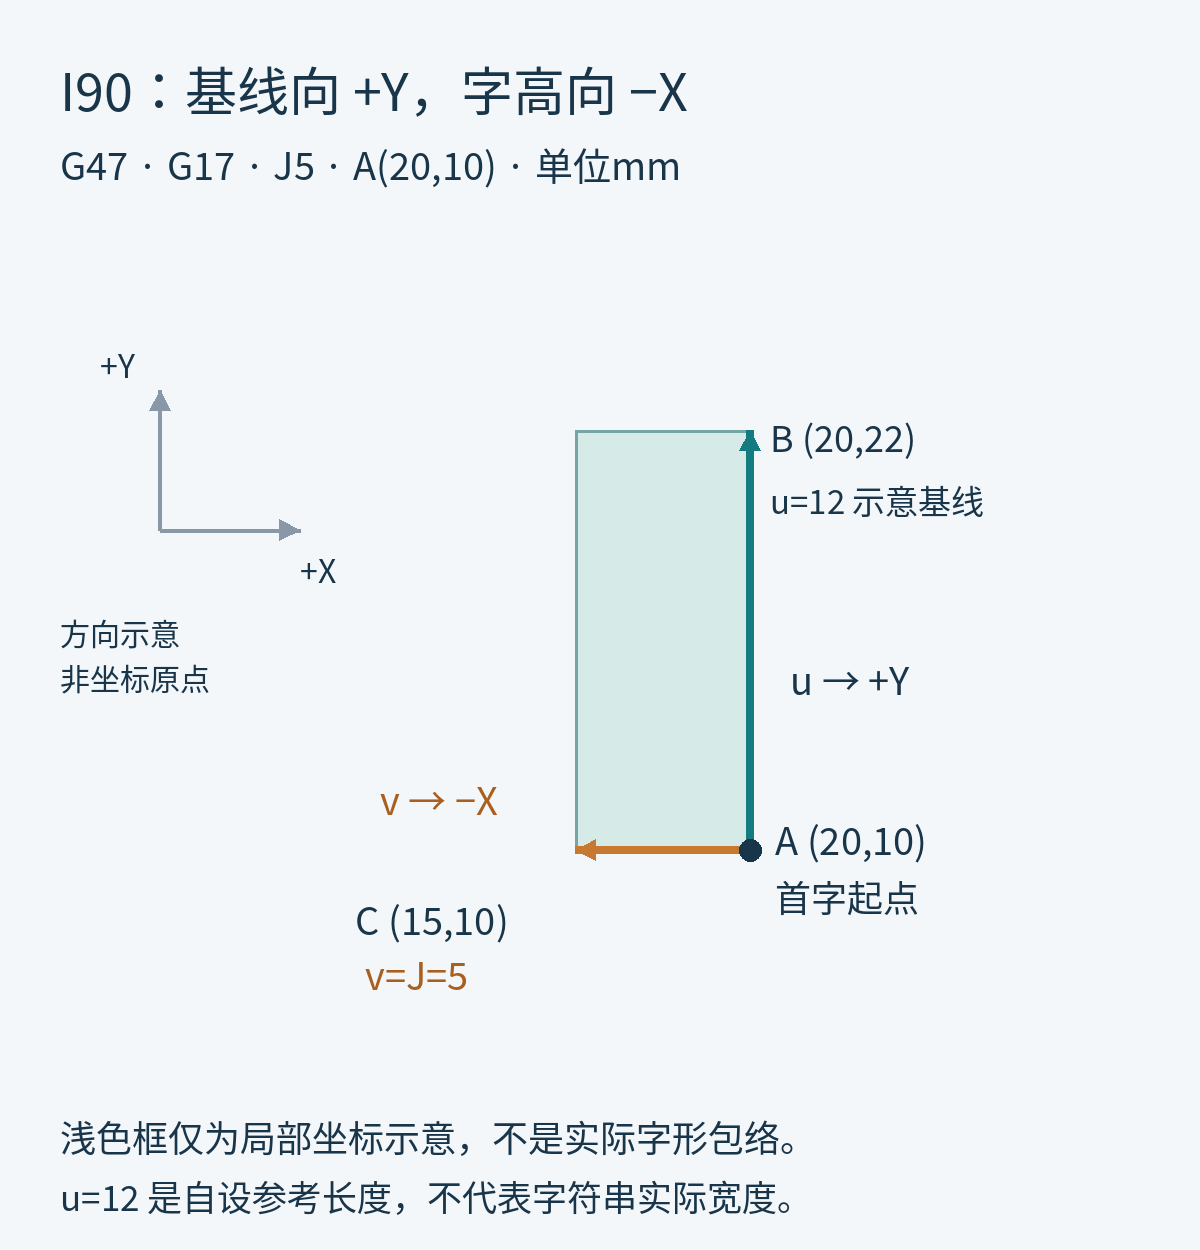
以Haas NGC铣床2024版手册的G47为依据,说明X/Y首字起点、I90旋转与J字高的关系,用X20、J5推导向左到X15,并区分参考坐标和实际刀具扫掠范围。
阅读全文 →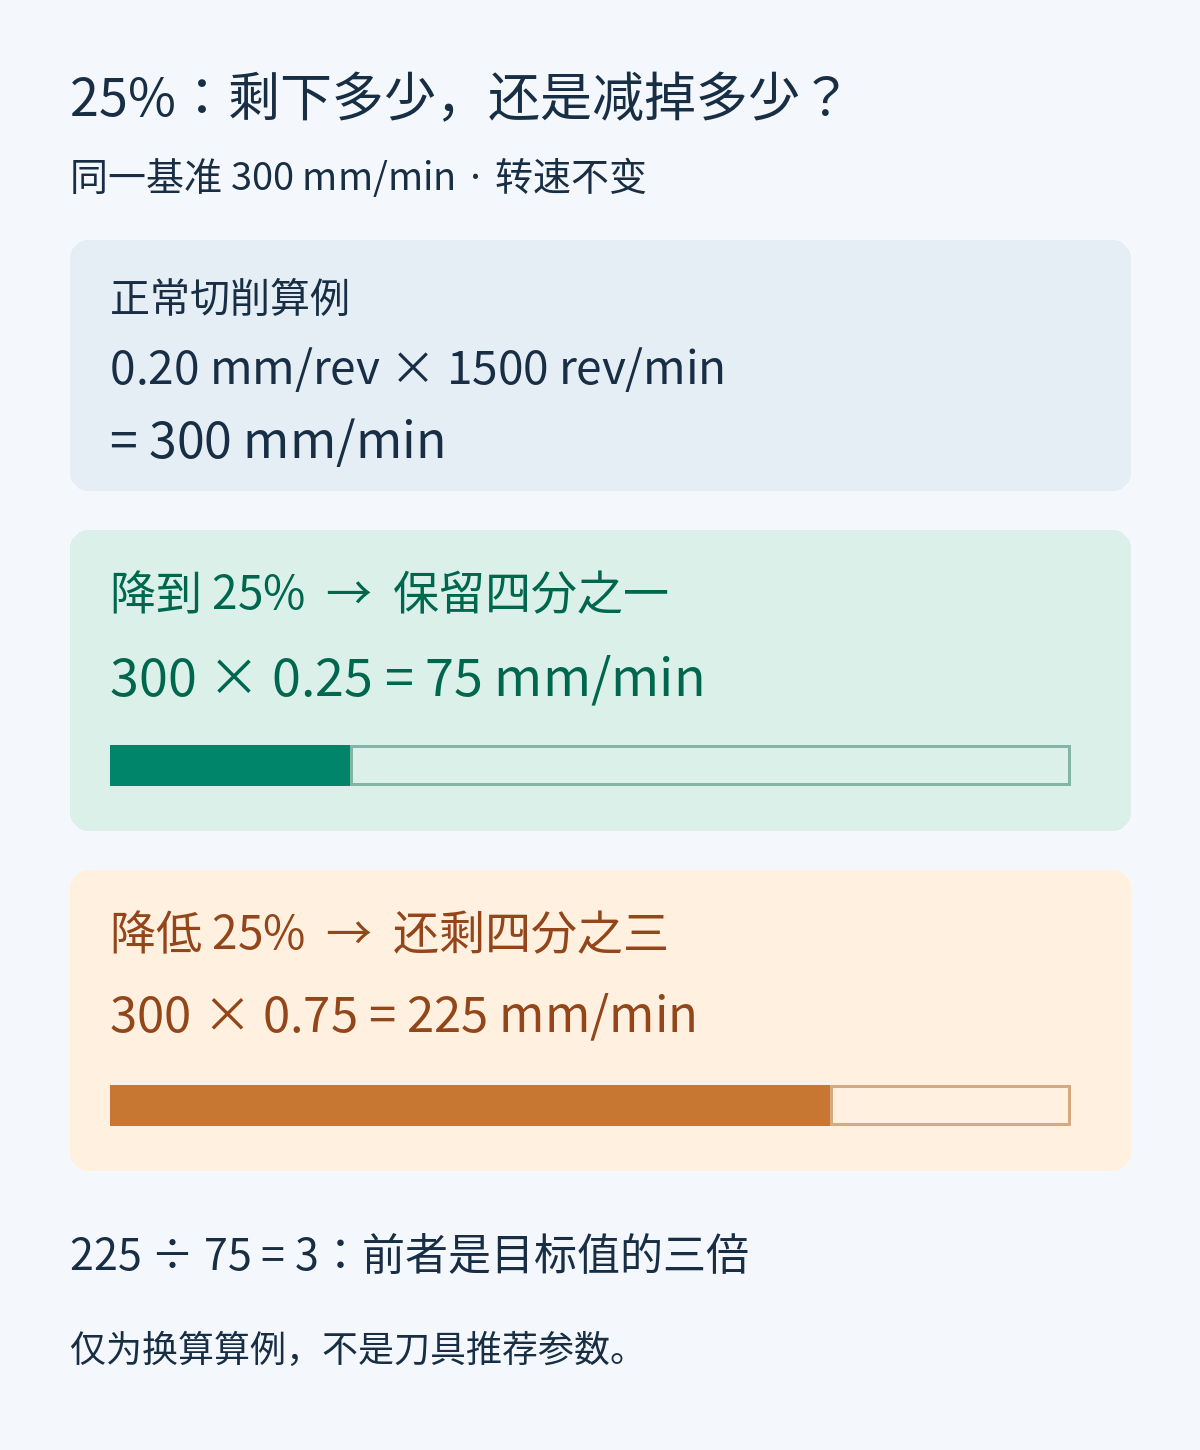
按山特维克整体硬质合金钻头、钻深小于12D的交叉孔条件,算清进给降到25%与降低25%的区别;用300、75、225算例和两张原创图,说明每转进给、局部减速与程序切换位置。
阅读全文 →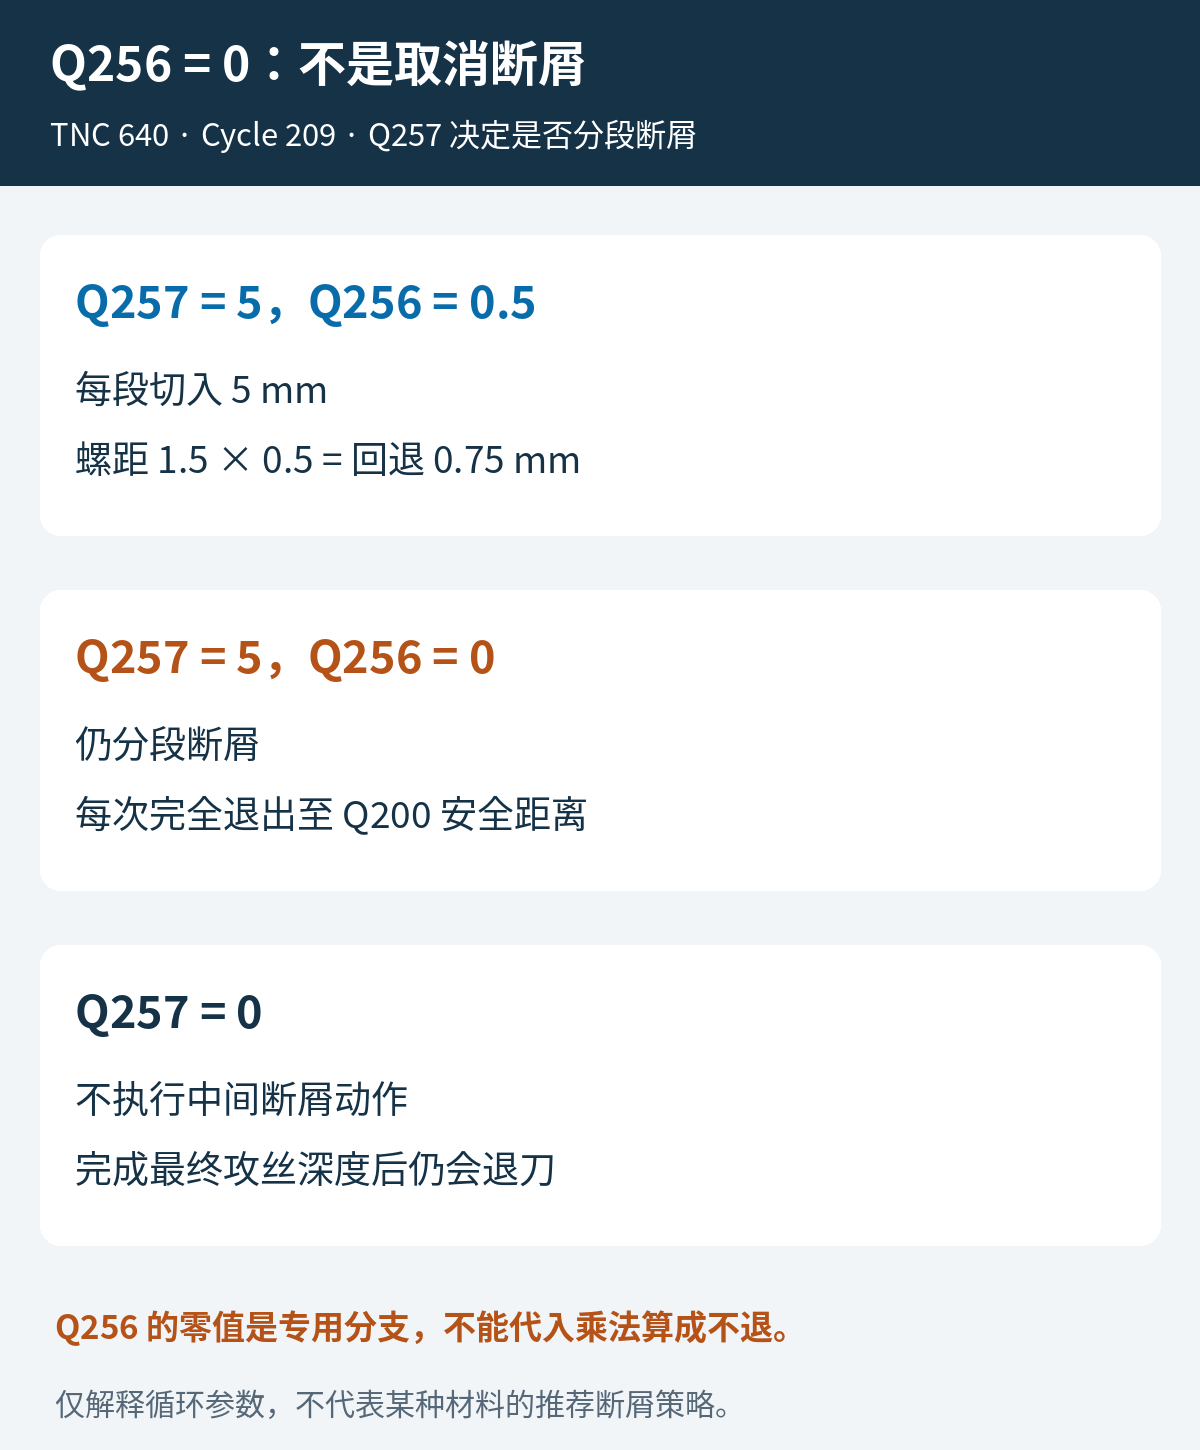
按海德汉TNC 640的Cycle 209解释Q256零值为何全退孔口,区分Q257断屑开关与螺距乘数,用1.5毫米螺距算例、两张原创图及循环代码核对退刀终点。
阅读全文 →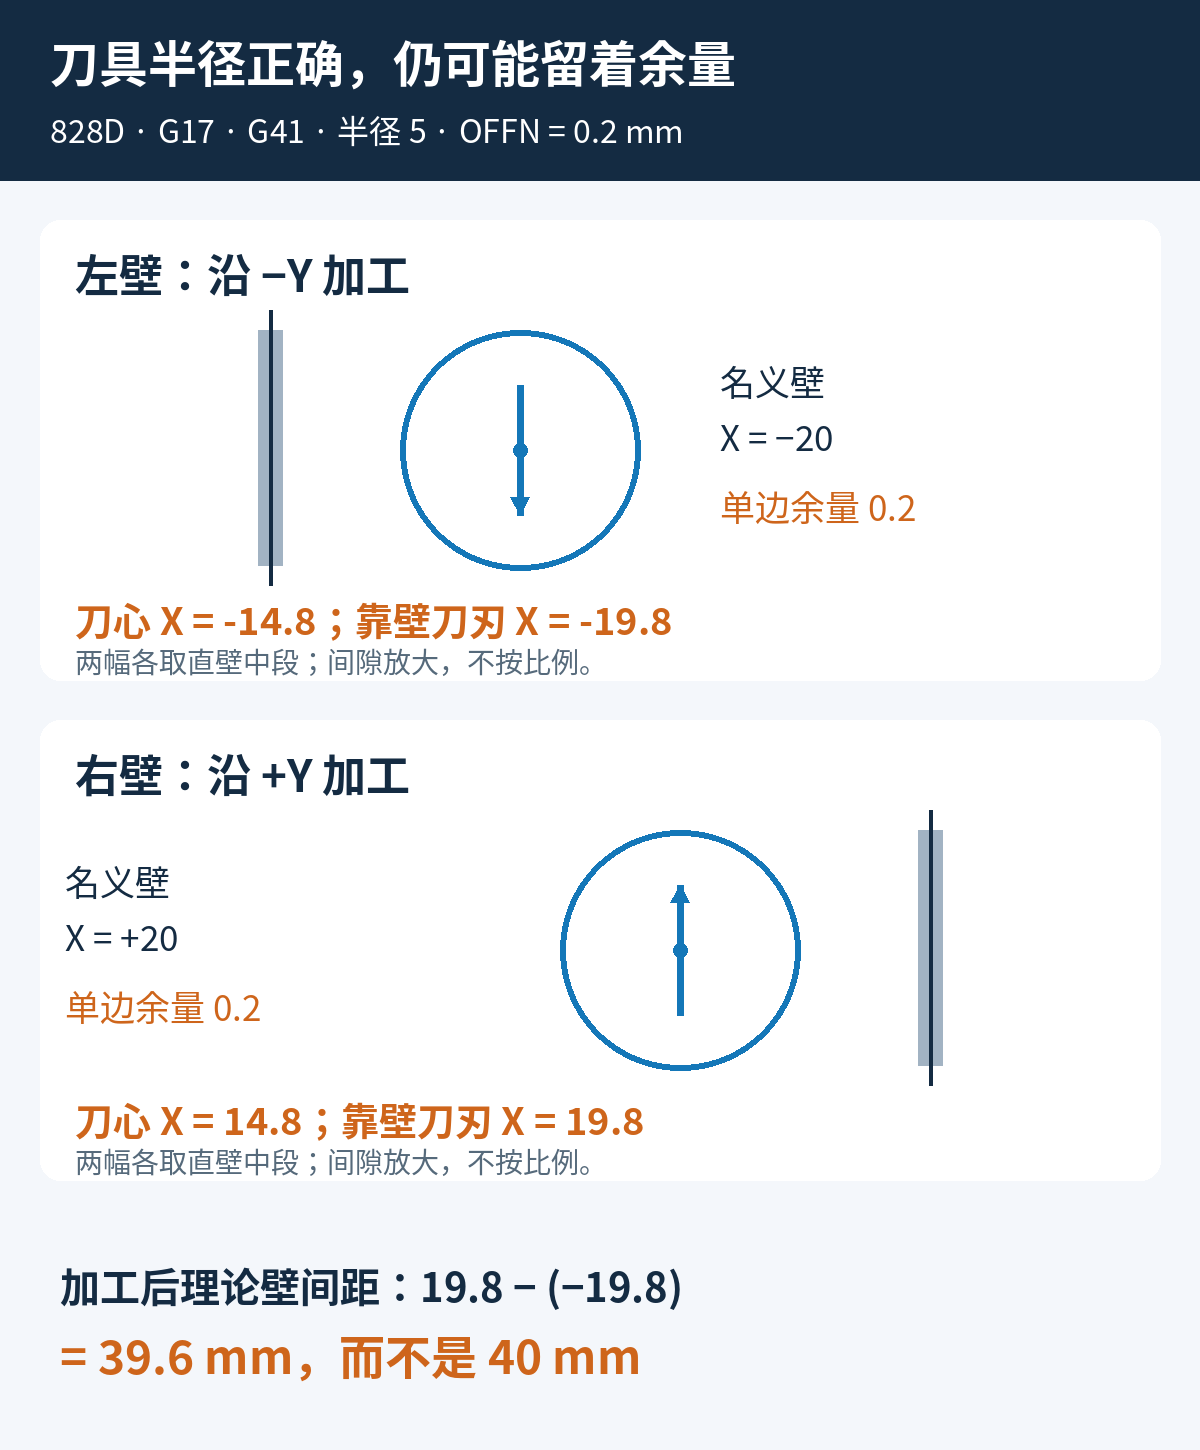
以SINUMERIK 828D CNC 5.25 SP1为条件,算清OFFN轮廓余量与刀具半径的叠加:40毫米内腔为何理论为39.6,精修为何应核对余量而不是改错刀径。
阅读全文 →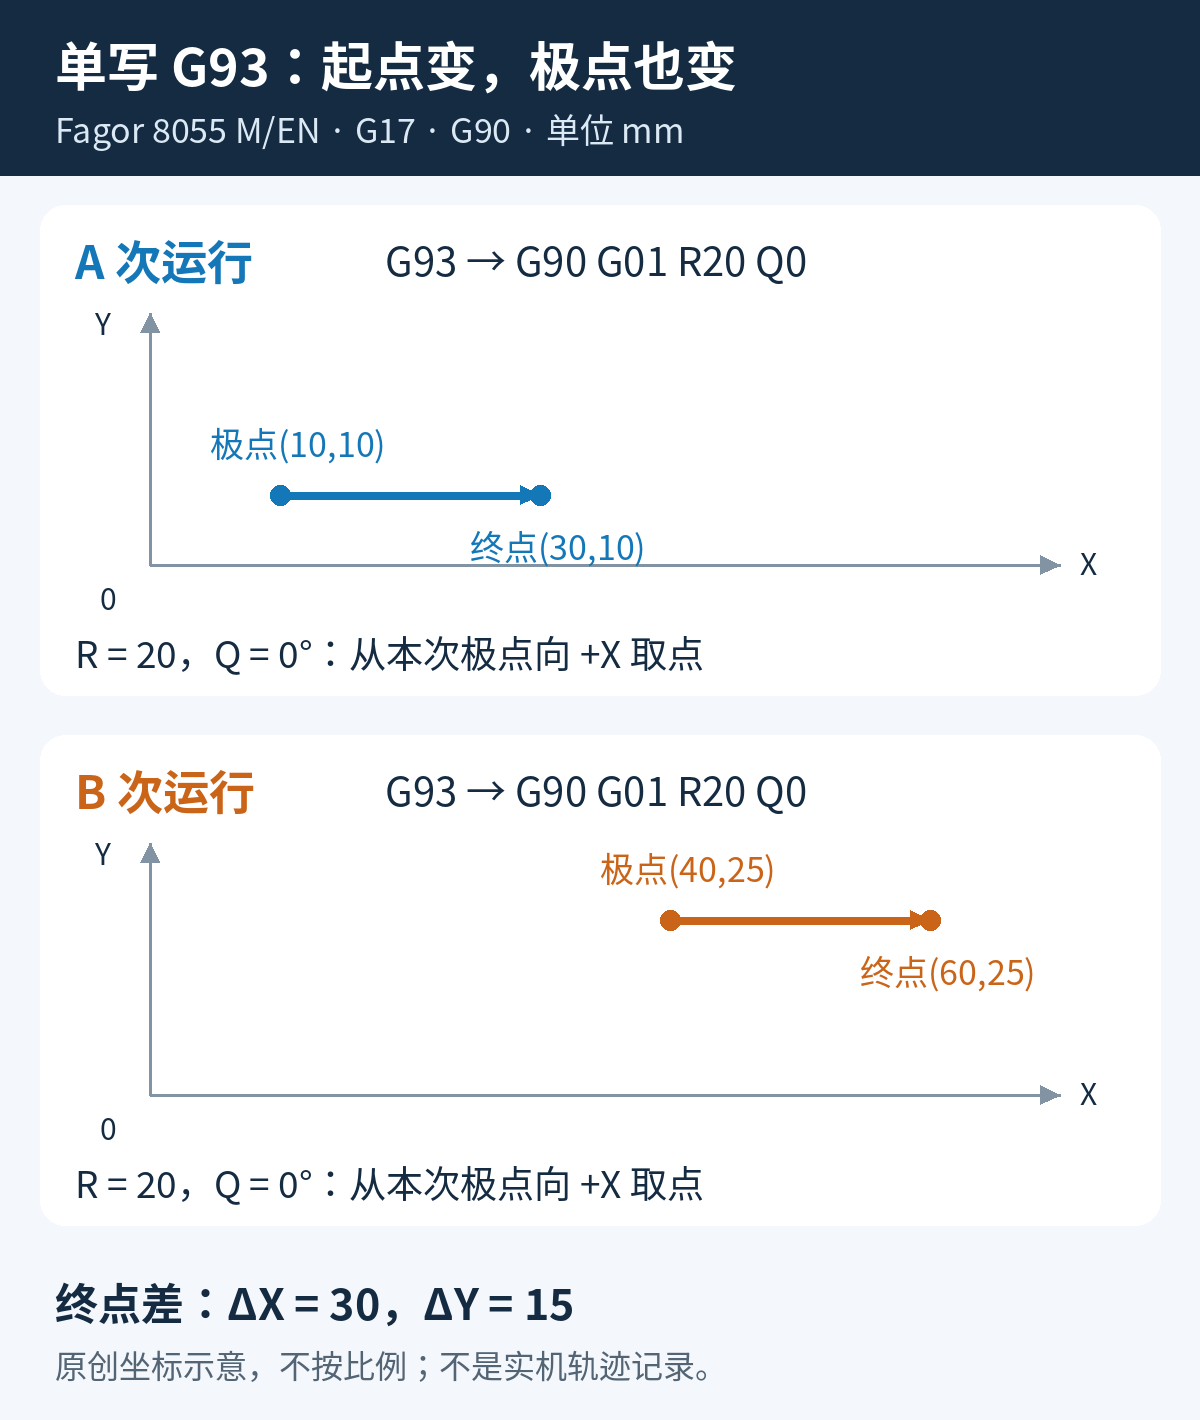
Fagor 8055 单独执行 G93 会把当前位置设为极坐标原点。用三个坐标算例说明 R20 Q0 的终点变化,比较 G93 I35 J30 的明确设定,并解释选平面、G90/G91 与 PORGMOVE 的影响。
阅读全文 →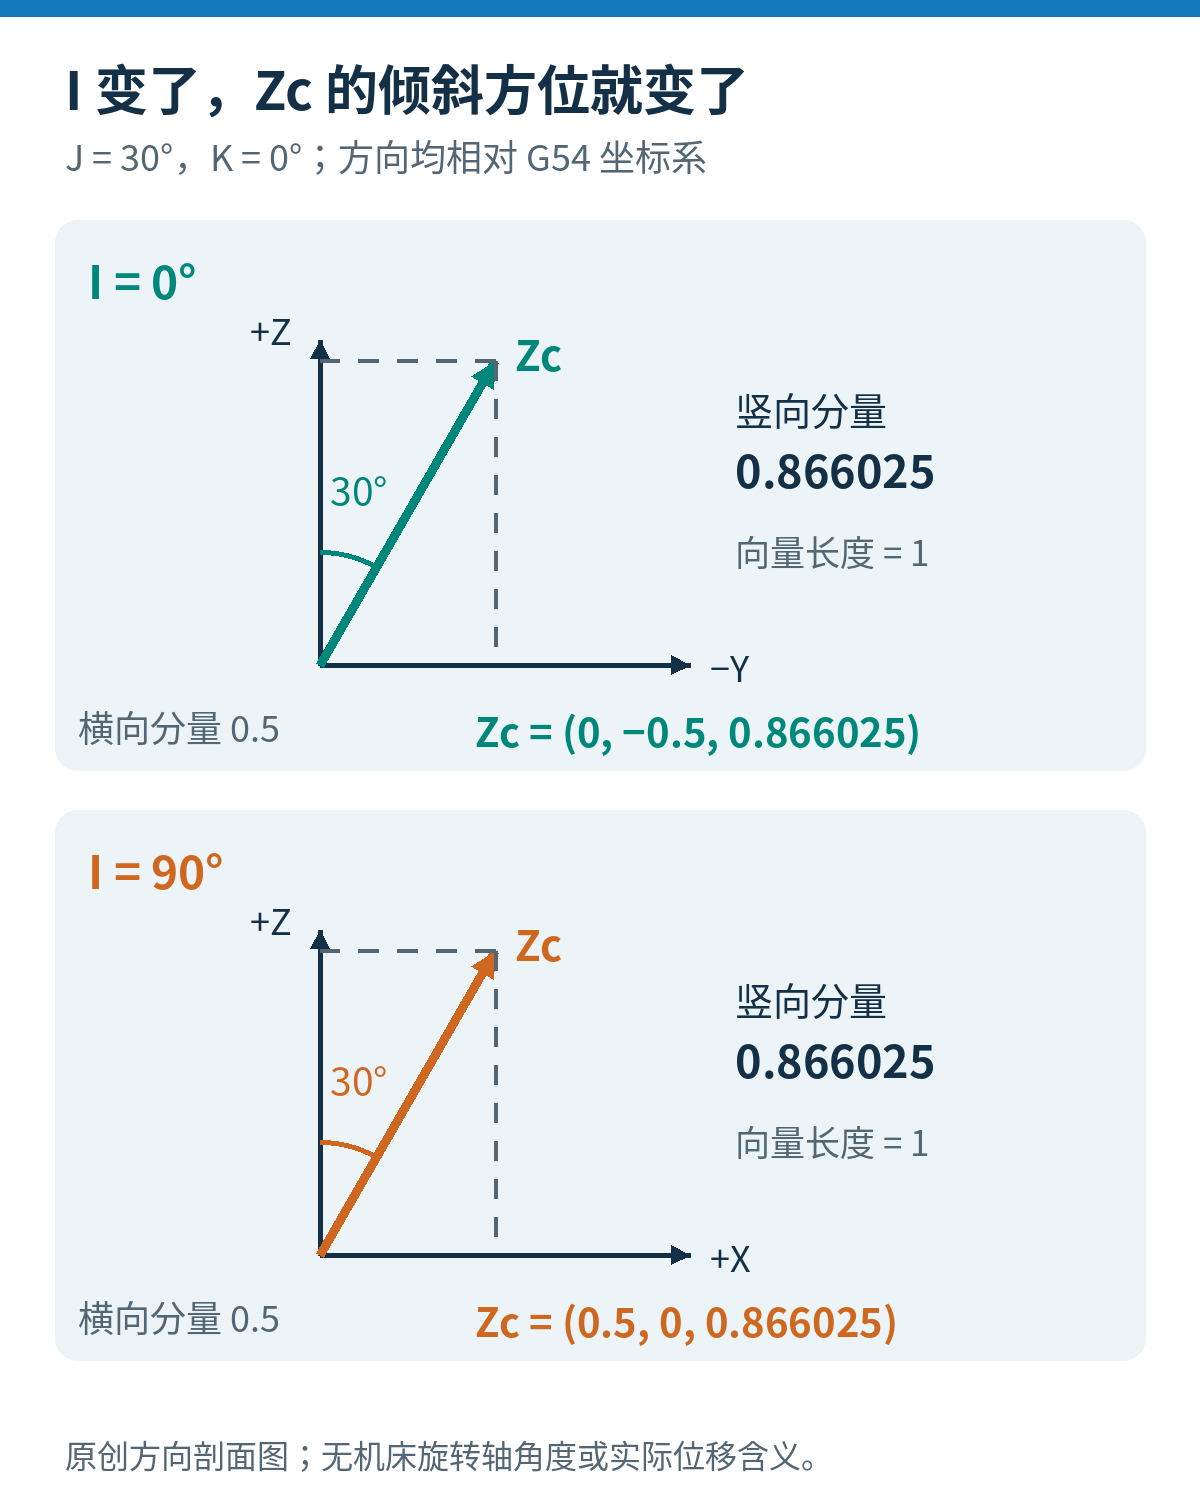
新代G68.2的J同为30°,I从0改到90为何改变Zc倾斜方位?用两张原创图和点坐标计算说明Z-X′-Zc右手旋转次序、K只改变面内方向的条件,以及建系与刀具对正的区别。
阅读全文 →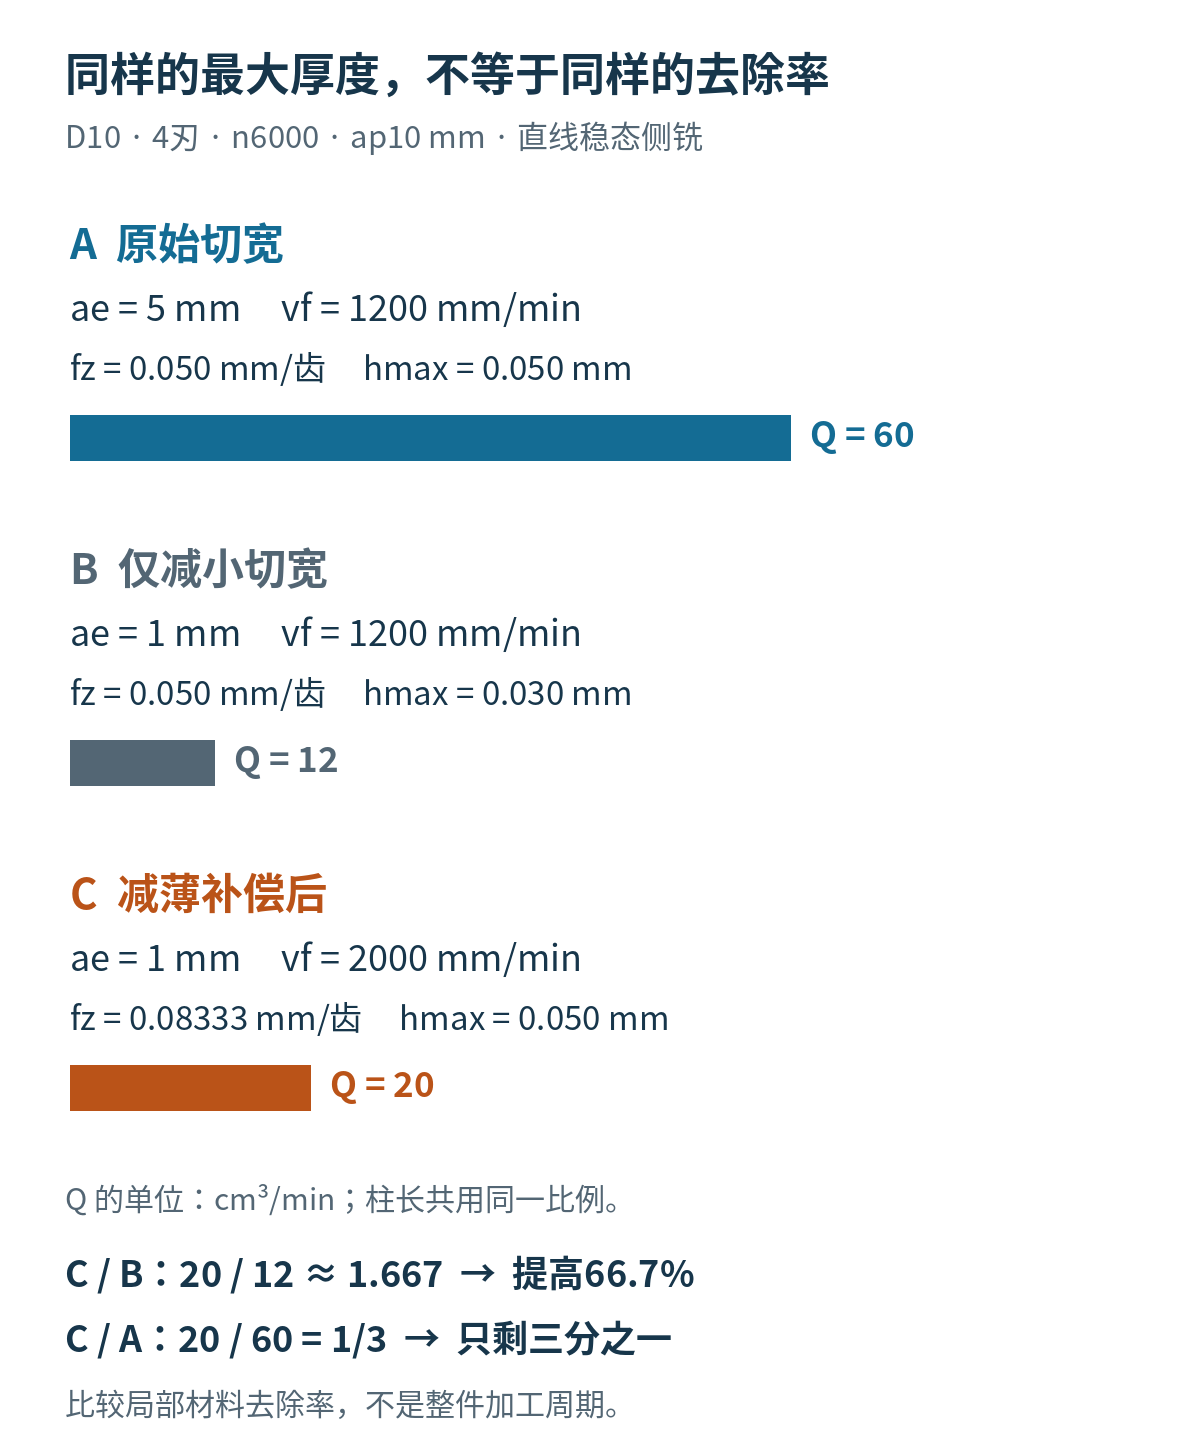
Ø10四刃平底刀切宽由5降到1毫米,进给从1200补到2000,局部去除率仍从60降到20。用三组算例和两张原创图算清每齿进给、最大切屑厚度与去除率的比较基准,并说明内角接触变化。
阅读全文 →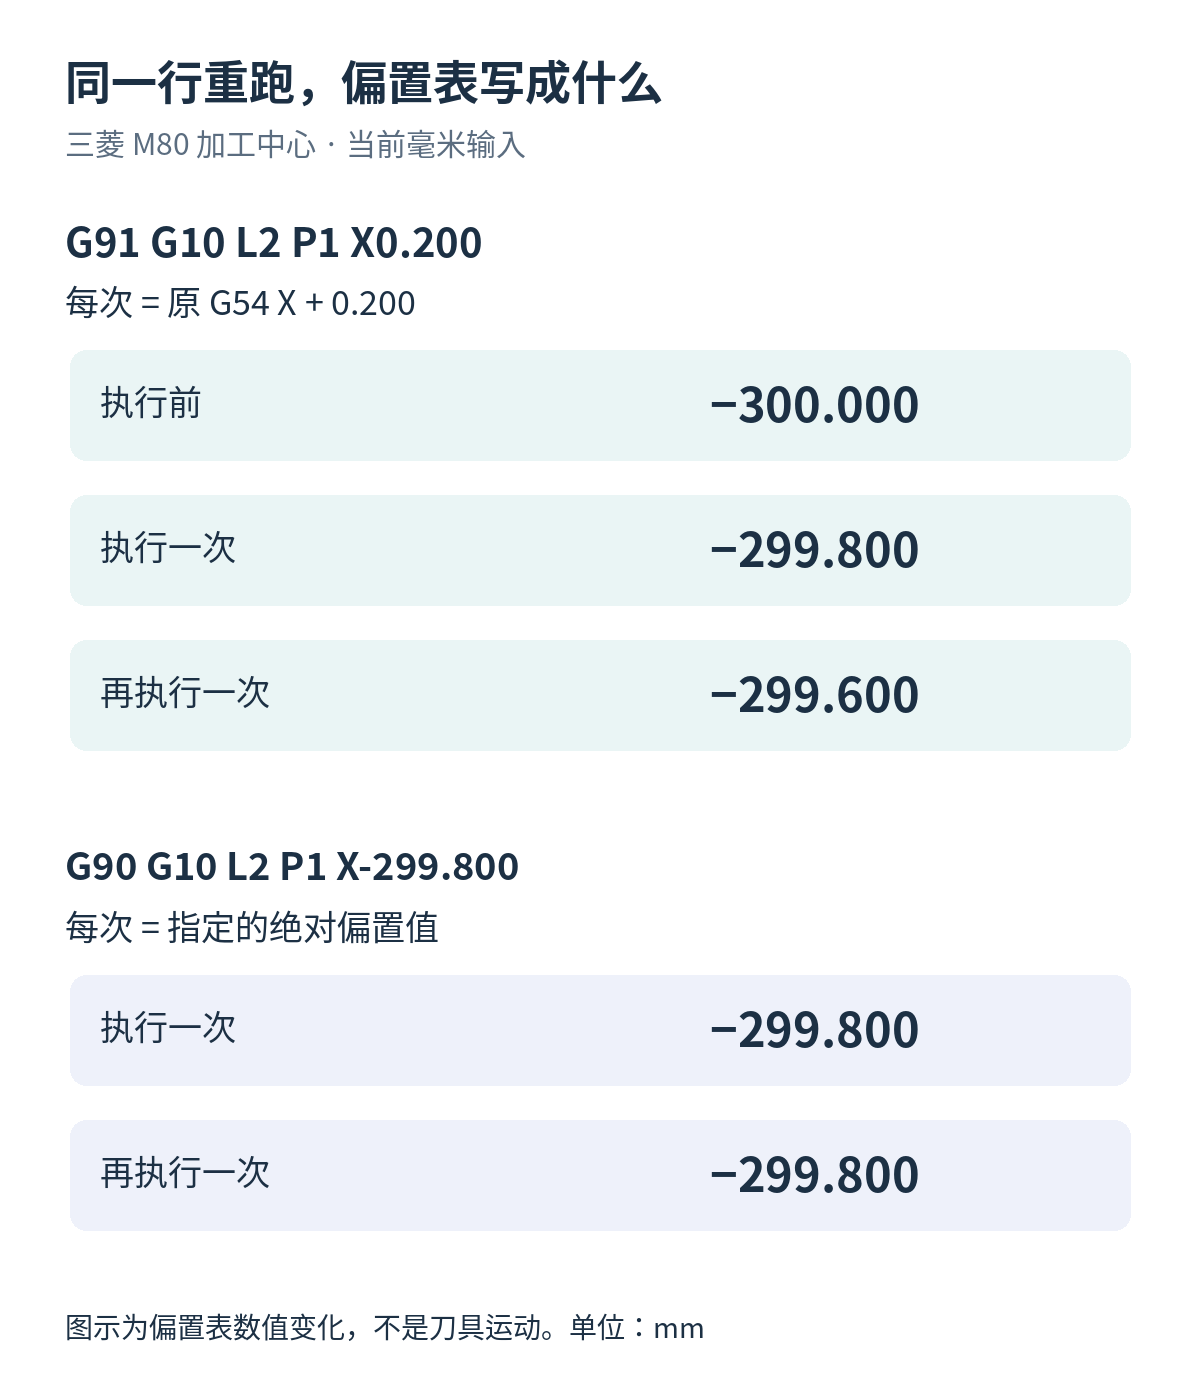
三菱 M80 加工中心的 G91 G10 L2 P1 会逐次累加工件偏置。用两张原创图和0.2毫米算例,分清偏置写入、坐标显示与后续定位,并说明 G90、G11 为什么不能撤销已写数值。
阅读全文 →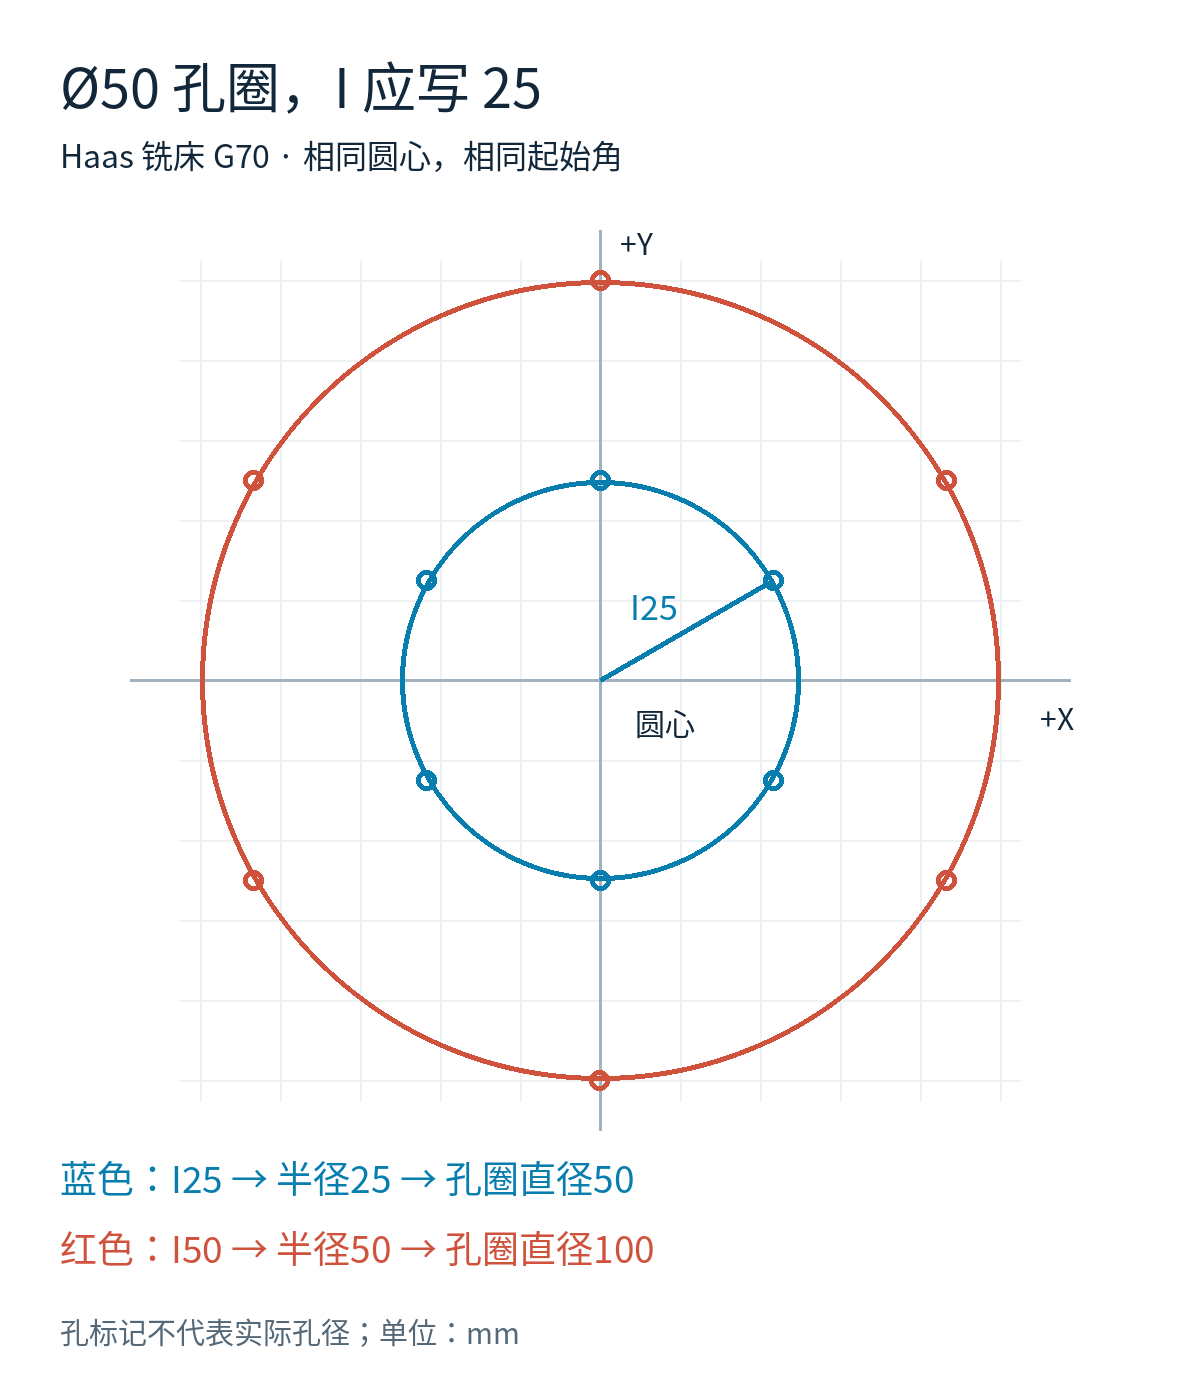
Haas铣床G70的I填写孔圈半径。用圆心X40Y30、Ø50六孔和J30计算首孔及全部孔位,解释I50为何得到Ø100,以及G81 L0和G80的配合。
阅读全文 →