
Technical Article
新代 G137.1 打4列3排孔,为什么横向只跨60毫米?
新代铣床G137.1写P4 K3、I20 J-15,为什么孔中心阵列只跨60×30毫米?用12孔原创坐标算例核对孔数、间隔、正负方向与G90/G91起点,并说明孔中心边界和孔外缘的区别。
图纸上有4列、3排孔,横向孔距20毫米,纵向孔距15毫米。检查新代铣床的 G137.1 棋盘孔循环时,把4×20算成80毫米,就会把阵列边界多算一个孔距。P和K给的是各方向的孔数;从第一列孔中心量到第四列,中间只有3个间隔。
本文按新代《铣床程序手册》2025-11-14修订、2026-01-23导出版本的G137.1条目核对。以下是原创孔位算例,采用毫米单位、普通XY平面,没有坐标旋转、镜像或缩放。算例只核对孔中心位置,未经过控制器仿真或实机加工验证。
起点(10,50),向右排4列,向下排3排
在G90绝对方式下,把阵列起点设为X10、Y50。I20表示相邻两列沿X正方向相隔20毫米;J-15表示相邻两排沿Y负方向相隔15毫米。P4给出4列,K3给出3排。
G90
G137.1 X10. Y50. I20. P4 J-15. K3
这两行只用于解释阵列参数,不能单独作为上机程序。实际加工还需要正确的钻孔循环、刀具、主轴、刀长补偿、钻深、退刀平面和进给。
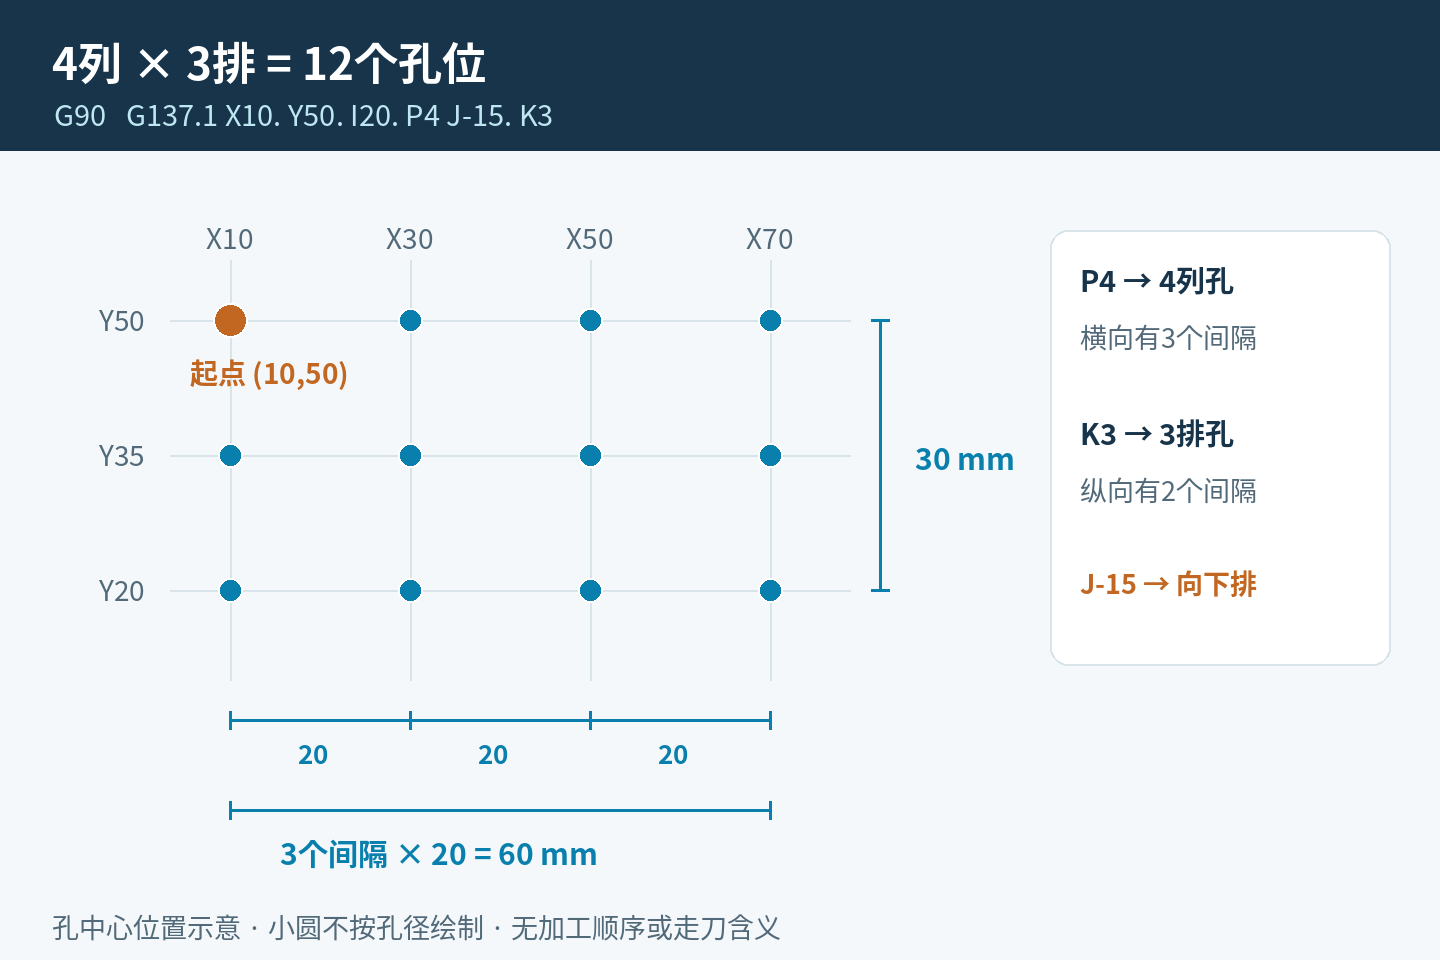
4列孔中心的X坐标为10、30、50、70;3排孔中心的Y坐标为50、35、20。每个X值与每个Y值组合出一个孔位,合计4×3=12个。图中没有给孔位编加工序号,也没有画孔间走刀路线。
外侧孔中心的跨度这样核对
横向跨度为(4-1)×20=60毫米,纵向跨度为(3-1)×15=30毫米。阵列的孔中心边界为X10到X70、Y20到Y50。起点位于左上角,所以最后一排的Y坐标比起点小30毫米。
把80毫米写成横向跨度,相当于从X10排到了X90。保持20毫米孔距时,X10、30、50、70、90共有5列。纵向误算成45毫米,则会多出Y5这一排。若两边同时按多出来的边界排满,得到的是5×4=20个孔,已经改变图纸孔数。
孔中心跨度也不能直接当零件外形尺寸。若假定每个孔的直径为6毫米,所有孔的几何外缘在X方向覆盖7到73、Y方向覆盖17到53,总范围为66×36毫米。这个范围仍未计入零件边距、刀柄外形或夹具间隙。图1的小圆仅标孔中心,不按孔径绘制。
J改正负,阵列向哪边展开
同样从(10,50)开始,J-15得到Y50、35、20。若改成J15,三排孔会变成Y50、65、80。纵向孔中心跨度都为30毫米,两种写法分别向起点下侧、上侧展开。只检查“跨度30”还发现不了方向写反。
I的符号也要对照图纸。I20给出X10、30、50、70;I-20则给出X10、-10、-30、-50。P、K只负责计数,不替代I、J的方向。该版手册规定P和K的取值范围均为1到9999;单列或单排时,相应方向的孔中心跨度就是0。
换成G91,整组孔从哪里开始
G137.1的X、Y起点受G90/G91影响。假定执行这条阵列指令前,当前程序坐标为(100,80),再用G91写X10、Y50,起点就是(110,130)。这时I20、J-15和P4、K3仍描述同样的孔距与孔数。下面的G91片段与前面的G90片段是两组独立比较,不能前后拼接运行;实际钻孔循环的Z、R也受G90/G91影响,切换模式时需要一起核对。
G91
G137.1 X10. Y50. I20. P4 J-15. K3
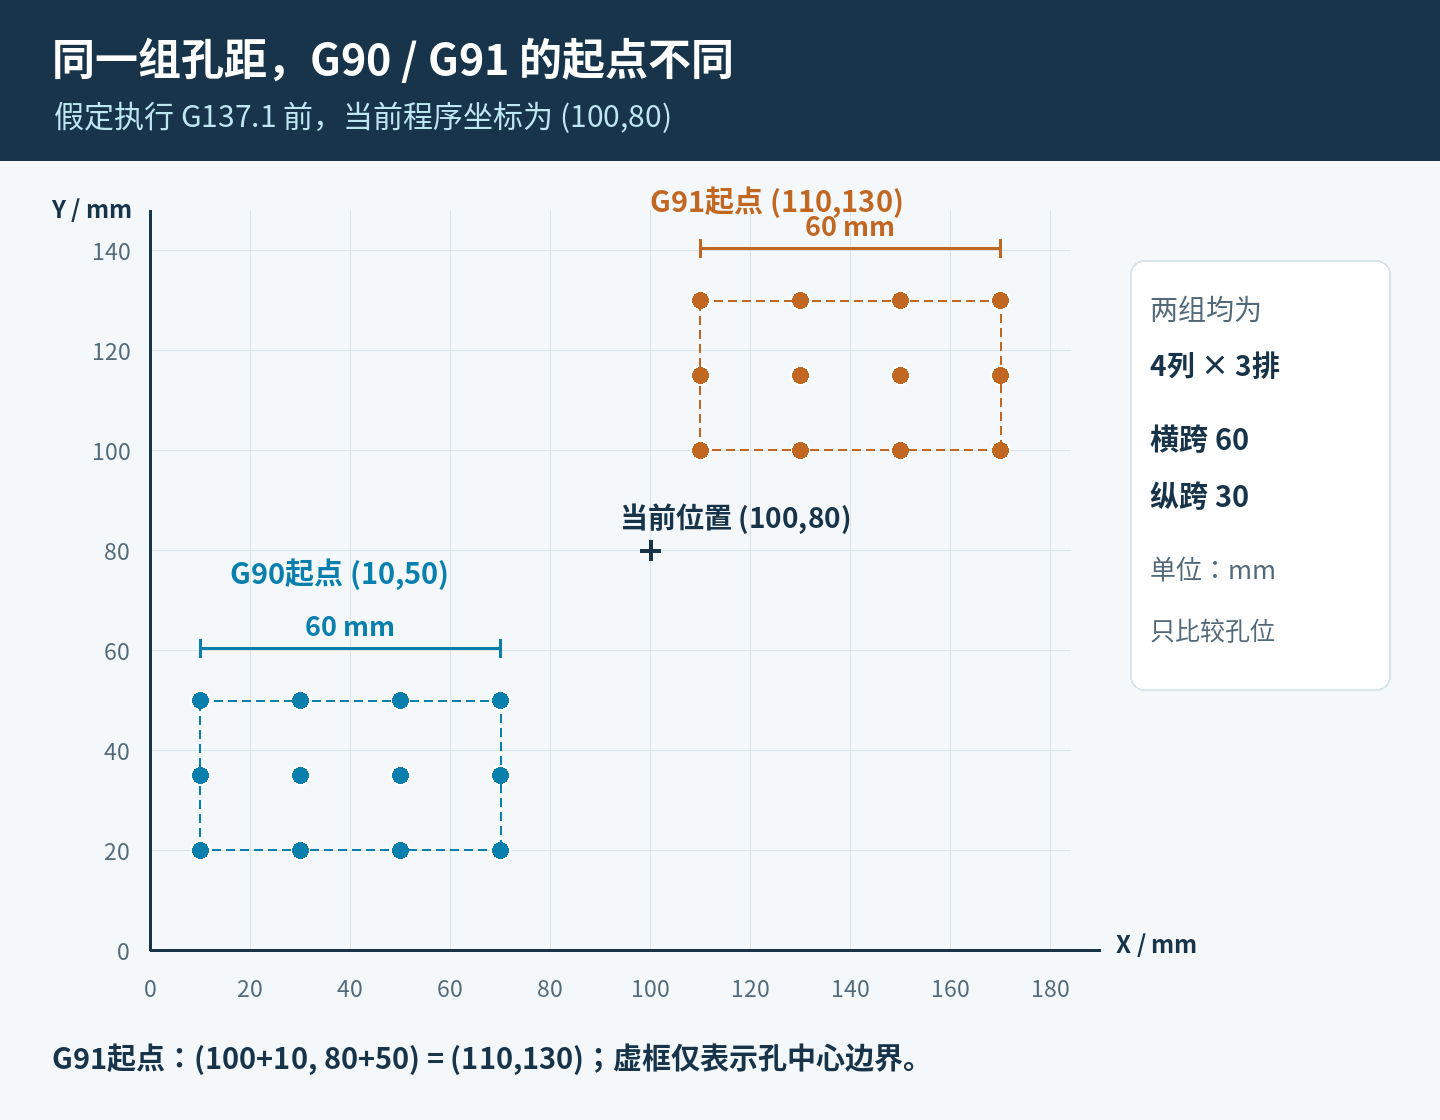
这组孔的X坐标变成110、130、150、170,Y坐标变成130、115、100。孔中心跨度仍为60×30毫米,整组孔的位置已经变了。这里的“当前位置”必须是执行G137.1前的实际程序位置;若前面插入定位或其他循环,不能继续沿用旧的(100,80)。
在NC核对表里分别记录起点、孔距符号、列数和排数,就能把“阵列形状正确”和“整组落点正确”逐项验清。本文给的是12个孔位的集合,最小、最大坐标不代表控制器的访问次序,也不代表循环结束后的停留位置。
孔位算完,再查循环外面的几行
G137.1负责展开棋盘孔位,具体钻孔动作还依赖前面选定的循环。新代手册的组合示例在G81段使用K0,先定义循环资料,该段不执行定位和钻孔,再调用孔位循环;到了G137.1段,K则表示Y方向孔数。同一个地址出现在不同指令里,含义要按当前指令读取,不能把这里的K3改成K0来“跳过钻孔”。
后处理输出需要连着前后程序段检查,确认钻孔循环已按机台要求设好,阵列加工后在合适位置用G80取消,再安排后续定位。有关循环段与后处理输出的检查,可参照后处理修改前后的NC对照方法和NC程序修改后的安全检查清单。进给、钻深和跨夹具退刀高度,应使用该台机床和当前装夹的真实条件验证。
本算例可交叉核对的结果是12个孔位、60×30毫米孔中心跨度,以及X10到X70、Y20到Y50的绝对坐标边界。孔数、边界和方向同时对应图纸,才能说明这一组阵列参数核对完整。
资料与适用范围
新代官方《铣床程序手册》,2025-11-14修订、2026-01-23导出,2.86节G137.1,印刷第236—237页,用于核对参数、符号和孔数范围;第159页组合示例及第238—239页的固定循环说明,用于核对G81 K0、G137.1及G80的衔接。该条目未列出全部控制器型号和最低软件版本,本文不据此断言所有新代机型均可直接使用。实际使用需对照机台随附手册、控制器版本及机床厂设置。尺寸、算例和三张配图均为原创解释示意。