
Technical Article
三菱 M80 的 G34,J90. 后面的小数点能省吗?
三菱M80的G34等分孔,J90.的小数点能否省略?按无小数J单位0.001°的分支,对照三孔坐标、G81 L0准备与K正负的加工次序,说明输入模式和末孔位置。
三菱 M80 用 G34 打等分孔,程序里的 J90. 如果被后处理改成 J90,第一孔可能就换了位置。这个小数点不能当成多余字符随手删掉。
下面按三菱 M800/M80/E80/C80 加工中心系统的 IB-1501277-U 手册说明。G34 一节给出的无小数 J 单位为0.001°;同册小数点输入章节还涉及机床的输入方式。本文只演算“无小数 J 每单位0.001°”这一分支,不把它当成所有 M80 的统一配置。要表达90°,代码中保留 J90.,角度含义就直接写在程序里。
先算第一孔落在哪里
取 G17 的 XY 平面、毫米单位、G90绝对坐标。圆心为 X100. Y100.,分布圆半径 I50.,一圈打3个孔,即 K3。这里的 X、Y 是圆心坐标;J 是从正X方向起算的第一孔角度,逆时针为正。
G34 X100. Y100. I50. J90. K3
J90. 表示90°,第一孔在圆心正上方,坐标是 X100、Y150。其余两孔每次增加120°,分别在210°和330°。三个孔的理论坐标约为(100.000,150.000)、(56.699,75.000)、(143.301,75.000)。
若本机把无小数 J 按0.001°单位解释,删掉小数点后的 J90 就是0.09°。第一孔移到接近圆心右侧的位置。用 X=100+50cosθ、Y=100+50sinθ 计算,首孔约为(150.000,100.079);后两孔约为(74.932,143.262)、(75.068,56.660)。文中坐标四舍五入到0.001毫米,只用于核对几何关系,不代表实机精度。
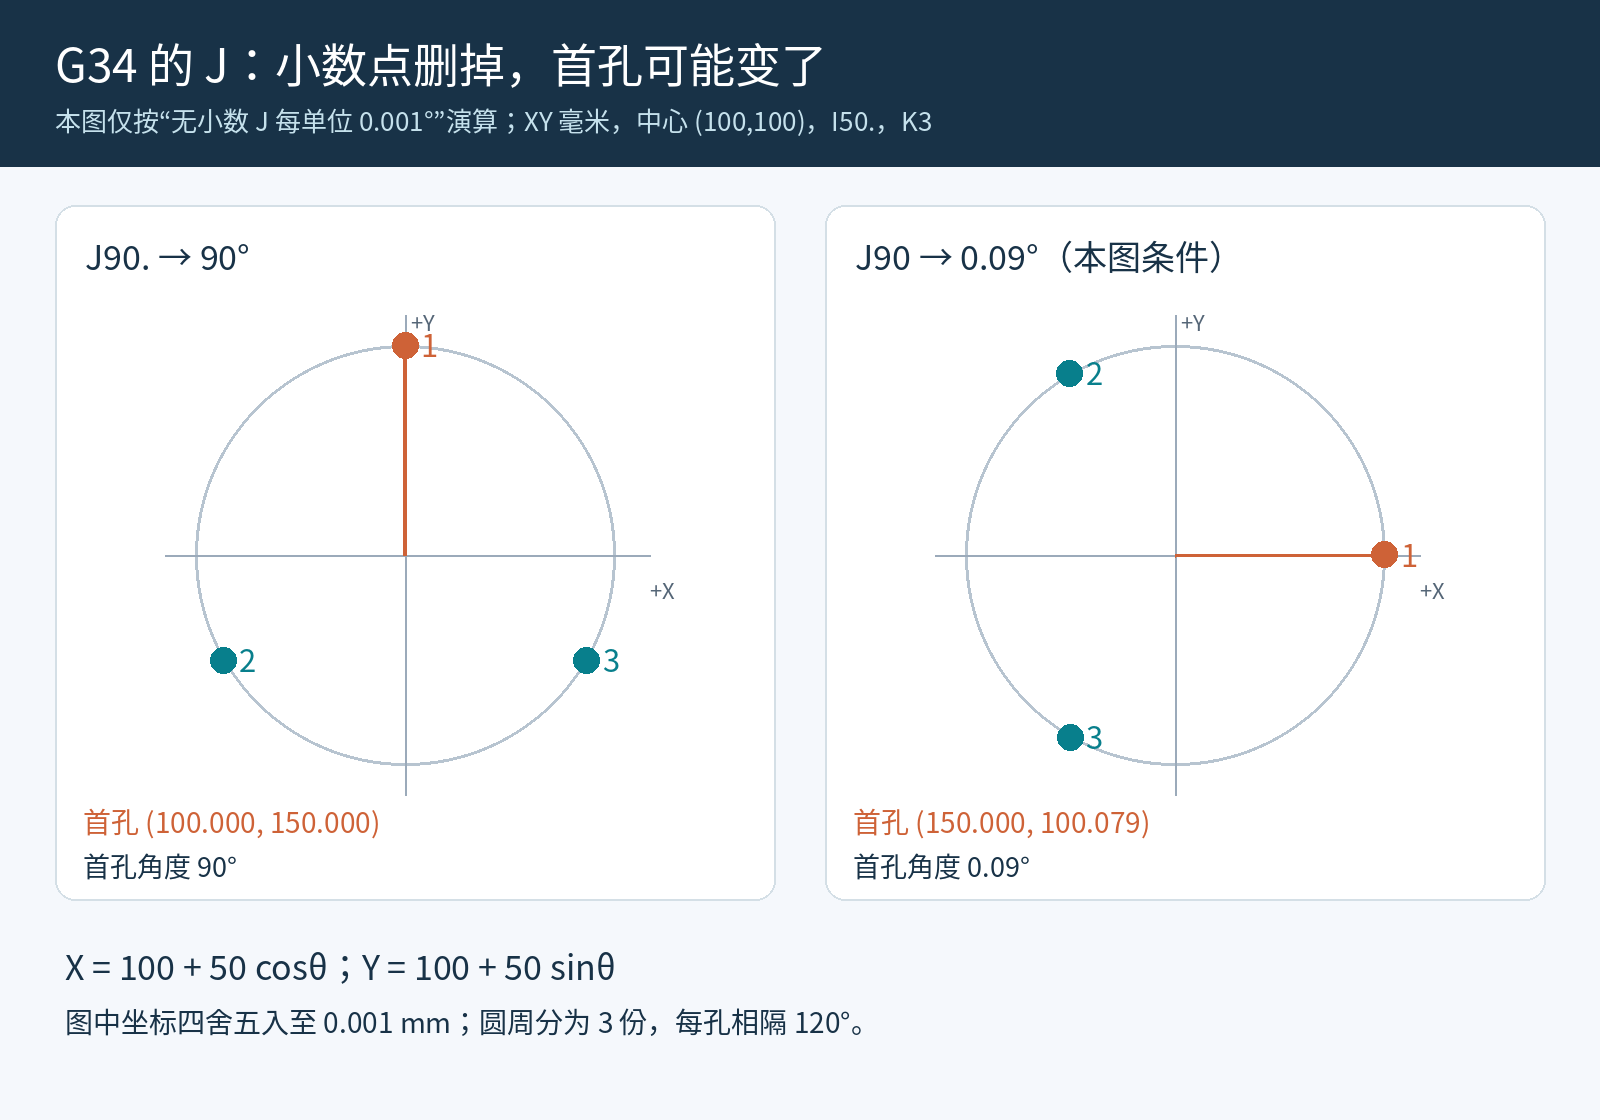
如果机床采用另一种无小数输入方式,J90 的解释要按机床现有设置核对。可以查机床厂说明和同版手册的小数点输入章节;不要为了迁就一段程序,直接改动整台机床的输入参数。
G34 排孔位,G81 提供钻孔动作
下面是孔位逻辑片段。条件设为工件上表面 Z0、孔底 Z-10、R点 Z5;执行前刀具已在 Z20,刀长补偿和工件坐标已经建立,主轴已按当前钻头要求旋转,Z20高于这组三孔之间的障碍物。换刀、建立刀补和进出加工区不包含在片段里。F120. 是解释循环的示例值,具体刀具和材料的进给另行确定。
G80
G17 G21 G90 G94 G98
G81 Z-10. R5. L0 F120.
G34 X100. Y100. I50. J90. K3
G80
第一行取消原有钻孔循环。G17选XY平面,G21使用毫米,G90使用绝对坐标,G94按每分钟进给,G98使钻孔后退回循环初始平面;本例初始高度为Z20。
G81 与 L0 放在同一段,只记下孔底、R点和进给等钻孔数据,不在当前位置钻孔。下一段 G34 给出圆心、半径、首孔角度和孔数,三个位置都使用已经记下的G81动作。Z、R、L留在G81段,不塞进G34段。
G34执行结束后,标准钻孔循环仍然有效,所以末尾保留G80。G34本身的圆心、角度和孔数数据不会继续保留给下一次调用。只写G34、没有先建立钻孔循环时,会变成定位动作;这种情况下还涉及当前运动模态,不能拿裸G34当作固定的快速空走方式。
K 改负数,末孔也会换
保留 J90.,把 K3 改成 K-3,孔数仍为3,钻孔次序改为顺时针。三个位置仍是同一组,首孔仍在(100,150),第二孔改为(143.301,75),第三孔改为(56.699,75)。
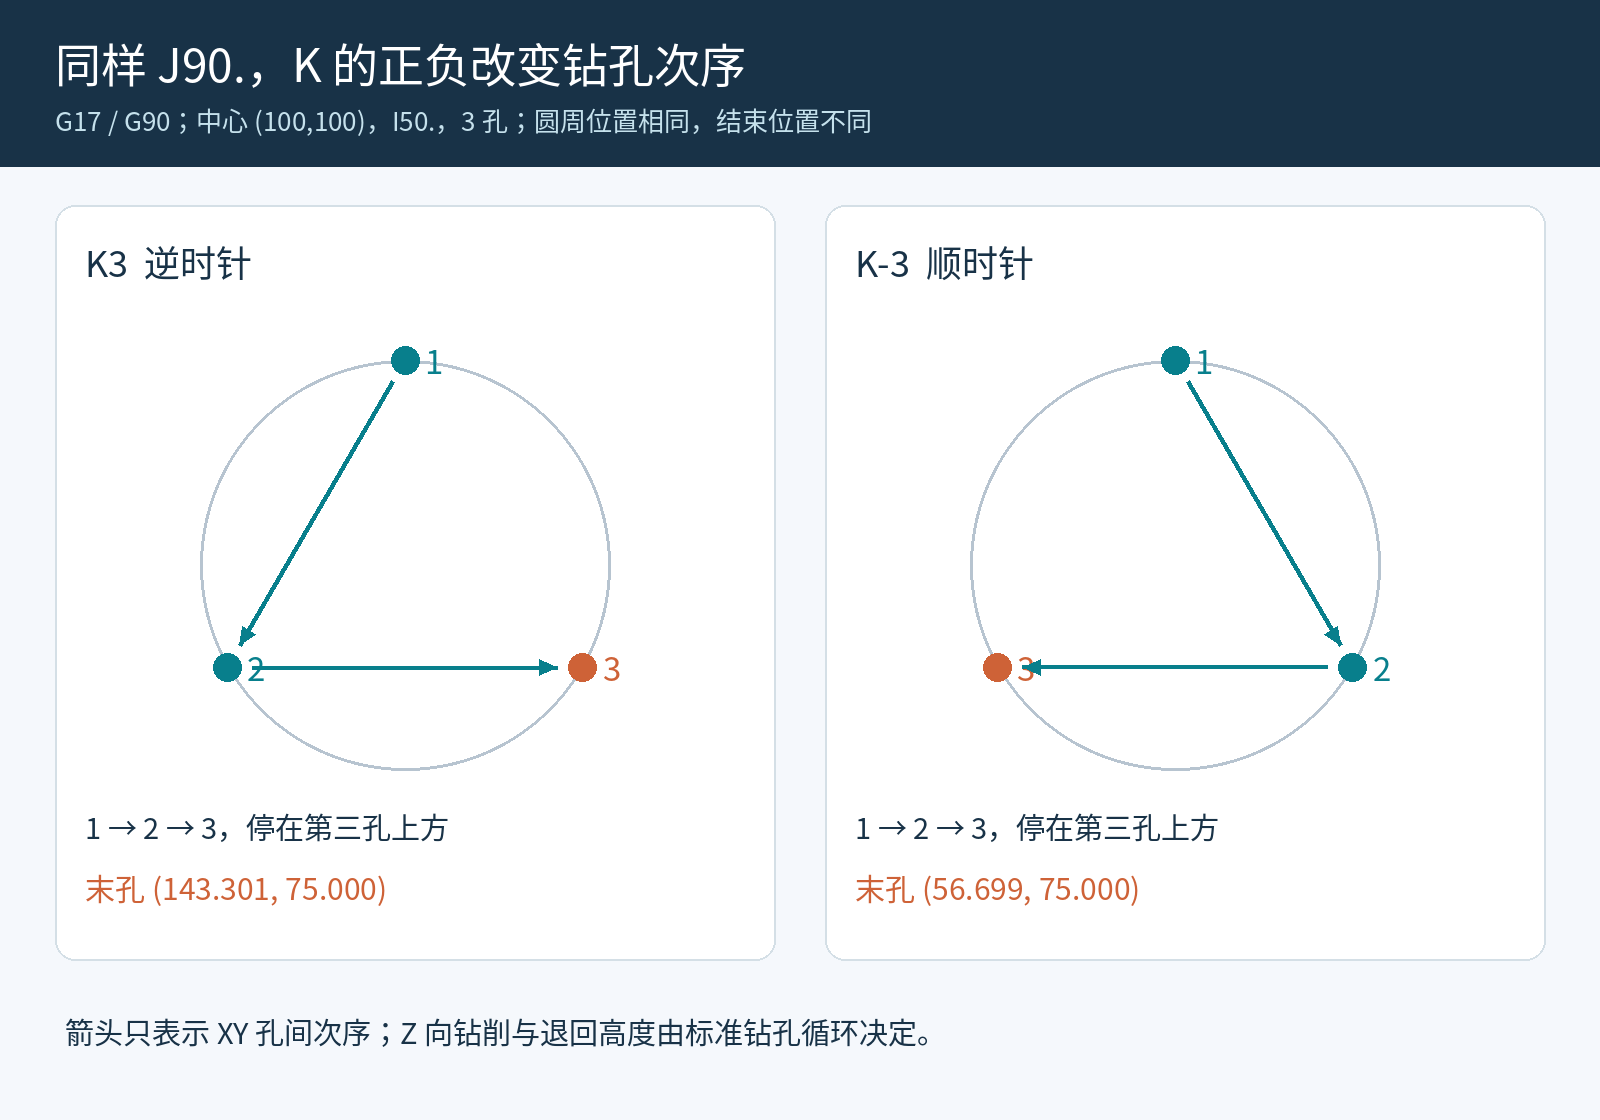
循环结束停在最后一个孔上方,不会自动回圆心。本例用G98,退回的是初始Z20。后面若接G91增量移动,起算位置就是这个末孔;K的正负改变后,后续增量终点也可能跟着变。用G90写明确的下一目标点,可以直接核对这一段的去向。
查后处理输出时,把 G34 中的 J90. 和原始角度一起核对,再核三孔坐标与末孔位置。小数点、孔数方向、循环取消这三处都能在文本中找到,不需要靠孔位偏了以后猜原因。
同系统的另一种孔位写法见三菱G16增量半径与极坐标中心。深孔循环的每啄工进距离见三菱G83的Q与退刀距离。
资料依据:三菱电机M800/M80/E80/C80加工中心编程手册,IB-1501277-U,第5.4节小数点输入、第13.1.16节第8条及第13.2节(印刷页435、445、446)。示意图和三角函数算例由CNCX制作,未作为实机加工结果。