
Technical Article
Mastercam 2025 动态开粗后,侧壁怎么接一圈精修?
Mastercam 2025 二维动态铣与区域铣追加侧壁精修时,怎样核对留料、间距、精修进退刀和F/S。用直径10毫米刀具、单边0.3毫米的原创示意,说明精修与同轨迹重复光刀的区别。
动态开粗已经把料去掉,侧壁上还留着一段段接刀印,想沿外轮廓再走一圈。Mastercam 2025 的二维动态铣和区域铣可以在同一工序里追加精修刀路。开了精修以后,还要把留料、精修进退刀和进给一起核对;沿着已经切到尺寸的墙再走一遍,切掉的材料可能很少。
本文讨论同一把平底立铣刀加工竖直外侧壁,采用软件计算刀具半径的刀心轨迹,最终侧壁余量设为0。两张图是独立几何示意,数字用于说明刀路位置,没有代入材料切削参数或实机测量值。
在哪一条刀路里设置
打开已有的二维动态铣或区域铣工序,在精修刀路参数页启用精修,并查看间距设置。官方说明,这组间距选项用于给精修留下材料。精修进给、主轴转速可以单独覆盖,精修进刀与退刀也有单独的设置页。
中文界面译名可能随语言包不同。这里把官方的 Finish Passes 称为“精修刀路”,Spacing 称为“间距”,Lead In/Out 称为“进刀与退刀”,对应的是上述功能,不能据此认定某个中文按钮一定这样写。本文只核对 Mastercam 2025 的这两类二维刀路,不把设置套到三维动态粗加工上。
把0.3毫米留在墙上
假设目标侧壁是X=0,保留的零件在X≤0一侧,刀具在右侧加工;刀具直径10毫米,半径5毫米。希望粗加工后留0.3毫米供一次精修切除,则粗加工结束时的侧壁应在X=+0.3,精修完成后回到X=0。
在直壁这一小段,按理想圆柱刀具算,粗加工最后一刀的刀心X=0.3+5=5.3;精修刀心X=0+5=5.0。两条刀心线相距0.3毫米。这是单边余量;不能把直径10毫米加到墙上,也不能把0.3毫米再翻一倍。
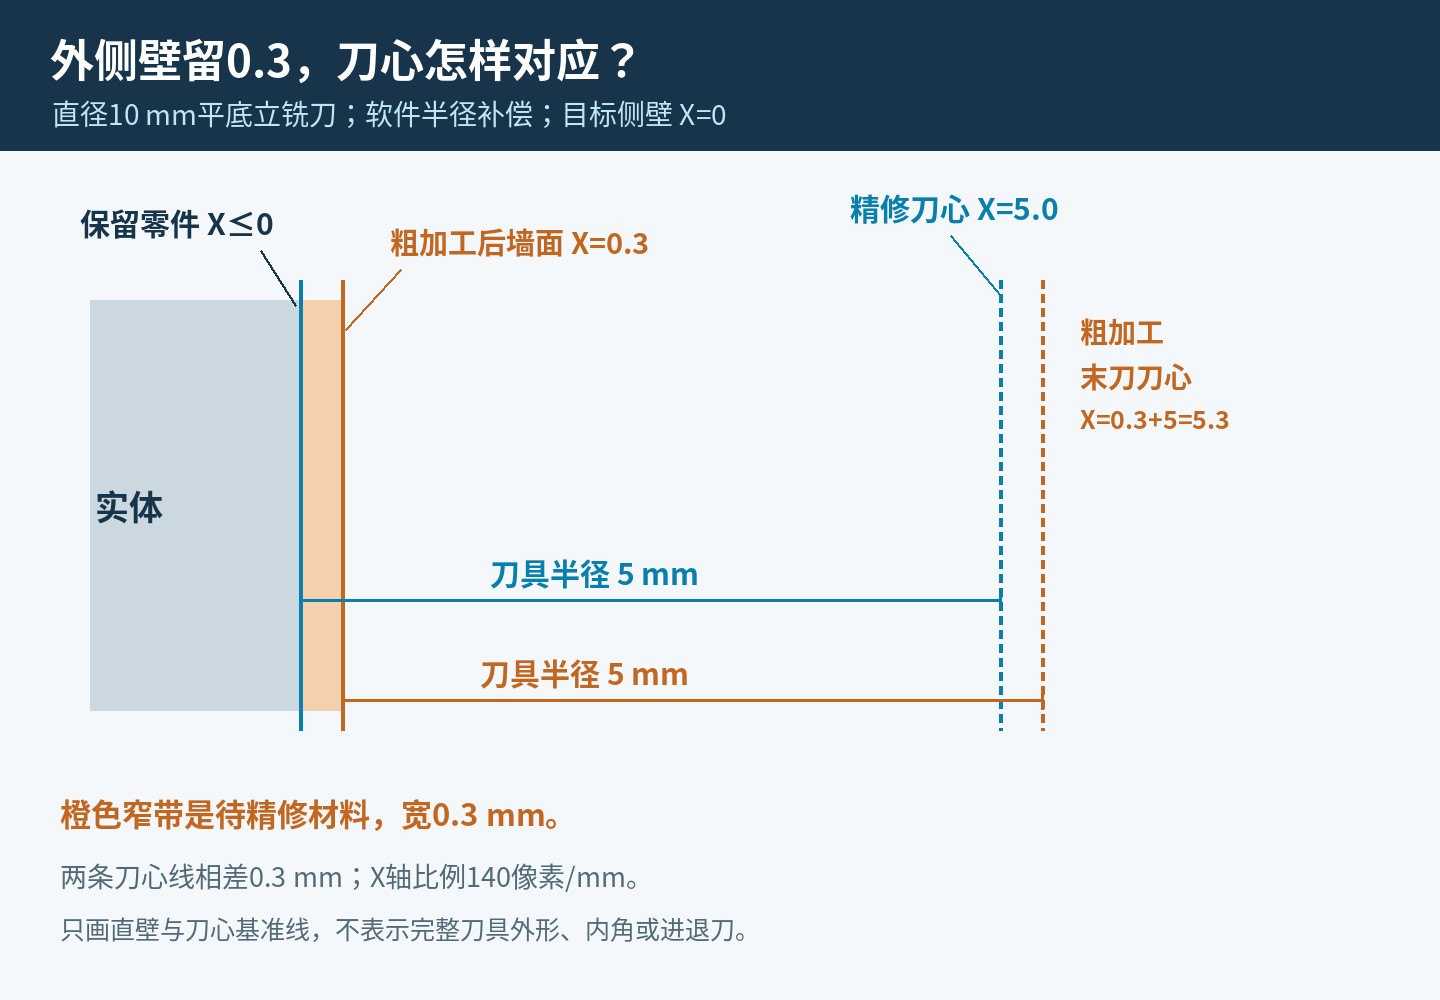
这里给定的是需要达到的几何结果。实际间距、精修次数和最终余量要配合设置,再通过重算后的轨迹与剩余毛坯核对:粗加工后是否还有这0.3毫米,最后一遍是否到了目标侧壁。不要把图中的0.3直接当成所有间距栏都应填的同一个值。
精修和空走一圈的差别
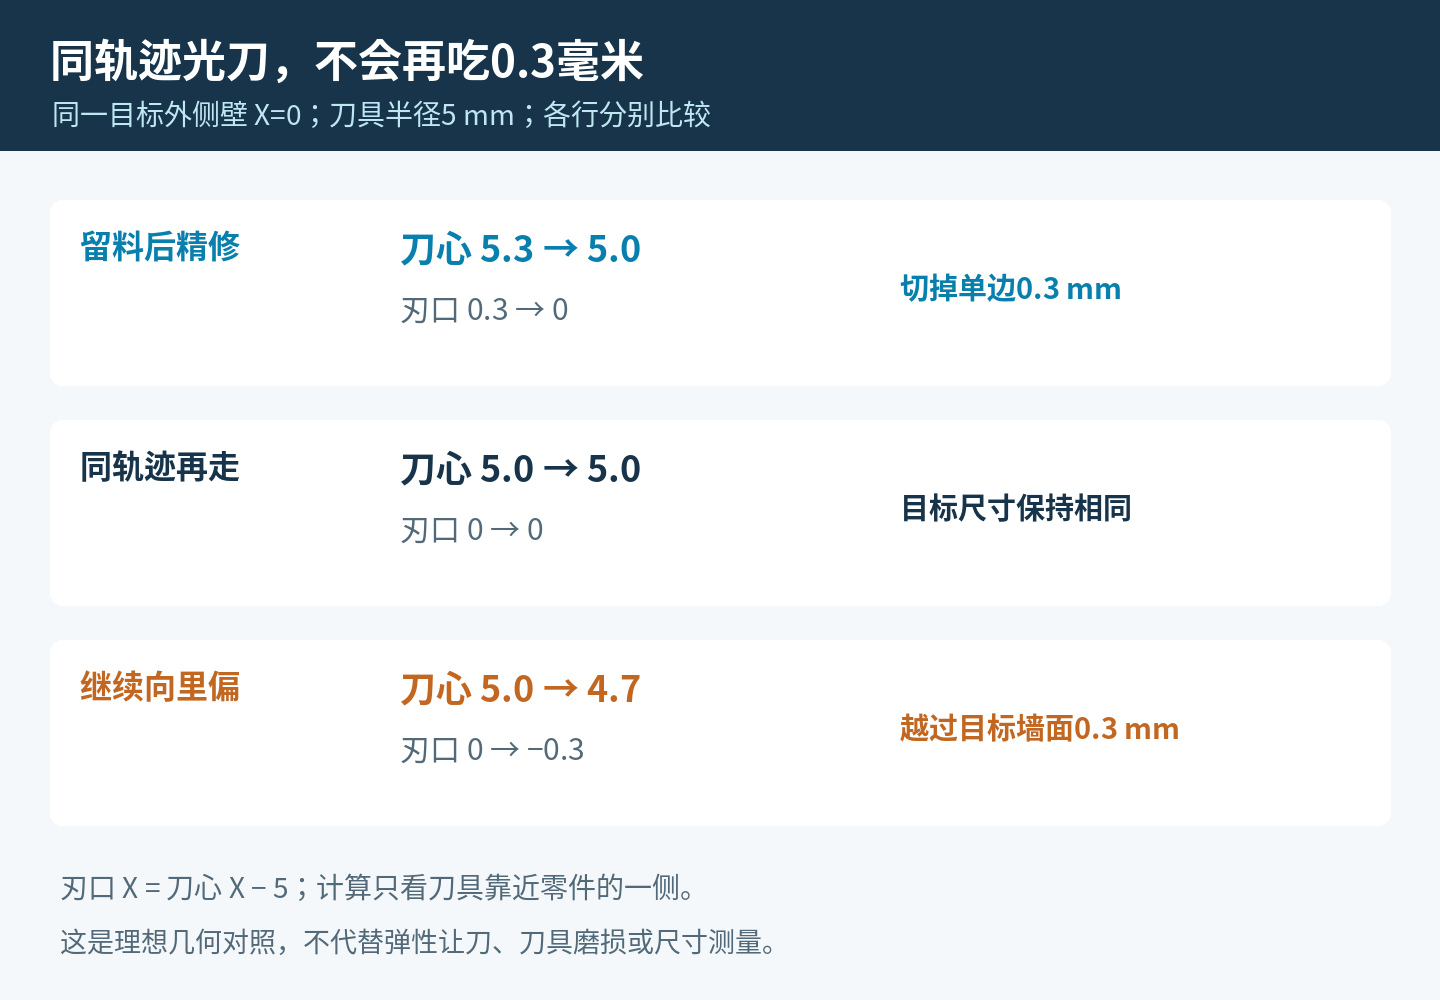
若粗加工已经切到X=0,再加一条刀心X=5.0的轨迹,理想几何下没有新的0.3毫米材料可切。它可能只接触弹性让刀留下的少量材料;接刀印能否消失,还受刀具、装夹和切削状态影响。
软件提供的重复光刀,可以在相同轮廓上追加经过。重复光刀次数增加,不等于每遍都再往零件里吃0.3毫米。若精修第一遍刀心X=5.0,下一遍仍是X=5.0,两次目标尺寸相同;若人为改到X=4.7,刀具左侧刃口就到X=−0.3,已经越过本例目标侧壁。
重新计算后,把进退刀也展开看
启用精修后重新计算,回放时单独跟着新增的侧壁刀路走一遍。查看刀具从哪里接近墙面、在哪个位置接上直壁、离开时会不会碰到夹具。外侧壁示意图没有表示内角吃刀量,遇到窄槽或内凹转角,还要结合剩余毛坯看接触范围。
精修页的进给、转速覆盖值也要查看。这里不填统一的转速或每齿进给:同一把10毫米刀,在铝合金和镍基合金中不能用同一组切削参数。确认使用的材料、刀具牌号、实际切宽及悬伸后,再确定精修参数。
后处理生成NC后,把新增精修段的F、S和进退刀位置同回放对照。本例采用软件半径补偿,不会用图中的X=5.0去解释机床半径补偿模式下的轮廓编程坐标。若切换补偿类型,应重新核对输出的刀补指令、补偿量和切入段。
同一工序追加精修能少建一条独立工序。工件是否到尺寸,仍取决于粗加工留下了多少料、精修刀心落在哪里,以及实际加工后的测量。图中的5.3、5.0和4.7,分别对应三种不同的刀路意图。
延伸阅读与资料
需要核对精修段前后的程序顺序,可接着看Mastercam 换刀段怎么排:退刀、回零、换刀和刀补别混在一起。
功能依据:Mastercam 官方 2025 铣削功能更新(2024-08-16),以及 动态刀路追加精修(2024-09-06)。本文的外侧壁数字与两张技术图为独立绘制的几何例子。