
Technical Article
海德汉 CHF 5 倒角,斜边为什么有7.071毫米?
用90°外角解释海德汉TNC 640的CHF倒角尺寸:CHF 5沿两条原边各退5毫米,斜边约7.071毫米;给出斜边目标5毫米的换算、程序片段和进给恢复规则。
在海德汉程序里写 CHF 5,碰到90°外角,倒出来那条斜边按几何算是7.071毫米左右。要是拿“斜边应当长5毫米”去核对,就会觉得尺寸大了。CHF 5 的两个5毫米,量在原来相交的两条边上。
下面按 TNC 640、NC软件34059x-18、2023年10月版对话式编程手册第162页说明。例子取毫米单位、XY工作平面、90°外角,两条相邻直线足够长,前后刀具半径补偿保持一致。图中画的是编程轮廓,未把刀具半径加进去。
从原角点沿两条边各退5毫米
假定轮廓从左向右走到 X40 Y30,再沿右边向下走。插入 CHF 5 后,进入倒角的点是 X35 Y30,离开倒角的点是 X40 Y25。原来的 X40 Y30 被切掉,刀路不再经过这个尖角。
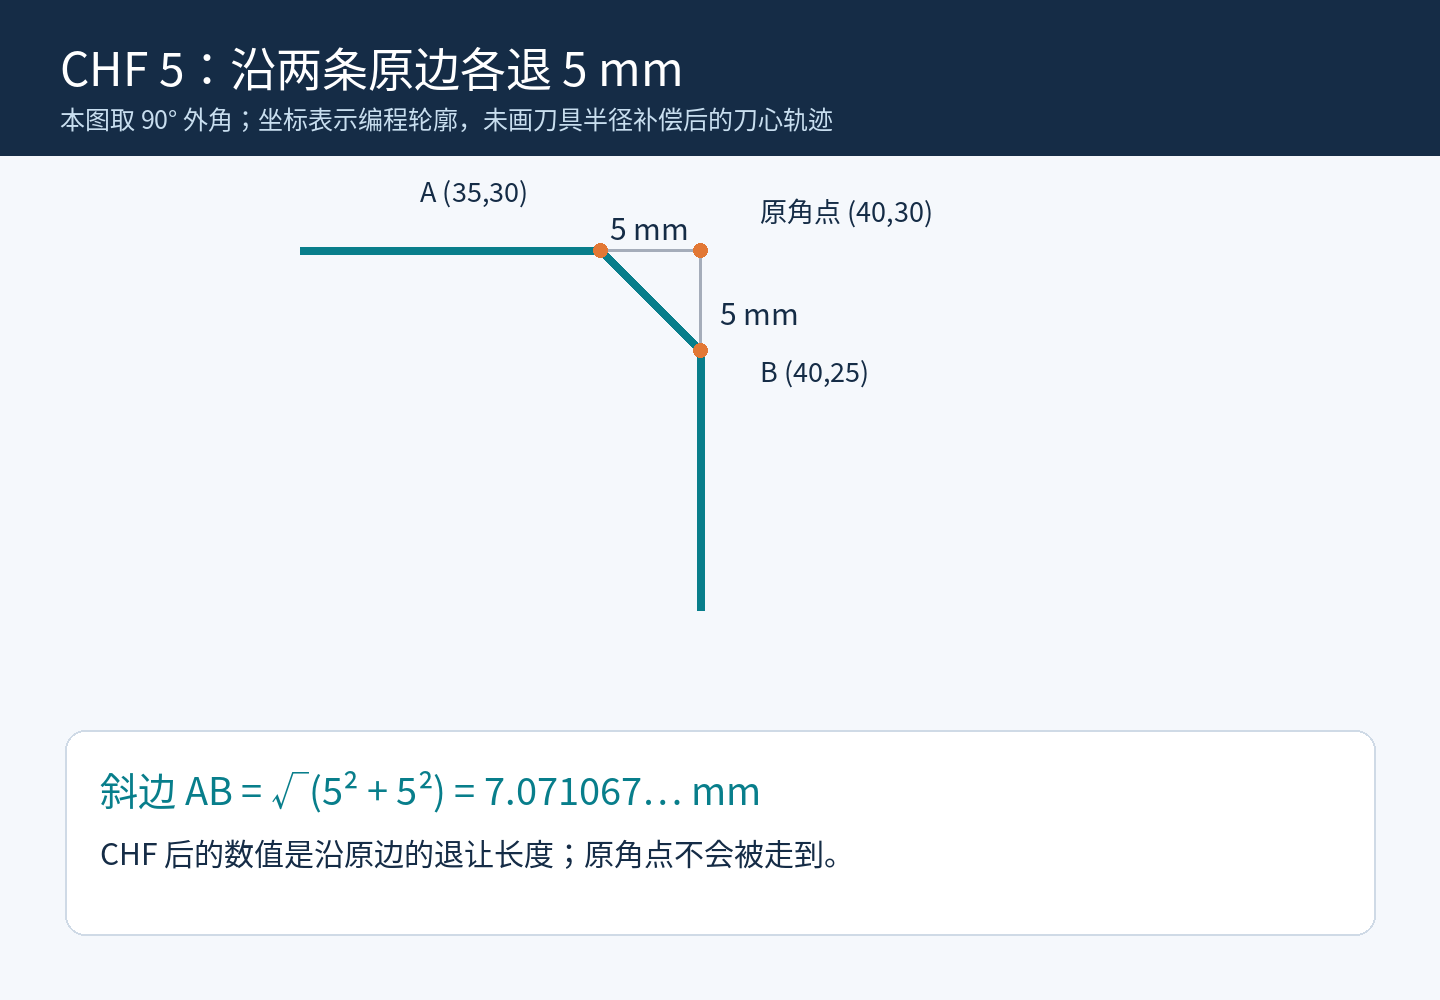
两个端点的X相差5毫米,Y也相差5毫米。用勾股定理,斜边长度等于 √(5²+5²),也就是5√2,约7.0710678毫米。这个数是几何计算值,没有包含刀具误差、机床误差或测量误差。
程序仍写原来的角点
原来不倒角的两段直线,可以写成下面这样。执行这两行之前,刀具已经在同一加工高度进入轮廓,当前点为 X20 Y30。代码仅用于说明这处轮廓,换刀、主轴、下刀和安全退刀不在片段中。
L X+40 Y+30 F300
L X+40 Y+5
增加倒角时,保留原角点坐标,在两条直线之间插入一行 CHF:
L X+40 Y+30 F300
CHF 5 F180
L X+40 Y+5
L 表示直线段。CHF 5 把前后两条直线的交角切出等边倒角。F180 只指定倒角段的进给,下一条直线重新使用前面的 F300。这两个进给值是解释指令作用的示例,不是某种材料或刀具的切削参数推荐。
如果已经把前一条直线终点改成 X35 Y30,又在后面加 CHF 5,系统处理的相邻线段就变了。手工写两个倒角端点,和保留原角点交给 CHF 处理,是两种编程写法;同一处轮廓只采用其中一种。
图纸如果直接标斜边5毫米
同样是90°等边倒角,若要求那条斜边长5毫米,每条原边上的退让量应为 5÷√2,约3.5355339毫米。每侧理论退让量约3.535534毫米,CHF实际输入按本机允许的小数位取舍。按这个理论退让量,端点约为 X36.464466 Y30 和 X40 Y26.464466。这里保留6位小数用于展示换算,不代表机床或零件能达到这个精度。
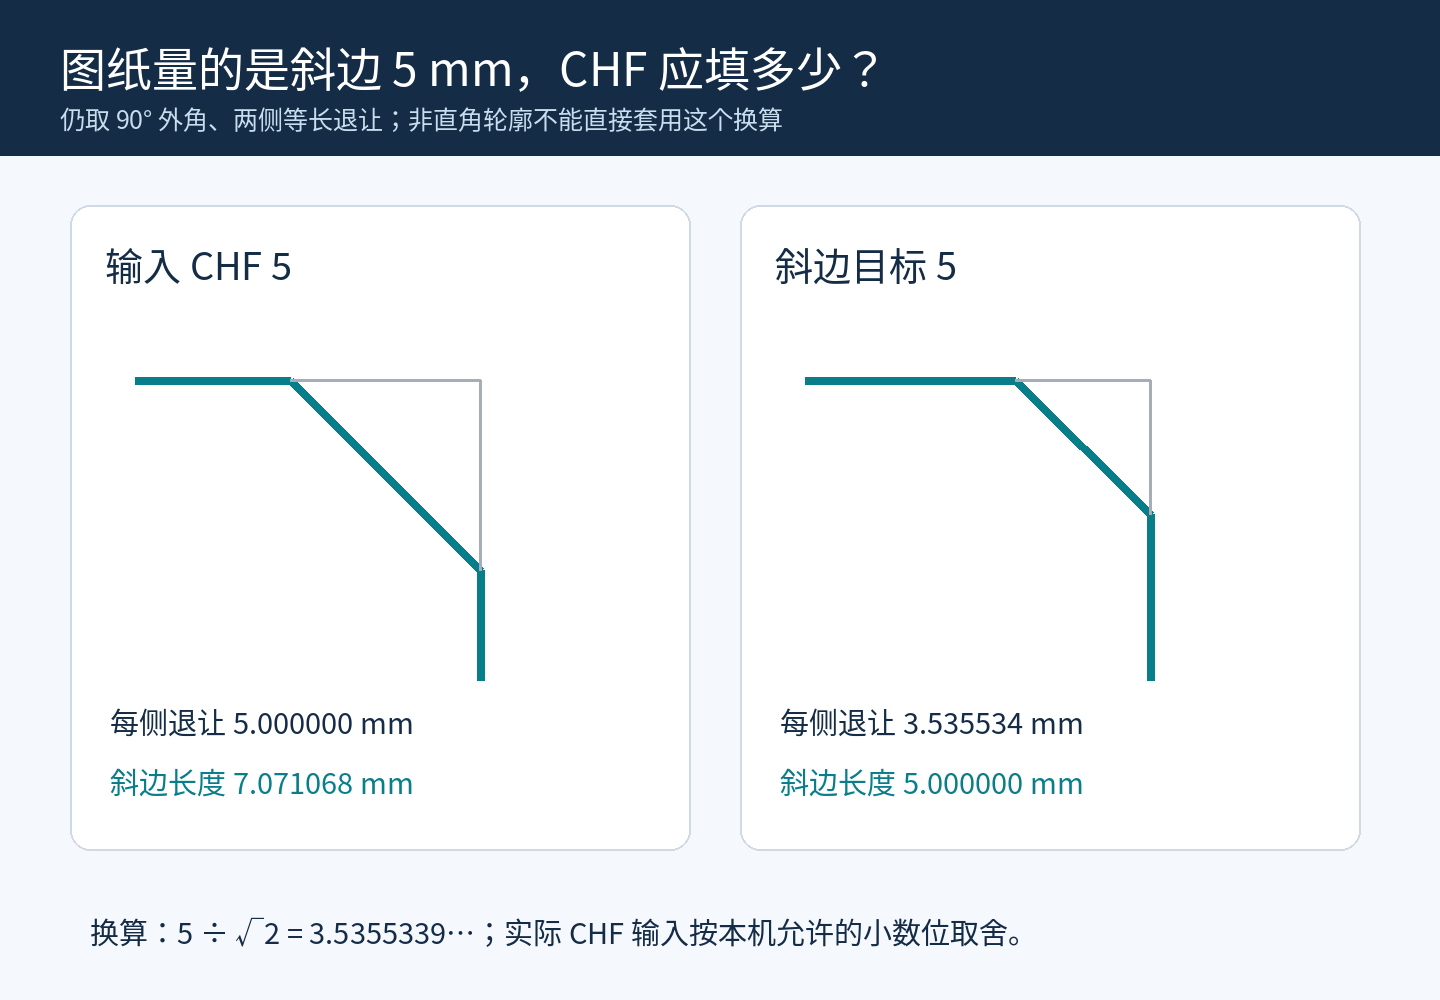
图纸标 C5、5×45°,还是直接给斜边长度,要按图纸采用的标注方式区分。本文的 √2 换算只对应两条原边夹角90°、两侧退让相等的轮廓;斜边夹角变了,长度关系也会跟着变。
代码能认,还要看两边够不够长
CHF 前后必须是同一工作平面内的两条直线,前后的半径补偿也要一致。CHF 不能放在轮廓开头,当前刀具必须能加工这处倒角。上例进入角点前有20毫米直线,离开角点后有25毫米直线,各退5毫米有足够空间。若相邻线段还接着别的倒角或圆角,剩余直线长度也要一起算。
检查后处理输出时,可以直接核对原角点、CHF数值和下一条直线,再算出两个倒角端点。上例的目标轮廓经过 X35 Y30、X40 Y25;拿这两个点对照,比只盯着代码中的“5”更容易发现量错了哪一段。
涉及圆弧中心的增量坐标,可接着看海德汉CC增量圆心的参考位置;孔径公差换算见循环208的Q335加工目标。
资料依据:海德汉TNC 640 对话式编程手册,NC 34059x-18,10/2023,第162页。两张示意图和坐标计算为CNCX原创。