
Technical Article
140°硬质合金钻头,定位孔点成90°会怎样?
140°硬质合金钻头接90°定位孔时,先碰到材料的是哪段刃口?用主钻10毫米、定位孔口6毫米的理想几何说明接触顺序、142°定位角度和点钻深度,并保留刀尖修磨条件。
140°硬质合金钻头接着钻90°定位孔,钻尖还没到底,靠近定位孔口的刃段就可能先碰到材料。已经点过定位,仍不能只凭“孔在中心”就认定这套搭配合适。下面按平面工件、两把刀同轴、定位孔口小于主钻直径来分析。
钴领的定位钻技术资料给出一种具体配法:135°~140°硬质合金钻头配142°定位钻,使钻尖先进入。比如RT 100 U的1242系列,官方列出的材质为硬质合金、顶角140°、钻深范围3倍直径。这篇讨论已经决定使用定位工序时的角度搭配,不据此认定1242系列每个工况都必须先定位。
点的是小定位孔,先碰到的未必是最外面的刃角
假设主钻直径10 mm,定位孔口6 mm。定位孔口在距轴线3 mm的位置,主钻最外缘则在5 mm处。把这两处都画成“外刃角”,接触关系就画错了。
用直线组成的140°理想钻尖去接90°锥孔,主钻下降到刃段碰住孔口时,钻尖距离孔底仍有空隙。此时先受接触的是半径3 mm附近的刃段。这个几何结果不能直接当作实际崩刃位置,更不能仅凭一次崩刃就判定角度是唯一原因。
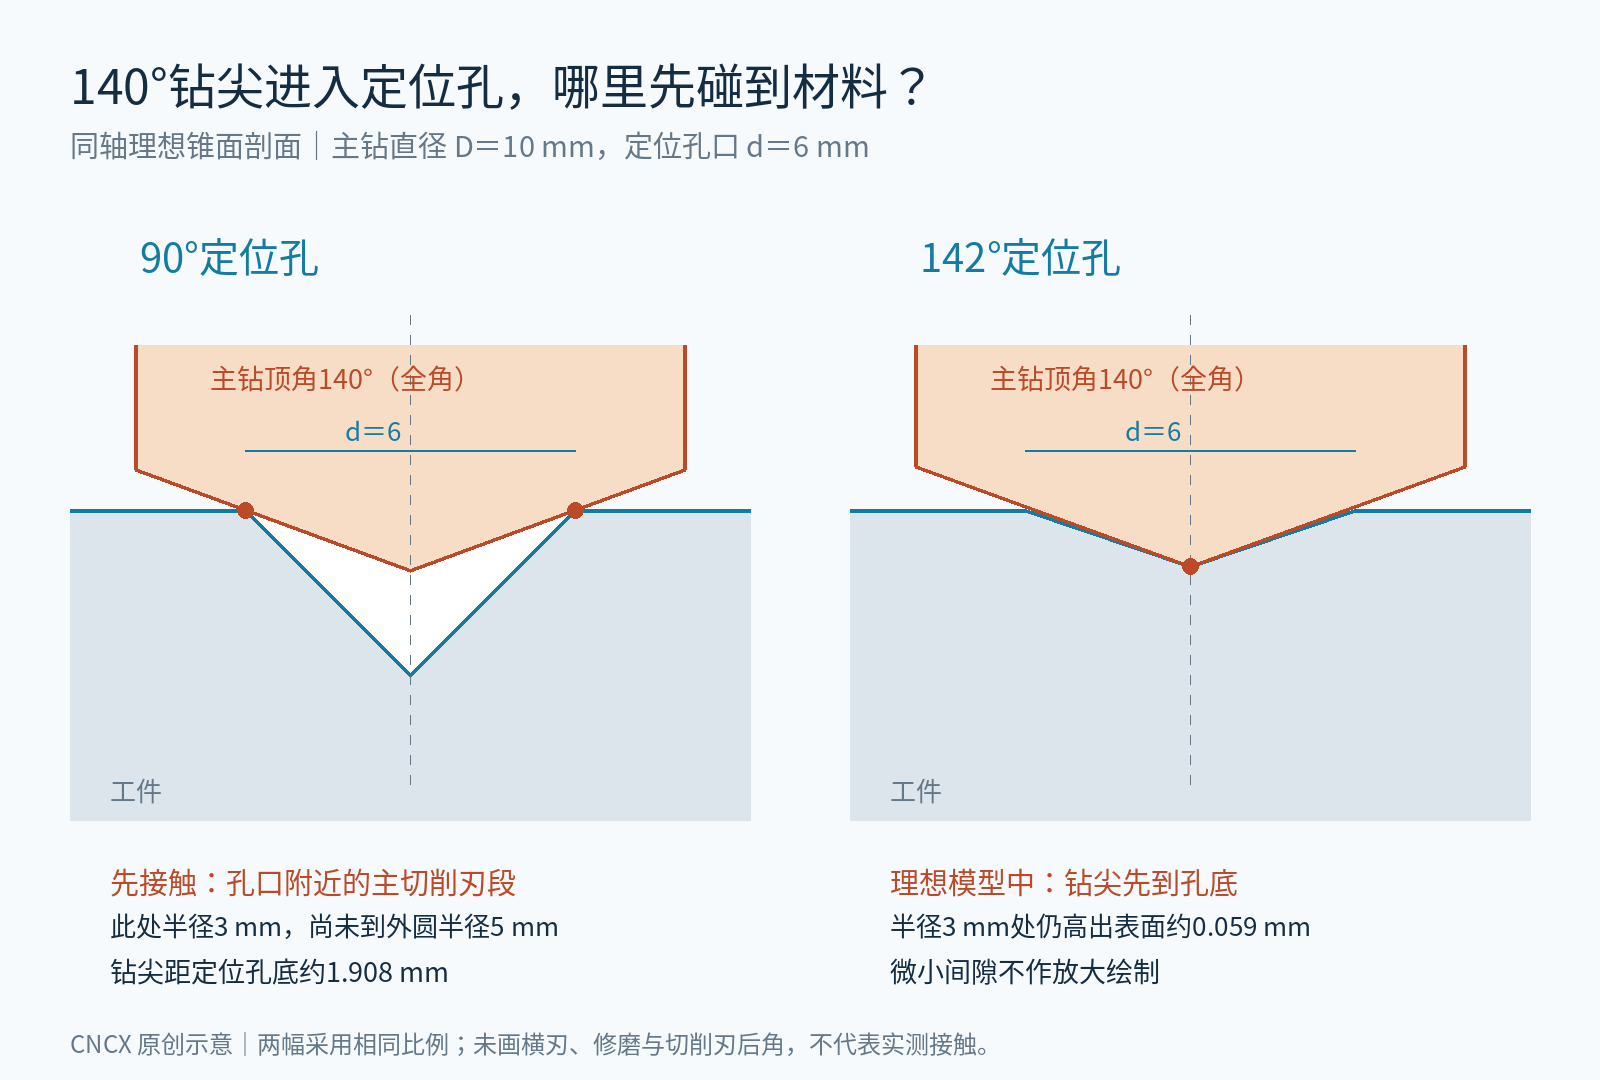
右图把定位孔改为142°。在同轴理想模型中,140°钻尖能够先到孔底,靠外刃段尚有间隙。实际钻头还有横刃、修磨和刃口圆弧,图中省略了这些结构;图示解释接触顺序,不用来预测切削力、孔位公差或刀具寿命。
孔口不变,点钻深度就要重新算
顶角是两条锥面母线之间的全角。理想完整锥面的孔口直径为d、顶角为α时,尖部高度h=d÷[2×tan(α/2)]。角度从90°换成142°,如果还沿用原来的尖部下探量,孔口直径会变。
以6 mm孔口为例,90°锥孔的理论尖深是3 mm;142°锥孔约为1.032983 mm。140°钻尖从尖端到半径3 mm的轴向高度约1.091911 mm。因此左图第一接触时,钻尖距底约为3-1.091911=1.908089 mm;右图钻尖到孔底时,半径3 mm处的理想轮廓高出平面约0.058928 mm。
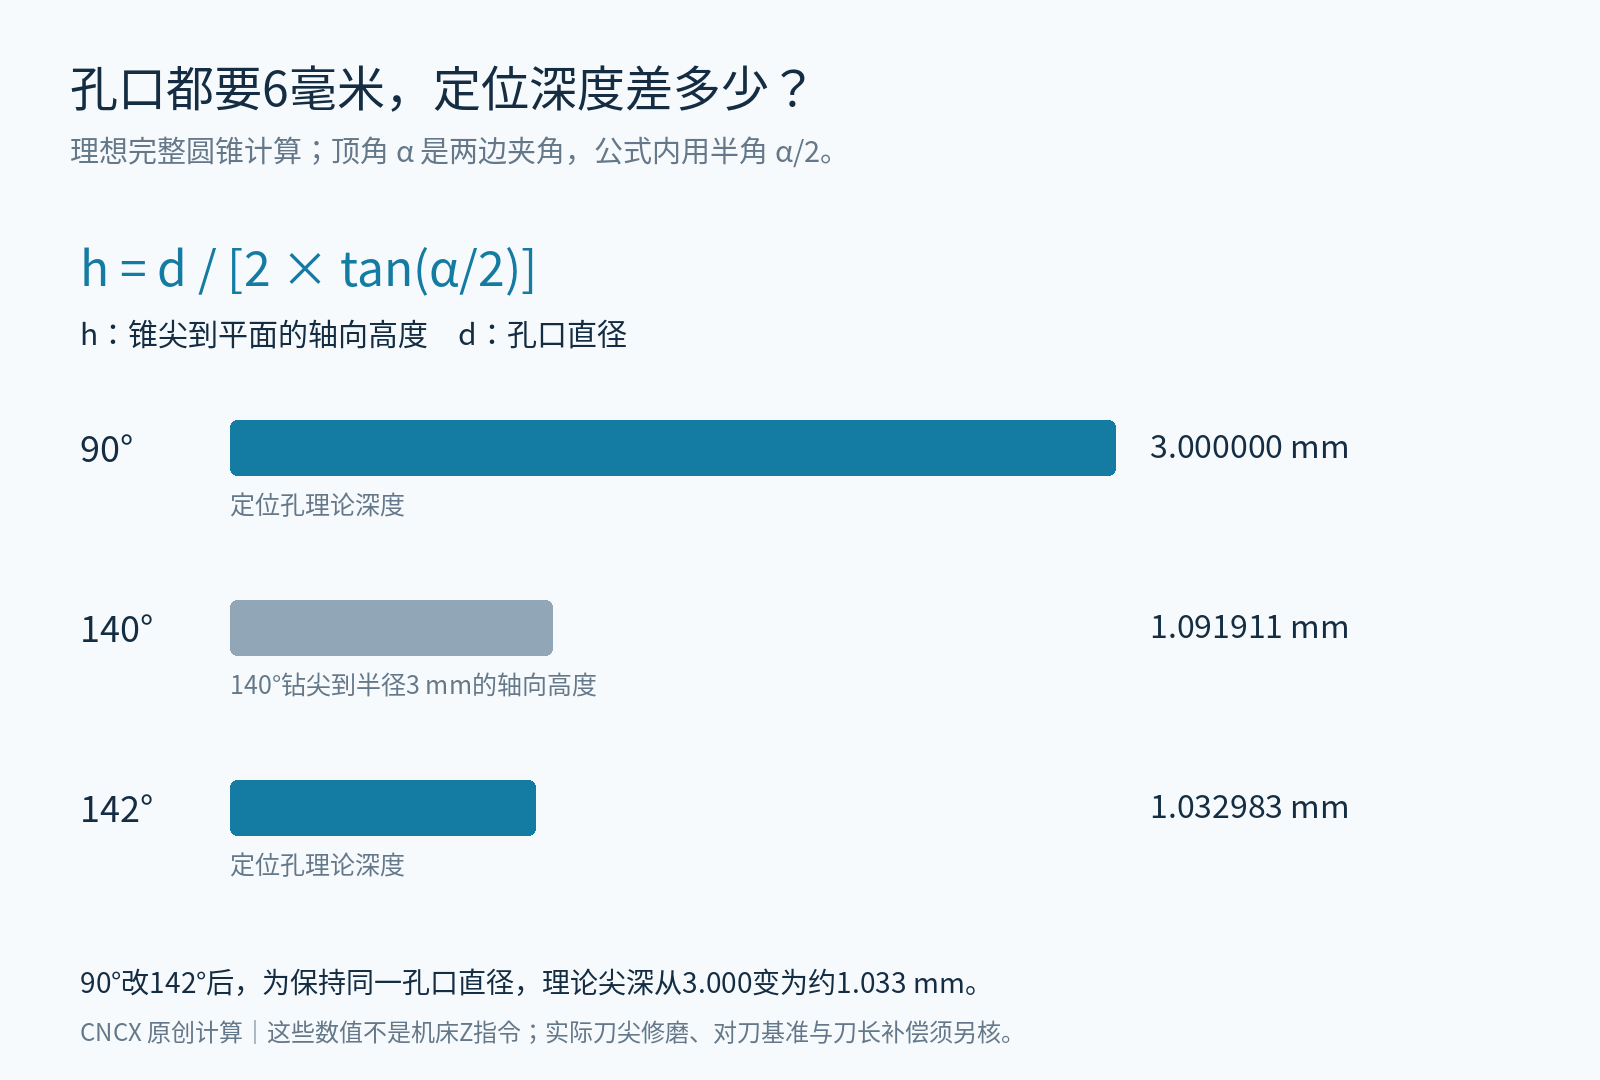
这些计算值以理想尖点为基准。实际定位钻可能带修磨,刀长的测量基准也可能不同,不能把1.032983直接抄成程序里的Z深度。编程时应让刀具几何、工件表面、对刀基准和目标孔口直径对应起来,再看输出程序采用的深度定义。
高速钢钻头的配法不能照搬过来
钴领同一份资料对横刃较大的高速钢、含钴高速钢钻头,另列出了90°定位钻的使用条件。这也解释了为什么一套用了很久的90°定位钻,换上硬质合金主钻后,还需要重新核对搭配。
142°也不是“防崩刃保证”。本例能确定的是在给定几何条件下谁先接触;具体刀具允许怎样定位,还要对应其型号说明。定位孔口直径、主钻顶角、横刃修磨都会参与接触,单看90°或142°一个数字不够。
与编程设置对照着看
如果在海德汉循环中按孔口直径控制点钻,可以接着看循环240的Q343、Q201与直径控制。几何目标相同,循环采用的深度基准仍需分别核对。
资料核对:钴领定位与引导钻削技术资料,第449~450页;钴领RT 100 U 1242系列规格。核对日期2026年10月17日。图示与计算由CNCX原创制作。