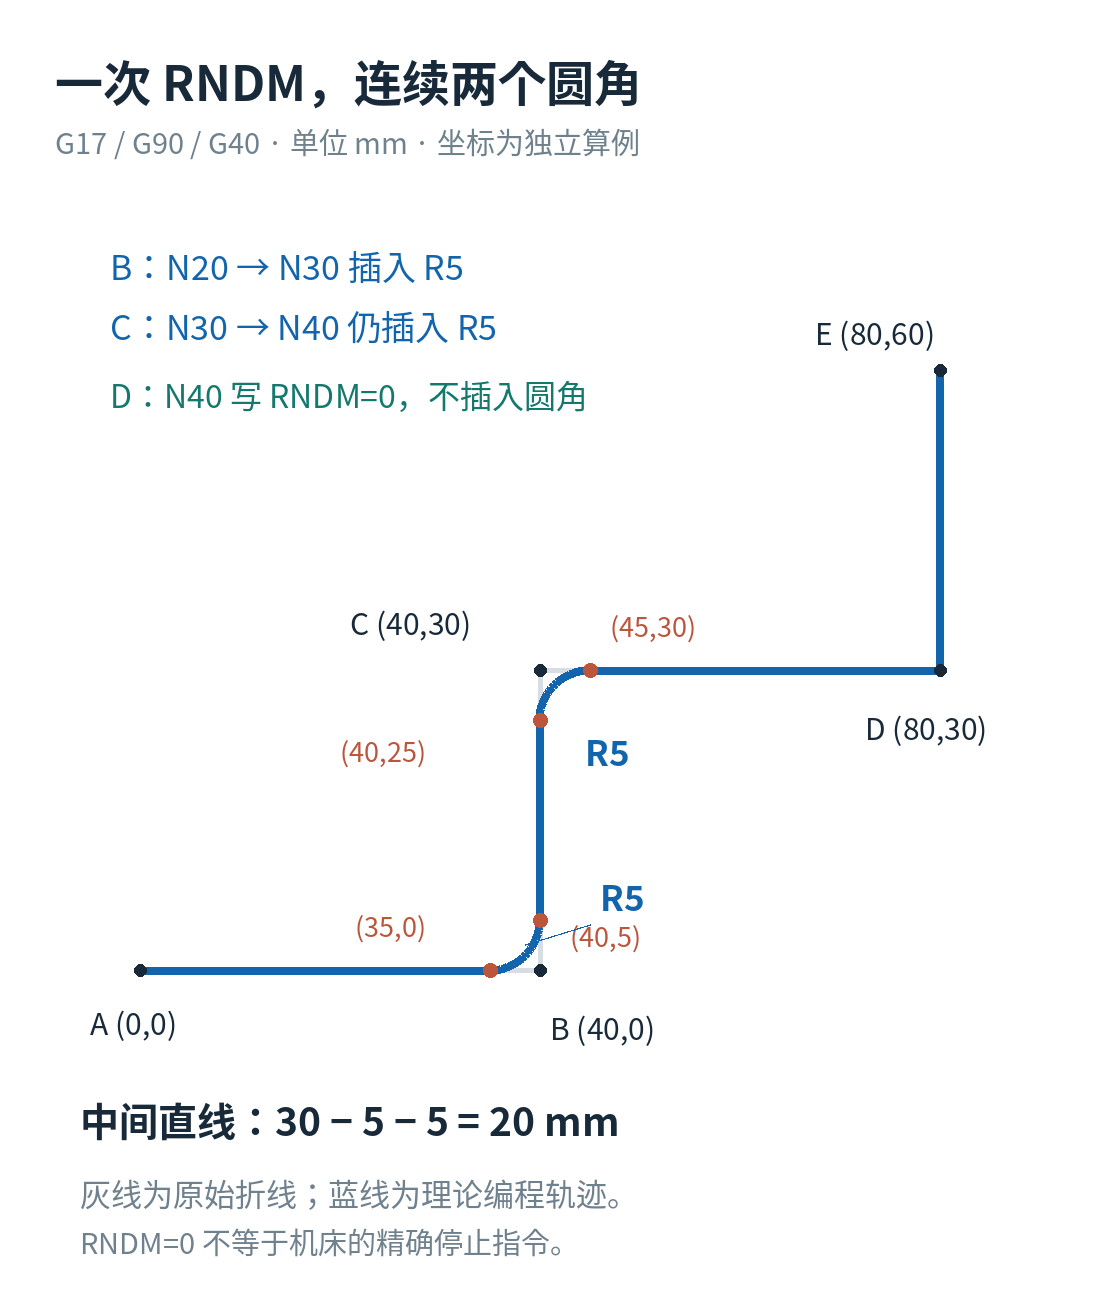
西门子 RNDM=5 只写一次,为什么两个拐角都成了 R5?
西门子828D的RNDM连续倒圆与RND单角倒圆有什么区别?用五点折线和两处R5切点计算,说明RNDM=0应写在哪一运动段、中间直线为何剩20毫米,以及短线段缩小圆角的检查方法。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
西门子828D的RNDM连续倒圆与RND单角倒圆有什么区别?用五点折线和两处R5切点计算,说明RNDM=0应写在哪一运动段、中间直线为何剩20毫米,以及短线段缩小圆角的检查方法。
阅读全文 →
海德汉TNC640的CR圆弧中,R正负选择大小弧,DR选择旋转方向。用起点(0,0)、终点(30,0)、半径25的四种组合,算清73.740°与286.260°及中途占位范围,说明后处理为什么不能把半径统一取正。
阅读全文 →
以Ø10球头刀垂直平面浅切0.1毫米为例,从球面截面算出1.990毫米最大接触直径,区分62.5米/分外圈切速与刀尖中心零圆周速度,说明调转速前应检查的接触条件。
阅读全文 →
FANUC 0i-TF普通两段式G71中,P指定的轮廓首段写X或X加W0,会选择不同循环类型。用X60/Z2的首段对比及六点轮廓,算清W0与Z0、X向凹形与Z向回头,并核对选件和刀具可达性。
阅读全文 →
新代铣床G81使用K0时,同段XY定位也不会执行。用G91等距三孔算例推导10、20、30与30、40、50的差别,说明怎样把循环外定位与循环资料登记分开,并核对R点、孔底及G98返回位置。
阅读全文 →
铰孔留量写0.2毫米,若指直径差,Ø10目标孔对应Ø9.8预孔;若指单边厚度,则对应Ø9.6。结合预孔公差算例,说明工艺卡怎样标注、为何要核实际预孔尺寸,以及成品孔公差与铰刀尺寸不能混用。
阅读全文 →
西门子828D的G95 FZ按活动刀补中的齿数计算每转进给。用4齿换6齿、2000转的算例,说明FZ模态保持、齿数更新时机,以及F与FZ切换为何必须重新给值。
阅读全文 →
三菱 M80 加工中心的 G65 中,D 与第二个 I 都对应局部变量 #7。用一段调用追踪覆盖顺序,说明两种不冲突的传参写法,以及 Mastercam 后处理应核对的宏接口。
阅读全文 →
新代铣床 G29 在 G91 下的增量从前次 G28 中间点起算。用单轴算例解释40加20为何到60,以及修改G28后为什么必须连同回程一起检查。
阅读全文 →
用倾斜30°刀具平面的坐标算例,解释 Mastercam 2026 进退刀参考点中 Absolute (World) 与 Absolute (Tool plane) 的区别,以及固定世界目标该如何换算。
阅读全文 →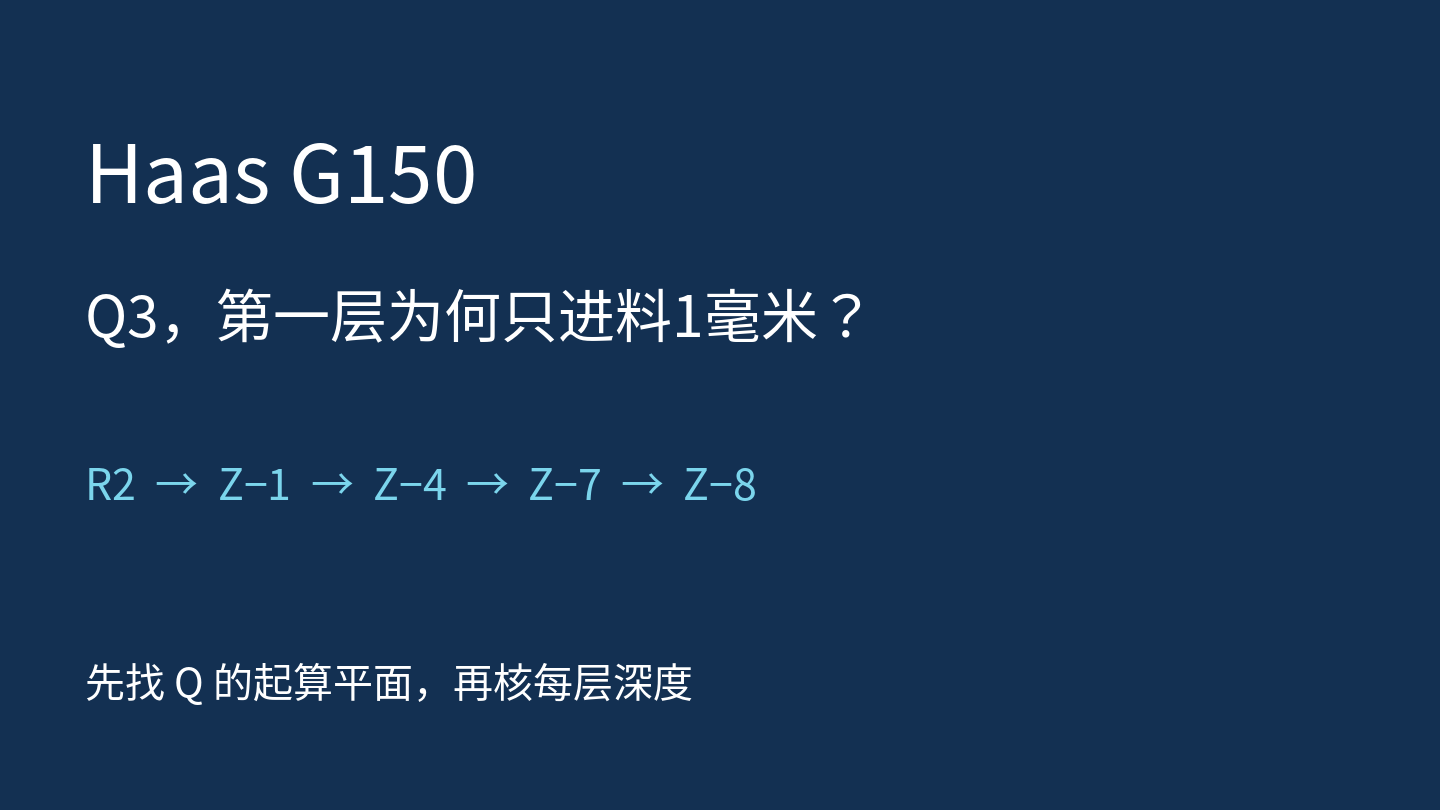
按 Haas G150 官方规则,用 R2、Q3、Z-8 推导各层深度,说明首层入料量、末层余量,以及 R 平面和侧壁精修量 K 的区别。
阅读全文 →