
Technical Article
新代 G92 和 G92.1 都写 X20.,下一刀为什么差10毫米?
新代铣床的G92 X20.与G92.1 X20.含义不同。用G54原点为机械X-500、起始程序X30的独立算例,算清偏置、坐标显示和后续X50的10毫米终点差,并说明重跑与残留旋转问题。
把新代铣床程序中的 G92 X20. 改成 G92.1 X20.,后面仍然写 X50.,刀具终点可能变了。G92 把当前停留点标成新的 X20;G92.1 把 X 方向的附加偏置设为20毫米。当前停在哪里,会影响这两种写法的差别。
下面用同一初态分别算两遍:G54原点的机械X坐标为−500毫米,刀具停在机械X=−470毫米,原程序X=30毫米。A用G92,B用G92.1,后续都指向程序X50。最终机械位置分别为−440和−430毫米,相差10毫米。
把初始坐标写清楚
本文采用新代官方《铣床程序手册》§2.74—2.75的铣床坐标设定语义。所引文件修改日期为2025年11月14日、导出日期为2026年1月23日;条目没有给出完整机型清单与最低软件版本,不能据此认定所有新代机型均适用。机台手册中需有对应的G92、G92.1定义。
计算采用毫米单位、G90绝对编程,只看直线X轴。起始G92/G92.1偏置为0,没有局部偏置、坐标旋转、镜像、缩放、外偏、手轮偏置及刀长/半径补偿。G54保持不变,Y、Z不参与本例。此时关系为:
机械X = G54原点机械X + 程序X + 附加偏置
初态就是−500 + 30 + 0 = −470。这里的“机械X”指机床坐标读数;“程序X”指当前程序坐标读数,两个数不能混用。
A分支:把当前点重新标为X20
G92 X20.
G90 G01 X50.
这两行只用于比较坐标状态,省略了完整加工程序中的安全高度、进给及主轴等设置。执行G92这一行时,X轴仍停在机械−470,程序X由30变为20。原偏置为0,所以新偏置为30−20=+10毫米。
下一行的X50是新程序坐标。代入关系式,机械X=−500+50+10=−440毫米;相对原停留点−470,X轴将走+30毫米。
B分支:把附加偏置设为20毫米
B分支从前面同一初态重新开始,不接着A分支执行。两组代码不拼成一个程序。
G92.1 X20.
G90 G01 X50.
G92.1这一行把X偏置设为+20毫米,刀具仍停在机械−470。此时程序X=−470−(−500)−20=10毫米。原G54的X20位置,也就是机械−480,成为这组程序坐标的新零点。
随后指向程序X50,机械X=−500+50+20=−430毫米;从原停留点−470算起,移动量为+40毫米。
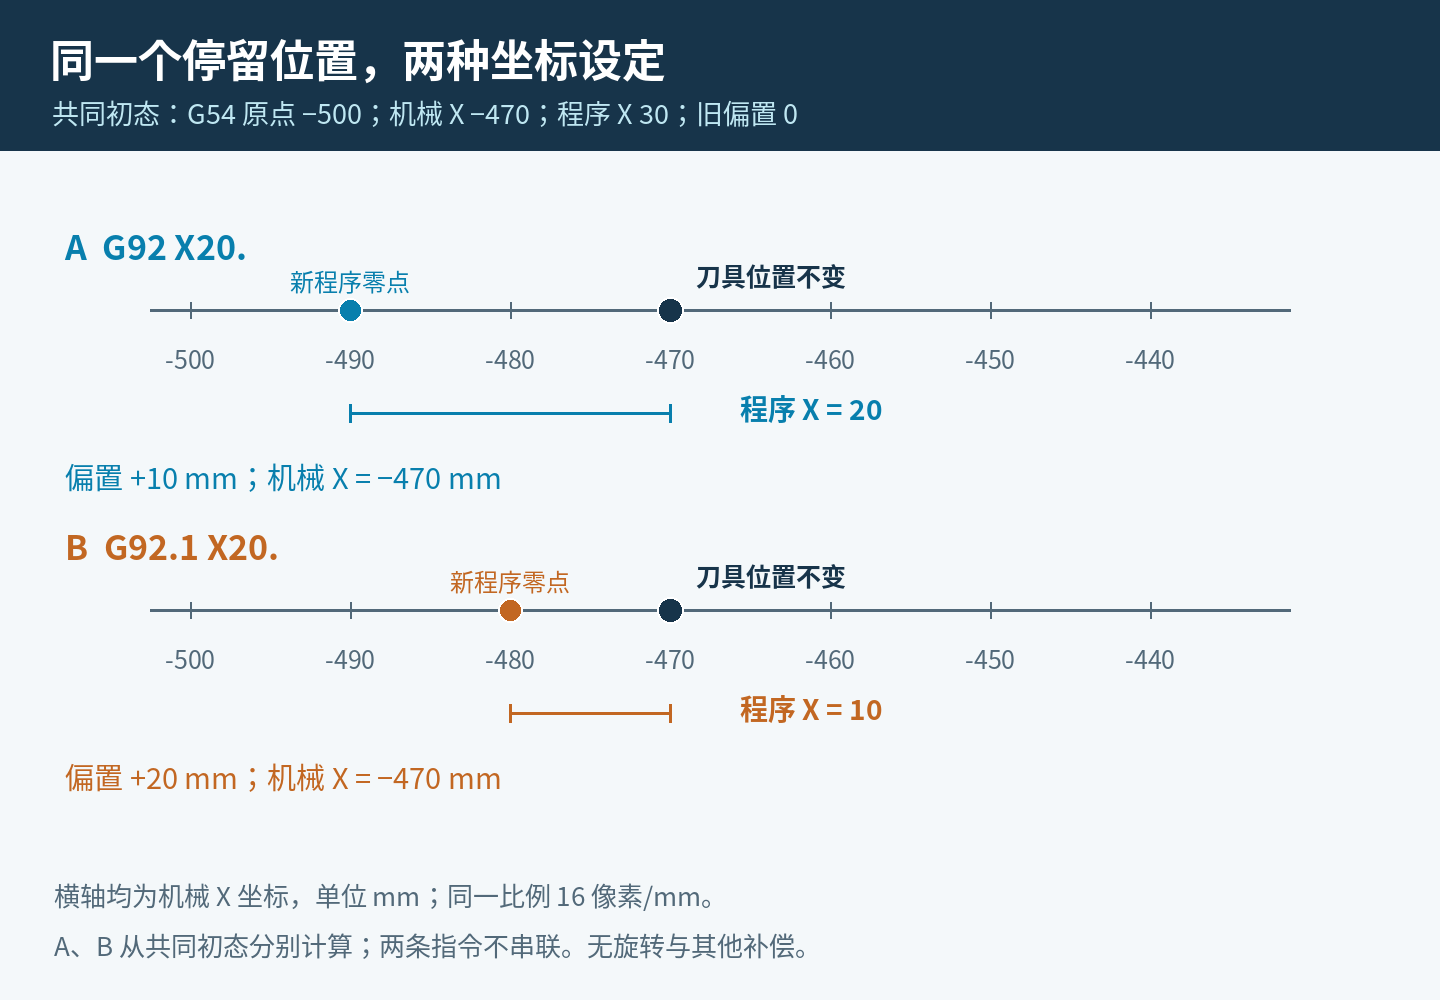
同一个X50,要连同偏置一起看
A分支的+10偏置与B分支的+20偏置差10毫米,因此后续同一个程序X50对应的机械终点也差10毫米。这个差值来自本例初始位置与指令数值,换一组初值,差值也会变化。
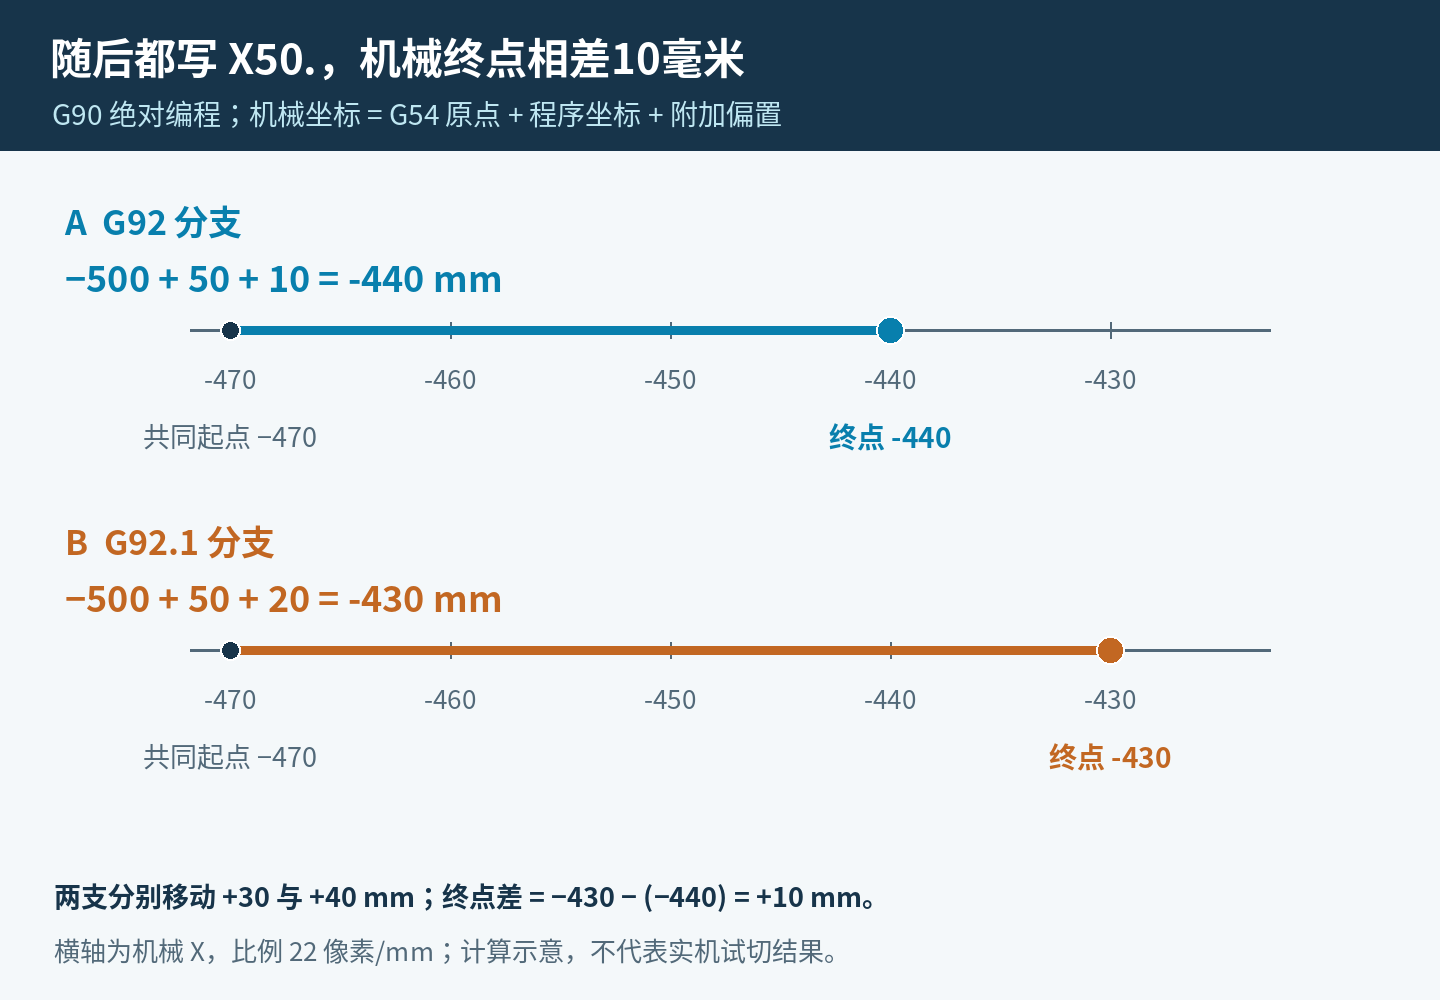
后处理中替换指令,会改变后续坐标含义
比较两份NC时,应同时记录设定前的机械坐标、程序坐标、有效工件原点和附加偏置。本例在设定后应看到A的程序X20、偏置+10;B的程序X10、偏置+20。新代手册把各轴相关偏置列在宏变量#1901—#1918,X轴对应本例的#1901。仅看到两份NC都写X20,无法判断它们是否等价。
G92依赖执行时的当前位置。中途换一个停留点重跑G92,不能沿用本例的+10结果。已有偏置不为0时,也不能直接把本例“30−20”当作最终总偏置。
新代手册明确要求不要同时使用G92和G92.1,并指出G92不会取消此前G92.1留下的旋转轴向与角度。本文只算无旋转的独立分支。复位、M30或一行G92 X0均不能在这里当作通用清除办法;恢复方式要按该机台手册及当前偏置状态核对。
如果问题发生在切换夹具后,可继续对照同刀切换G54、G55的NC检查;如果此前启用了镜像,则应另查新代取消镜像后的定位,不把两种坐标变化混在一起。
官方依据
新代《铣床程序手册》:§2.74第216—218页,G92.1格式、偏置关系及独立对照;§2.75第219—220页,G92坐标设定与注意事项。两张图为本文按上述关系绘制的原创算例。