
Technical Article
西门子刀具半径填对了,40毫米内腔为什么只剩39.6?
以SINUMERIK 828D CNC 5.25 SP1为条件,算清OFFN轮廓余量与刀具半径的叠加:40毫米内腔为何理论为39.6,精修为何应核对余量而不是改错刀径。
图纸要求40毫米宽的内腔,程序轮廓也是40,刀具半径表填5毫米并没有填错,为什么按程序推算出来的壁间距却只有39.6?先别把刀补改成4.8,检查这一刀有没有同时使用 OFFN=0.2。西门子的刀具半径补偿和轮廓余量不是二选一:本例有效偏置是5+0.2=5.2毫米,刀具本身却仍只有5毫米半径,两边各留0.2,内腔自然少了0.4。
这里按 SINUMERIK 828D《NC programming》07/2025、CNC 5.25 SP1说明,使用西门子原生语言、公制G17平面及普通二维G41/G42补偿。程序坐标是名义工件轮廓,不是CAM已经偏置的刀心轨迹;实装刀具半径与当前刀刃几何半径均为5,磨损及其他叠加半径偏置为0,不启用TRACYL槽壁补偿或三维补偿。以下只计算补偿已经建立后的平行直壁中段,不把进退刀、尖角过渡混进尺寸推导。
5是刀具半径,0.2是要留下的材料
手册把OFFN称为编程轮廓的法向偏置,也就是轮廓余量。其平面铣削示例明确使用刀具半径10、OFFN=5,得到15的有效补偿半径。把这个关系缩到本例,控制器算刀心位置时用5.2,不意味着切削刃突然变成了半径5.2。
40毫米内腔的左、右名义壁分别放在X=-20和X=20。沿右壁向+Y走,G41在运动方向左侧,也就是把刀心放到壁的左边;沿左壁向-Y走,G41的左侧则是壁的右边。两处刀心都在内腔里面。
右壁:刀心X=20-5.2=14.8,最靠右的切削刃到14.8+5=19.8。左壁:刀心X=-20+5.2=-14.8,最靠左的切削刃到-14.8-5=-19.8。因此两壁理论间距为19.8-(-19.8)=39.6毫米。这里的0.4来自两侧余量相加,不是“刀具半径少填了0.4”。
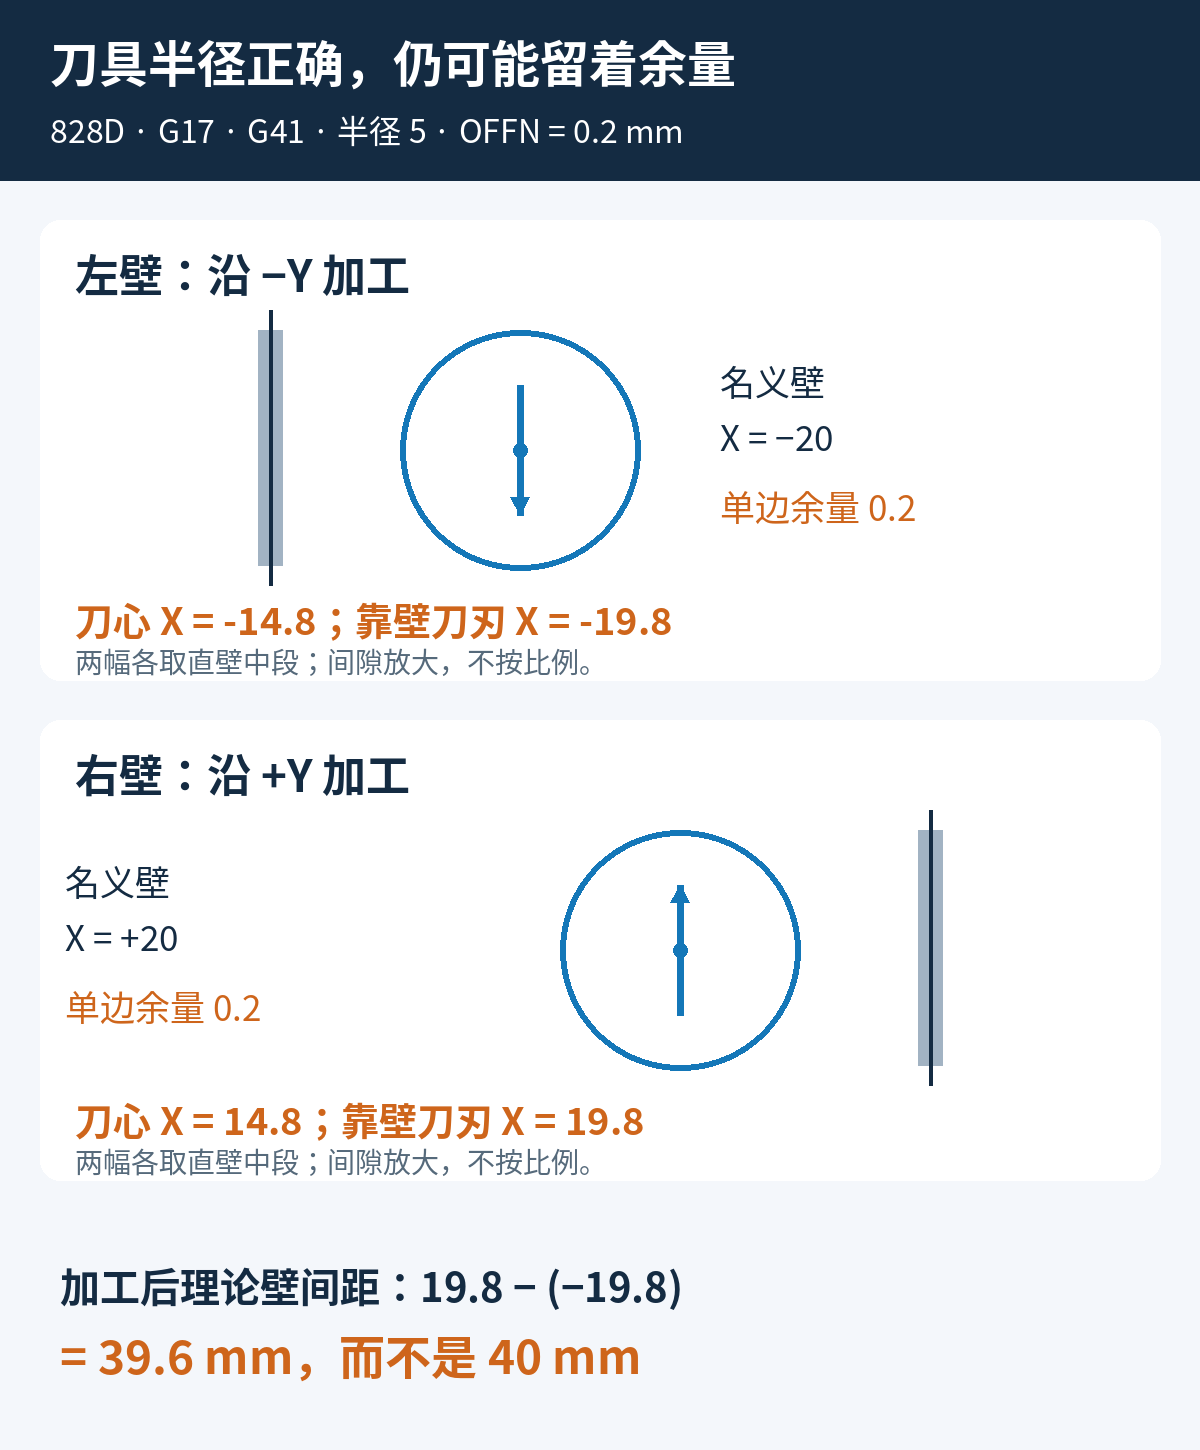
精修时改的是余量,不是把真实刀径改小
如果这道工序本来就要留0.2做后续精修,39.6是理想几何目标,并不是程序错误。如果这一道已经要求走到40毫米名义壁,则让该精修工序明确使用OFFN=0,同时保留正确的刀具几何半径。
下面只是同一轮廓的余量设置对照,不包含运动轴、建立补偿、换刀和主轴段,不是完整加工程序:
; ROUGH WALL ALLOWANCE
OFFN=0.2

; FINISH WALL ALLOWANCE
OFFN=0
精修值为0时,右壁刀心为20-5=15,切削刃到20;左壁刀心为-20+5=-15,切削刃到-20,理论宽度回到40。两组算例使用同一把刀,改变的是工序留量。
不要在刀具仍是半径5的情况下,为了抵消OFFN=0.2而把几何半径改成4.8。这样本例可能碰巧得到40,但数据里已经埋下一个-0.2的错误;下一道OFFN真正为0的工序会继续使用错误半径。刀具几何、磨损修正和工序余量各自对应不同原因,应分开管理。
为什么外凸台不是39.6,而是40.4?
同样40毫米宽的外凸台,正确选择轮廓外侧的G41/G42后,正余量使刀具远离名义外壁,左右两侧各多保留0.2材料。理想外宽就是40+2×0.2=40.4。内腔与外形尺寸变化方向相反,但“每侧多留材料”的含义完全一致。不能把图1的内腔走向不加修改地搬到外凸台。
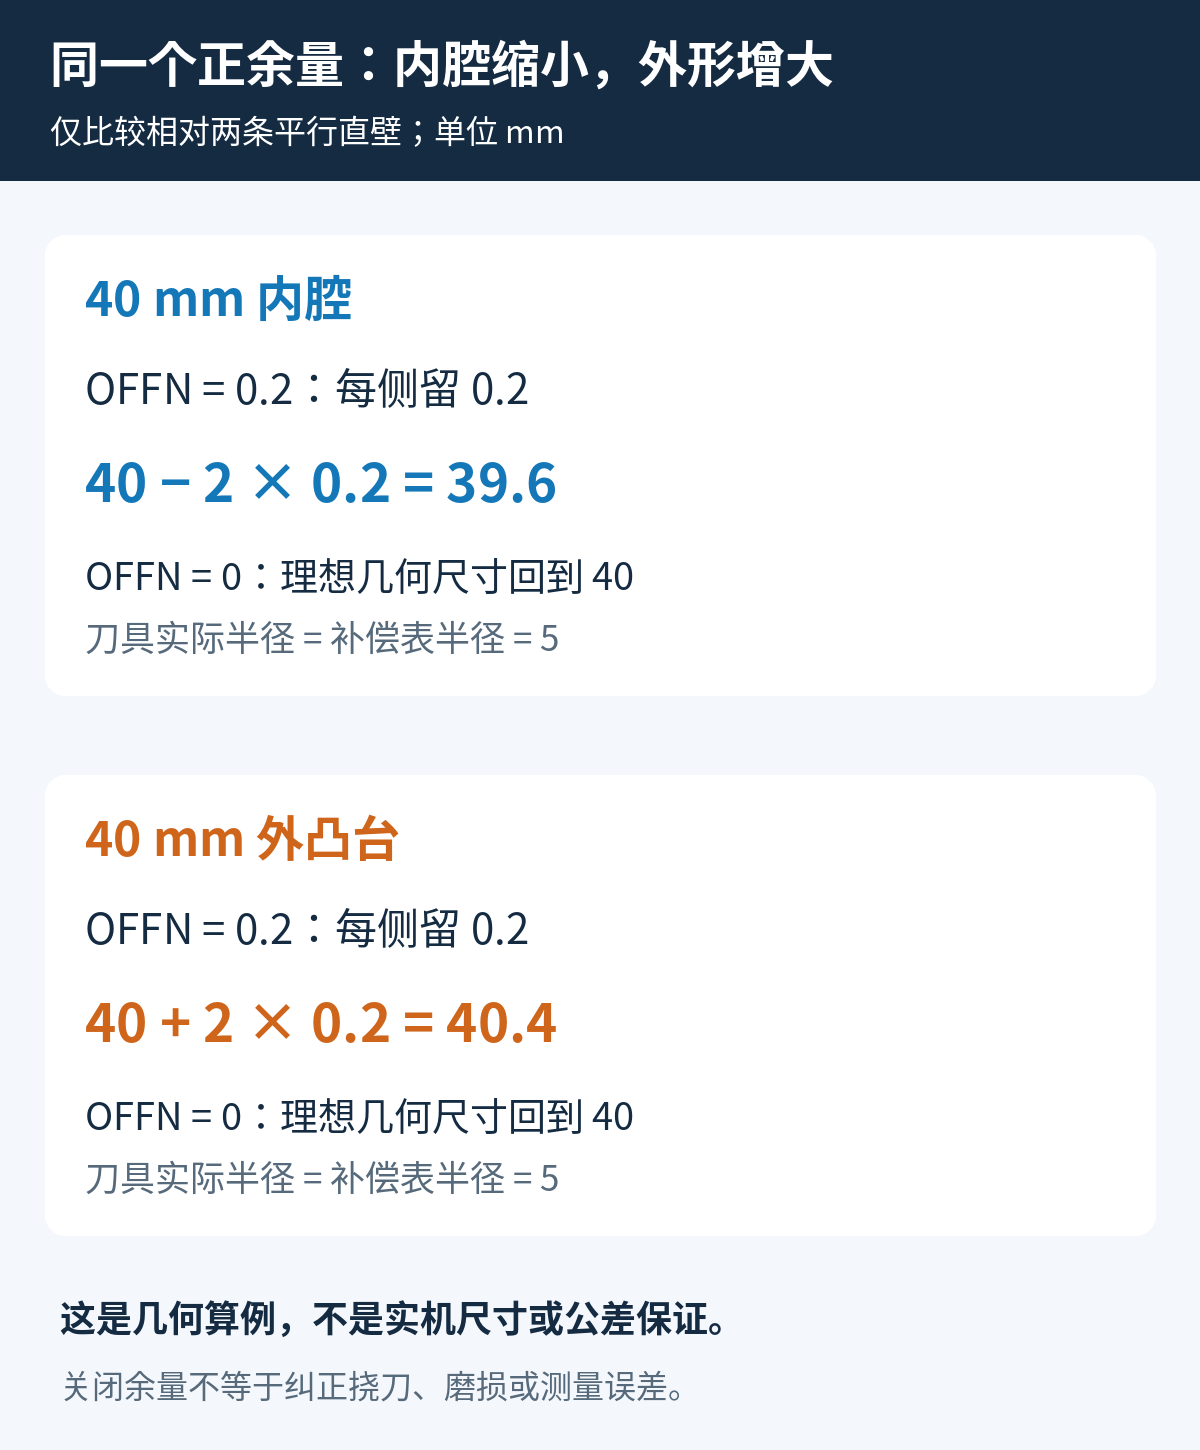
检查后处理,抓住工件轮廓和余量的分工
先确认输出的是名义工件轮廓,还是CAM已经算好的刀心轨迹。如果CAM里已把0.2留量带进输出坐标,后处理又额外输出OFFN=0.2,就不能直接套用本文“名义轮廓只加一次余量”的计算。应把CAM留量、当前刀刃补偿和NC里的OFFN列在同一处核对,而不是只盯着D号。
随后比较粗、精两道实际输出:哪一段设定余量、哪一段在正确方向建立G41/G42,以及精修段是否明确得到预期余量值。本文不以“前面出现了G40”推断OFFN已经清零。刀补的建立与退出还涉及实际引入线、引出线和自由空间,不能拿上面的两行赋值代替完整路径。
若OFFN、刀具数据和编程轮廓都吻合,而实测仍偏离39.6或40,剩下要比较的是实际刀径、磨损、挠刀和测量位置。本文给出的是理想直壁几何关系,不是通过把OFFN改为0就能消除所有尺寸误差。
动态开粗后如何单独安排侧壁精修,可接着看Mastercam 2025动态开粗后的侧壁精修;轮廓拐角还要分清西门子G450/G451的外角过渡与空间,后者采用SINUMERIK ONE资料,不能替代本文828D的版本依据。
依据:西门子官方《NC programming》07/2025,A5E48764001B AK,CNC 5.25 SP1,3.10.1节印刷页265及3.10.4.1节印刷页282。数值和两张图为本文独立构造的几何示例。