
Technical Article
新代 G68.2 的 J 都是30°,改 I 为什么换了倾斜方向?
新代G68.2的J同为30°,I从0改到90为何改变Zc倾斜方位?用两张原创图和点坐标计算说明Z-X′-Zc右手旋转次序、K只改变面内方向的条件,以及建系与刀具对正的区别。
新代 G68.2 里,把 J 保持为 30°,只将 I 从 0° 改成 90°,Zc 的倾角仍是 30°,但偏斜方向会从 G54 的 −Y 一侧转到 +X 一侧。若固定 I、J,只改 K,Zc 又不会变。读这三个角,关键是每一步绕的轴已经随前一步转动了。
本文按新代《铣床程序手册》2025-11-14 修订版 §2.53 推导,以 G54 为参考说明特征坐标系。I/J/K 是特征坐标系的尤拉角,不能直接当作机床 A/B/C 轴角。
先看 I 改了哪根轴
手册规定的顺序是:先绕原来的 Z 轴转 I,得到 X′;再绕这个 X′ 转 J,得到新的 Zc;最后绕 Zc 转 K,确定面内的 Xc、Yc。三个旋转都按右手规则取正。不要把它读成“绕固定 X、Y、Z 分别转三个角”。
用两组只有 I 不同的定义作比较。下面两行是互相替代的定义片段,不是要按顺序执行的完整加工程序;原点都设在 G54 原点。
G68.2 X0. Y0. Z0. I0. J30. K0.
G68.2 X0. Y0. Z0. I90. J30. K0.
第一组 I=0°,X′ 就是 G54 的 +X。绕 +X 转正 30° 后,Zc 正方向向 −Y 偏斜。第二组 I=90°,X′ 已转到 G54 的 +Y;再绕它转正 30°,Zc 正方向就向 +X 偏斜。这里描述的是正法向朝哪边偏,不是斜面向哪边升高。
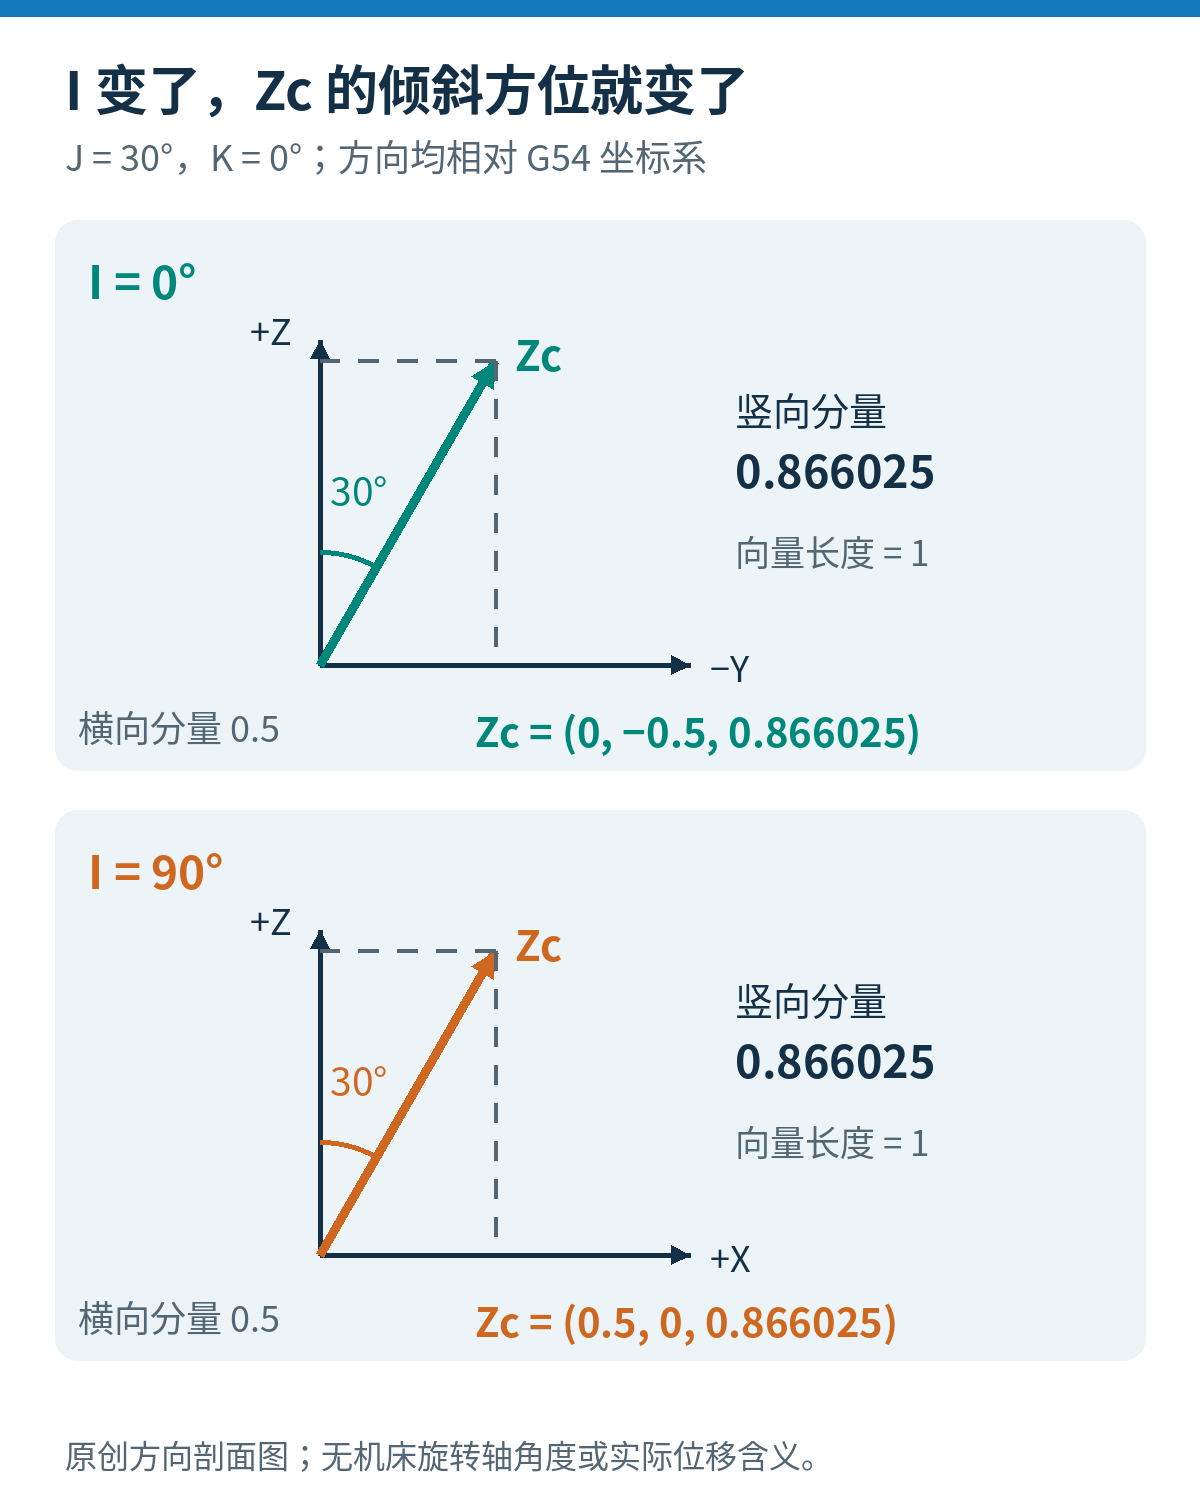
图1把两种情况分别放在对应的竖直剖面中比较。箭头代表单位方向,不表示刀具走了1毫米。
用一个向量,把倾角和方位分开
将 Zc 的单位方向写成 G54 坐标分量,可由上述旋转次序得到:
Zc = (sin I × sin J,−cos I × sin J,cos J)。
角度按度计算。J=30° 时,sin J=0.5、cos J≈0.866025,因此:
- I=0°:Zc=(0,−0.5,0.866025)。
- I=90°:Zc=(0.5,0,0.866025)。
两个向量的竖向分量相同,横向分量的长度也同为0.5,所以与 G54 +Z 的夹角都是30°。不同的是横向分量落在 −Y 还是 +X。若后处理把 I、J 当成两根机械旋转轴角度原样输出,光看“30°没变”就可能漏掉这个方向差异。
K 不改 Zc,为什么轮廓还会转
最后一步绕 Zc 自己旋转。固定 I、J 时,K 不会改变 Zc,但会改变 Xc、Yc。因此同样写局部 X20.,对应的 G54 方向可以不同。
继续取 I=90°、J=30°,比较 K=0° 与 K=90°。以三根轴在 G54 中的单位方向为基底,K=0° 时有:
- Xc=(0,1,0)。
- Yc=(−0.866025,0,0.5)。
- Zc=(0.5,0,0.866025)。
把 K 增至90°,新的 Xc 指向原来的 Yc,新的 Yc 指向原来的 −Xc,Zc 保持原方向。于是同一个局部点 (20,0,0),相对特征原点的向量分别为:
- K=0°:20×Xc=(0,20,0) mm。
- K=90°:20×Xc≈(−17.321,0,10) mm。
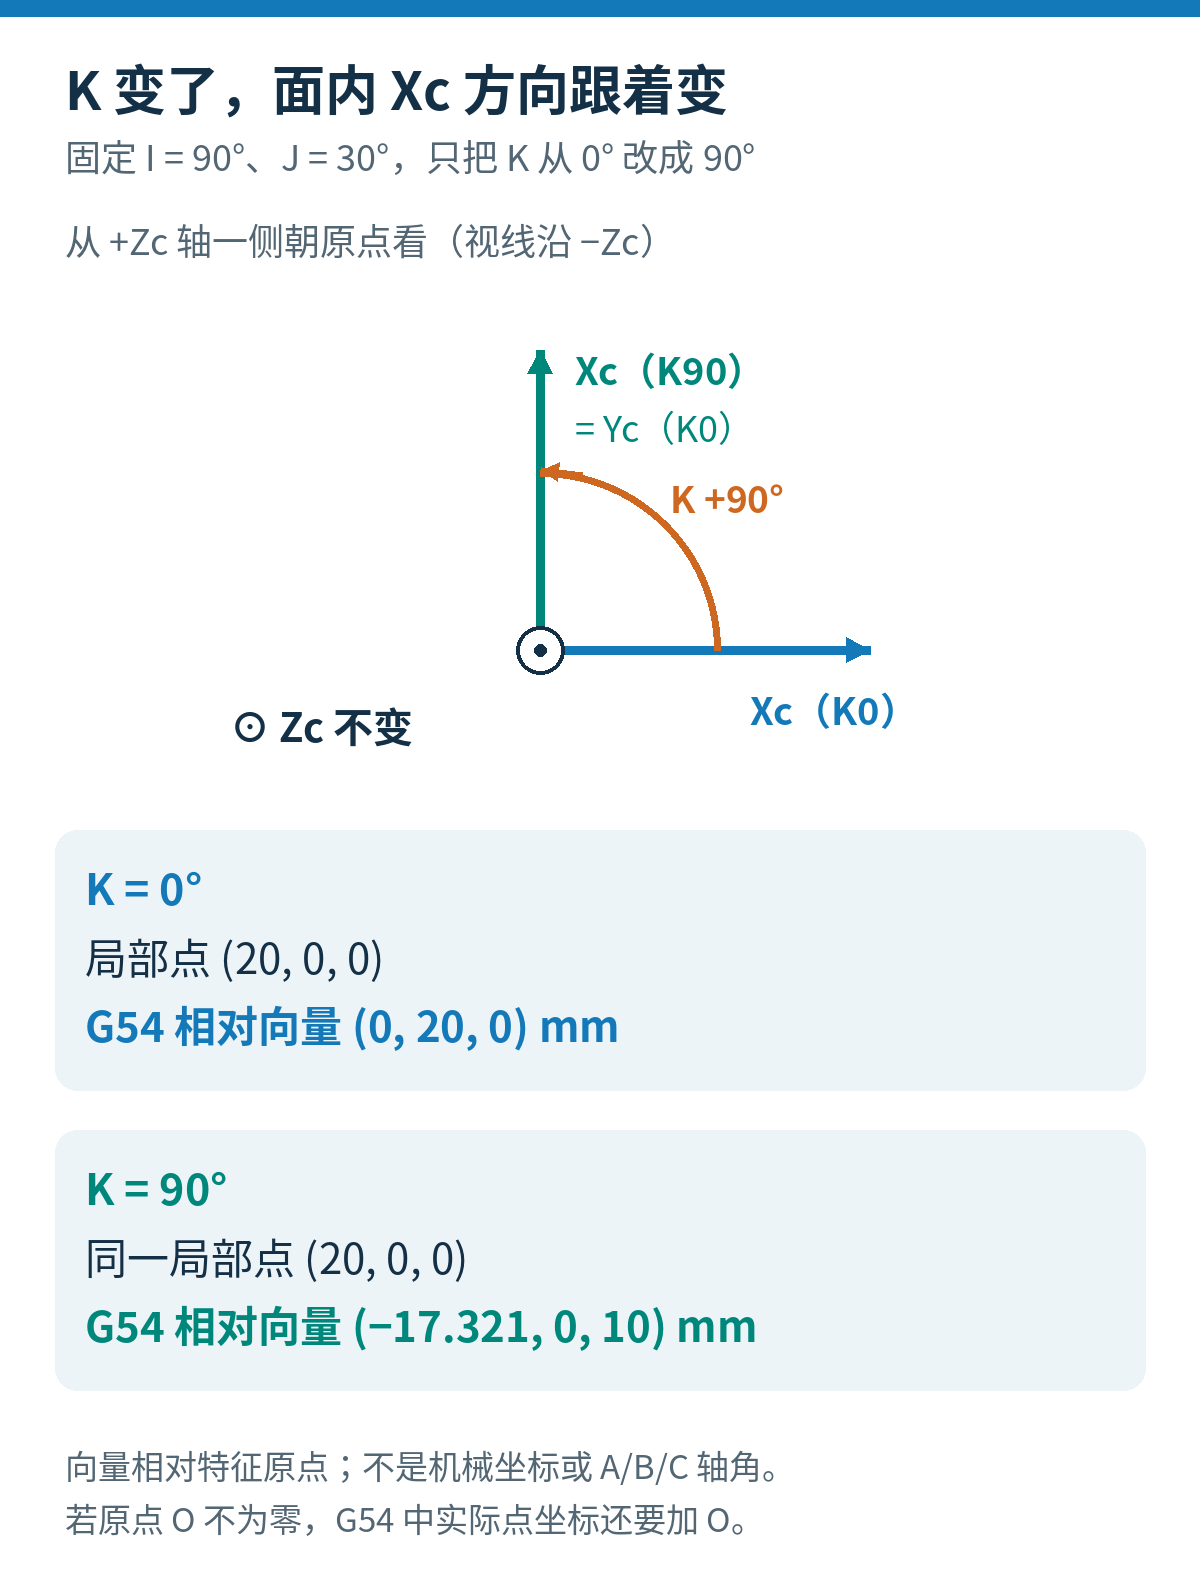
图2是从 +Zc 轴一侧朝原点看(视线沿 −Zc)的面内示意。两个点都离特征原点20 mm,改变的是方向。上面的数字是相对特征原点、用 G54 基底表示的向量;若 G68.2 的原点不是零,还要加上该原点在 G54 中的位置。
例如特征原点 O=(100,50,20) mm,K=90° 的上述局部点在 G54 中就是约 (82.679,50,30) mm。这个结果仍是工件坐标,不是机械坐标,也没有计算机床机构链的逆解。
后处理核对时,别只比三个角的数值
核对 Mastercam 输出到新代 G68.2 的结果,可以先拿刀具平面的原点、Z 方向和 X 方向作基准。先用 I、J 还原 Zc,确认正法向;再把 K 带入,确认 Xc。只核对 Zc,会漏掉面内转了90°这类错误。相同姿态也可能有不止一组角度表示,所以“角度字符串一样”不是唯一的比对方法。
需要自己算点时,可把三个单位方向按列组成 R=[Xc Yc Zc],使用 pG54=O+R·pc。在本文的列向量约定下,R=Rz(I)·Rx(J)·Rz(K);它描述局部坐标到 G54 的转换,不能把乘法顺序倒过来套用。本文数值按此矩阵推导,并检查了三根单位方向互相垂直及右手性;它们只用于坐标计算。
若 Mastercam 里参考点本身就选错了基准,应先分清Mastercam 2026 参考点的世界坐标与刀具平面,不要让错误的原点与正确的角度互相掩盖。
建好了坐标系,还不等于刀具已经对正
实际采用这一指令分支的五轴铣床,须具备斜平面及刀具对正功能,并由机床厂配置好机构链。所引章节没有给出统一适用机型或最低固件版本;核对控制器的具体型号、软件版本及配套手册后,才能把本文坐标定义用于该机床。
官方手册把 G68.2 的建系,与后续 G53.1、G53.3、G53.6 的刀具对正功能分开。G68.2 后程序坐标已经换到特征坐标系,不能据此认定机床旋转轴已经转到加工姿态。
该节还明确要求:G68.2 指定前不得先下 G53.1;启用 G68.2 后不要再单独指令旋转轴移动,应通过适用的刀具对正功能调整姿态。真正生成加工程序时,机构链、对正选解、刀长补偿和退出顺序都要接上该机床已经验证的流程。固定 I、J 改 K 后“Zc 不变”,也不能推导成实际机床各旋转轴一定不动。
如果需要排查后处理,把控制器型号与软件版本、机床旋转轴结构、Mastercam 刀具平面的原点和方向,以及当前 G68.2 / 刀具对正片段一起提供,才能分辨是坐标定义还是机构匹配问题。相关背景可看同一个系统的后处理为什么不能直接通用。
资料依据:新代官方《铣床程序手册》,修订2025-11-14、导出2026-01-23,§2.53,印刷页160–164。图示、算例和推导为本文原创。