
Technical Article
Haas G70 加工 Ø50 孔圈,写 I50 为什么大了一倍?
Haas铣床G70的I填写孔圈半径。用圆心X40Y30、Ø50六孔和J30计算首孔及全部孔位,解释I50为何得到Ø100,以及G81 L0和G80的配合。
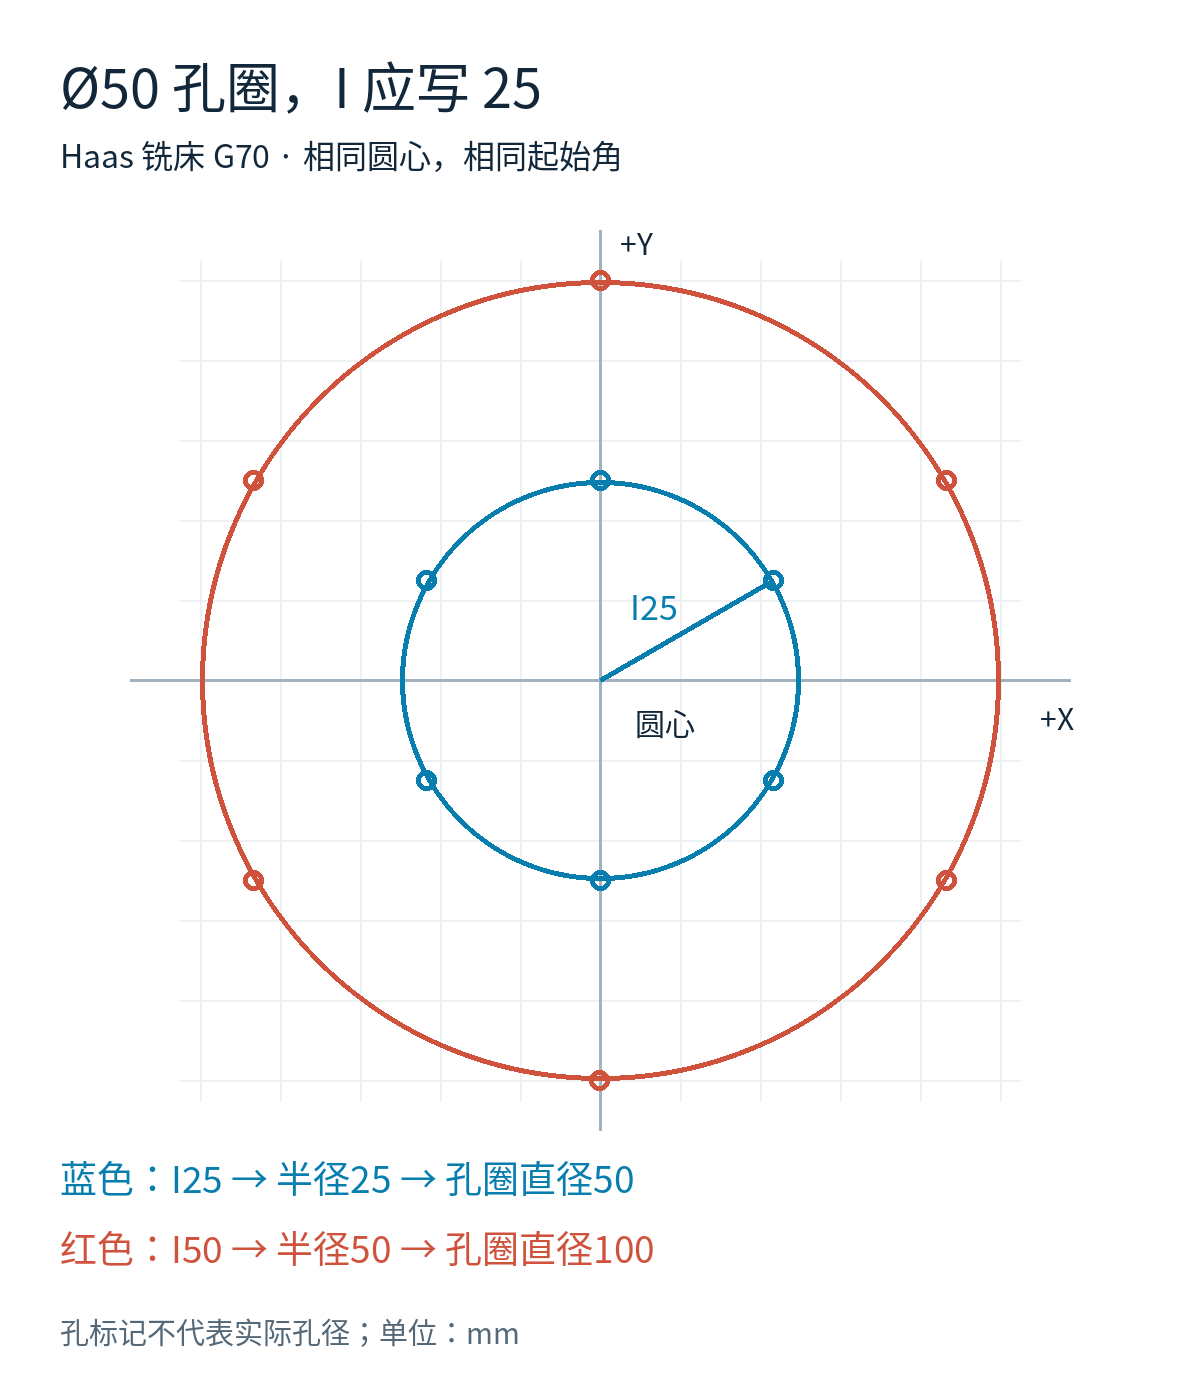
图纸标的是 Ø50 六孔均布,程序写成 G70 I50. J30. L6,孔位却落到 Ø100 的圆上。这个差一倍的结果,先查 I:Haas 铣床 G70 的 I 填孔圈半径,Ø50 应写 I25.。
下面把圆心放在 G54 的 X40、Y30,第一孔从 +X 方向逆时针偏30°。只围绕这一组几何关系算清楚:I 管孔圈大小,J 管第一孔角度,L 管均布孔数。这里按 Haas 官方铣床 G70 页面定义讨论,不能把它套到车床的同号指令上;官方网页未限定某一固件小版本。
Ø50 是孔中心所在圆的直径
先分清图纸上的两个圆。钻头加工出来的小圆是孔径;六个孔中心连成的大圆才是孔圈。G70 的 I 不负责决定钻多大的孔,它负责孔中心离阵列圆心有多远。
本例孔圈直径50毫米,半径就是25毫米。把图纸的50原样填进 I,控制器按半径50计算,六个孔仍然均布,但整圈扩大一倍。改钻头直径、改刀补或者改 Z 深度,都不会把这组孔中心拉回 Ø50。
J30 从右边量,不是从上边量
在这里采用的 XY 平面中,把 +X 看成钟面的三点钟方向。J0 的第一孔在圆心右侧;J90 的第一孔在圆心上方。J30 就从右侧逆时针转30°。
六孔均布的相邻角度是360°÷6=60°。所以六孔角度依次为30°、90°、150°、210°、270°、330°。第一孔已经计入 L6,不再额外加一个“起始孔”。
圆心不在工件原点时,要把圆心坐标加进去。设圆心为 (40,30),孔圈半径为25:
X = 40 + 25 × cosθY = 30 + 25 × sinθ
第一孔 θ=30°,得到 X61.650635、Y42.500000。若误写 I50,第一孔变成 X83.301270、Y55.000000。这里放大的是“孔相对圆心的偏移”,并不是把工件坐标 X、Y 整体乘二。
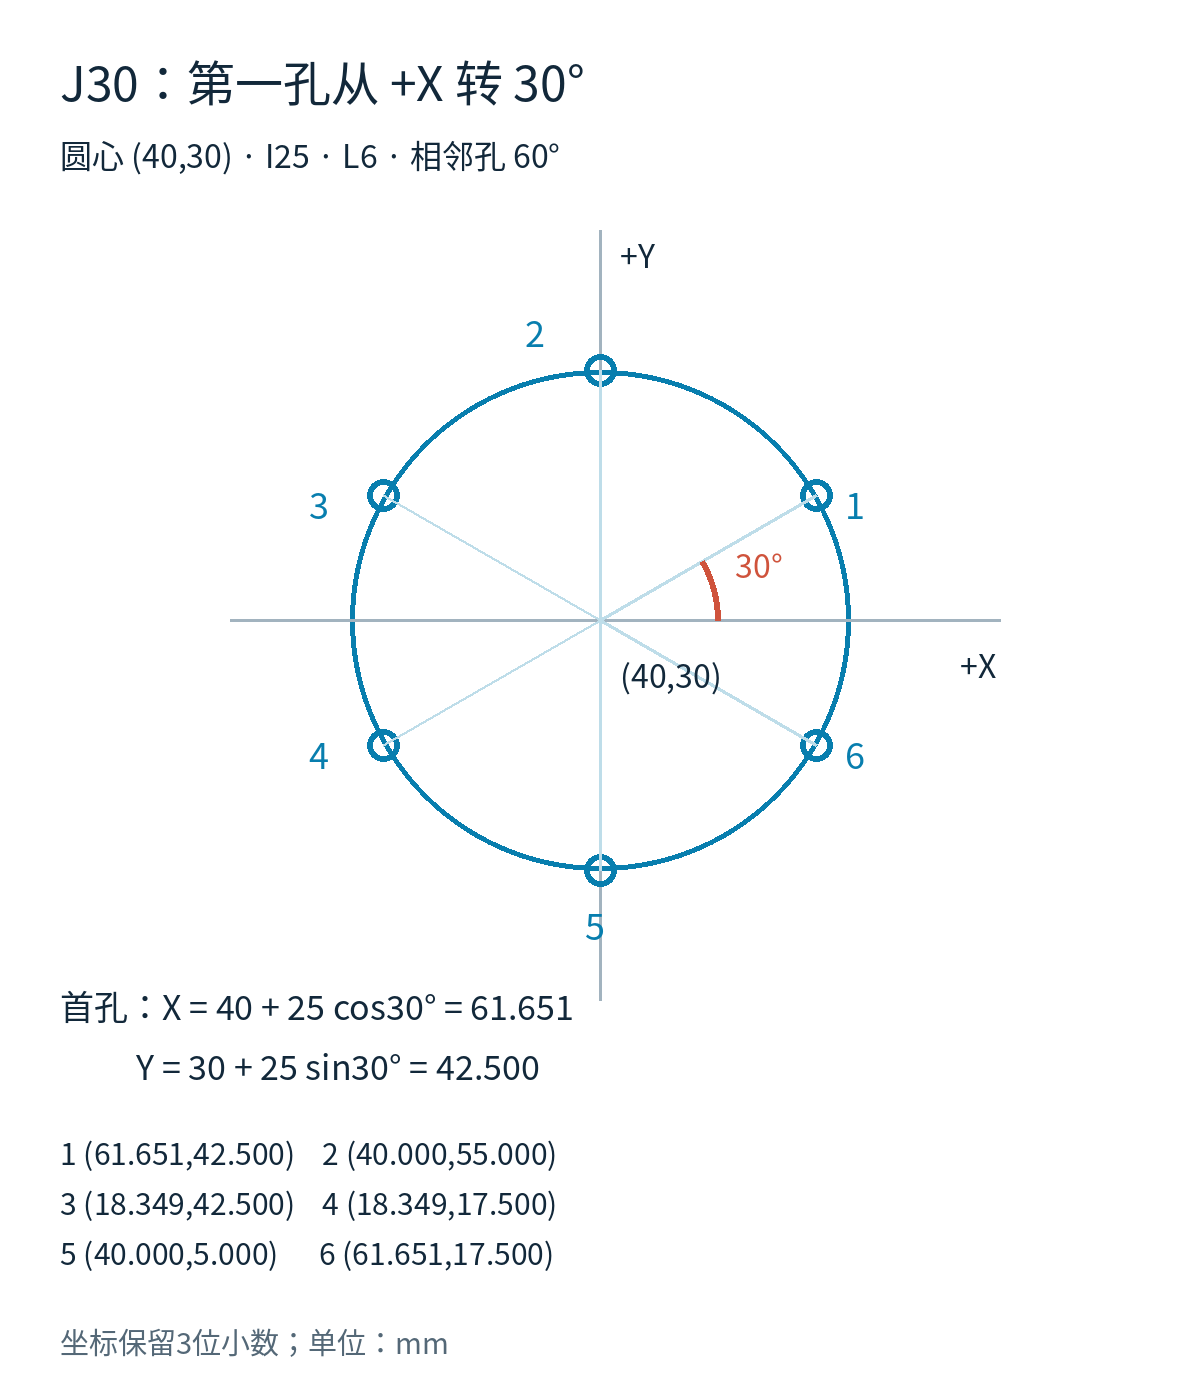
六个孔中心坐标为:
1:X61.651,Y42.500
2:X40.000,Y55.000
3:X18.349,Y42.500
4:X18.349,Y17.500
5:X40.000,Y5.000
6:X61.651,Y17.500
先到圆心,再让 G70 分配孔位
这个孔阵列需要已有的固定循环配合。以下是孔位逻辑片段,换刀、刀长补偿和主轴启动不放在片段里重复展开。进入片段前,所用钻头及对应刀长补偿已正确启用,主轴方向与转速已按材料和钻头确定,G54 的 Z0 设在工件上表面。示例装夹条件允许刀尖先沿 Z 到20毫米,并在该高度移动至圆心,路径无夹具干涉。
G17 G21 G90 G94 G54
G00 Z20.
G00 X40. Y30.
G98 G81 Z-8. R3. F120. L0
G70 I25. J30. L6
G80
G00 Z20.
G21 采用毫米,G94 下示例 F120. 为120毫米/分钟,它只是展示进给字段的位置,不是一套钻头的推荐切削参数。G90 下 Z-8. 和 R3. 是工件坐标中的高度:孔底在表面以下8毫米,R 平面在表面以上3毫米。G98 回到进入循环前的 Z20. 高度,所以这里孔间返回高度不是 R3.。Z20 和 R3 的可用性由本例净空条件决定;夹具高于这些位置时要另算高度。
G81 行上的 L0 跳过当前圆心处的钻孔。后面的 G70 才按 I、J、L 生成六个孔位。不要把这个 L0 与 G70 行上的 L6 混为同一个孔数设置,也不要为了省一行就把两者的位置互换。
G70 本身属于非模态指令,孔阵列执行完不等于 G81 已取消。因此片段紧接 G80,再继续后续定位。已有文章Haas G81 为什么多钻一个孔专门讲末孔后的 X/Y 与取消顺序,这里不再重复展开。
核对后处理输出,先比三个量
Mastercam 中看到 Ø50 孔圈,并不意味着后处理必须输出 G70。它也可以逐孔输出 X/Y。检查时先确定后处理走的是哪种表达:若用 G70,就对照圆心、半径25和首孔角30°;若用展开坐标,就对照上面的六个孔中心。
一个实用检查顺序是:先看首孔是否为 X61.651、Y42.500,再看第二孔是否落在 X40、Y55,最后看六孔数量是否正确。首孔偏、但孔间角度对,查 J 和圆心;所有孔离圆心远了一倍,查 I 是否把直径当成半径;孔位对、移孔高度不对,再去查G98、G99 与 R 平面。这样能把几何问题和退刀问题分开。
资料依据
Haas 铣床 G70 Bolt Hole Circle:I、J、L 定义及配合固定循环的规则。
Haas 孔阵列规则:圆心定位与 L0 的使用。
Haas G98 初始高度返回:循环返回高度。