
Technical Article
FANUC G76 的 P021060,为什么收尾倒角不是10毫米?
按 FANUC 0i-TF 标准双行 G76 拆解 P021060,说明中间两位按导程换算倒角量,区分刀尖角与退尾角,并核对机床侧倒角启用条件。
看到第一行 G76 P021060,把中间的 10 当成“收尾倒角 10 毫米”,后面的判断就会偏。它是按导程折算的两位代码:10 表示 1.0 倍导程。若第二行的导程 F 为 2 mm,这一项对应的指令倒角量就是 2 mm。
这里限定 FANUC Series 0i-MODEL F 车床系统(0i-TF),采用手册 B-64604EN-1/01 的标准双行 G76 格式、G 代码系统 A 或 B。不是 Series 10/11 格式,也不是其他品牌恰好同名的 G76。先对照机床实际格式,再读这些数字。
先把六位 P 拆开,别把两个角混在一起
P021060 应拆成 02、10、60 三组。02 是精加工重复次数;10 是倒角量代码;60 是刀尖角。最后的 60 不表示“以 60° 收尾”。该手册另用参数 5131 说明螺纹倒角角度,两者不是同一项;本文只区分含义,不要求修改机床参数。
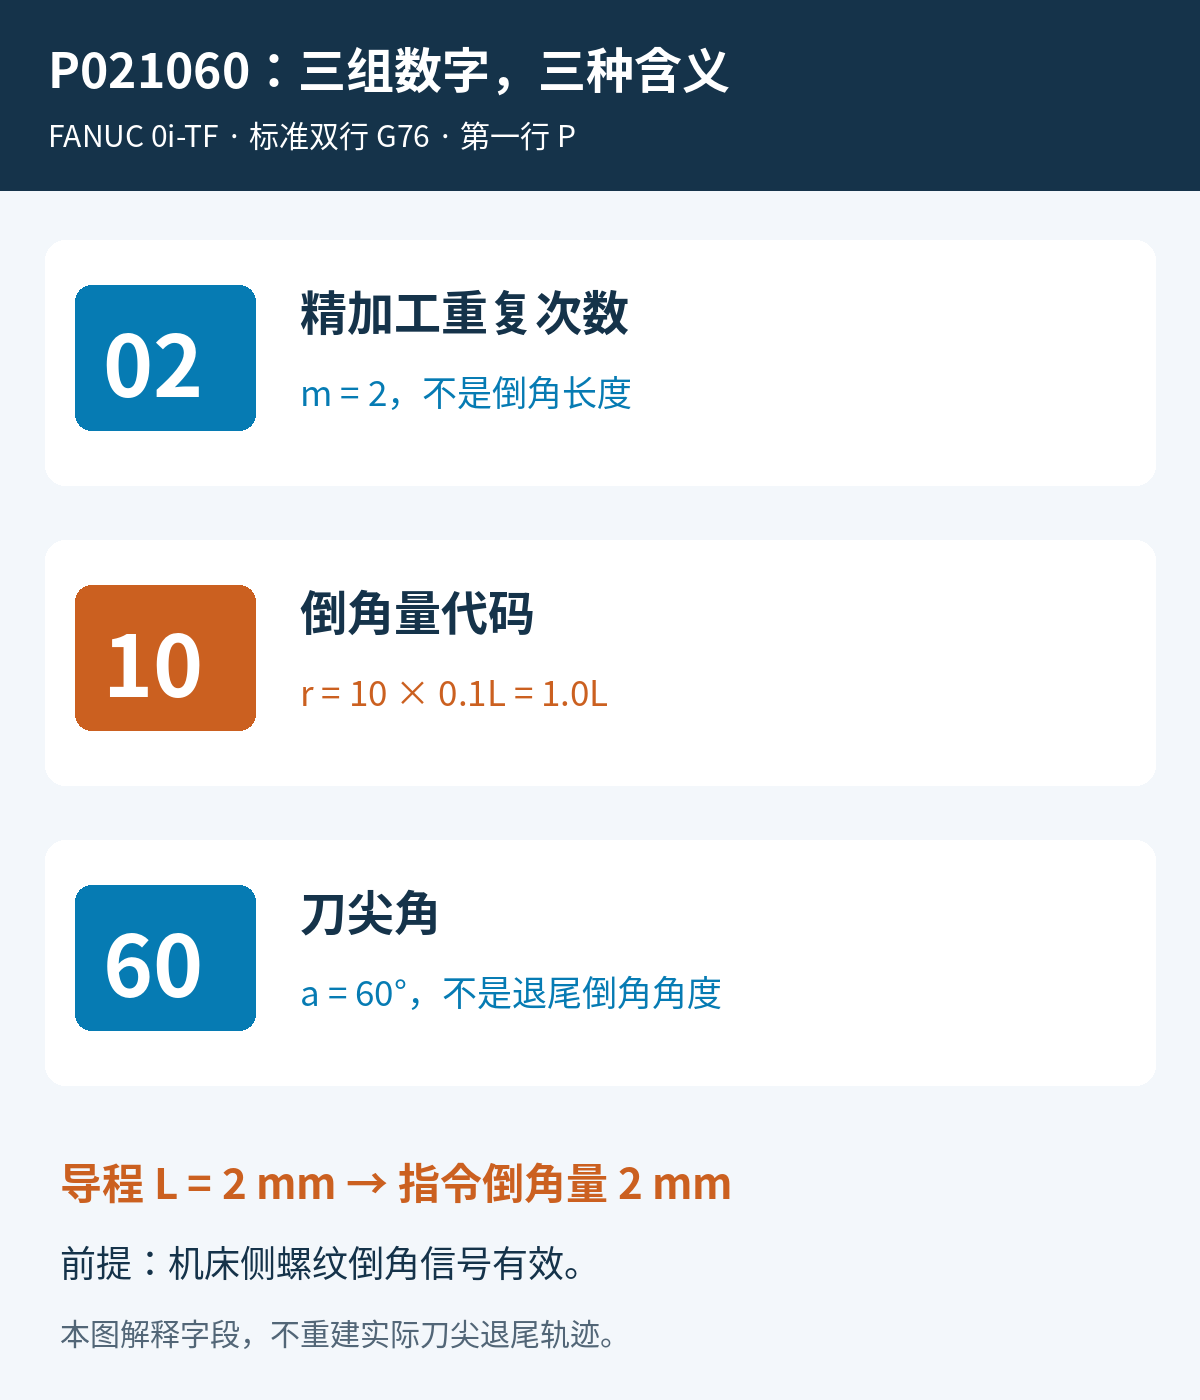
图1:第一行 P 的字段拆解。图中的倍数属于倒角量字段,不能转移给刀尖角或精加工次数。
从代码到毫米,只需要把导程带回来
中间两位可指定 00 至 99,分别对应 0.0L 至 9.9L,L 为螺纹导程。因此,本文使用的换算为:指令倒角量 = 中间两位数值 × 0.1 × 导程。
- P021060 配合 L = 2 mm:10 × 0.1 × 2 = 2 mm。
- P021060 配合 L = 3 mm:10 × 0.1 × 3 = 3 mm。
- P020560 配合 L = 2 mm:05 × 0.1 × 2 = 1 mm。
所以,复制了旧程序的 P021060,只改第二行 F,并不意味着倒角量仍保持原来的毫米值。这里比较的是指令含义,不是建议把一件螺纹直接改成另一种导程;牙型、牙高、配合要求和进退刀空间仍要按新螺纹重新确定。
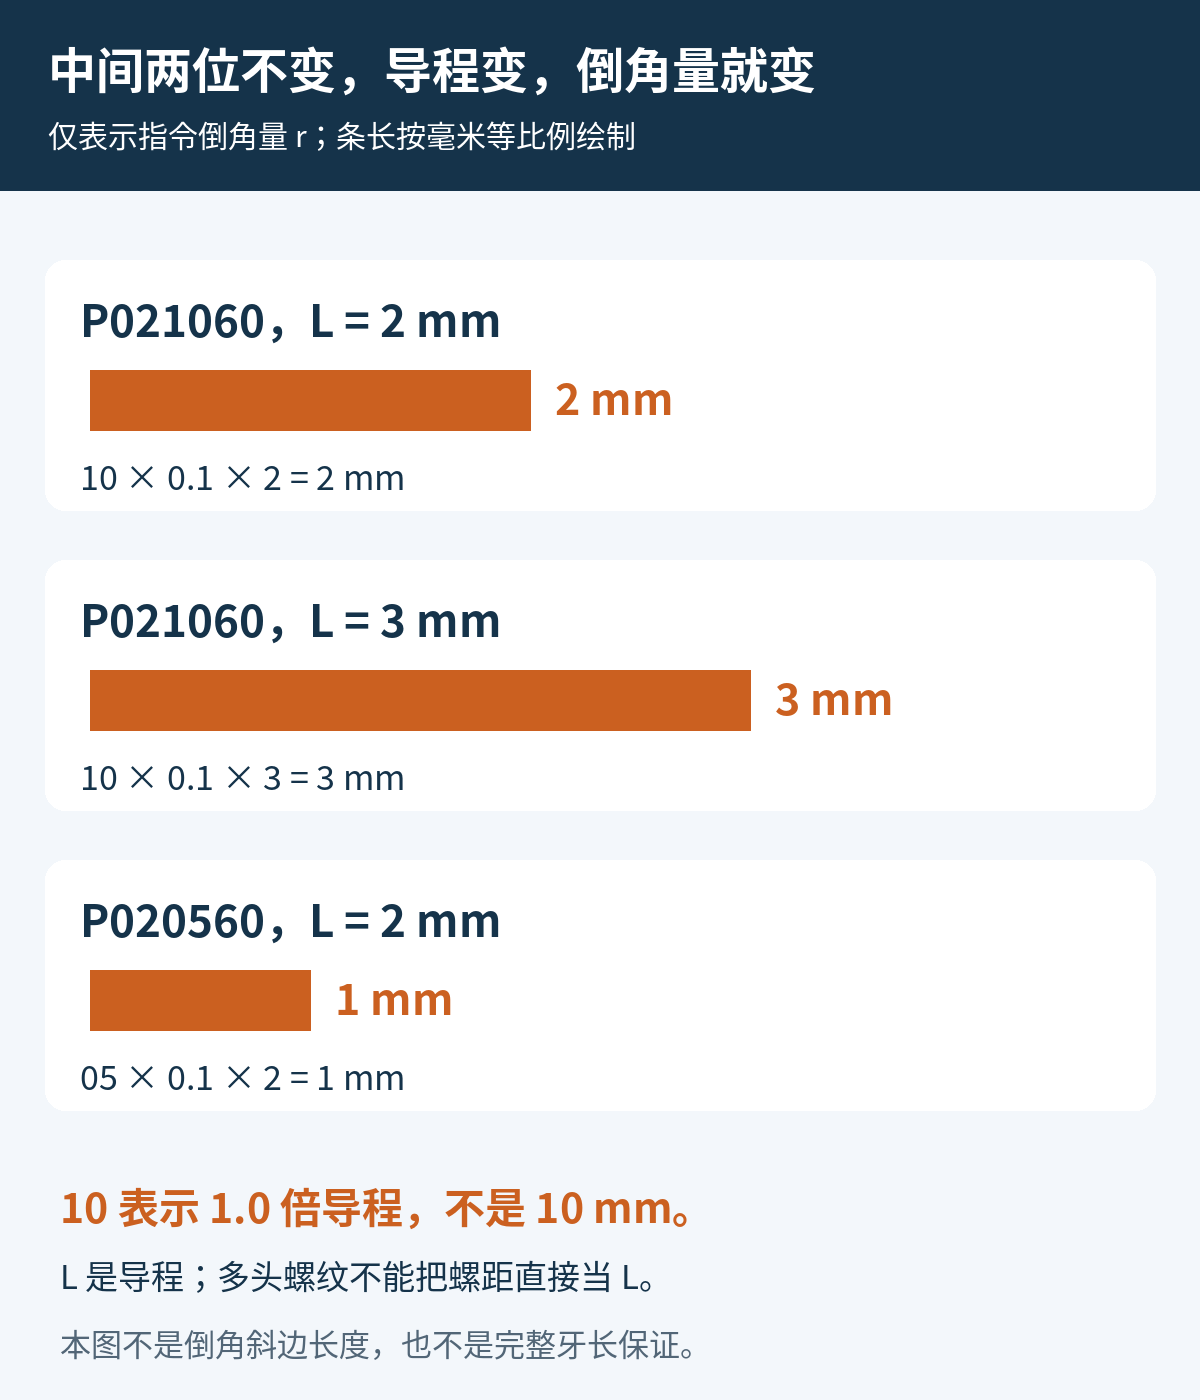
图2:条形长度按指令量等比例绘制。它不表示刀尖斜退路径的长度,也不是测得的工件收尾尺寸。
为什么写了 P021060,机床却没有按想象收尾?
要把“指令写了多少”和“机床实际是否启用”分开。该版手册明确说明,螺纹倒角由机床侧信号启动。仅看到 P 中间是 10,不能证明本机倒角已经有效。应对照机床厂提供的操作说明,确认螺纹倒角的启用条件,再检查实际程序和轨迹。
如果已经启用,再查你要比较的是哪一种量:指令倒角量、退尾角度、斜退路径长度,还是零件要求的完整牙长度。这四个问题不能用一个“倒角 2 mm”全部替代。尤其是有台肩或退刀槽的零件,不能仅凭本文的乘法就认定末端空间足够。
读程序时,先认第一行还是第二行
下面只摘取第一行,用于解释字段,不是完整加工程序。假定毫米输入、参考轴采用 IS-B 的 0.001 mm 增量系统:
G76 P021060 Q100 R0.05 ;这一行的 Q100 是径向最小切深 0.100 mm,R0.05 是径向精加工余量 0.05 mm,实际使用时须小于所加工螺纹的牙高。它们不是本文倒角量的毫米值。第二行带有 X/Z(或相应增量地址)时,P、Q、R 的含义又会改变,不能把第一行的拆组方法套到第二行。
实际排查时,先找带终点坐标的第二行,读出 F 所指定的导程;再回到第一行拆 P,计算中间两位对应的指令量;最后核对机床侧倒角是否启用,以及零件末端的完整牙要求与退尾空间。若是多头螺纹,尤其不要把螺距直接当成导程。关于两者区别,可对照站内新代多头螺纹的螺距与导程分析理解几何关系,但不要沿用那篇文章的新代 H 字段规则。
车削循环的其他地址也有各自格式条件,例如FANUC G71 Type II 的 W0 与 Z 方向条件。审核后处理输出时,按对应循环逐项解释,比只搜索一个 G 代码名称更可靠。
结论:P021060 中的 10 是 1.0 倍导程,不是 10 mm;60 是刀尖角,不是收尾角。先读导程,再核启用条件,才能把收尾问题从“数字看着像”变成可核对的程序含义。
资料依据
FANUC 原版《Series 0i-MODEL F 车床系统操作说明书》B-64604EN-1/01,第 4.2.7 节,印刷页 82—85。公开 PDF 镜像(vmclathe.com,文件名 Fanuc-controller-发那科英文.pdf)由机床网站提供,不是 FANUC 官网下载页。参数含义据厂商原文核对;本文三组换算及两张示意图为原创说明,没有使用手册图片,也未声称实机验证。