
Technical Article
海德汉攻丝 Q256 改成0,为什么反而每段都退出孔口?
按海德汉TNC 640的Cycle 209解释Q256零值为何全退孔口,区分Q257断屑开关与螺距乘数,用1.5毫米螺距算例、两张原创图及循环代码核对退刀终点。
海德汉 Cycle 209 攻丝时,把 Q256 从0.5改成0,本想取消断屑回退,刀具却每段都退出孔口。这不是零值没生效,而是参数选错了:在这套循环中,Q256=0是“完全退到安全距离”的专用指令;要取消中间断屑,改的是Q257。
本文按 TNC 640、NC软件34059x-17、2022年10月《Programming of Machining Cycles》第134—137页说明。讨论公制、FUNCTION MODE MILL、Z为刀轴的刚性攻丝;机床厂必须已为Cycle 209配置相应功能,主轴须为伺服控制。以下用右旋单线螺纹、螺距1.5毫米作坐标算例,不把循环参数解释成材料或丝锥的推荐工艺。
先分清:Q257决定何时断屑,Q256决定怎么退
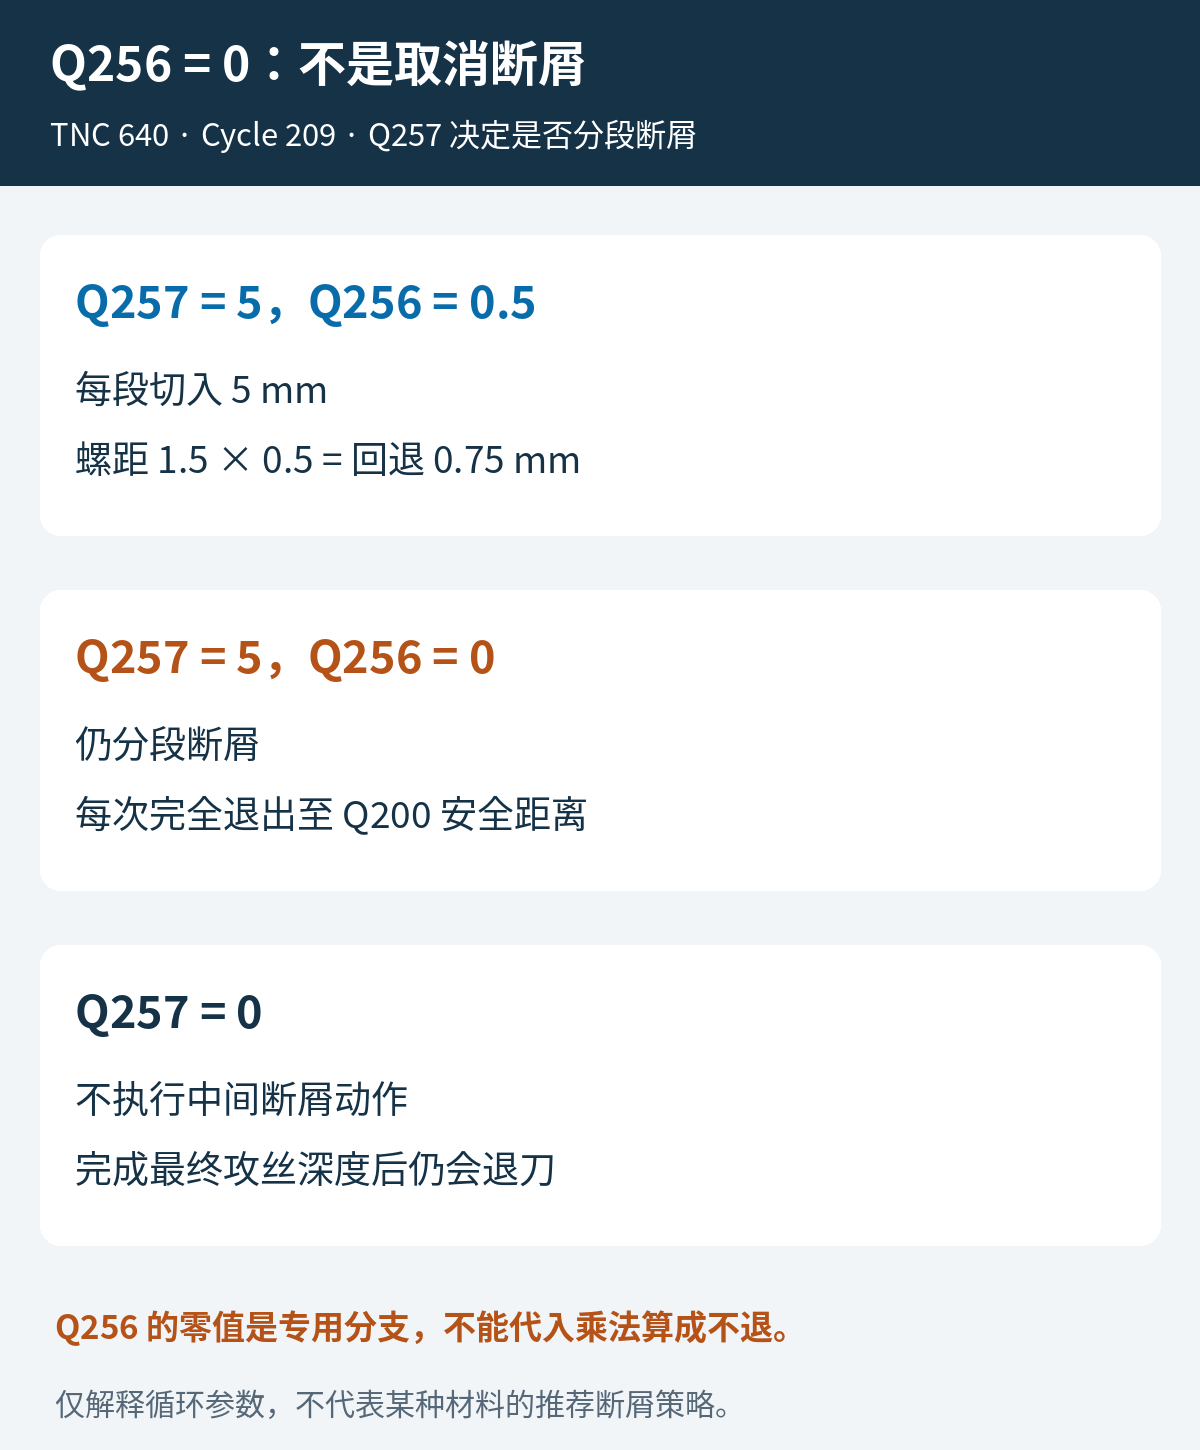
Q257是分段断屑的切入深度,单位是当前公制程序的毫米。Q257=5表示每段按5毫米切入后执行断屑动作,最终以Q201限定深度;Q257=0则不执行中间断屑。
Q256在Cycle 209里不是一个直接填写的毫米退刀量。取非零值时,控制器用螺距Q239乘以它,得到断屑时的回退量。本例Q239=+1.5、Q256=0.5,回退距离是1.5×0.5=0.75毫米,不是0.5毫米。这里的正螺距同时表示右旋螺纹。
但Q256=0必须单独读:只要Q257仍大于0,循环仍分段攻丝,只是每次反转主轴,完全退出到Q200所定义的安全距离。不能把0代进“螺距×系数”,然后断定刀具不退。
把第一次回退写成坐标,就不会混淆
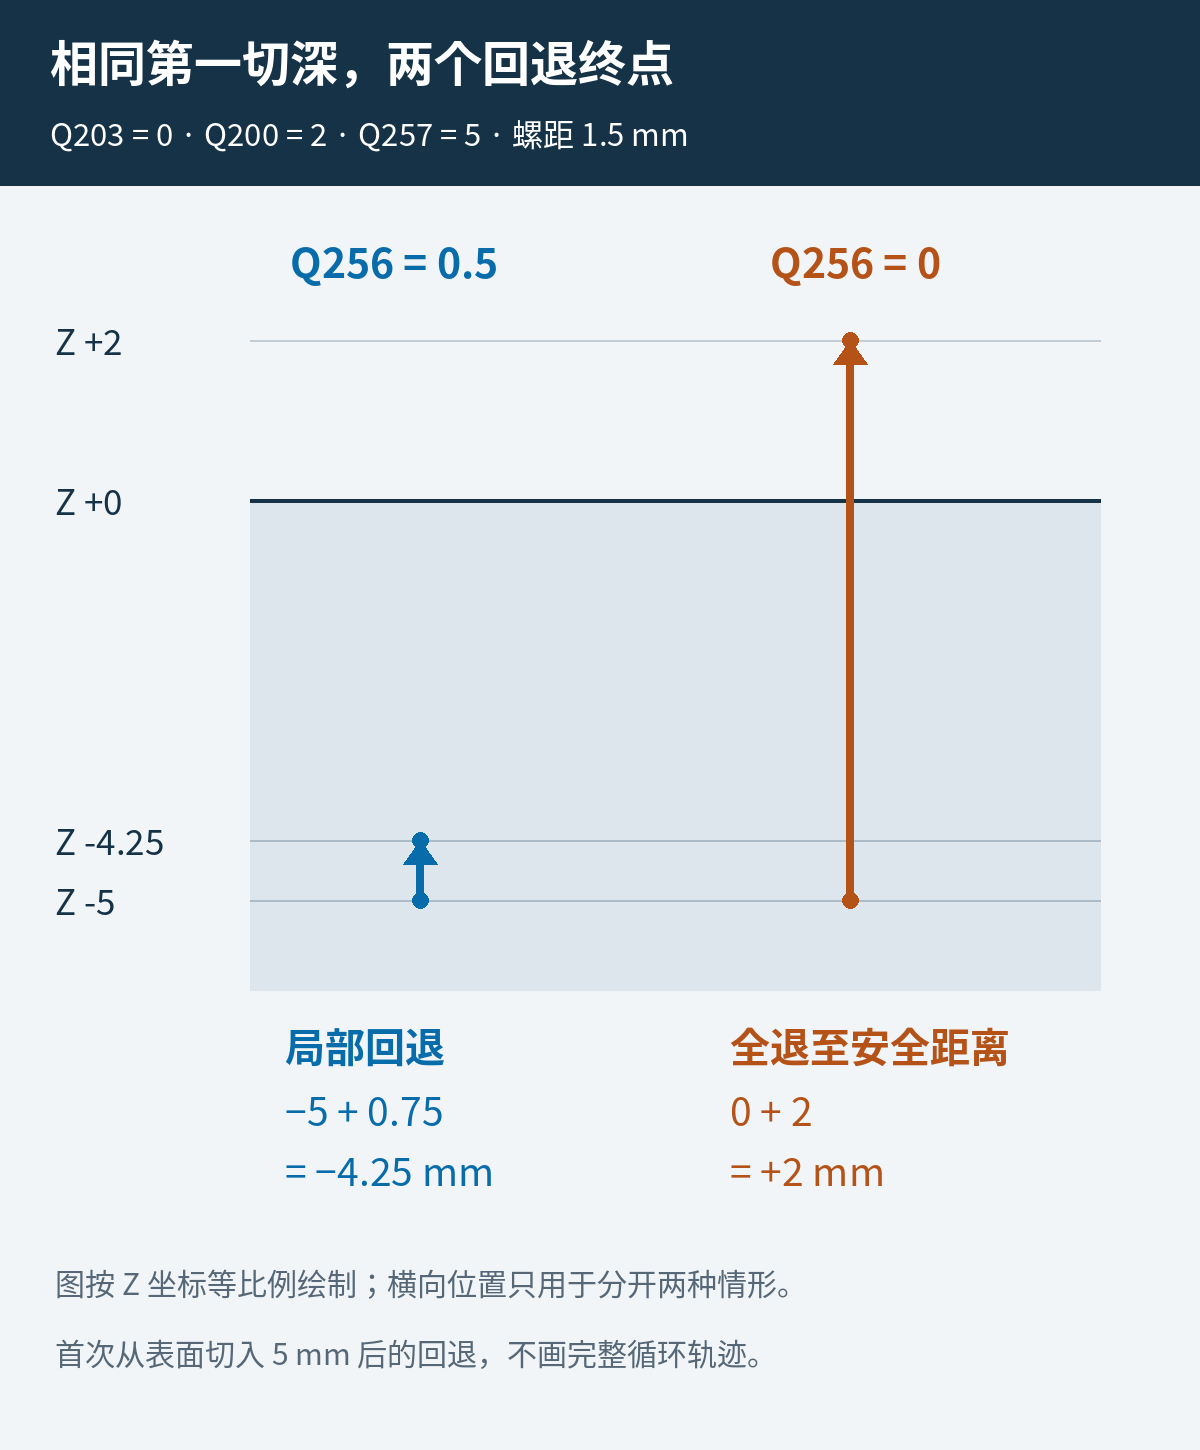
设当前工件表面Q203=0,Q200=2,最终攻丝深度Q201=-15,Q257=5。工件坐标和刀长补偿已经正确建立,孔中心已用R0定位。第一次从表面切入5毫米后,算例刀具位置为Z=-5。
- Q256=0.5:轴向回退0.75毫米,第一次回退终点为Z=-5+0.75=-4.25,仍在孔内。
- Q256=0:完全退到表面上方的安全距离,终点为Z=Q203+Q200=+2,本次轴向回退7毫米。
- Q257=0:不在这5毫米位置安排中间断屑。完成最终攻丝深度后,循环仍然会退出,不能把“不分段”理解为“永不退刀”。
这三个结果是同一组坐标条件下的参数推导,不是实机测量。图只画首次断屑后的回退位置,不代表主轴加减速、反转等待及全部循环轨迹。
想取消断屑,只改Q256为什么不对
下面是带局部断屑回退的循环定义片段。孔中心定位、TOOL CALL、主轴转速和刀长补偿须由当前机床的主程序给出;Q200=2和Q204=50只是本算例的距离,实际值必须覆盖同步加速所需距离及夹具高度。此片段不是可脱离主程序直接运行的完整加工程序。
CYCL DEF 209 TAPPING W/ CHIP BRKG ~
 Q200=+2 ~
 Q201=-15 ~
 Q239=+1.5 ~
 Q203=+0 ~
 Q204=+50 ~
 Q257=+5 ~
 Q256=+0.5 ~
 Q336=+0 ~
 Q403=+1
CYCL CALL
若工艺要求取消中间断屑,修改前是Q257=+5,修改后应为Q257=+0;Q256可以保留+0.5。若要求仍每段5毫米、但每段全退出孔排屑,则保持Q257=+5,把Q256改为+0。两种目标不能用同一个“退刀量归零”操作代替。
Q336是攻丝前的主轴定向角,示例取0度。Q403是退刀时的转速倍率,示例取1,不提高退刀倍率;它不是退刀距离,也不是断屑开关。第二安全距离Q204为相对距离,不是让刀具无条件去绝对Z50。
后处理应该输出循环含义,而不是只搬数字
从CAM攻丝参数转成海德汉循环时,先把“连续攻丝”“局部回退断屑”“全退出孔”分成三种目标,再分别确定Q257和Q256。若CAM界面给的是毫米回退量d,在本例右旋单线条件下,应先算Q256=d/1.5;例如要回退0.5毫米,系数为0.333333…,不能直接输出Q256=0.5。这个换算只适用于非零局部回退分支,零值仍要按循环的专用语义处理。
同时核对循环号。站内Cycle 203钻孔断屑文章讨论的是另一种循环,不能因为也看到Q256就套用相同单位。参数号相同,不保证算法相同。
Q201在这里取负值。该版本手册明确说明,正深度会反转预定位方向,可能让快速定位进入表面下方;不要靠改深度正负来修补断屑回退。若刀具表Pitch已填写,应与循环螺距一致;刀具可用长度LU、底孔深度及丝锥切削锥余量也要与目标深度匹配。Q201=-15不能自动保证15毫米完整牙长度,完整牙与刀具路径长度的区别也可对照Cycle 262螺纹长度说明理解,但两种循环的参数不能直接互换。
需要核对Mastercam后处理的Cycle 209输出时,提供控制软件版本、循环定义段、刀具螺距和希望采用的三种退刀方式之一即可。先确认“0”表示哪个动作,再改输出,才能避免程序格式正确、动作目标却相反。
技术依据:HEIDENHAIN TNC 640《Programming of Machining Cycles》,NC 34059x-17,10/2022,第134—137页。两张图与算例为本站原创,未使用厂商手册插图。