
Technical Article
Haas G47 刻字转90°,为什么越过了左边界?
以Haas NGC铣床2024版手册的G47为依据,说明X/Y首字起点、I90旋转与J字高的关系,用X20、J5推导向左到X15,并区分参考坐标和实际刀具扫掠范围。
刻字起点设在X20、Y10,字高J5,把角度从I0改成I90后,文字却向左占了位置。此时先别补工件零点:G47的X/Y定位的是首字母的左下起点,不是整行文字中心。转90°以后,文字基线朝+Y,字高方向则朝−X。
本文按Haas《Mill Operator’s Manual — NGC — 2024》的G47说明讨论铣床、G17平面、正向90°刻字,不套用车床G19条件。机床应支持该手册所述G47;使用前核对Setting 29与73均为OFF,这是该功能的具体条件,不是在这里要求改动现有机床设置。下面没有叠加坐标旋转、镜像、缩放或圆柱映射。
J5量的是字高,不是机床Y方向包络
把文字自身的方向分为两根轴:u沿文字基线,v沿字高。I0时,u对着+X、v对着+Y;I90时,两根轴一起转动,u转到+Y,v转到−X。J5仍表示5毫米字高,不能因为原来字高朝Y,就把它始终看成Y方向尺寸。
在毫米制下,设首字起点A=(20,10),局部点(u,v)转90°后的坐标为:
X = 20 - v
Y = 10 + u
只看字高参考段,取u=0、v=5,得到C=(15,10)。再取自设的基线参考点u=12、v=0,得到B=(20,22)。这里12毫米只是帮助看懂坐标的参考长度,没有把某个字符串的真实宽度定成12毫米。
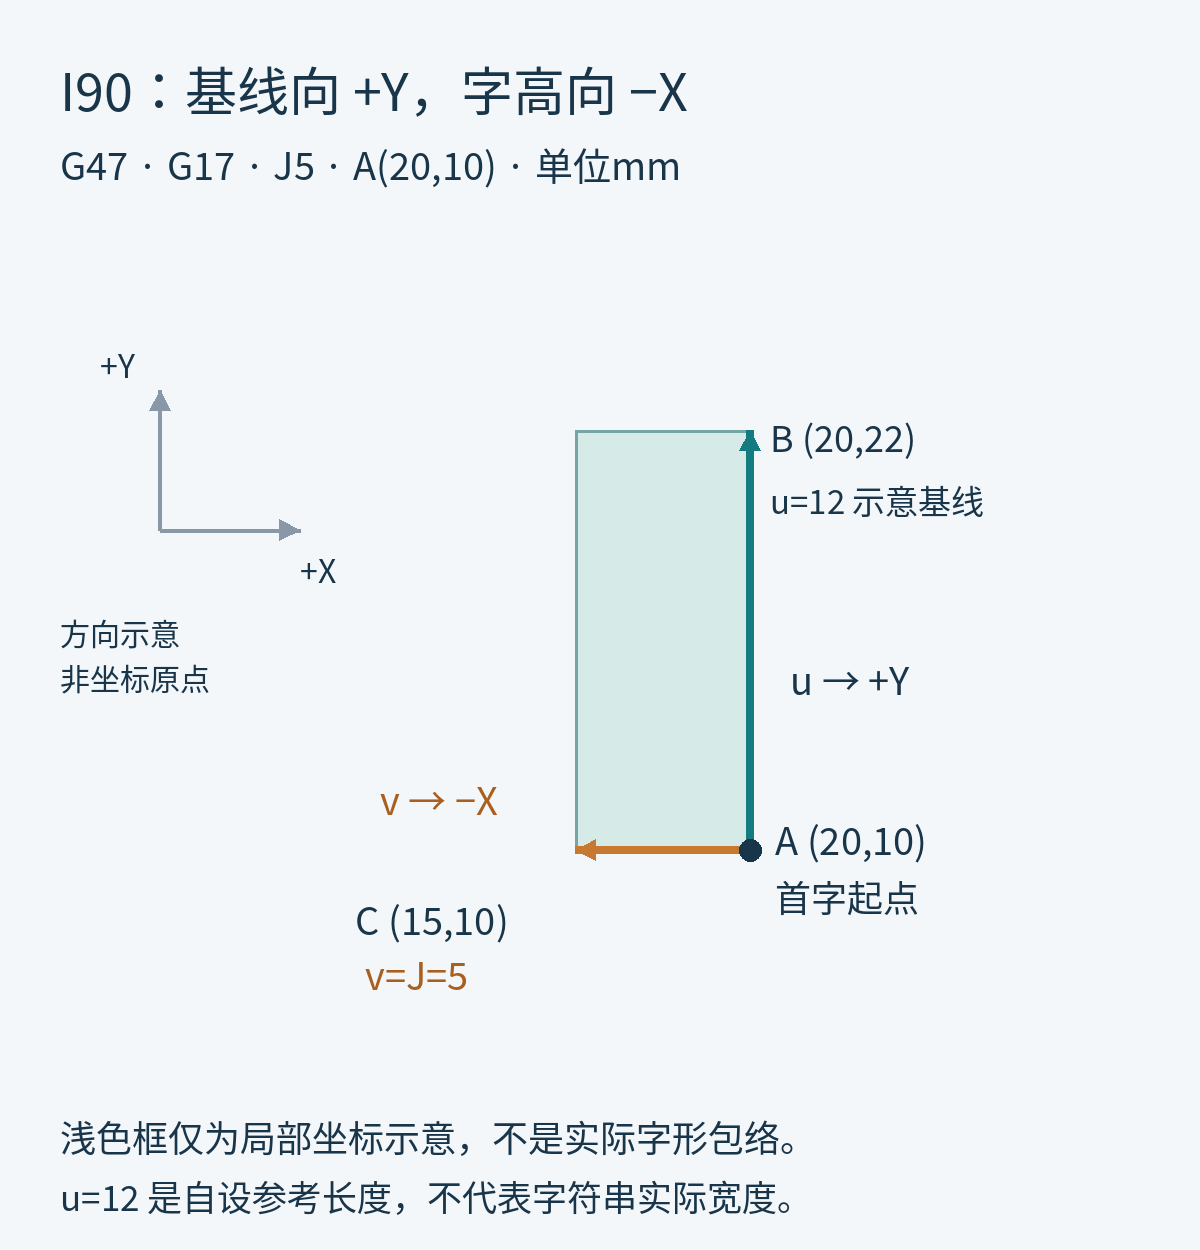
图1 原创局部坐标示意。浅色框不代表控制器实际字体或刀具扫掠包络;窄屏可在图内左右滑动查看。I90改变方向,并没有把起点自动移到文字中心。
先把循环段读对,再讨论怎么挪位置
下面是一段用于解释地址含义的示例,假设已经完成正确刀具、刀长补偿、主轴、工件坐标与安全接近,工件表面为Z0。R2、Z−0.1、F120、E60均是演示值,实际切深和进给要按刻刀、材料及装夹确定;本段不含换刀和安全接近过程,不能独立作为整支加工程序运行。
G21 G17 G90 G94
G47 P0 X20. Y10. I90. J5. R2. Z-0.1 F120. E60. (ABC)
P0选择文字刻印,同行括号里的ABC是要刻的内容。X20、Y10给出首字起点,I90指定文字角度,J5指定字高。R2是返回平面,Z−0.1是本例相对表面Z0的刻印深度;F120用于刻字运动,E60用于下刀运动,F与E控制不同运动,不应把刻字进给直接当作下刀进给。
核对后处理输出时,直接找这一行的X/Y、I、J,再对照图形预览里的首字起点和方向。如果CAM中把一个居中标注点当作G47的X/Y,却没有计算首字起点,单改I就可能暴露这个定位差别。不能看到左偏就立刻改G54,让同一工件的其他刀路一起偏移。
左侧至少要留多少,不能只拿起点判断
设本例允许刻字区域的左边界为X18。起点X20看起来离边界还有2毫米,但字高参考段向左5毫米,端点已经到了X15。若只把这个参考端点平移到X18,起点需增加3毫米,变成X23:
20 - 5 = 15
18 - 15 = 3
23 - 5 = 18
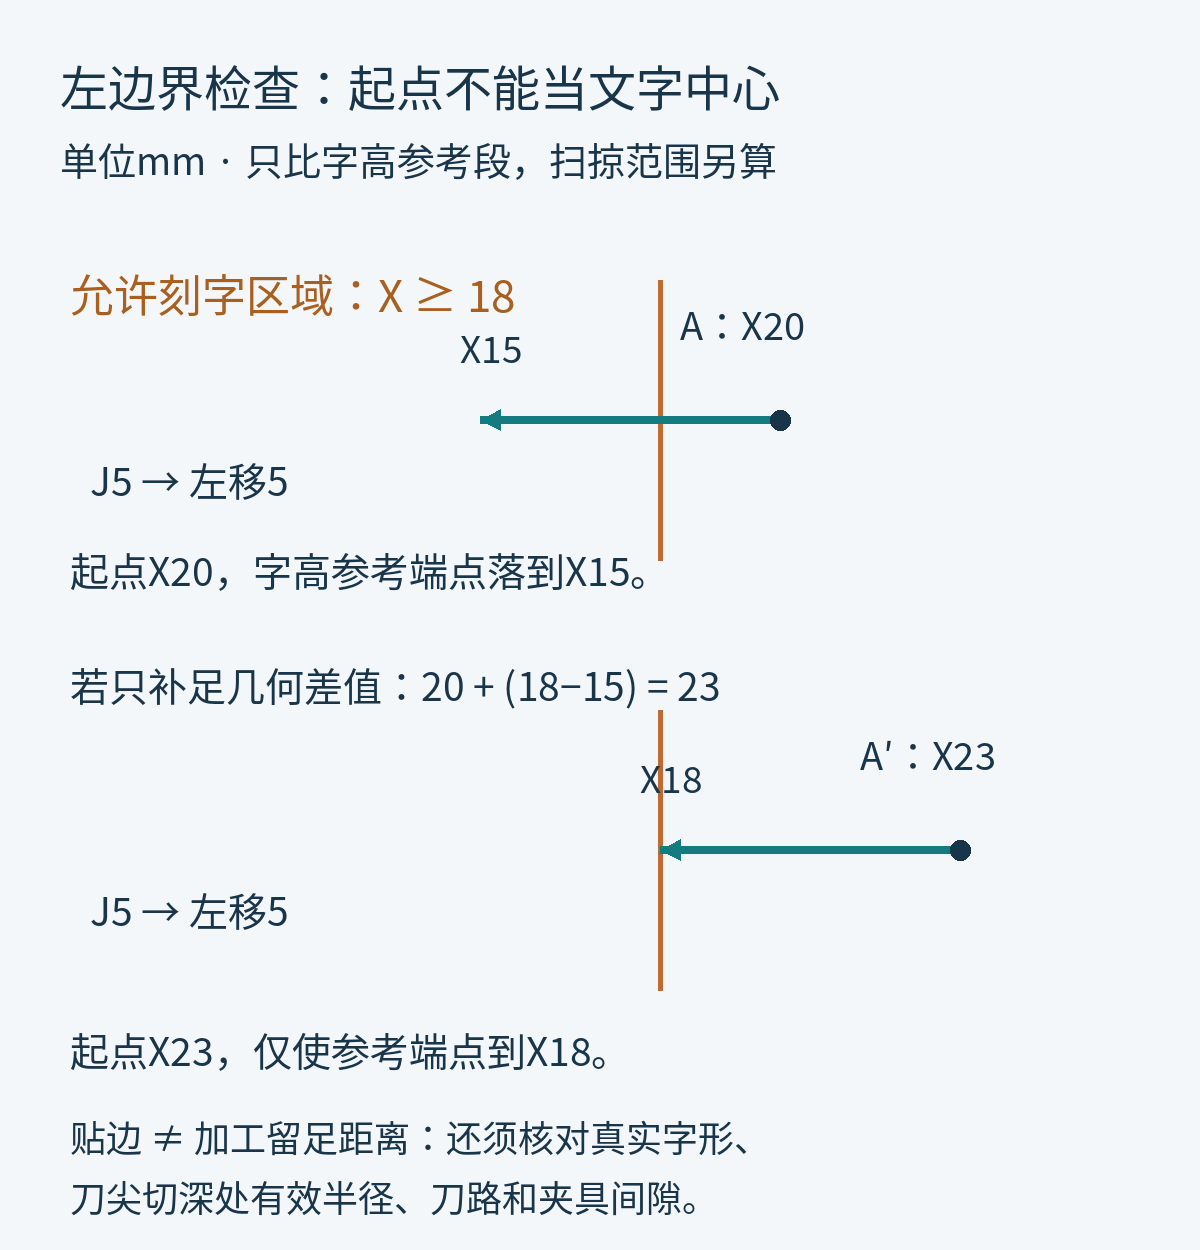
图2 两个起点的参考段比较。X23只解决本图几何端点贴边的问题,不是已经留好加工安全距离的推荐坐标。
真实边界还要看输入字符、控制器生成的笔画以及刀具在当前切深处的有效切削半径。尤其是锥形刻刀,不能把刀尖坐标线当成零宽度刻痕。先在相同G17、单位、角度和字高条件下检查实际生成路径,再把刀具切削宽度和夹具间隙计入;若任务要求整串居中,应依据真实路径范围反算起点,而不是用“字符数×J”估字宽。
角度、起点与其他旋转功能也要分开。站内Haas G68省略旋转中心的孔位问题讲的是另一种坐标旋转,不应拿它的中心规则代替本例G47首字起点。若刻字位置正确但拐角变圆,再看Haas G187的精度等级与圆角误差;那是轨迹平滑问题,不是本文的定位错误。
需要核对刻字输出时,保留控制器软件版本、G47整行、文字内容、G17与单位状态、Setting 29/73当前值,以及工件允许刻字边界。先确定“起点在哪、字高朝哪、真实笔画占多大范围”,再改起点,避免用工件零点补偿掩盖局部排版问题。
技术依据:Haas官方《Mill Operator’s Manual — NGC — 2024》G47章节及铣床G47指令说明。本文坐标算例和两张图为原创解释示意,不表示已在具体机床完成刻印验证。