
Technical Article
切宽从5降到1毫米,进给加到2000,去除率为什么还降了?
Ø10四刃平底刀切宽由5降到1毫米,进给从1200补到2000,局部去除率仍从60降到20。用三组算例和两张原创图算清每齿进给、最大切屑厚度与去除率的比较基准,并说明内角接触变化。
同一把 Ø10 平底立铣刀,原来切宽5毫米、进给1200毫米/分钟,改成切宽1毫米后,把进给提高到2000毫米/分钟。数字看上去更快,局部材料去除率却从60降到20立方厘米/分钟。这里没有矛盾:每分钟走得更远,但每走1毫米切掉的截面积只剩五分之一。
先用三组数把关系算清。刀具取四条有效周刃,转速6000转/分钟、轴向切深10毫米不变;只比较90°主偏角平底刀已经进入稳定切削的直线侧铣段。四刃用于每齿进给计算,不表示四齿同时接触工件。这组教学数值尚未选定材料、刀具牌号和悬伸,目的是隔离切宽变化,不是替某台机床选切削参数。
1. 1200的进给,先换算成每齿0.05
每齿进给 fz = vf ÷ (n × z)。代入本例,1200 ÷ (6000 × 4) = 0.050毫米/齿。
这个0.050描述刀具相对工件在相邻刀齿之间推进的距离。本文的 hmax 则是最大未变形切屑厚度,不是平均厚度,也不是量一片卷曲切屑得到的厚度。二者在本例50%径向吃刀时相等;切宽降到刀径的10%,就不能继续直接画等号。
2. 切宽1毫米时,最大厚度只剩0.03
令 r = ae / D。对本例90°主偏角、0 < r ≤ 0.5的侧铣理想几何,厚度系数 k = √[1 − (1 − 2r)²],hmax ≈ fz × k。这里 ae 是径向切宽,D 是切削直径;主偏角90°并不是螺旋角90°。
A组:ae = 5毫米,r = 0.5,k = 1,所以 hmax ≈ 0.050毫米。
B组:ae = 1毫米,r = 0.1,k = √(1 − 0.8²) = 0.6,所以 hmax ≈ 0.050 × 0.6 = 0.030毫米。
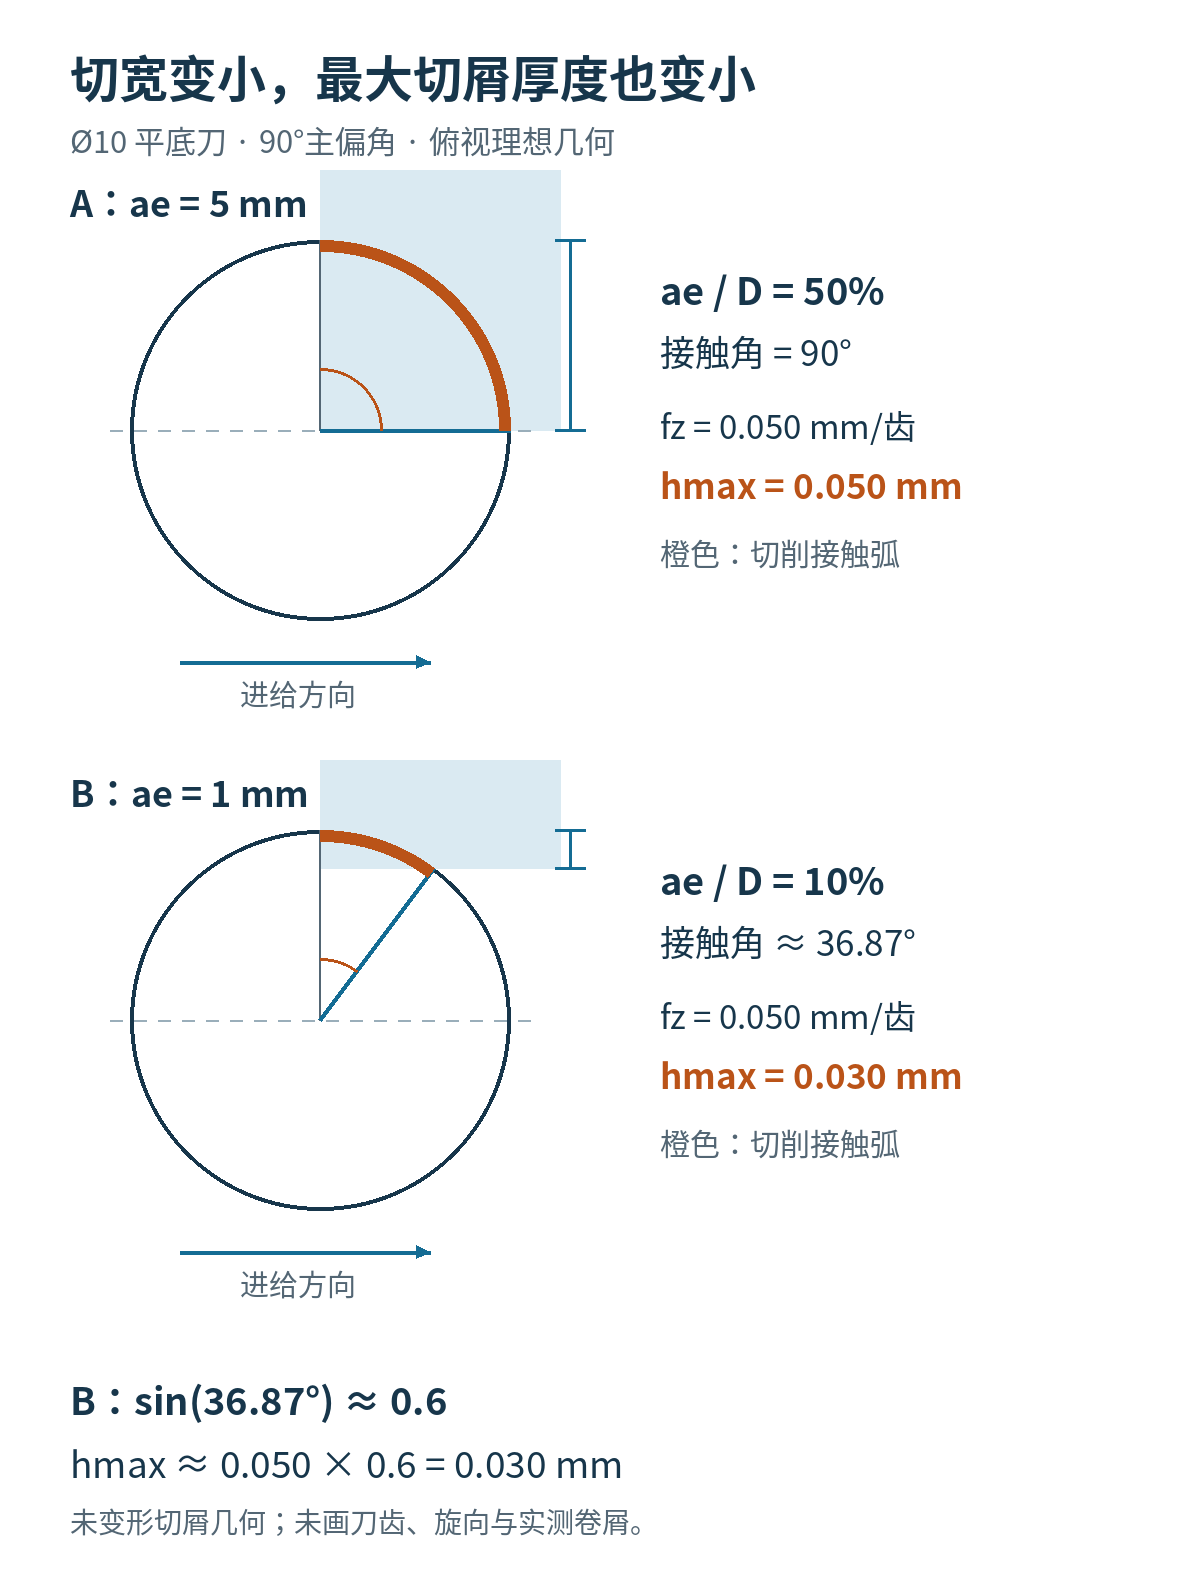
切宽继续增大到超过半径时,吃刀区已包含最大厚度位置,不能继续把上面的平方根支路套到全槽,算出“全槽厚度为零”。在这里限定的90°标准侧铣几何中,50%至全槽的最大厚度按 fz 处理。球头刀、圆刀片和小主偏角刀具也不直接套用本例。
3. 补到2000,补回的是最大厚度
C组仍保持 ae = 1毫米,希望 hmax 回到0.050毫米,则 fz ≈ 0.050 ÷ 0.6 = 0.083333毫米/齿。换回每分钟进给,vf = 0.083333… × 6000 × 4 = 2000毫米/分钟。
补偿倍数为1 ÷ 0.6 = 5/3,约1.6667。按这套几何,2000对应的最大厚度与A组相同。但刀刃的接触时间、同时参与切削的刃段及平均受力没有因此自动相同,不能据此声称“负载完全恢复到原来”。
4. 去除率必须把切宽乘回来
直线稳态段的材料去除率 Q = ap × ae × vf ÷ 1000。ap、ae以毫米输入,vf以毫米/分钟输入,除以1000后,Q的单位为立方厘米/分钟。
A组:10 × 5 × 1200 ÷ 1000 = 60。
B组:10 × 1 × 1200 ÷ 1000 = 12。
C组:10 × 1 × 2000 ÷ 1000 = 20。
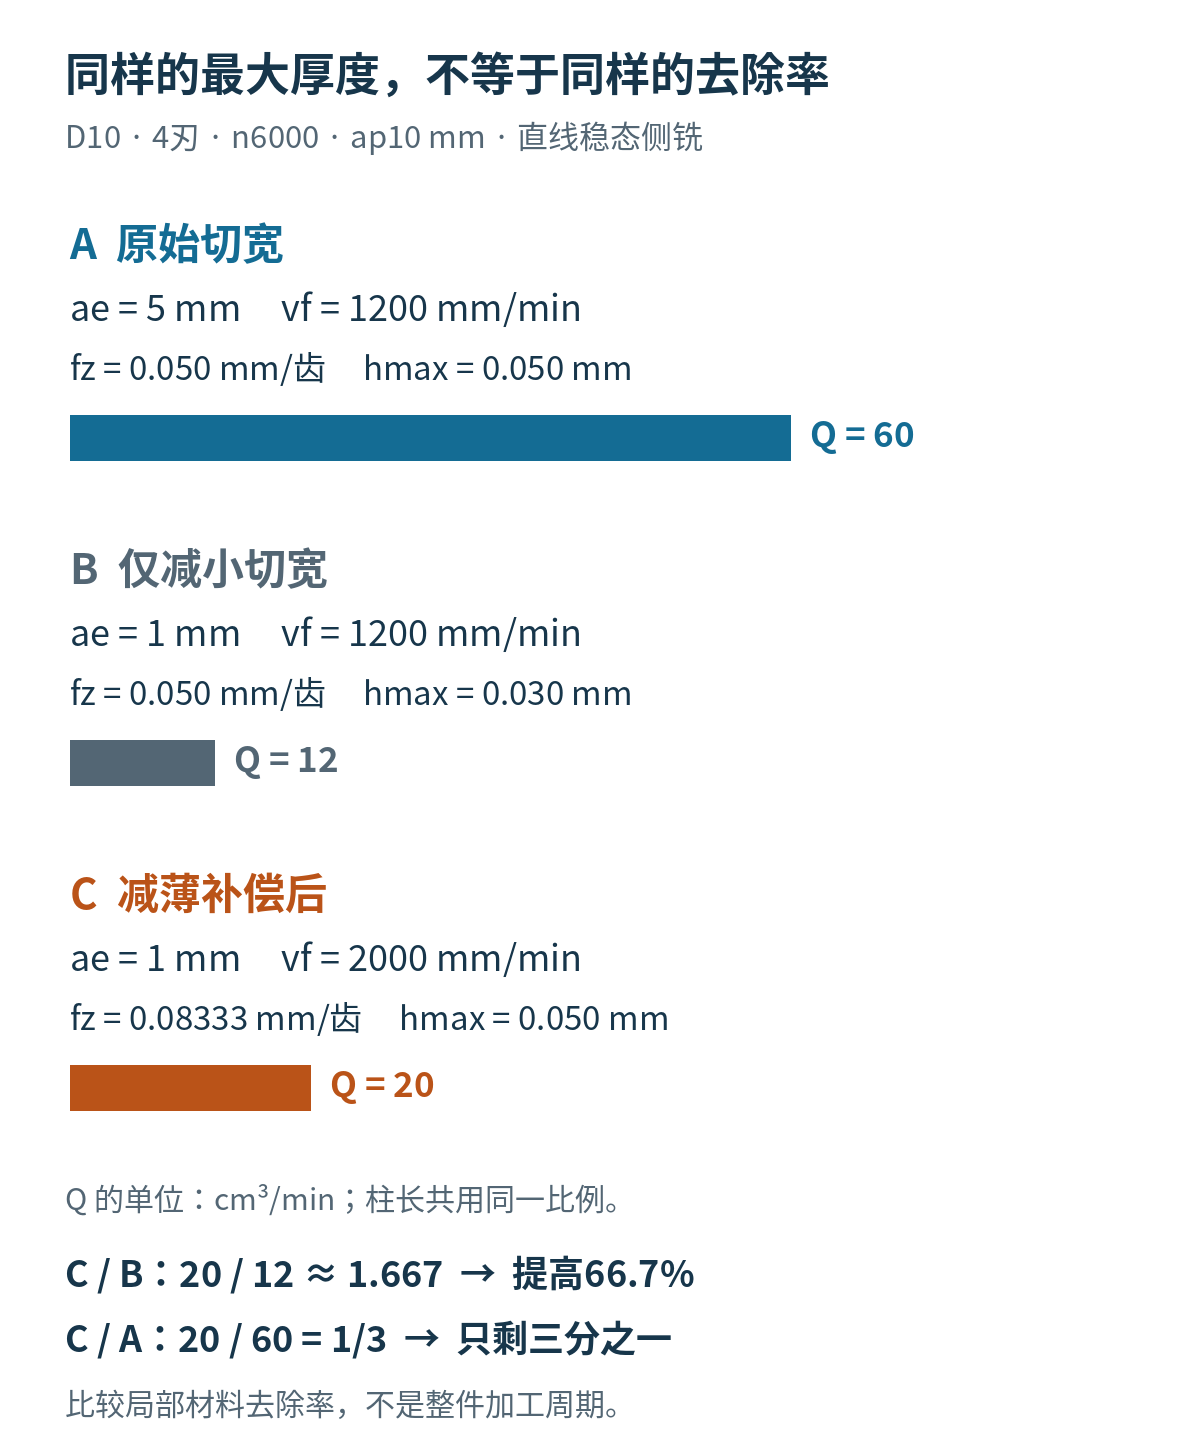
“提高66.7%”在C相对B时成立,比较的是同一1毫米切宽下补偿前后:20 ÷ 12 − 1 ≈ 66.7%。如果比较C相对A,结果是 (1 ÷ 5) × (2000 ÷ 1200) = 1/3。漏写比较基准,就会把两句正确的话拼成一个错误结论。
5. 在CAM里改小步距,还要看哪里
这组数只比较一个稳定切削段,不能直接决定整条刀路谁快。小步距若配合更大的轴向切深,Q可能变化;但本例的 ap 固定10毫米,不能把别的策略采用的大切深收益算进来。整件周期还包含走刀次数、路径长度、空程、进退刀、加减速和清角。
更容易漏掉的是内转角和残料。直线段只有1毫米吃刀,不代表进入内角后仍是同样的接触弧。如果某处接触范围已经跨过最大厚度位置,仍保留C组的每齿0.083333毫米,本例几何中的 hmax 就可能升至约0.083333毫米,比原先0.050的目标大约66.7%。这个增幅只是接触范围变化的几何示例,圆弧段还须核对刀心进给与切削点进给的关系。先查看实际毛坯与残料、转角连接和局部进给,再决定这一段能否沿用补偿。
实际选2000或其他数值时,材料与刀具厂商给定的目标厚度、有效刃长、悬伸刚性、排屑和机床进给能力必须一起确定。本文只是把“目标厚度已经给定以后,切宽如何进入计算”单独展开,没有给出刀具寿命或实机节拍承诺。
6. 把进给问题分清再改程序
如果问题发生在换刀后而不是改切宽后,可继续看西门子 FZ 与有效齿数的关系,该文限定了具体系统与版本;这里没有把其FZ指令规则外推到其他控制器。如果换成球头刀浅切,先看球头刀有效切削直径的计算,不能仍把名义Ø10当作所有接触位置的切削直径。
需要分析一条具体刀路时,带上刀具直径与刃数、转速、轴向切深、实际毛坯或残料,以及直线到转角这一小段的进给变化。这样才能判断问题出在计算基准、接触变化,还是最终NC表达,而不是只比较两个F数字。
资料依据
Harvey Performance:How to Combat Chip Thinning,用于核对每齿进给与径向切屑减薄的区别。
Sandvik Coromant:Milling formulas and definitions,用于核对直刃侧铣最大厚度、进给和去除率公式。
Sandvik Coromant:Milling inside corners,用于核对内角接触弧增加的影响。
资料核对日期:2026年10月21日。三组算例由CNCX据上述公式计算,两张示意图由CNCX原创绘制。