新代 G10.6 写了 Z30,为什么刀具没有马上抬起?
新代G10.6 Z30为何不立即抬刀?区分回退设定与C21触发,用Z−10起点比较G90目标和G91增量,并说明后续进给与暂停恢复限制。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
新代G10.6 Z30为何不立即抬刀?区分回退设定与C21触发,用Z−10起点比较G90目标和G91增量,并说明后续进给与暂停恢复限制。
阅读全文 →
Haas G141想补偿0.02毫米,为什么不能把IJK也缩到0.02?用0.6、0.8单位方向分解位移,并核对D编号、几何与磨耗合计及半径/直径模式。
阅读全文 →
只想降低一段进给,后续却继续慢走?按SINUMERIK 828D CNC 5.25 SP1说明FB与模态F的区别、无运动行FB为何无效,以及G710/G94直线示例中下一段恢复进给的条件。
阅读全文 →
TNC640的PLANE RESET STAY取消倾斜功能,但不自动把转轴摆回。按34059x-18手册区分STAY、TURN、MOVE及线性轴补偿,并说明3D基本旋转下不能把RESET当作零角度加工平面。
阅读全文 →
依据FANUC 21i-MB手册,区分宏赋值中的ROUND取整数与NC地址按最小输入增量舍入,并用两段增量算例解释0.001毫米不闭合的来源。
阅读全文 →
三菱M80的G07.1用C指定圆柱半径,但模式内C运动仍按角度。用R50、C90与Z40的展开图,分清角度、弧长和F300的合成路径速度,并核对平面与补偿条件。
阅读全文 →
新代多轴群程序停在G04.1时,先区分省略Q的全部主系统同步与Q12的两组同步,再按P编号和实际到达次数检查COR-137、COR-144,避免误删工艺必要的等待。
阅读全文 →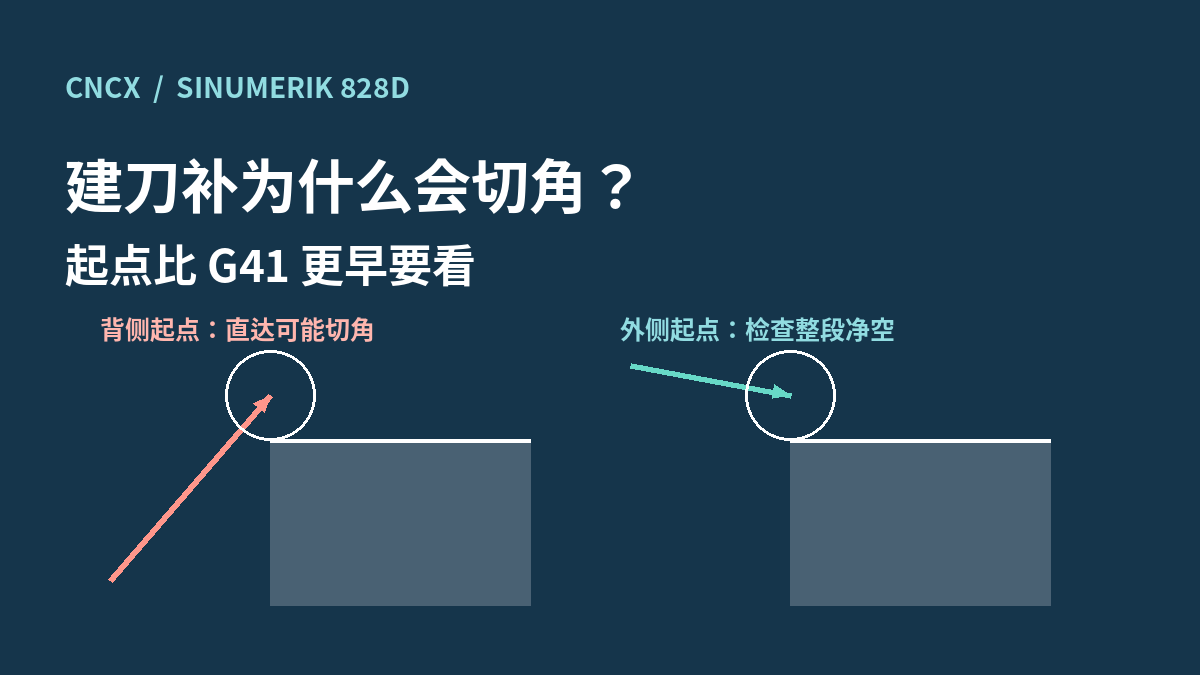
西门子828D用G41建刀补时,终点正确仍可能切进轮廓。用R5刀具与3.123毫米角点距离的算例,说明NORM接近直线、起点调整及KONT与G450/G451的检查关系。
阅读全文 →
Mastercam 2025螺纹铣的Tool edge feed rate该怎样理解?用加工直径20、刀径12的算例区分刀刃与刀心进给,排查重复折减,并说明圆周换算与螺旋NC进给核对的边界。
阅读全文 →
按海德汉TNC 640 NC34059x-17解析循环221的旋转起点,用3列2行、20与15毫米孔距和30度转角算出六孔坐标,定位起点被预先绕零点旋转造成的整组偏移。
阅读全文 →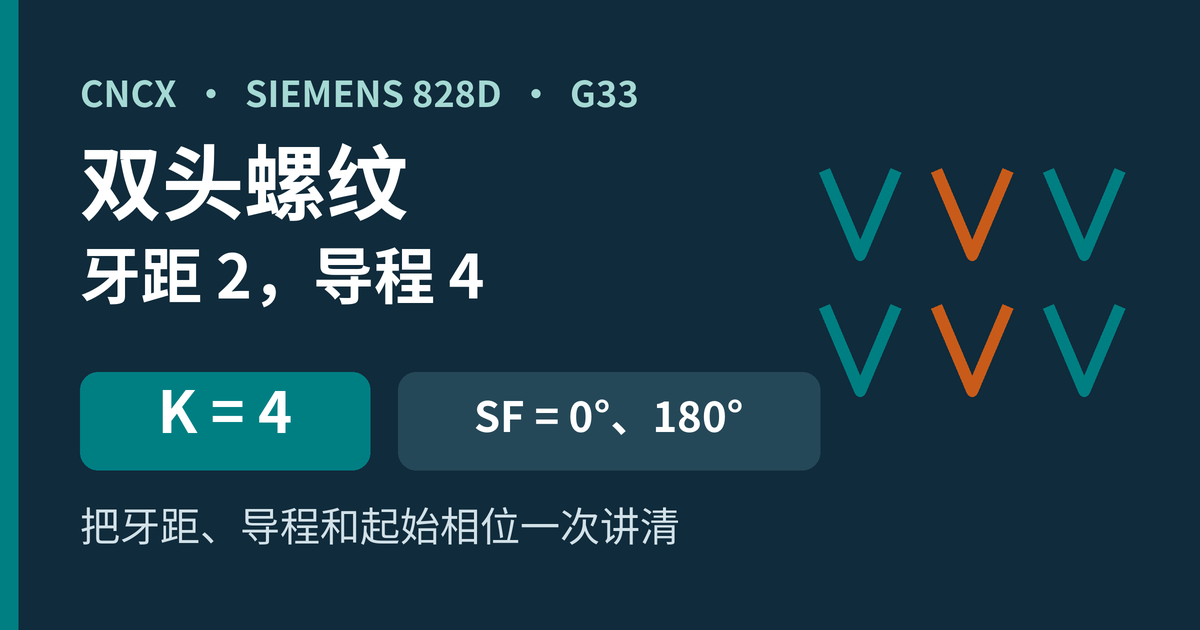
以SINUMERIK 828D 4.8 SP3的圆柱双头螺纹为例,区分牙距与导程,推导K4和SF=0、180的关系,解释多次切深重入及同步进给核对。
阅读全文 →