
Technical Article
交叉孔进给“降到25%”,F300为什么不是改成F225?
按山特维克整体硬质合金钻头、钻深小于12D的交叉孔条件,算清进给降到25%与降低25%的区别;用300、75、225算例和两张原创图,说明每转进给、局部减速与程序切换位置。
厂家写交叉孔处进给“降到25%”,在F按毫米/分钟表达的前提下,把F300改成F225,却只降低了25%。同一基准下,目标应是75,不是225。这个差别先要算清,再谈程序在哪一段减速。
这里采用山特维克可乐满整体硬质合金钻头指南中的具体分支:钻深小于12倍钻头直径,钻头正在穿越既有孔。D指当前钻头直径,12D本身不属于“小于12D”。指南给的是刀具类别与工况建议,不是某一型号在任意材料上的通用参数。
先找正常推荐值,再乘0.25
假设所用刀具和材料的正常推荐每转进给为0.20毫米/转,转速固定1500转/分钟,则正常每分钟进给为0.20×1500=300毫米/分钟。此处0.20和1500只是为了演示换算而设定,不能直接当成现场选参结果。
降到25%:保留原值的四分之一,300×0.25=75毫米/分钟。
降低25%:减掉原值的四分之一,300×(1−0.25)=225毫米/分钟。
225÷75=3。误读后的数值是目标值的三倍;这只是进给数值的比较,不代表切削力或刀具寿命也按三倍变化。
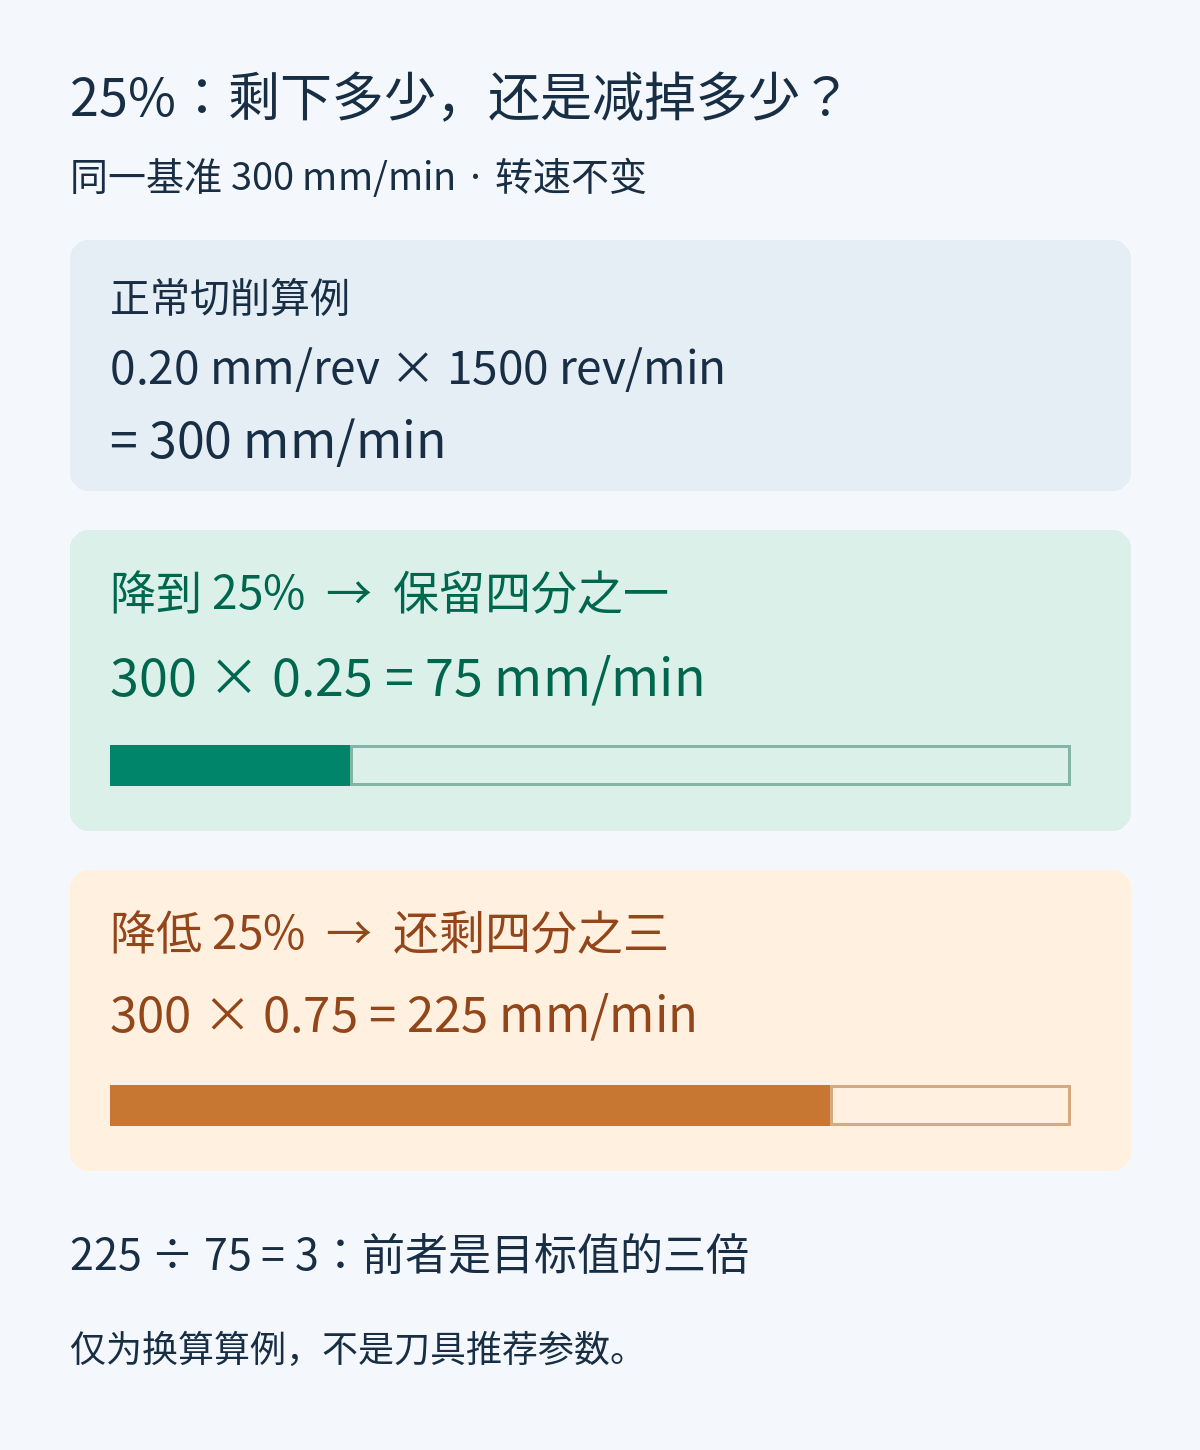
图1 两种说法共用300毫米/分钟基准。绿色条保留25%,橙色条保留75%,条长按比例绘制。窄屏可在图内左右滑动查看。
如果程序采用每转进给表达,同一算例的目标值是0.20×0.25=0.05毫米/转。它与75毫米/分钟对应,前提是参与换算的转速仍为1500转/分钟。先确认进给单位和参考转速,再判断F值;本文标题里的F300仅指已经明确为毫米/分钟的表达,不能搬到每转进给模式直接使用。
横孔处减速,不等于整孔都用75
指南把减速条件放在“穿越既有孔”上。读程序时,要把连续实料段、与横孔交叉的区域、重新进入实料后的连续切削分开看。图2只表达这三个阶段,不把横孔的几何边界画成可直接使用的程序切换点。
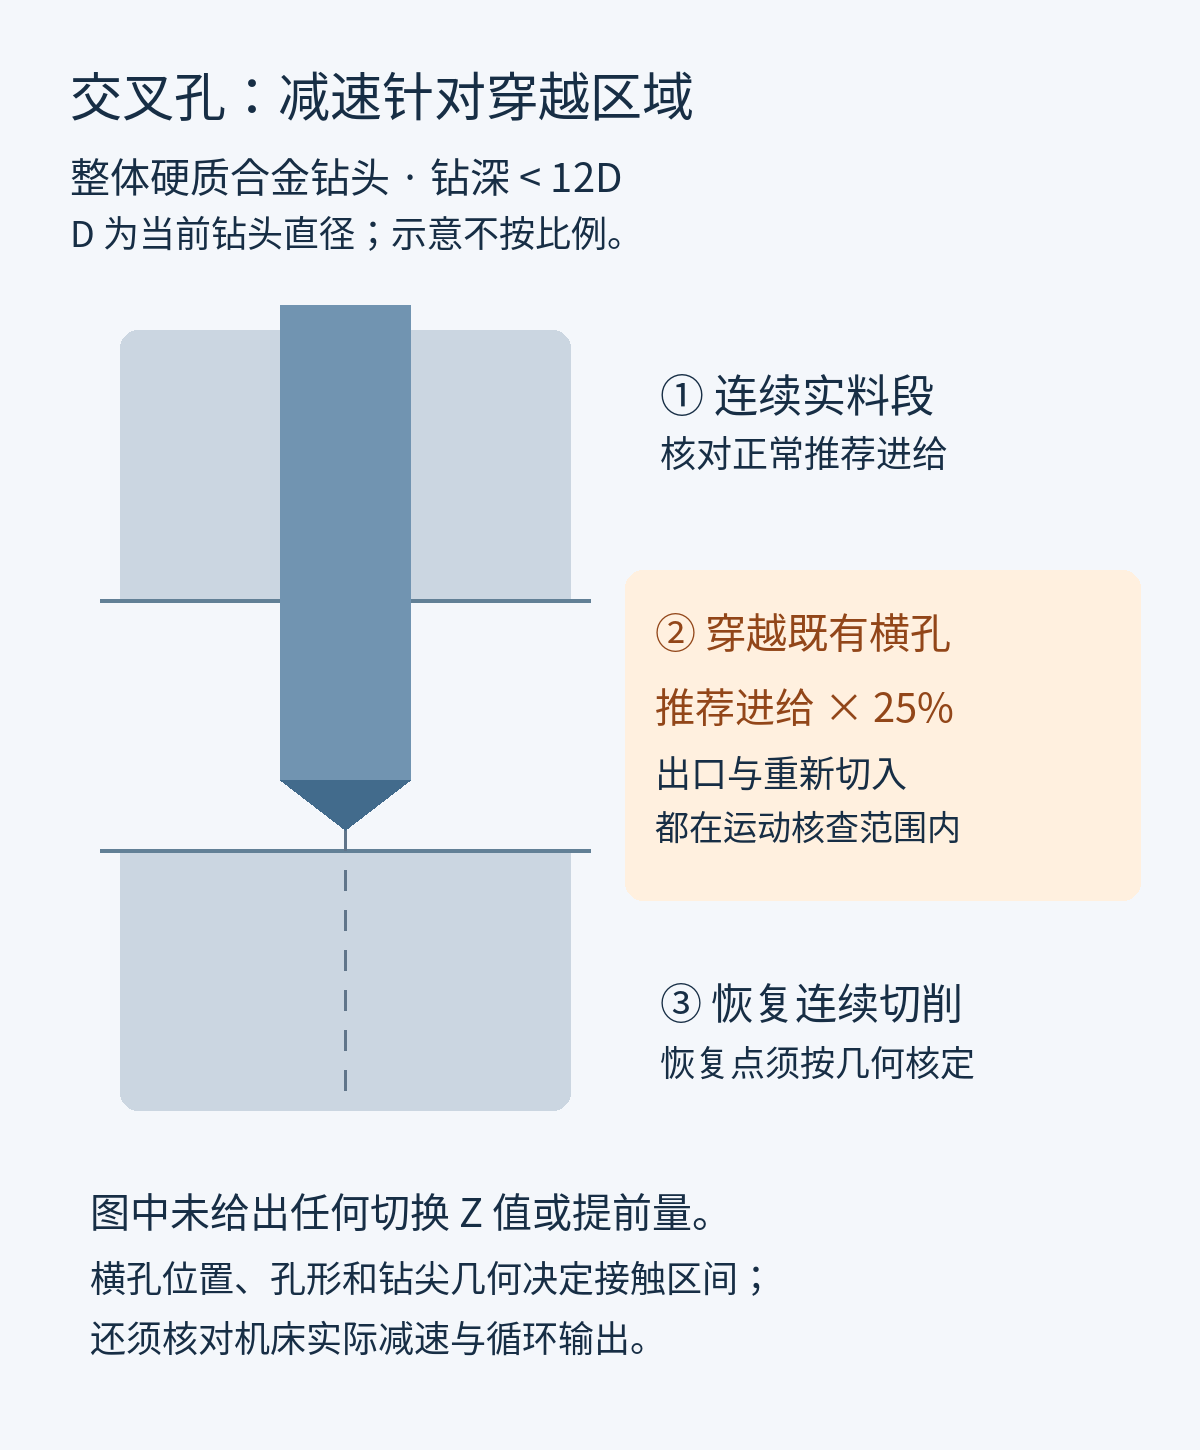
图2 钻头通过既有横孔的原创剖面示意。钻尖与切削刃不是一个点,首次离开实料、重新接触实料与完全恢复连续切削,也不必发生在同一刀尖坐标。窄屏可在图内左右滑动查看。
例如只知道横孔中心深度,仍无法确定减速段。还缺横孔直径、与钻削轴线的相对位置、钻尖角及切削刃几何。即使画出了接触范围,机床从正常进给降到目标进给还存在实际运动过程,循环怎样解释中间进给变化也要单独核对。该指南没有提供统一提前量,不能凭“25%”再编一个提前2毫米或固定Z值。
在Mastercam中,孔形识别和运动控制也要分开。站内Mastercam 2026“包含空腔”与孔段识别讨论的是选中哪些孔段;选到了跨空腔孔形,不构成已经安排局部减速的证据。应在生成刀路和后处理后的NC里找出交叉区域前后的坐标、进给及循环段,逐项对上零件剖面。
把这项检查落到一份实际程序上
先从当前刀具型号、材料与对应刀具资料取得正常推荐进给,确认钻深是否属于本文范围。随后把正常段与交叉段的进给都换到同一单位,算“交叉段÷正常段”。在本算例中75÷300=0.25;若得到225÷300=0.75,应优先检查是否把“降到25%”误读成“降低25%”,并核对该进给的实际设定依据。
再核对程序状态:F采用每转还是每分钟、换算参考的是哪路转速、是否有倍率或循环内部设置改变实际运动。多主轴系统不能只看最近一条S指令,具体例子可对照西门子828D的G95参考主轴问题;其中指令只适用于该文注明的系统版本,不在这里当成通用规则。
最后才确认减速开始与恢复位置。用当前毛坯、横孔几何及刀具模型检查切削接触区间,再比对机床与循环允许的进给控制方式。整孔统一乘0.25虽然容易写,却没有回答局部穿越之外的正常成屑段该用什么条件。
需要核对后处理的交叉孔进给输出时,提供刀具型号、材料、钻深、横孔尺寸位置、正常推荐每转进给,以及交叉区域前后的NC段即可。先把“相对哪个基准、在哪个区间、使用什么单位”说清,才能把75这个数放到正确位置。
技术依据:Sandvik Coromant《Irregular surface drilling》中“Solid carbide drills → Cross hole drilling”分支。本文没有将同页可转位或可换头钻头的条件并入此分支;两张图和数值换算为本站原创解释示意,不含实机加工结果。