
Technical Article
Mastercam 2025 螺纹铣:刀刃进给和刀心进给为什么不能填成一样?
Mastercam 2025螺纹铣的Tool edge feed rate该怎样理解?用加工直径20、刀径12的算例区分刀刃与刀心进给,排查重复折减,并说明圆周换算与螺旋NC进给核对的边界。
同一把螺纹铣刀,切小孔时输出进给比切大孔低,不一定是后处理把 F 值改错了。内螺纹的刀心绕小圆走,切削接触位置沿较大的圆周前进;两者转过相同角度,走过的长度却不同。若把刀具资料中的进给直接当作刀心进给,小孔这一处差别尤其明显。
Mastercam 2025 的 二维刀路—螺纹铣 提供 刀刃进给率(Tool edge feed rate)。本文只讨论这个选项的进给基准,以及怎样判断有没有重复折减,不涉及攻丝同步进给。功能位置和行为按2025公开资料核对;数值用于演示几何关系,不是某种材料的推荐切削参数。
先认清600是谁的速度
刀具资料可能先由转速、每齿进给与有效刃数算出一个线性进给,例如600 mm/min。但沿内孔做圆周运动时,还要分清它代表刀刃侧的周向进给,还是刀心轨迹的进给。这里的“刀刃侧”不是主轴旋转产生的切削速度:前者单位为mm/min,后者通常用m/min,不能拿来互相替换。
采用刀具厂商常用的内螺纹圆周进给换算,设 D 为参与计算的加工直径、d 为刀具切削直径、Fe为刀刃侧周向进给,则刀心圆直径为 D−d,刀心进给 Fc=Fe×(D−d)/D。Allied Machine 螺纹铣编程指南(印刷页121)以螺纹大径进行这项换算;不要拿预钻底孔直径替换它。
取 D=20 mm、d=12 mm、Fe=600 mm/min,刀心圆直径为8 mm,比例为8/20=0.4,所以换算得到240 mm/min。这不是因为刀具突然“需要减速60%”,而是同样的圆周角速度,在不同半径上对应不同线速度。
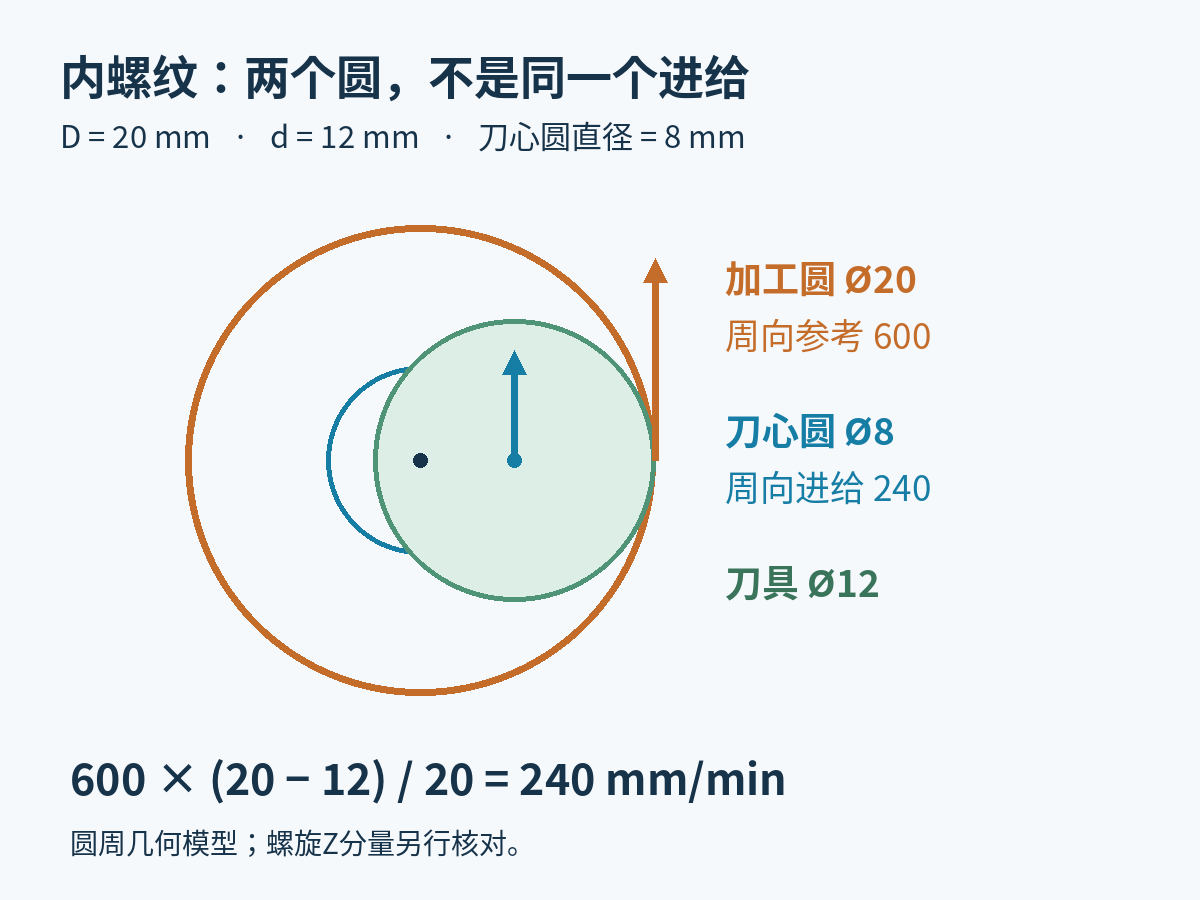
从一圈长度也能复算:加工圆周长20π≈62.832 mm,刀心圆周长8π≈25.133 mm。按上述周向模型,两者都用约6.283秒走完一圈。若误把600作为刀心周向进给,刀刃侧对应的周向进给就成了600×20/8=1500 mm/min,是原设定的2.5倍。
Mastercam里由谁做这次换算
Mastercam官方2025铣削增强说明指出,Tool edge feed rate以工具的切向边缘而非中心线为进给计算基准,并考虑刀径与加工孔径。实际操作时,应先确认输入值的来源,再决定是否使用该选项,而不是看到输出F小就把它改回去。
在2025的螺纹铣工序中,打开刀具页查找该选项。保留工序副本,将刀具、孔几何、螺距、切削方向及引入/退出设置保持一致,再比较选项变化前后的进给信息与输出。中文译名若不同,按英文名称对照本机帮助。官方2025在线新功能说明还明确:与多道加工合用时,会考虑不同道次的直径;选择不同直径孔作输入时,也会考虑各孔直径。因此,不应先在表格里只按一个孔算好F,再不加区分地套到所有孔。
例如同样的Ø12刀、同样600 mm/min的刀刃侧周向进给,按公式加工直径20时为240,加工直径30时为360。两者不同是合理的几何结果;但这里的20和30是分别定义的算例,不表示软件某个多道次工序一定采用这两个直径。
最容易漏掉的是“已换算过一次”
如果工艺表已经把600换成240,输入时却仍把240当作刀刃侧目标,再由另一层重复乘以0.4,算出来就只剩96。这个96是重复计算的诊断算例。它提醒我们追踪数据来源,而不是只比较最终F的大小。
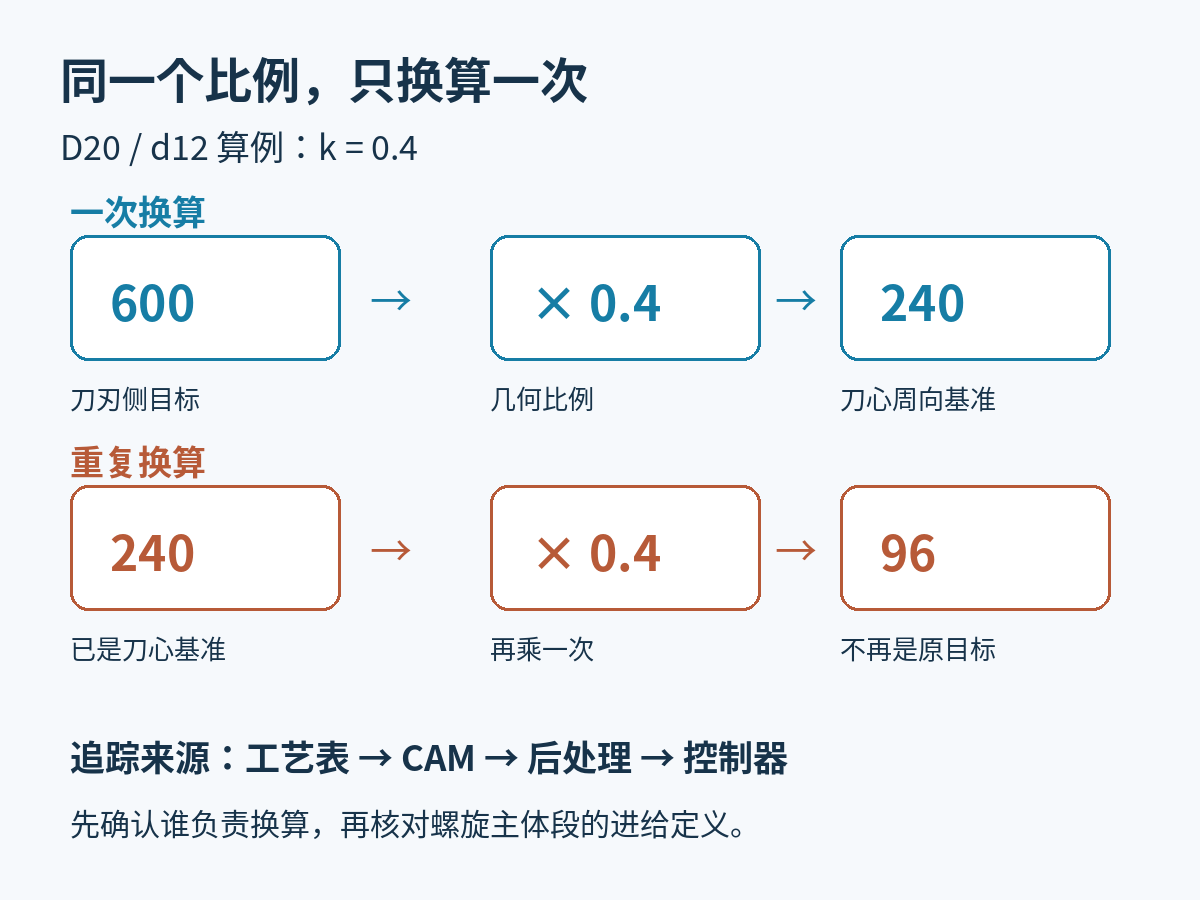
对照时可用下面这份计算记录,而不是向机床粘贴一段缺少上下文的G代码:
D = 20 mm; d = 12 mm
k = (D - d) / D = 0.4
Edge reference = 600 mm/min
One conversion = 600 * 0.4 = 240 mm/min
Repeated conversion = 240 * 0.4 = 96 mm/min
第一行确定尺寸基准;第二行是几何比例;第三行说明原始进给属于哪一侧;最后两行对比一次与重复换算。排查时沿着“刀具资料/工艺表 → CAM工序 → 后处理 → 控制器解释”逐层核对,找出实际负责换算的那一层。工艺表只写“F240”而不写基准,下一位编程人员就无法判断它是否已经处理过。
不要把240当成所有螺旋NC的唯一正确答案
上面推导用的是圆周长度。真实螺纹铣还有Z向运动,因此检查NC时必须继续确认控制器对螺旋插补F的定义,以及后处理如何表达该工序。不能仅凭一个平面比例,宣布任何不等于240的输出都错误;也不能将某一控制器的进给规则套给另一系统。
量级可以独立算清:同样刀心圆直径8 mm,若每圈轴向移动2 mm,则一圈刀心螺旋长度为√[(8π)²+2²]≈25.212 mm,比平面圆周25.133 mm长约0.316%。这个几何差异不是Mastercam内部算法说明,更不代表软件一定将240改写为某个特定数值。它的作用是把“螺旋合成长度”与“重复乘了0.4”区分开:两者不是一个数量级的问题。
另一个容易混入的因素是引入、退出段可能有独立进给。比较时应找到相同加工直径上的稳定螺旋主体段,不要拿引入圆弧的F与主体段互比。若NC被拆成多个圆弧或直线,还需核对后处理的圆弧表达与精度;可参照Mastercam圆弧报警的平面、IJK/R与精度排查。刀补建立和取消的空间不足则是另一类问题,见2025螺纹铣刀补直线与进给平面,不应靠修改主体进给掩盖。
交付给后处理人员的,应是基准而不只是F值
想判断一个螺纹铣F值是否正确,最有用的资料是:Mastercam具体2025更新版本、刀具切削直径、加工直径与螺距、刀具页进给输入及Tool edge feed rate状态、是否使用多道加工、同一主体段的NC,以及对应控制器的螺旋进给定义。先确认没有重复换算,再看输出与路径长度是否一致。
对于D20、d12这个例子,本文能确认的是0.4的几何比例,以及600→240与240→96的计算关系。真正要避免的不是“F看起来小”,而是输入、CAM和NC各自在说不同的进给基准,却被当成了同一个数字。