
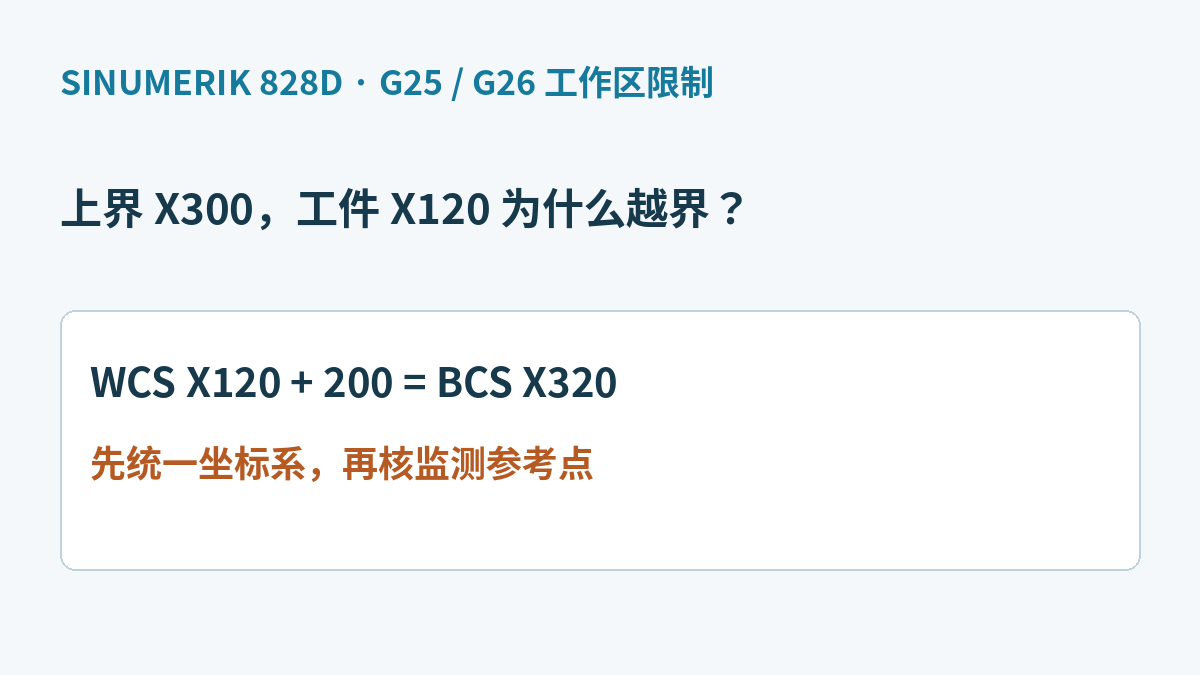
西门子 828D G26写X300,工件坐标X120为什么越界?
西门子828D的G25/G26工作区界限采用基本坐标BCS。用纯平移算例解释工件X120为何超过BCS上界300,并区分刀长参考点、半径监测与复位保留条件。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
西门子828D的G25/G26工作区界限采用基本坐标BCS。用纯平移算例解释工件X120为何超过BCS上界300,并区分刀长参考点、半径监测与复位保留条件。
阅读全文 →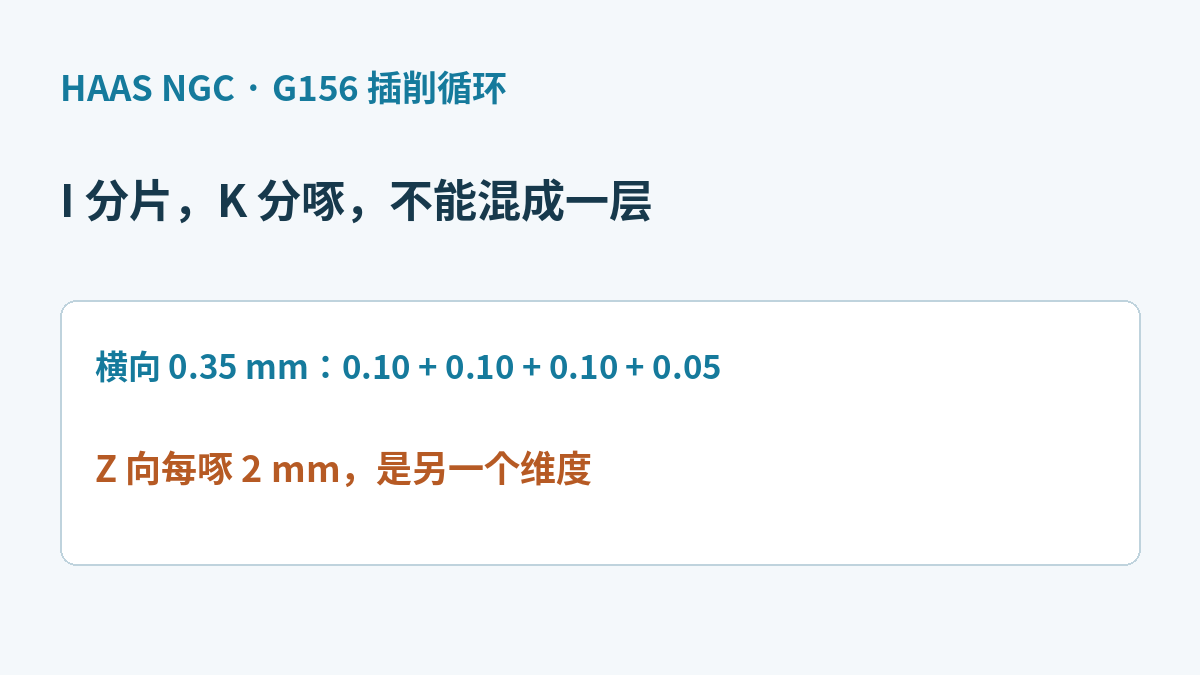
Haas NGC铣床G156中,I控制横向分片,K控制Z向分啄。用0.35毫米跨度说明末片0.05、四间隔五位置,并区分定向、退让、循环模态和VPS版本条件。
阅读全文 →
新代G10.9切直径编程会改变程序坐标尺度,但既有刀补和零偏的实际作用量不随之翻倍。用Y6到12、目标Y18再走3毫米说明,并核对版本、线性轴、复位与轴群边界。
阅读全文 →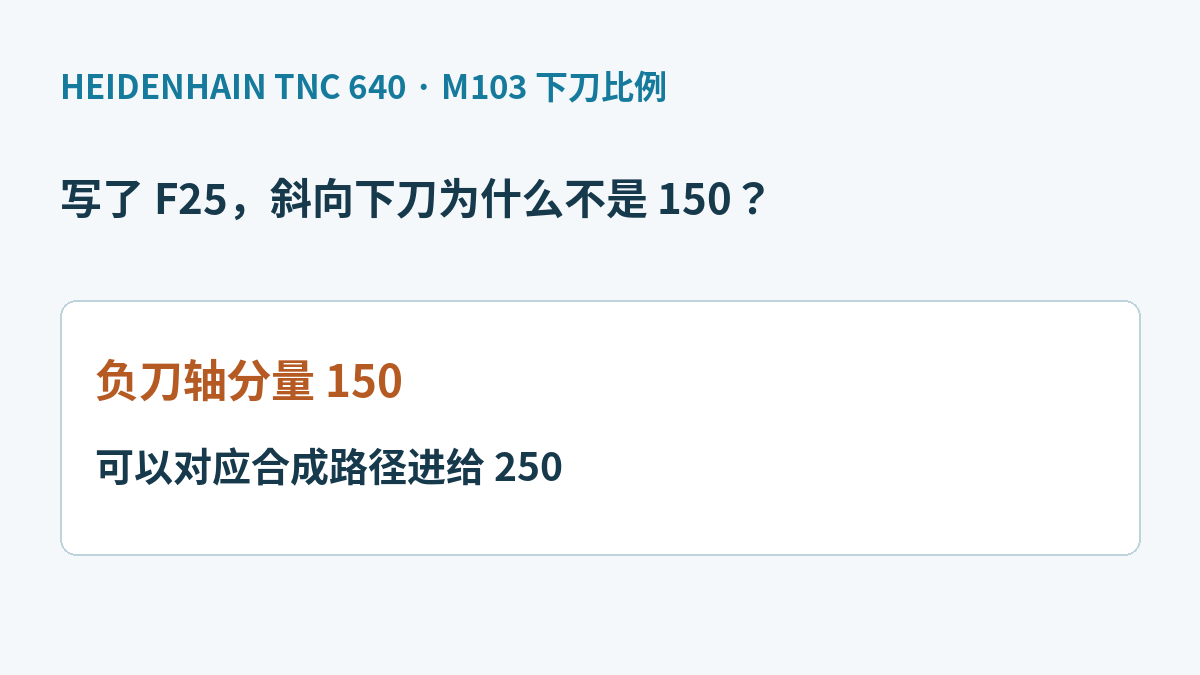
海德汉TNC640的M103限制负刀轴下刀分量,并非把整条斜线统一改为同一速度。用F600、25%及6-8-10算例解释路径250与负Z150,并限定倾斜平面与VT边界。
阅读全文 →
西门子828D在G60有效时,G603按参与轴设定速度为零换段,并不等同实际到位。区分G601、G602的按轴到位窗口,说明后处理状态追踪及通道配置边界。
阅读全文 →
三菱M80的#3012返回HHMMSS时间编码,125959到130001只过2秒,不能直接减成4042秒。用算例拆解正确换算,并区分#3001、#3002的单位、计数条件和跨日边界。
阅读全文 →
Mastercam 2025比较两份CAD模型,上面同差0.1毫米,可能是整体移动,也可能是厚度变化。用平行平面算例区分两者,先核对版本、单位、对应面与基准,再决定是否修面。
阅读全文 →
FANUC 21i-MB宏循环DO、END都有却报P/S124?按原厂手册区分交叉范围与正确嵌套,用无运动2×3计数说明END顺序和内层计数器重置位置。
阅读全文 →
三菱M80的#3006写0为什么不停?按U版加工中心手册区分停止编号、#3003位0与#11482的抑制组合,并说明无消息停止及#3000报警的不同。
阅读全文 →
海德汉TNC 640的M120 LA20预计算20个NC段,不是20毫米或轮廓公差。用刀具与窄槽几何说明未加工区域,解释R0和离开轮廓为何会复位M120,以及加大LA不能解决的尺寸限制。
阅读全文 →
西门子828D的G53不会抑制基本框架。用单轴平移算例区分G53、G153和SUPA的作用范围,说明非模态抑制为何不等于清零偏置,以及下一定位段应怎样核对。
阅读全文 →
Mastercam2026平面管理器的工件偏置有时显示图标、有时显示数字,分别代表什么?区分自动选项与手动定义值,再核对工序实际平面及NC输出。
阅读全文 →