
Technical Article
西门子 828D 只想慢走一段:FB 与 F 别写反
只想降低一段进给,后续却继续慢走?按SINUMERIK 828D CNC 5.25 SP1说明FB与模态F的区别、无运动行FB为何无效,以及G710/G94直线示例中下一段恢复进给的条件。
只想把一段进给从600降到120,后面几段却一直按120走。问题往往不在倍率旋钮,而在程序写了F120:它改的是模态路径进给,后续未重写F的运动块会继续使用这个值。若需要的确实只是“这一块慢一些”,SINUMERIK的FB才是单段进给。
下面按SINUMERIK 828D、CNC软件5.25 SP1、07/2025版NC编程手册说明,使用SINUMERIK原生语言模式,不把FB写法套进G291的ISO语言程序。示例限定G710公制、G94每分钟进给、X直线轴,不涉及旋转轴、G95每转进给或恒线速车削。
F改的是后续沿用的值,FB只覆盖当前块
假设前一运动块已经使用F600。下一块写F120,会把模态F更新为120;再下一块只写目标坐标、不写新的F,仍按120解释。FB=120则不同:当前块使用120,原有的模态F600不被改写;下一块没有另设进给时,恢复使用600。
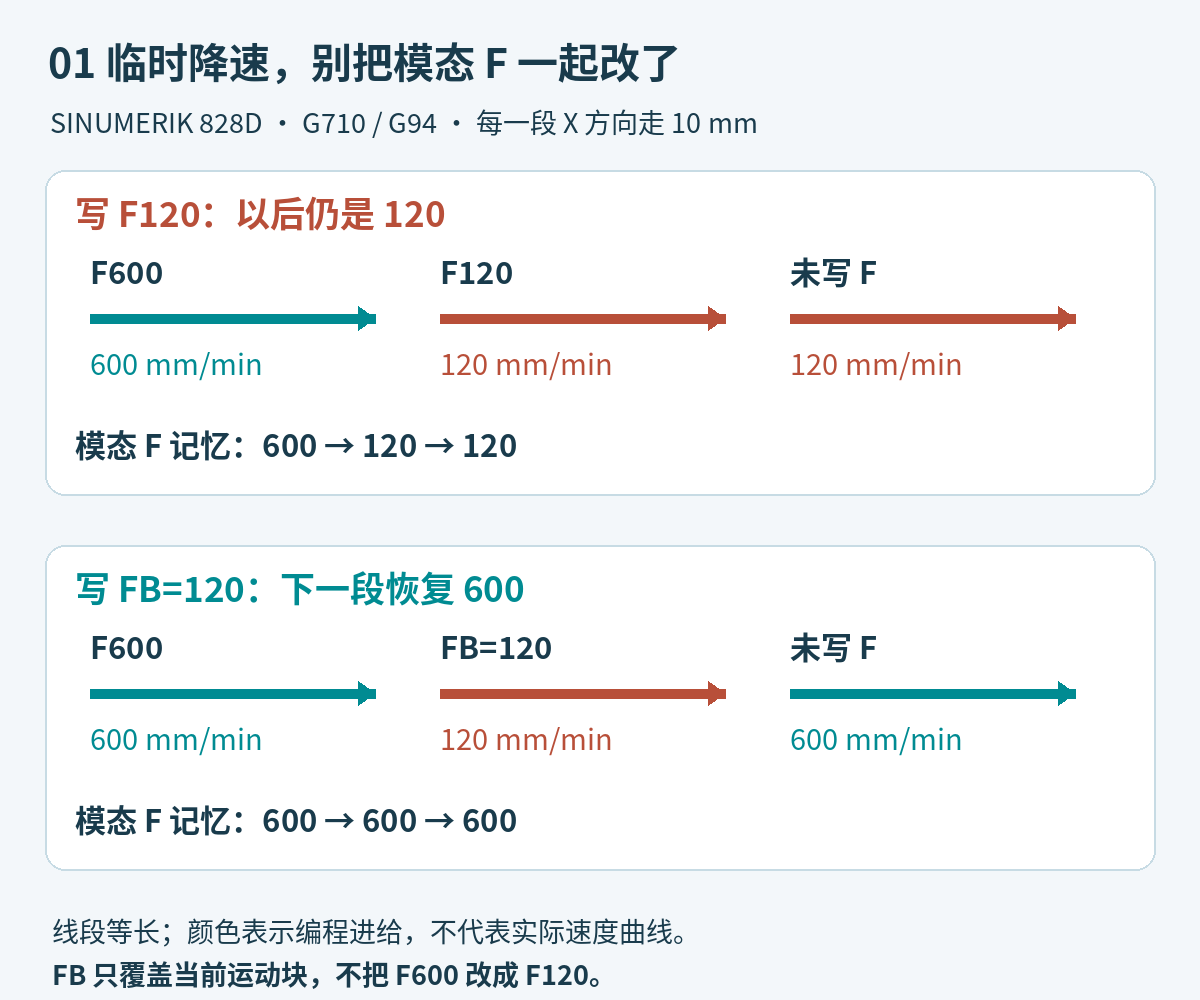
图1:读程序时,同时跟踪“本块用多少进给”和“模态F还记着多少”。窄屏可左右滑动查看。
这里的“恢复”不是控制器猜出正常切削速度,而是沿用FB执行前已经存在的模态F。如果前面遗留的是F120,那么后面仍回到120;FB不会自动恢复到某个工艺推荐值。
用三段10毫米的移动,把作用范围算清楚
以下是语义演示片段。进入片段前,X已经位于当前工件坐标的0位置,机床有这30毫米直线的可用行程与避让空间,刀具不切入材料;刀具、主轴、刀补与进退刀由完整程序另行安排。在这些条件下,X10、X20、X30才对应三段各10毫米的移动。
N10 G90 G710 G94
N20 G1 X10 F600
N30 X20 FB=120
N40 X30
N10确定绝对尺寸、公制尺寸及进给单位和每分钟进给方式。N20从X0到X10,距离10毫米,建立模态F600。N30从X10到X20,仍是10毫米,但本块由FB=120覆盖;N40从X20到X30,未重写F或FB,使用保留下来的F600。
只按编程进给做匀速换算,时间等于距离除以速度:前一段10÷600分钟=1秒,中间段10÷120分钟=5秒,后一段仍为1秒,总计7秒。若把N30改成F120而又没有在N40恢复F600,三段换算会变成1、5、5秒,总计11秒。这个差别说明作用范围,不是机床周期预测;实际时间还受加减速、段间过渡、倍率及轴限速影响。
600和120在这里仅用于讲清程序行为,不是某种材料、刀具或跨孔加工的进给推荐。需要判断该降多少,应另看切削条件;例如交叉孔进给“降到25%”的计算讨论的是工艺比例,不是FB的模态规则。
把FB单独放一行,不会给下一行预存慢速
手册明确说明:没有移动的程序块,例如计算块,FB没有作用。因此,把FB=120提前写在一个不含运动的独立行,再期待下一行G1自动慢走,是另一种常见误读。FB不是一个“等待下一次运动再消耗”的临时变量。
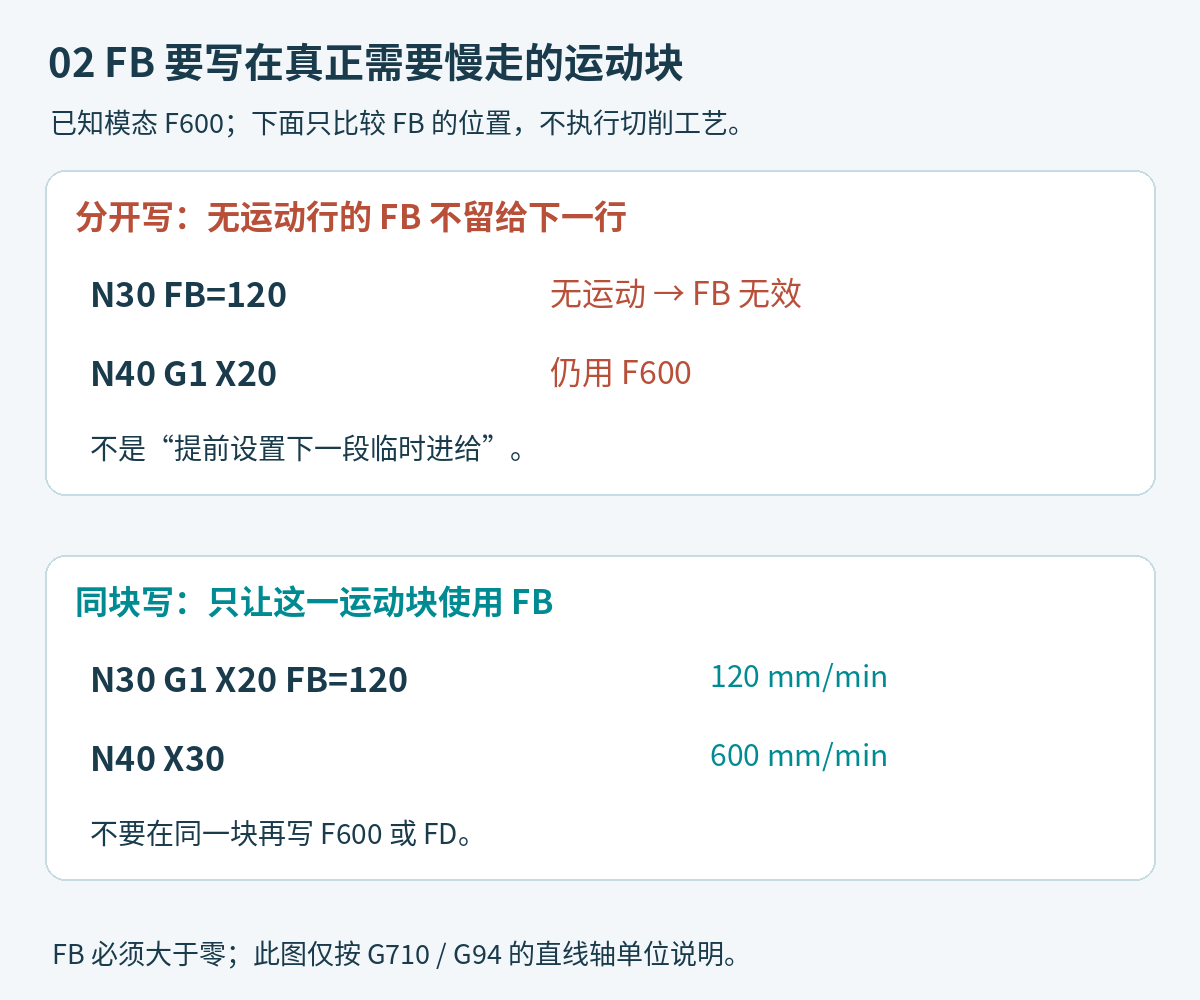
图2:需要慢走哪一个运动块,就把FB放在那个块里。窄屏可左右滑动查看。
FB的值必须大于零。它也不能与模态路径进给F或手轮进给叠加FD写在同一块;不要为了“保险”输出X20 F600 FB=120。正确做法是在前面的运动块建立所需的模态F,再由目标运动块单独使用FB覆盖。
一块里带倒角或倒圆时,还要看局部进给
“只作用一块”不等于“只作用直线部分”。该版手册还说明,如果没有为倒角或倒圆明确编程独立进给,那么同一块中的倒角、倒圆轮廓元素也使用FB的值。因而检查一条带轮廓过渡的慢速段时,不能只盯住其主坐标移动,还要核对过渡元素是否另设进给。
本文用G710/G94把单位固定为毫米每分钟。若原程序使用其他单位或进给方式,应先确认当前模态再解释数值,不要因为FB只用一块就忽略单位;公英制的区别可参照828D的G70与G700为何会让同样F10差25.4倍。
后处理回读时,确认慢速没有泄漏到下一段
后处理若要表达单段降速,应先区分两个输出目标:是把后续工序的正常进给改掉,还是仅让眼前这一块慢走。前者用新的模态F符合语义;后者可在已确认支持的SINUMERIK原生模式下使用FB,也可采用显式F降速并在后续正确恢复,但不能漏掉恢复动作。
回读最有效的范围不是只截一条慢速行,而是同时保留前一条建立F的运动、当前慢速块和后一条继续运动。这样能直接看出模态值从哪里来、FB是否写在运动块、后面到底继续用多少。还应保留G710/G94等当前状态,让“120”对应的单位可核对。
资料依据:Siemens SINUMERIK 828D NC programming,CNC软件5.25 SP1,07/2025,A5E48764001B AK,§3.7.12印刷页152–153;语言模式见§4.22.7印刷页893–894。本文只在上述直线轴与进给条件下解释FB,不扩展为所有西门子或ISO程序通用规则。