
Technical Article
新代 G04.1 两边都到了却不放行:省略 Q 会等哪些轴群?
新代多轴群程序停在G04.1时,先区分省略Q的全部主系统同步与Q12的两组同步,再按P编号和实际到达次数检查COR-137、COR-144,避免误删工艺必要的等待。
第一轴群和第二轴群都停在 G04.1 P1,画面仍显示加工中,程序却不往下走。先看机床是否还有第三个 CNC 主系统轴群:在本文核对的新代规则里,不写 Q 代表全部 CNC 主系统轴群互等。两组已经到达,只能证明这两组到齐,不能证明整次同步已经完成。
本文按新代《铣床程式手册》2026-01-23 导出版第 2.7 节讨论支持 G04.1 P/Q 的多主系统轴群配置。示例机床已有三个 CNC 主系统轴群 $1、$2、$3;$3 仍在执行自己的程序,尚未到本次同步点。这不是 X、Y、Z 三根轴各算一个轴群,也不能仅凭控制器型号推定机床已具备这种配置。
省略 Q,等待对象就不止眼前两组
G04.1 的 P 是等待信号编号;Q 是参与互等的 CNC 主系统轴群编号组合。Q12 表示轴群 1 与 2,Q21 也是同一集合。这里的 12 不是等待 12 秒,也不是位掩码,更不是第 12 根轴。手册本节最多列出四个轴群。
在三个主系统轴群的配置中,$1 与 $2 都执行 G04.1 P1,但 $3 尚未到达同一同步点,此时等待集合有三组,已到两组,还缺一组,所以不能把“两个程序都停到这行”作为放行条件。
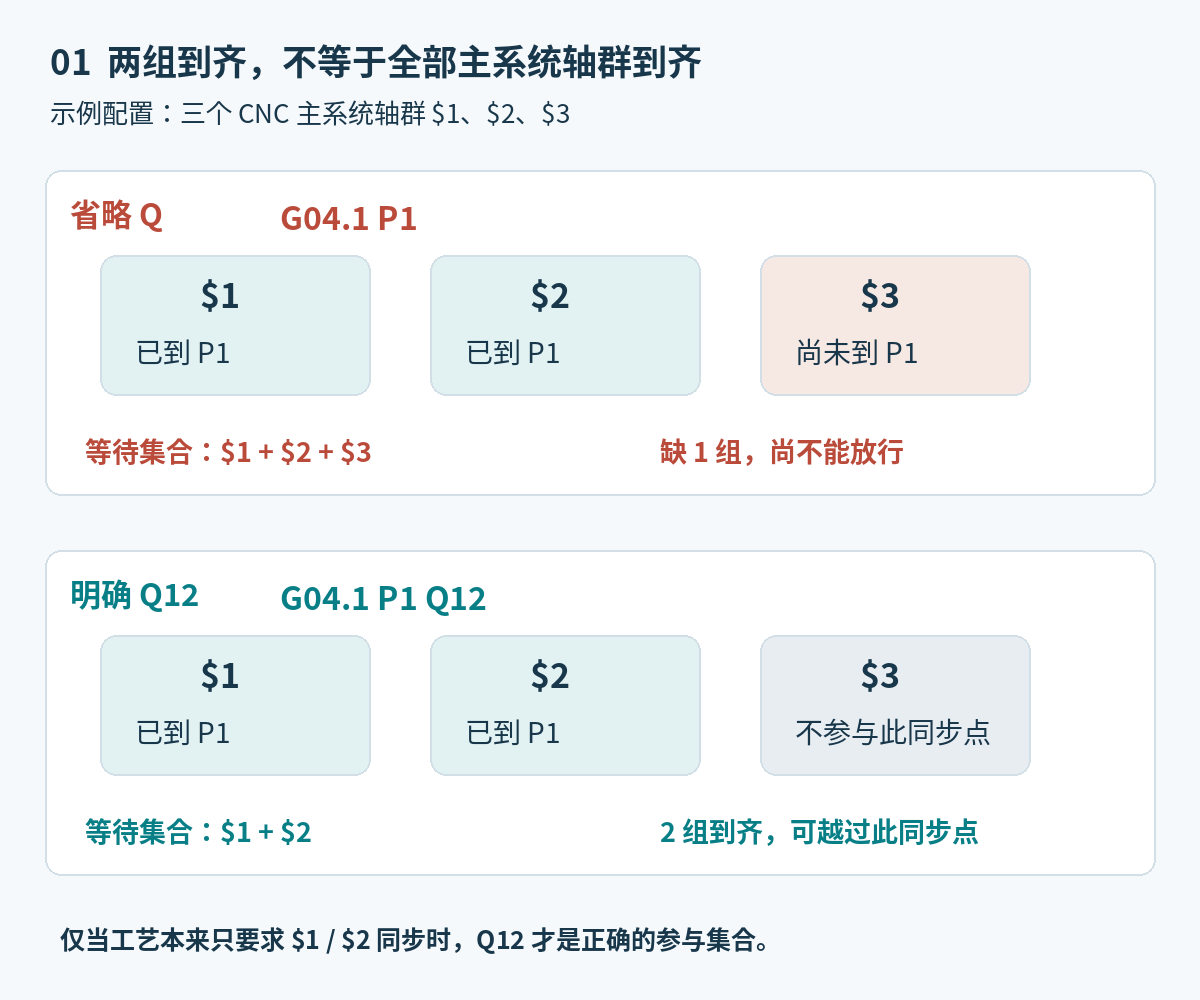
图 1:上半图等待三个主系统轴群;下半图只等待轴群 1、2。窄屏可左右滑动查看。
工艺只要求两组同步,才把参与集合明确写出来
假设这道工序只需要 $1 和 $2 相互确认完成,$3 的独立动作不参与本次交接,那么两边都可以把参与集合写成 Q12。下面只列同步节片段,不包含运动、松夹或主轴指令;两段之间仍是各自原有的加工程序。
原片段:两边都省略 Q,因而会等待全部主系统轴群。
$1
G04.1 P1
G04.1 P2
$2
G04.1 P1
G04.1 P2
只让 $1、$2 参与这两个同步点时,两边对应改为:
$1
G04.1 P1 Q12
G04.1 P2 Q12
$2
G04.1 P1 Q12
G04.1 P2 Q12
如果 $3 负责的动作本来就是进入下一工步的必要条件,例如必须等它退出共享区域,那么省略 Q 的全组等待可能正是需要的。此时应查 $3 为什么没到同步点,不能为了让程序继续就把它从等待集合中删掉。
Q 一样还不够,P 和实际到达次数也要一致
先把各程序相同参与集合的同步节横向排在一起。第一处都对应 P1,下一处都对应 P2,各自按从小到大的次序使用;同一参与集合在相关轴群中的 G04.1 次数也应相同。Q 的数字排列顺序可以不同,所以 Q12 与 Q21 不应被误判成两个集合。
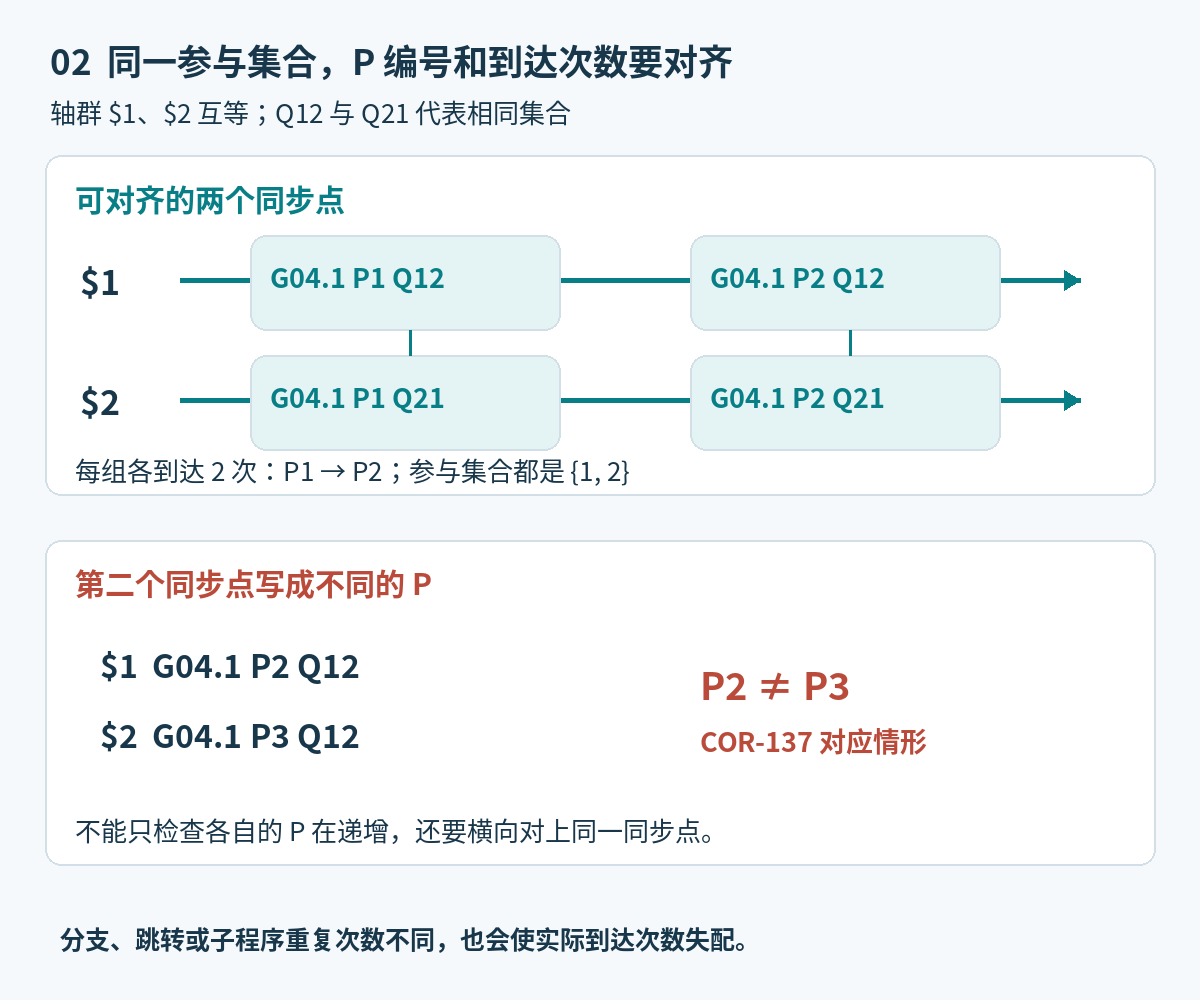
图 2:两组各经过 P1、P2,共两个同步点;如果第二处一边写 P2、另一边写 P3,虽然各自编号都递增,横向仍然对不上。
这还要求实际程序路径到得了对应同步点。只在文件里搜索到相同数量并不够:一边的条件分支绕过某处,或子程序多重复一次,运行时到达次数就可能不同。检查应沿本次执行的分支追踪,不要先在停住的位置随意补一条 G04.1。
两类报警,分别查编号和参与集合
COR-137 对应手册列出的 P 顺序/对应关系错误:未指定 Q 时各侧 P 不同;相同 Q 对应的 P 不同;或同一 P 对应了不同的参与集合。图 2 的 P2 对 P3 属于第二类。比较 Q 时按参与轴群集合比较,不按数字排列外观比较。
COR-144 对应 Q 内容错误:Q 不是正整数、指定的轴群不存在,或参与集合不包含当前轴群。例如在 $1 的程序中写 G04.1 P1 Q23,集合里没有 $1,正是手册给出的错误类型。先核机床现有主系统轴群,不要通过改机床轴群参数来迁就写错的 Q。
还要区分等待状态和报警状态。手册明确,执行 G04.1 等待时系统仍视为加工中;画面没有进入单节停止,并不能单独证明控制器失去响应。非 CNC 主系统轴群的程序及其引用子程序不支持这项指令,不能把该等待方法搬到任意辅助程序里。
改后要核的是同步关系,不是只看程序能走
对这个三主系统轴群、仅 $1/$2 需要交接的例子,改后应能确认两点:$1 或 $2 单独先到时,先到的一侧仍等待;两侧到达相同 P 后,才越过该同步点,而 $3 不属于这次 Q12 的参与集合。若工艺需要全组三方交接,则应保留全组同步并核对 $3。
后处理需要输出这种多轴群程序时,应把“哪些组参与、在哪个交接点等待”作为机床工艺结构处理,而不是给每个文件统一插几行相同代码。整理设备条件可参照 后处理修改前,需要准备哪些资料;保存程序后,按 五轴后处理交付前,为什么必须完成实机验证逐项回读同步节与实际工步的对应关系。
资料依据:新代《铣床程式手册》,导出日期 2026-01-23、修改日期 2025-11-15,第 2.7 节,印刷页 23–25。该节未列最低软件版本或完整硬件型号清单;本文适用边界是与该节 P/Q 规格一致的 CNC 主系统多轴群配置。