
Technical Article
西门子 G33 切双头螺纹:牙距2mm,K为什么要写4?
以SINUMERIK 828D 4.8 SP3的圆柱双头螺纹为例,区分牙距与导程,推导K4和SF=0、180的关系,解释多次切深重入及同步进给核对。
图纸写“双头、牙距2mm”,把西门子 G33 的 K 写成2,再用 SF=180 切第二头,为什么两条螺旋都分出来了,轴向牙距却不对?问题不在分头角度,而在把相邻牙之间的距离填进了同一条螺旋每转前进的距离。
以下按 SINUMERIK 828D、CNC 软件4.8 SP3的 Siemens 编程语言说明,依据08/2018版《Fundamentals》第10.10.1节。当前长度单位为毫米。对象是沿 Z 轴加工的等导程圆柱双头螺纹,Z 为纵向轴,主轴具备位置测量系统并支持 G33 同步车螺纹;不把这些地址定义直接套进 ISO 方言、端面螺纹或锥螺纹。
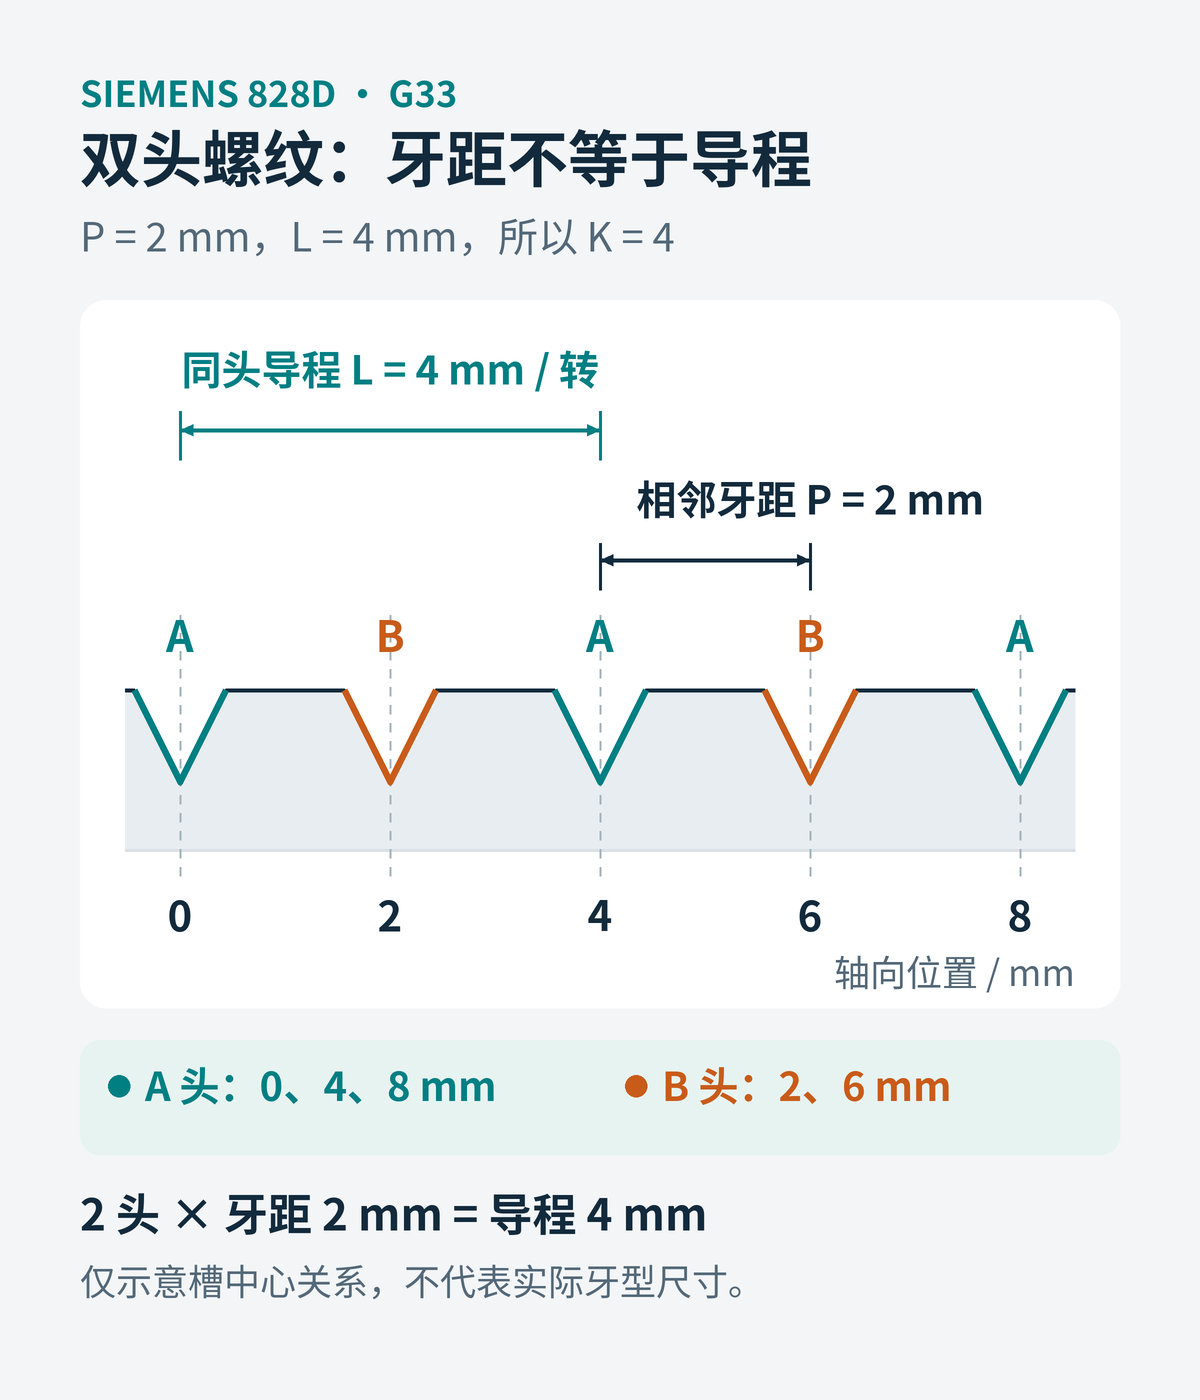
1. 先分清牙距2mm和导程4mm
在同一条轴向母线上,相邻牙的轴向距离叫牙距 P;沿着同一条螺旋绕一圈,轴向前进的距离叫导程 L。等距 n 头螺纹满足 L=n×P。双头、P=2mm,因此 L=2×2=4mm。
G33 圆柱螺纹中的 K 对应 Z 向导程,不是看到图纸上“2”就填写 K2。本例应为 K4。把两条螺旋标成 A、B:A 的相邻同头位置相差4mm,B 插在 A 之间,轴向相邻 A、B 相差2mm。
2. SF=180 分的是主轴相位,不是Z坐标
手册把 SF 定义为绝对起始角位置,单位是度,范围0.0000至359.999。等分双头的相位差是360°÷2=180°。显式采用 SF=0 与 SF=180,就把两头分开;它们仍使用相同的 K4。
这不是把第二头起点沿 Z 平移180,也不是在上一刀相位上“再加180”。按理想螺旋几何,半圈对应的轴向相位差为4×180÷360=2mm,正好是本例牙距。若误用 K2,即使 SF=0、180 分头正确,两头组合后的相邻牙距也会变成2÷2=1mm。
不要省略第一头的 SF 后再假定它一定是零。手册说明,未写 SF 时使用设定数据中的螺纹起始角;这里显式写出两个相位,是为了让程序意图不依赖这个隐含值,而不是要求修改机床设定数据。
3. 两个G33块要分开看,不能直接接成一条刀路
假定 G90 已有效、当前 Z 向起刀位置和退刀区已经确定,下面只给两头的同步切削块,Z−24是本算例绝对终点,不代表图纸有效螺纹长度恰为24mm。
A头在本刀切深位置执行:
G33 Z-24 K4 SF=0完成后,先按机床与工件净空退出牙槽,返回同一轴向起点,再建立B头本刀切深位置,才执行:
G33 Z-24 K4 SF=180两块之间的退刀、轴向返回和径向进刀不是可以删掉的空白。连续 G33 块用于螺纹链时有自己的连接意义,不能拿“把两个代码框挨着贴”代替分头走刀。本文没有指定毛坯直径、牙型、夹持净空和机床退刀动作,所以不编造一套 X 值或假装这是完整上机程序。
4. 多次切深时,换的是径向位置,不是本头相位
以下按径向分刀示意。A头需要多刀切深时,每次重入都保持该头的导程、SF 和轴向起点一致;径向 X 按本刀切深改变。B头同理,始终使用自己的180°相位。可以分别完成两头,也可以按已规划的切深顺序交替加工,但分头角不能随着每次切深自行累加。
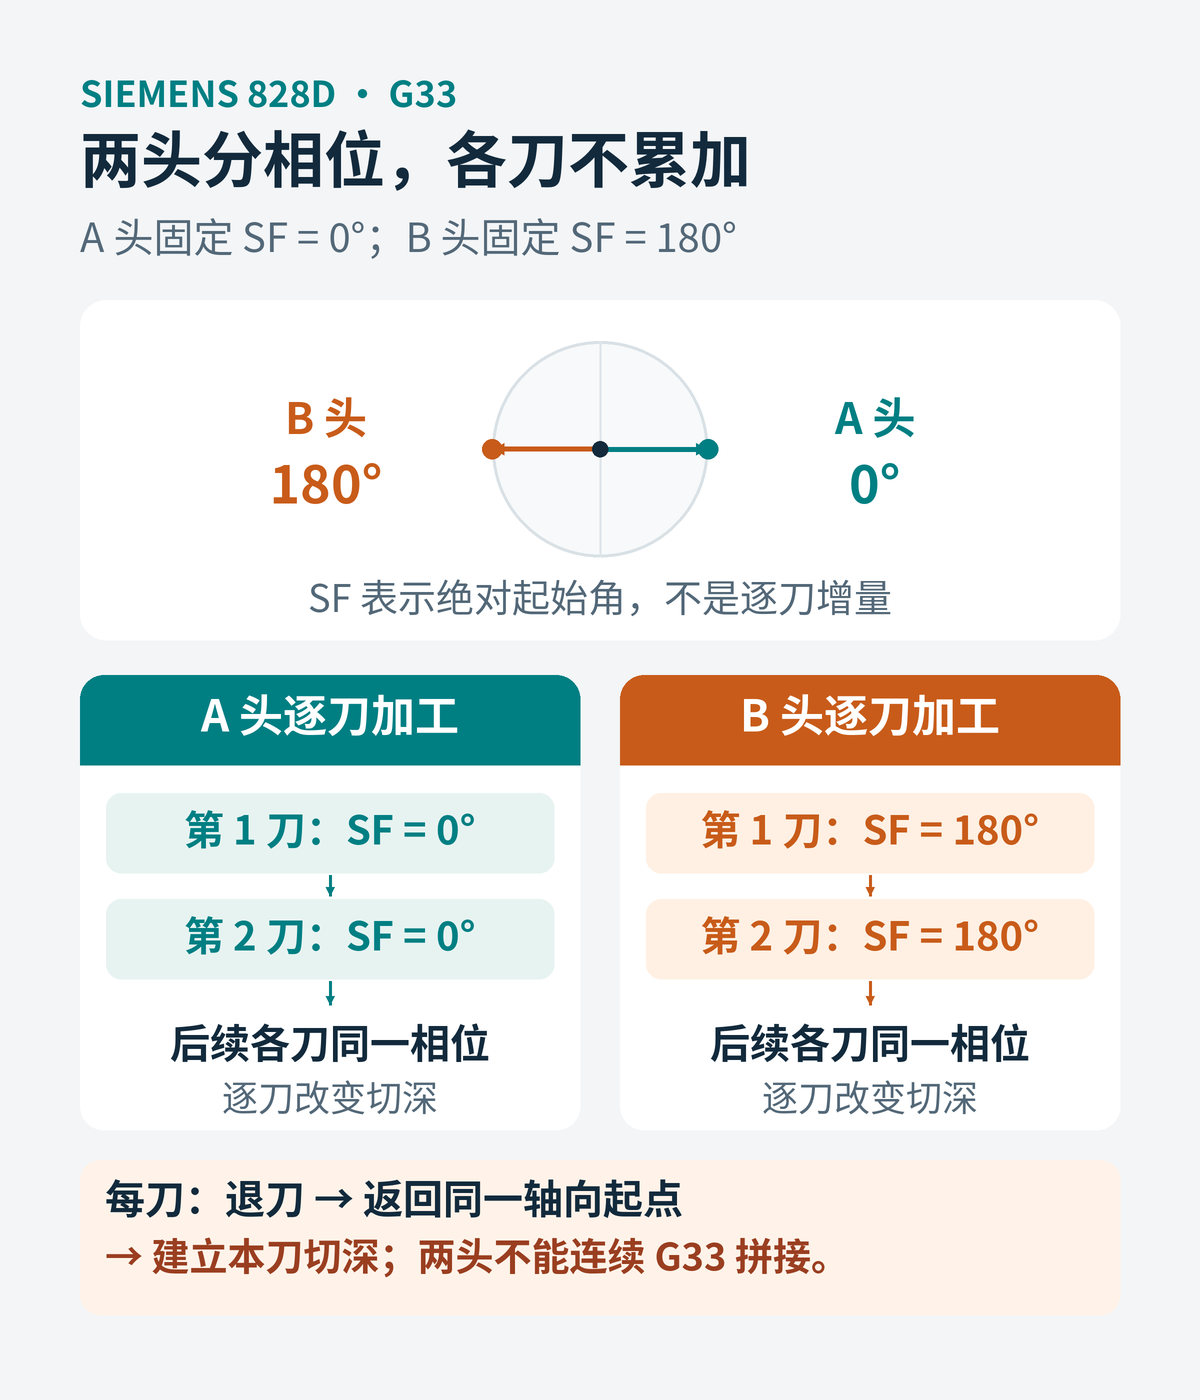
这里尤其不要把 SF 当成循环计数器:同一头第二刀若被改成另一头的相位,刀具就不再沿原来的螺旋重入。后处理审查时,应让“头号决定相位、切深决定径向位置”,不要让两者共用一个逐刀递增量。
5. K改为4后,还要重新算同步进给与两端余量
G33 的轴向同步进给由主轴转速与导程决定,F 不参与该螺纹切削块的进给计算。纯算术举例:若主轴300r/min、导程4mm,则轴向速度为300×4=1200mm/min;误按2mm导程计算会得到600mm/min。这里的300r/min仅用于算数,并非给某种材料或机床的加工推荐。
因此不能只把 K2 改成 K4,就沿用未复核的起刀距离、退刀距离和转速。手册明确要求给加减速留出切入、切出路径;具体长度取决于主轴、轴动态能力及螺纹两端空间。核对机床允许的同步条件和极限速度后,再检查两头在相同轴向起点能否安全重入,避免把有效牙长与程序终点混为一谈。
如果正在排查后处理,请把图纸上的头数、牙距、导程标注,以及两头从起刀到退刀的实际输出片段一起核对。只看一行 K 或只看 SF=180,无法判断整段走刀是否正确。
相关问题与依据
圆柱双头问题不等于锥面导程方向问题,后者可看西门子 G33 锥螺纹的角度与 K 地址。丝锥同步进退属于另一种运动,可看G332 退出时导程符号怎么判断,不要把其退出规则直接套进这段车螺纹退刀。
技术依据:Siemens《SINUMERIK 840D sl / 828D Fundamentals》,08/2018,6FC5398-1BP40-6BA2,适用 CNC 软件4.8 SP3,第230—235页:G33所需主轴位置测量、K导程、SF绝对角、双头相位示例、进给及切入切出路径。本文图形与数值推导为原创教学示意,未宣称已完成实机切削验证。查看西门子官方手册。