
Technical Article
Haas G141 补偿0.02:IJK为什么不能也写0.02?
Haas G141想补偿0.02毫米,为什么不能把IJK也缩到0.02?用0.6、0.8单位方向分解位移,并核对D编号、几何与磨耗合计及半径/直径模式。
想让曲面刀心沿指定方向补偿0.02毫米,便把G141后面的IJK缩小到长度0.02,这一步就把方向和补偿量混在了一起。Haas G141要求IJK组成单位方向;真正移动多少,要看D选中的几何与磨耗合成值,以及刀补表当前按半径还是直径解释。
本文以支持G141的Haas铣床、球头刀的刀心轨迹为对象,使用G90、G21、G94的直线段说明。机型依据包括UMC-750补充手册96-8250 Rev A(2014年1月)第36至38页,并与当前Haas官方G141页面交叉核对。网页未标固定软件小版本,因此不把它写成某一NGC版本的新功能,也不讨论与TCP、动态工件偏置叠加的效果。
先看IJK是否只表达方向
假设CAM给出的补偿方向是I=0.6、J=0.8、K=0。它的长度为√(0.6²+0.8²+0²)=√1=1,符合单位方向的表达。这个方向由CAM接触几何决定,不是看到球头刀就统一填K1,更不能直接拿刀轴方向代替。
把有效径向补偿量记为d。给定d=+0.020毫米,终点偏移按方向分量展开:ΔX=d×I=+0.012毫米,ΔY=d×J=+0.016毫米,ΔZ=0。复算长度√(0.012²+0.016²)=0.020毫米,方向与大小分别完成了各自的工作。
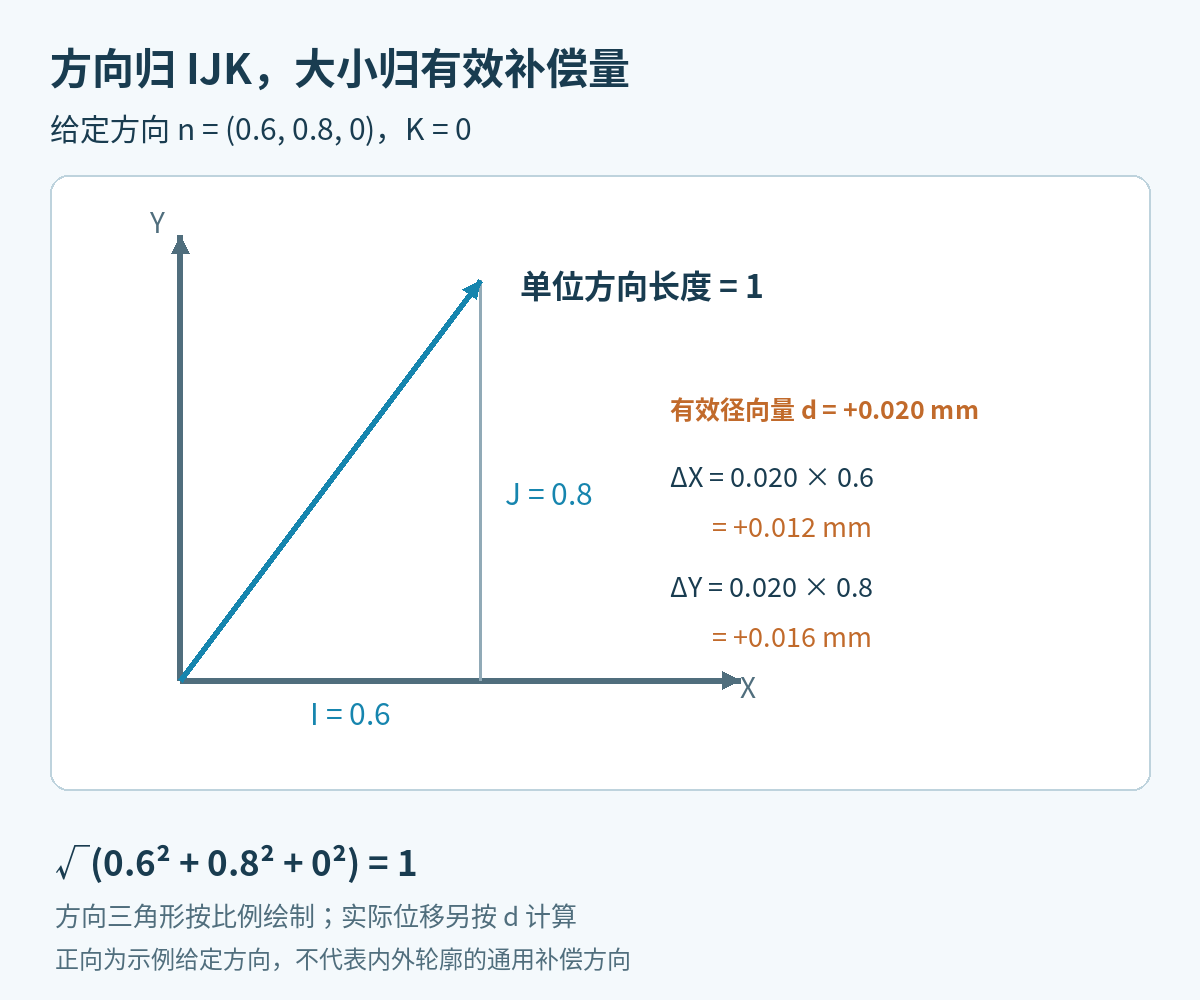
图1:三角形表示方向比例,补偿位移另由d缩放。正号沿图中给定方向,不等于对所有内、外轮廓都应填正值。窄屏可左右滑动查看。
NC中保留单位方向,不把位移分量塞回IJK
下面只比较一个已经建立G141及D01的后续G01运动块。假定G90/G21/G94已有效,D01对应的有效径向量已核为+0.020毫米,示例端点附近的刀具及夹具空间也已单独检查。坐标与F100仅用于解释字段,不构成完整进退刀程序或切削参数推荐。
把补偿后的位移分量误写成方向:
N20 G01 X10. Y20. Z30. I0.012 J0.016 K0. F100.
这里IJK的长度只有0.02,不符合单位向量要求。不能再假定控制器会替程序自动归一化,也不能据此预测它一定报警或一定走出某个缩小后的轨迹。
同一给定方向应写为:
N20 G01 X10. Y20. Z30. I0.6 J0.8 K0. F100.
本行同时显式保留X、Y、Z及I、J、K,便于逐轴核对。要调整补偿量,应核实D01及刀补表,而不是保持表值不变、靠缩放向量“调尺寸”。G141中的IJK是补偿方向,不能沿用普通圆弧IJK圆心检查的解释。
表里写0.02,不一定就偏移0.02
Haas说明G141使用所选刀补的几何值与磨耗值之和;Setting 40决定按半径或直径解释。先将两项相加,再换成实际径向量,最后乘方向分量。下面限定几何值为0、磨耗为+0.020毫米,便于单独看清单位差别:
若当前为RADIUS,d=(0+0.020)=+0.020毫米,ΔX为+0.012、ΔY为+0.016毫米。若当前为DIAMETER,d=(0+0.020)÷2=+0.010毫米,ΔX为+0.006、ΔY为+0.008毫米。
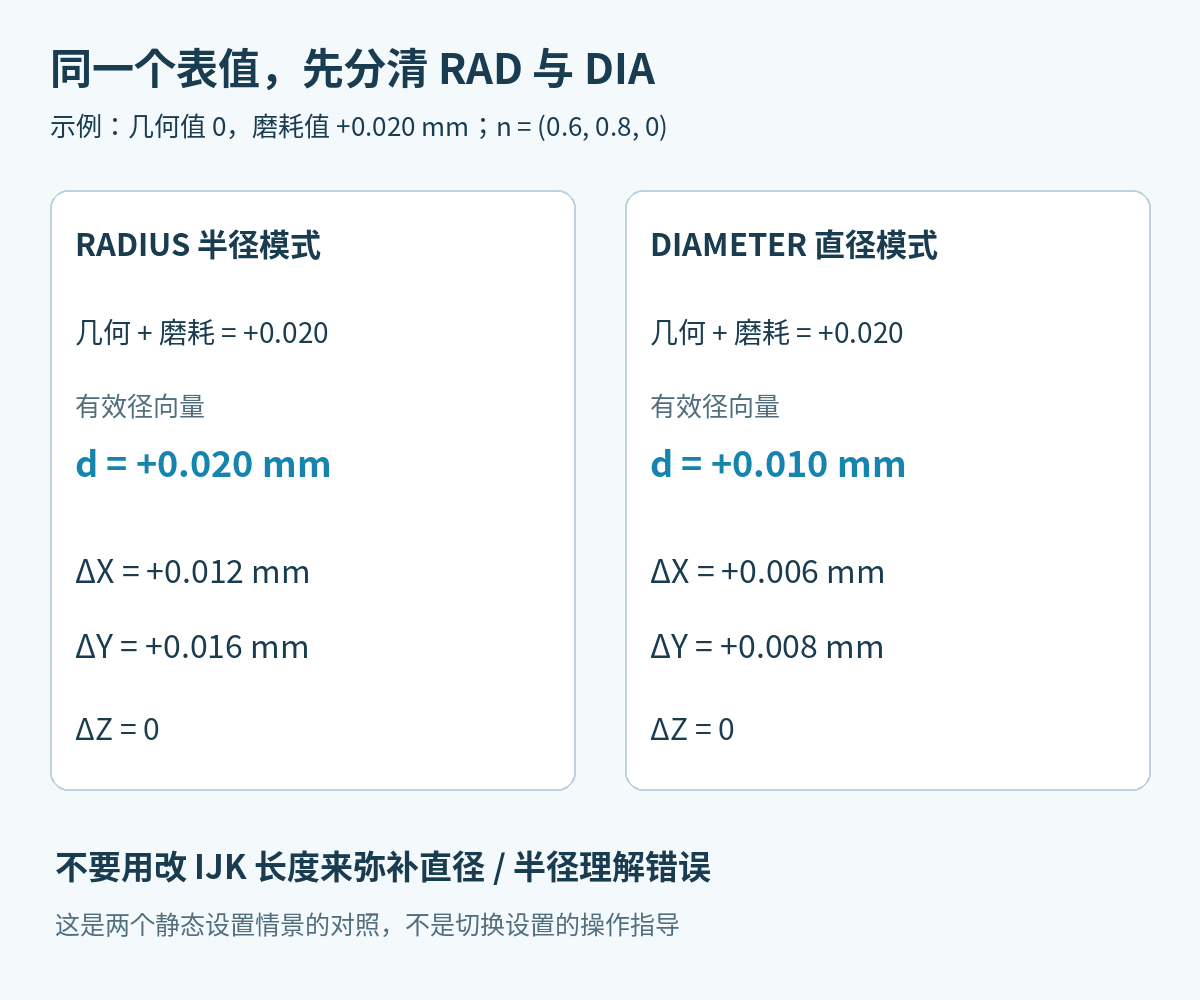
图2:比较的是两个已知设置下的静态情景,不是要求切换机床设置。若几何栏不为0,必须先带入真实合计值;不能只看磨耗栏的0.020。窄屏可左右滑动查看。
D01中的01是选中的刀补编号,并非0.01毫米或1毫米。刀心轨迹已经由CAM生成时,也不能顺手把球头刀完整半径再填进几何栏;这会改变合计补偿量。编程意图、表值及Setting 40应当对应起来,而不是为修正某条程序去改全机设置。站内Haas G13中D选择与刀心尺寸讨论的是另一种循环,能帮助分清编号和补偿值,但其圆腔公式不能套到G141。
数值对了,还要看曲面段长与方向连续性
G141只对编程块的终点施加该方向的补偿,且仅用于G00/G01。把一条曲面刀路压缩为很长的直线,即使两端IJK都合格,也没有证明中间曲面误差合格。官方因此建议使用块间移动较小的曲面轨迹,并指出过大的刀补不会自动防止路径自交。
后处理检查应把三个数据并排:每个XYZ端点、对应的单位方向、D对应的有效径向量。先排除方向长度和符号异常,再看补偿后的段间连接与实体包络;不要只比较XYZ没变,就认定加上G141后运动没变。这里的0.02与两组XY分量是几何推演,不是加工精度或实机通过记录。
资料:Haas官方G141说明;UMC-750补充手册96-8250 Rev A,第36至38页。本文图示与算例为原创,核对日期2026年10月27日。