
Technical Article
海德汉 PLANE RESET STAY 后,转台为什么没有回正?
TNC640的PLANE RESET STAY取消倾斜功能,但不自动把转轴摆回。按34059x-18手册区分STAY、TURN、MOVE及线性轴补偿,并说明3D基本旋转下不能把RESET当作零角度加工平面。
执行了PLANE RESET STAY,倾斜状态已经取消,转台却还停在原来的角度。这两件事并不矛盾:RESET处理倾斜功能,STAY决定这一块不自动定位转轴。若把它当作“坐标与转台一起回正”,紧接着的定位段就可能建立在错误的姿态判断上。
本文按海德汉TNC 640、NC软件34059x-18、Klartext编程手册10/2023版讨论,适用于具备倾斜工作平面选项8、机床运动学已经正确配置的设备。这里只分析NC程序中的PLANE复位与定位行为,不把某台机床的A/B/C零位、退刀高度或松锁轴代码作为通用答案。
RESET取消的是倾斜功能,STAY不负责把轴摆回
手册说明,PLANE RESET复位当前PLANE功能或循环19建立的倾斜:角度归零、功能无效。但这里的角度归零不能直接读成“所有实体转轴已经到机械零位”。还必须看同一块选择的定位方式。
PLANE RESET STAY
这条语义片段没有给出转轴运动。使用STAY时,所需转轴定位在另外的NC段中安排;因此,读完RESET行后就跳到下一段X/Y/Z坐标,是不够的,还要找到实际负责转轴定位的那一段。
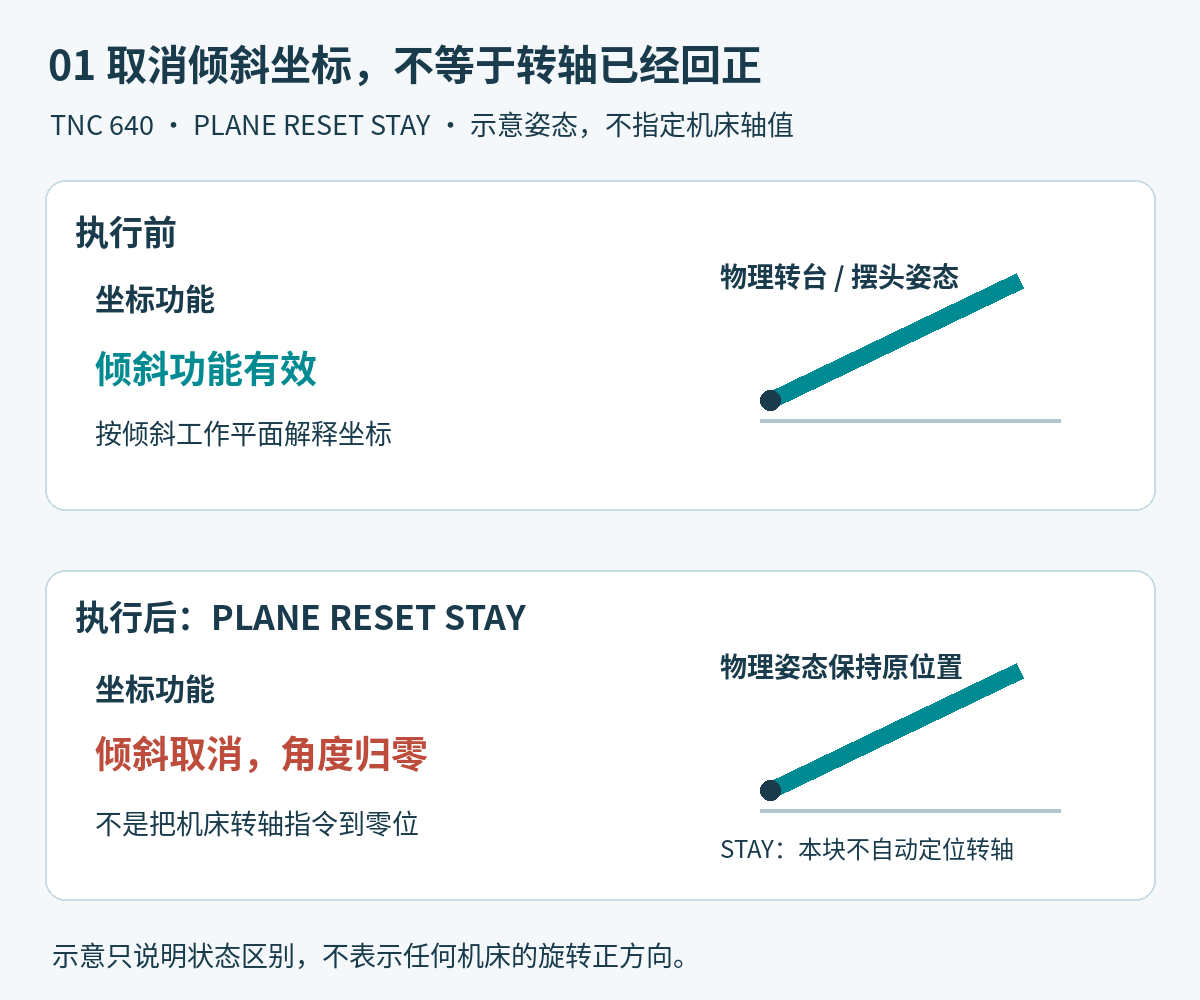
图1:软件中的倾斜状态与机床的物理姿态要分开回读。窄屏可左右滑动查看。
TURN会转轴,MOVE还会带上线性轴补偿
同样是自动摆到计算轴值,TURN与MOVE并不等价。TURN只定位转轴,不执行线性轴补偿;MOVE在转轴定位时带上线性轴补偿。MOVE还要求按其定义填写DIST和进给,TURN需要进给定义。
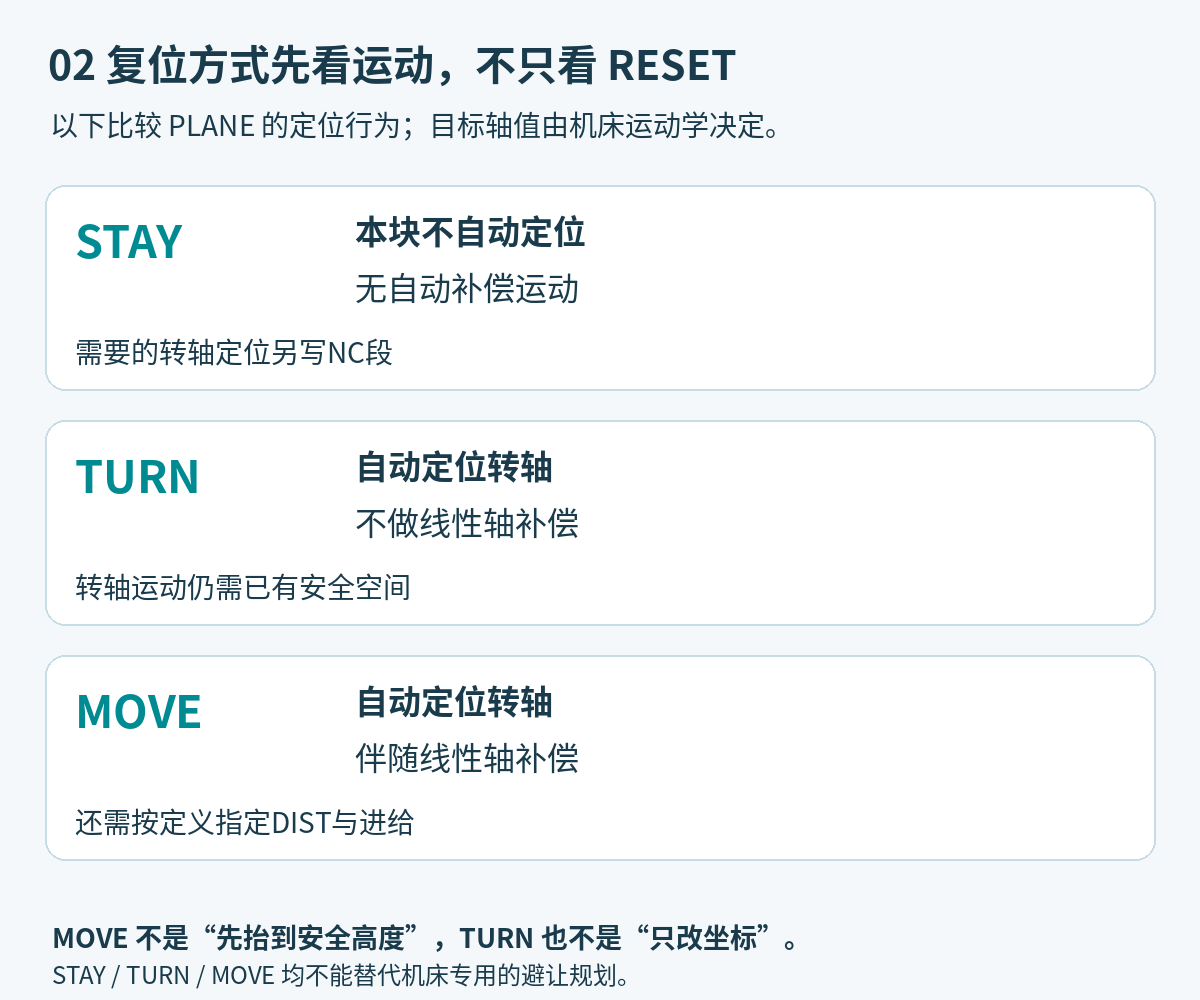
图2:选择定位方式,实际上是在选择这块程序会发生哪些运动。窄屏可左右滑动查看。
不能把MOVE理解成控制器自动找到安全退刀高度。手册中的DIST用于定义倾斜运动旋转中心相对于当前刀尖的位置;它不是“无论现在刀在哪里,都先沿Z抬高这么多”的通用指令。TURN没有线性补偿,也不意味着没有碰撞路径:转台上的工件、夹具仍会扫过空间。
因此,本例不把STAY机械替换成TURN或MOVE来“修复没有回正”。先判断工艺要保留当前姿态、另段分轴定位,还是允许自动摆转;再用该机床的实际轴配置、刀具位置、夹具空间安排顺序。
带3D基本旋转时,零角度加工平面不是RESET
还有一类容易混淆的情况:测头把工件不正保存为预设表中的3D基本旋转。手册明确指出,需要通过倾斜功能对齐工件时,不能用PLANE RESET来代替加工所需的对齐,因为RESET不考虑该3D基本旋转。
也就是说,“取消倾斜功能”和“以空间角SPA0、SPB0、SPC0定义加工平面”不是一句话。后者仍属于倾斜功能的平面定义,可能需要把预设中的3D基本旋转纳入机床定位;前者把倾斜功能关掉。不能因为画面上都是零角度,就删去原来的平面对齐段。
同一页手册还说明PLANE RESET不复位偏移值。因此,执行RESET后尺寸或方向仍不合预期,应分别回读预设、偏移与倾斜状态,而不是反复追加RESET期待清掉所有坐标作用。手动操作模式下的倾斜则要通过3D-ROT菜单取消,不应把NC块的作用范围扩展过去。
回读程序时,把三个状态连起来看
对“RESET STAY后转台没回正”这个现象,先确认该行执行后倾斜功能是否已取消,再确认实际转轴仍处于什么位置,最后看下一段按哪个坐标状态与姿态执行。要让转轴回到计划位置,程序必须存在对应定位动作;要继续按工件3D基本旋转加工,就应保留正确的平面定义与对齐逻辑。
这类问题应在后处理输出的完整退刀、倾斜复位、转轴定位和后续进刀段中检查,不能只凭一行RESET下结论。换刀与刀补顺序可结合Mastercam换刀段怎么排一起回读;提供机床信息时,按后处理修改前,需要准备哪些资料保留运动学、预设使用方式和连续NC片段。
资料依据:HEIDENHAIN TNC 640 Klartext Programming User's Manual,NC软件34059x-18,10/2023,印刷页465、481–483。本文仅使用该版说明的PLANE复位与定位规则。