
Technical Article
三菱 M80 圆柱插补:C90 还是 90°,F 要按展开路径算
三菱M80的G07.1用C指定圆柱半径,但模式内C运动仍按角度。用R50、C90与Z40的展开图,分清角度、弧长和F300的合成路径速度,并核对平面与补偿条件。
半径50毫米的圆柱槽要从C0转到C90,若把展开长度78.5398毫米填成C78.5398,终点就会少转11.4602°。在本文三菱M80加工中心圆柱插补、G90算例里,G07.1 C50.设置半径,运动C90.才是90°目标。先别改F,先确认这两个C没有混用。
以下依据M800/M80/E80/C80加工中心系统编程手册IB-1501277-R第6.9节,限定已具备圆柱插补功能、旋转轴名为C、与线性Z轴组成已正确配置插补平面的机床。算例采用毫米、G90绝对坐标、G94每分钟进给,进入示例段前为Z0、C0,计算圆柱半径50毫米,不使用刀径补偿。机床实际轴映射和功能配置不能仅凭“M80”型号推定。
先分清启动行与运动行的C
G07.1 C50.中,50指定圆柱插补的旋转半径,不是让C轴转到50°;G07.1 C0取消该模式。启动与取消指令应独立成段。模式建立后的G01 C90.则是运动目标,在本文G90、起点C0条件下转过90°。
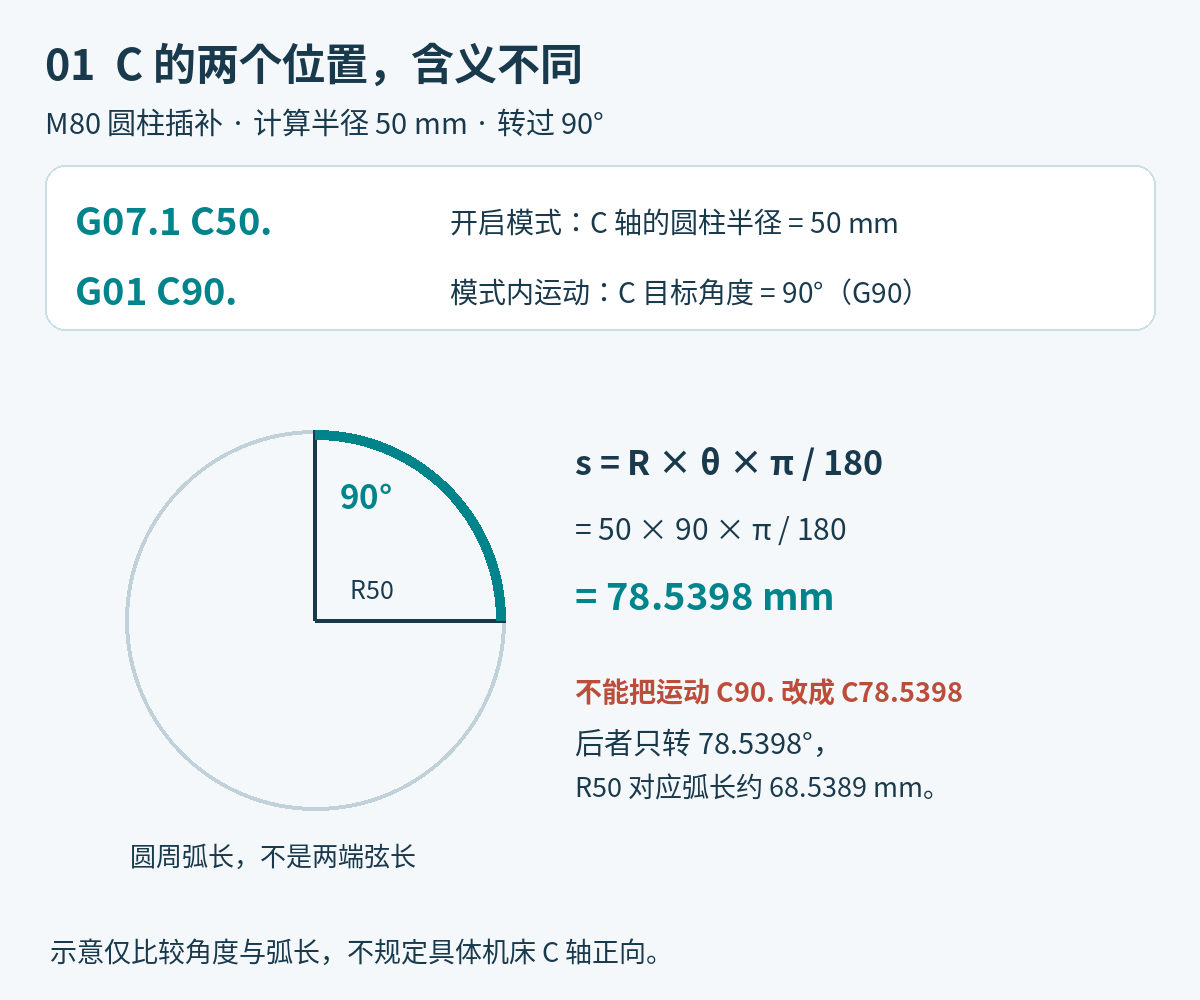
图1:同一个地址C,先看它在哪一种指令里。窄屏可左右滑动查看。
半径R、转角θ对应的圆周展开量为s=R×θ×π/180。R50转90°,得到s=78.5398毫米。若把这个毫米数直接填到运动行C后面,系统按78.5398°处理,实际圆周展开量只有约68.5389毫米,并没有到达原来的四分之一圈终点。
这里的s是沿圆柱表面的弧长,不是圆截面两端点之间的弦长。CAM把圆柱曲面展开成平面后,后处理仍需按目标系统的输入约定处理旋转坐标,不能把展开面的毫米坐标原样当成C角度。
Z同时走40毫米,F就不能只除以Z行程
在正确的圆柱插补模式已经建立、起点为Z0/C0的条件下,对比下面两个运动片段。它们不包含机床的进刀、平面建立、松夹或退刀过程。
错误:把展开面的毫米量直接填入运动C坐标。
G01 Z40. C78.5398 F300.
目标是Z40、C90°时,运动坐标应保持角度:
G01 Z40. C90. F300.
该版本手册把F定义为圆柱展开面上的切向速度,单位为毫米/分钟或英寸/分钟。本例F300对应展开面的斜线路径,不是Z轴单独300毫米/分钟,也不是C轴300度/分钟。
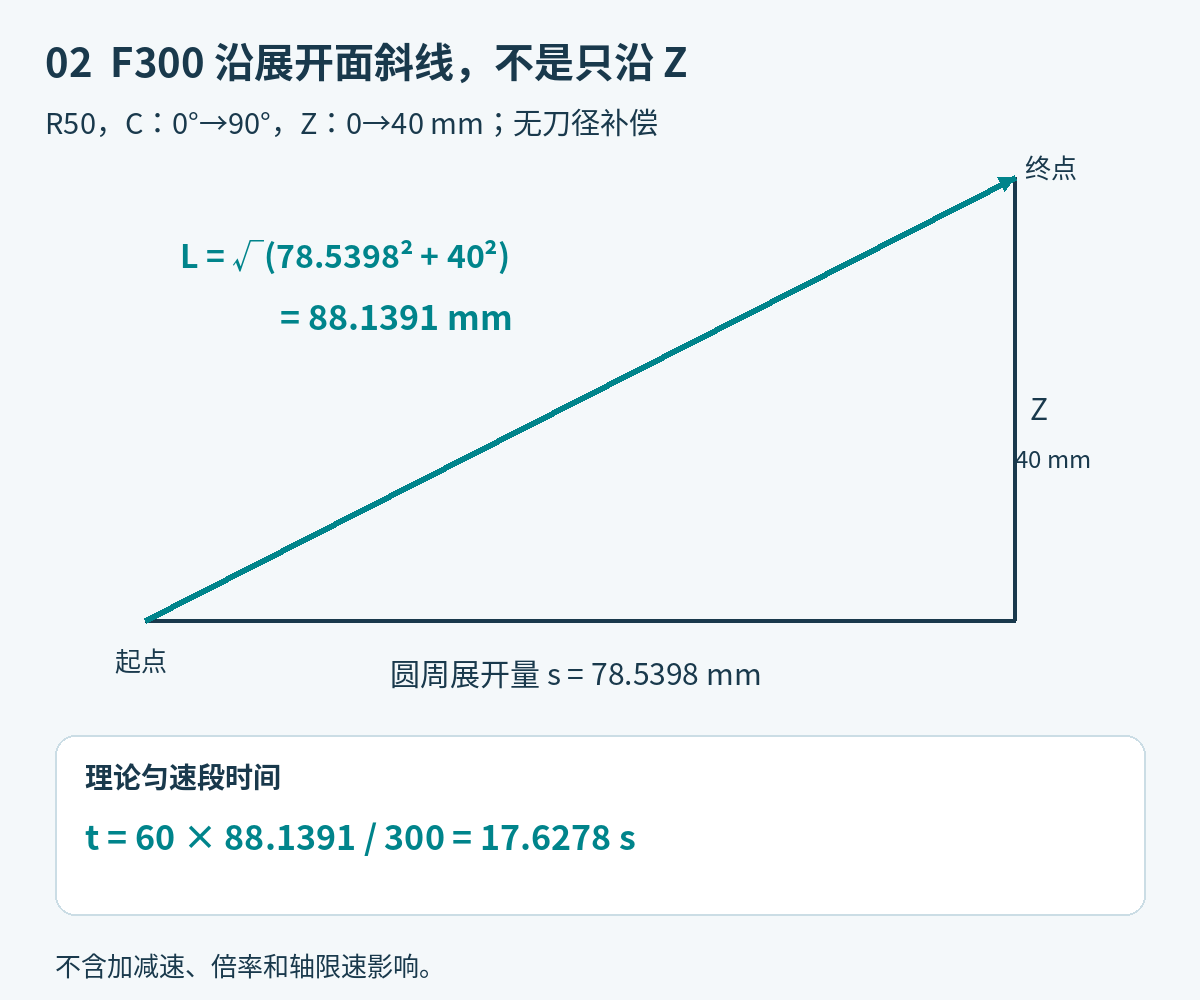
图2:把圆周展开量与轴向位移画成直角三角形,F沿斜边计算。窄屏可左右滑动查看。
展开面合成长度L=√(78.5398²+40²)=88.1391毫米。按F300计算的理论匀速时间为60×L/300=17.6278秒,而不是仅用Z行程得到的8秒。这个时间不包含加减速、进给倍率或机床轴限速,不能拿它当实际加工节拍。
从同一段理论匀速运动反算,Z速度约136.1484毫米/分钟,C角速度约306.3339度/分钟。二者只是分量,各自带不同单位;不要把Z数值与C角度直接平方相加后计算F。
为什么不能把G19当成所有机床的固定答案
手册要求在G07.1前后紧邻指定圆柱插补平面。C轴在该平面里对应哪一个基本轴的平行轴,由机床既有轴映射决定,相关参数为#1029、#1030和#1031。于是同样写Z/C插补,也不能脱离轴映射一律套G19。
核对时应取得现有机床的圆柱插补样例与轴映射资料,再确认平面选择和C轴对应关系,不通过改参数迁就一段外来的程序。缺少正确平面选择而直接发运动指令,手册列出的结果是P485程序错误。
刀补也要在模式边界分清:本文算例没有刀径补偿,因此合成长度直接由目标坐标计算。需要刀径补偿时,手册要求在圆柱插补模式内建立和取消,且取消圆柱插补前须已取消刀径补偿;模式内再执行刀长补偿会触发P481,应先完成该刀的刀长补偿动作。不能只把G07.1插在一段已有G41或换H号的程序中间。
回读后处理,先看三处而不是先改F
先看启动行:圆柱半径是否确为50,而不是把直径100填进去。再看运动行:C90是否保持角度,是否又做了一次弧长换算。最后把Z位移与R×θ画到展开面上,再解释F沿哪条路径起作用。这样能把终点位置错误与速度解释错误分开。
这与另一种系统功能的虚拟旋转坐标不能混为一谈。站内FANUC 0i-TF极坐标插补中的虚拟C长度讨论的是G12.1,不是本文M80的G07.1。需要核对输出时,可按后处理修改前,需要准备哪些资料提供模式建立前后连续NC段、轴映射和圆柱半径,而不是只截取一行C坐标。
资料依据:三菱M800/M80/E80/C80加工中心系统编程手册IB-1501277-R,第6.9节,印刷页76–81。对应内容为圆柱半径、旋转角度转换、展开面进给、平面选择及补偿限制。