
Technical Article
西门子 828D 建刀补时为什么切过轮廓:起点比 G41 更早要看
西门子828D用G41建刀补时,终点正确仍可能切进轮廓。用R5刀具与3.123毫米角点距离的算例,说明NORM接近直线、起点调整及KONT与G450/G451的检查关系。
同样是 G41,沿边走刀正常,第一段却可能切进零件。问题不一定在刀补半径,也可能出在建补的起点:程序写的是轮廓起点,控制器走的是建立补偿后的刀心轨迹。只看 G41 那一行的终点,会漏掉刀具从哪里过来。
下面按 SINUMERIK 828D、CNC 软件 5.25 SP1 的《NC programming》07/2025 版,讨论 G17 平面内的二维刀具半径补偿。算例使用毫米、G90、G94,D1 中有效刀具半径为 5 mm;不涉及三维刀补,也不把这里的 NORM、KONT 规则套给其他系统。
一、终点没错,建补直线仍可能切角
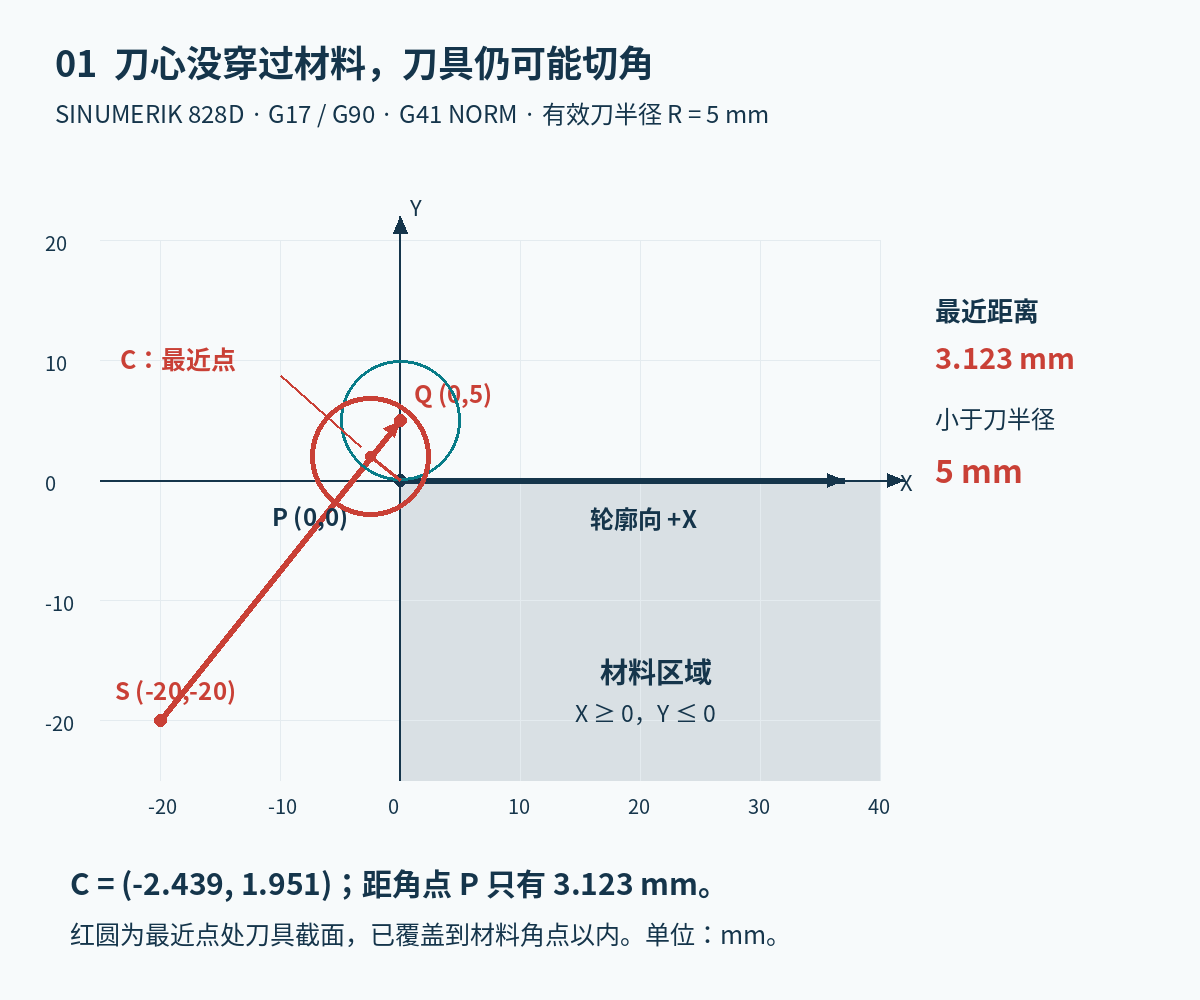
设要加工的直边从 P=(0,0) 向 +X 走到 (40,0),零件材料在这条边的下侧,且从 X=0 开始。G41 的补偿侧在前进方向左侧,因此加工这条直边时,刀心应位于 Y=5。
若当前刀心在 S=(-20,-20),采用 NORM 建补到 P,刀心不是停在 P,而是直接到达垂直于轮廓的补偿位置 Q=(0,5)。Siemens 对 NORM 的定义是直线直接接近或退出;这条 S→Q 的斜线,才是要检查的建补运动。
这个例子中,S→Q 长度为 √(20²+25²)=32.016 mm,直线到角点 P 的最短距离为:
d=|(-20)×5-(-20)×0|÷√(20²+25²)=3.123 mm
最近点 C=(-2.439,1.951) 在线段内部。它到角点只有 3.123 mm,而刀半径是 5 mm;刀具圆已经覆盖到角点以内的材料。起点与终点的刀具位置都可以在零件外,仍不代表中间整段有净空。
这不是应该把刀补从 5 改小的理由。半径改小会改变后续整条边的位置。真正要改的是建补几何或接近方式。
二、优先把建补起点布置在轮廓外侧
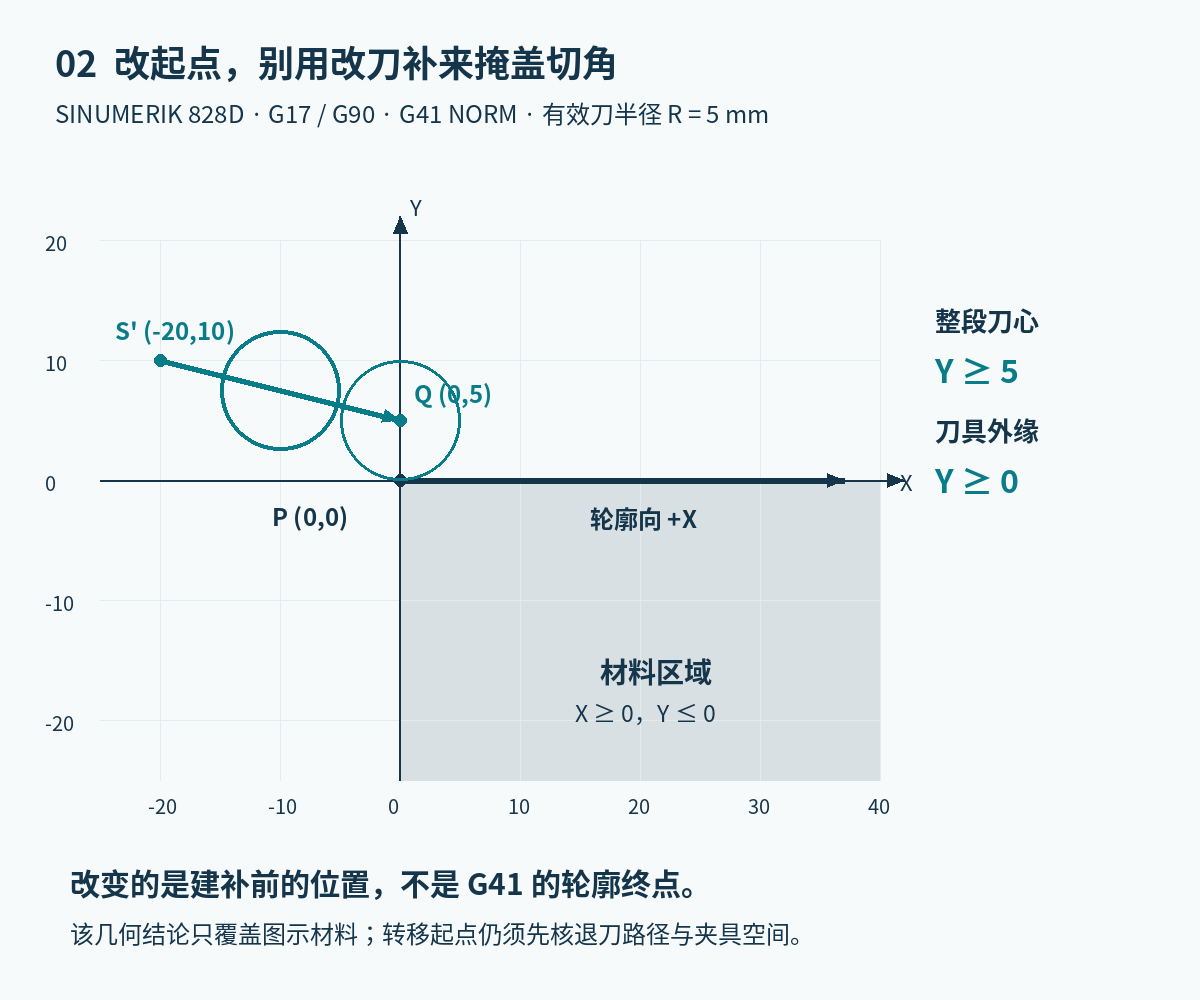
如果工艺允许重新安排引入位置,可以把起点改为 S'=(-20,10),仍用 NORM 到同一个轮廓起点 P。此时刀心从 S' 走向 Q=(0,5),整个线段的 Y 坐标都不小于 5,半径为 5 的刀具不会越过 Y=0 这条边。这一结论只针对图中的直边与材料范围;夹具、毛坯多出的余量以及刀柄仍要在实际空间内检查。
下面两个片段分别从上述两个已经建立的起点开始,刀具、D1 和加工 Z 高度已确定。F300 是算例的路径进给,不是材料切削参数推荐。
原起点 S=(-20,-20),会切角:
N100 G1 G41 D1 NORM X0 Y0 F300
N110 X40 Y0
改为外侧起点 S'=(-20,10) 后,建补语句可以不变:
N100 G1 G41 D1 NORM X0 Y0 F300
N110 X40 Y0
两段代码相同,差别恰好在它们之前。不能在原起点直接替换一行就认定已经修好。要从 S 改到 S',应先取消原有补偿并按机床既定退刀路径到达已核定的安全高度,再转移 XY、重新进入该加工高度;这里不随意给一个 Z 值替代夹具净空。
三、KONT 不是给任意起点加上的避碰开关
Siemens 手册明确区分两种情况:起点在轮廓前侧时,NORM 与 KONT 的接近路径相同;起点在背侧时,NORM 的直接接近可能侵犯轮廓,KONT 则绕过轮廓起点。
KONT 怎样绕行,还取决于 G450/G451:G450 在 DISC=0 时采用过渡圆,G451 采用等距轨迹交点方式。它们不是同一条路线;若继承了非零 DISC,G450 的绕行几何还会改变。若决定保留背侧起点并改用 KONT,就要把当前外角方式连同起点一起核对,并在仿真中查看实际生成的建补轨迹与刀具包络,不能只查最后是否到达 Q。
这里有两个不同的问题:NORM/KONT 决定怎样建立或取消补偿;G450/G451 决定相关绕行采用什么几何。关于外角方式造成的夹具净空差异,可以接着看《西门子 G451 过外角:刀心没碰,刀具为什么会碰夹具?》;该文按 SINUMERIK ONE 资料展开,具体版本边界与本篇 828D 分开核对。
四、改后处理时,把前一段也带上
排查这种问题,应取出建补前的定位段、G41/G42 激活段、第一条真正的轮廓段,以及当时的工作平面、补偿侧和有效半径。缺少第一条轮廓的方向,连“左侧”在哪里都无法判断;缺少前一段,则不知道 NORM 直线从哪里开始。
在 CAM 中修改引入后,还要回看输出的 NC:起点是否真的改变,控制器是否仍继承了原有 NORM/KONT,以及取消补偿后的退出方向是否也改变。不要仅凭刀路窗口里的引线变长就结束检查。退刀、回零与换刀的职责不同,可参看《Mastercam 换刀段怎么排:退刀、回零、换刀和刀补别混在一起》。
本例的重点不是“统一改成 KONT”,而是先把轮廓、补偿后刀心和刀具外缘画在同一张图上。终点正确,只证明最后的位置;整段不侵犯轮廓,才是建补检查要回答的问题。
依据:Siemens《SINUMERIK 828D — NC programming》,07/2025,A5E48764001B AK,适用 CNC 软件 5.25 SP1,§3.10.2(272–276 页)及 §3.10.3。图中坐标与距离为本文建立的几何算例。