
Technical Article
海德汉循环221转了30°,为什么孔距对、整组位置却错了?
按海德汉TNC 640 NC34059x-17解析循环221的旋转起点,用3列2行、20与15毫米孔距和30度转角算出六孔坐标,定位起点被预先绕零点旋转造成的整组偏移。
孔距20和15都对,整组孔却偏了,先核第一孔。这个算例的图纸要求第一孔留在X40、Y20,三列两行只改变排列方向,逆时针转30°。海德汉 TNC 640 的循环221用Q225=40、Q226=20定住这个起点,Q224=30绕它转。如果先把起点绕工件零点算成X24.6410、Y37.3205,再填入Q225/Q226,孔距仍然对,整组位置却不符合这张图纸。若图纸要求的本来就是绕工件零点转,预先换算起点则有必要。
下面按 TNC 640、NC软件34059x-17、铣削模式说明。算例采用XY平面、Z向刀轴,坐标单位为毫米,当前坐标系没有另外叠加旋转、镜像或缩放。只核孔位几何,不把计算结果当成实机加工精度。
起点不动,旋转的是两条孔距方向
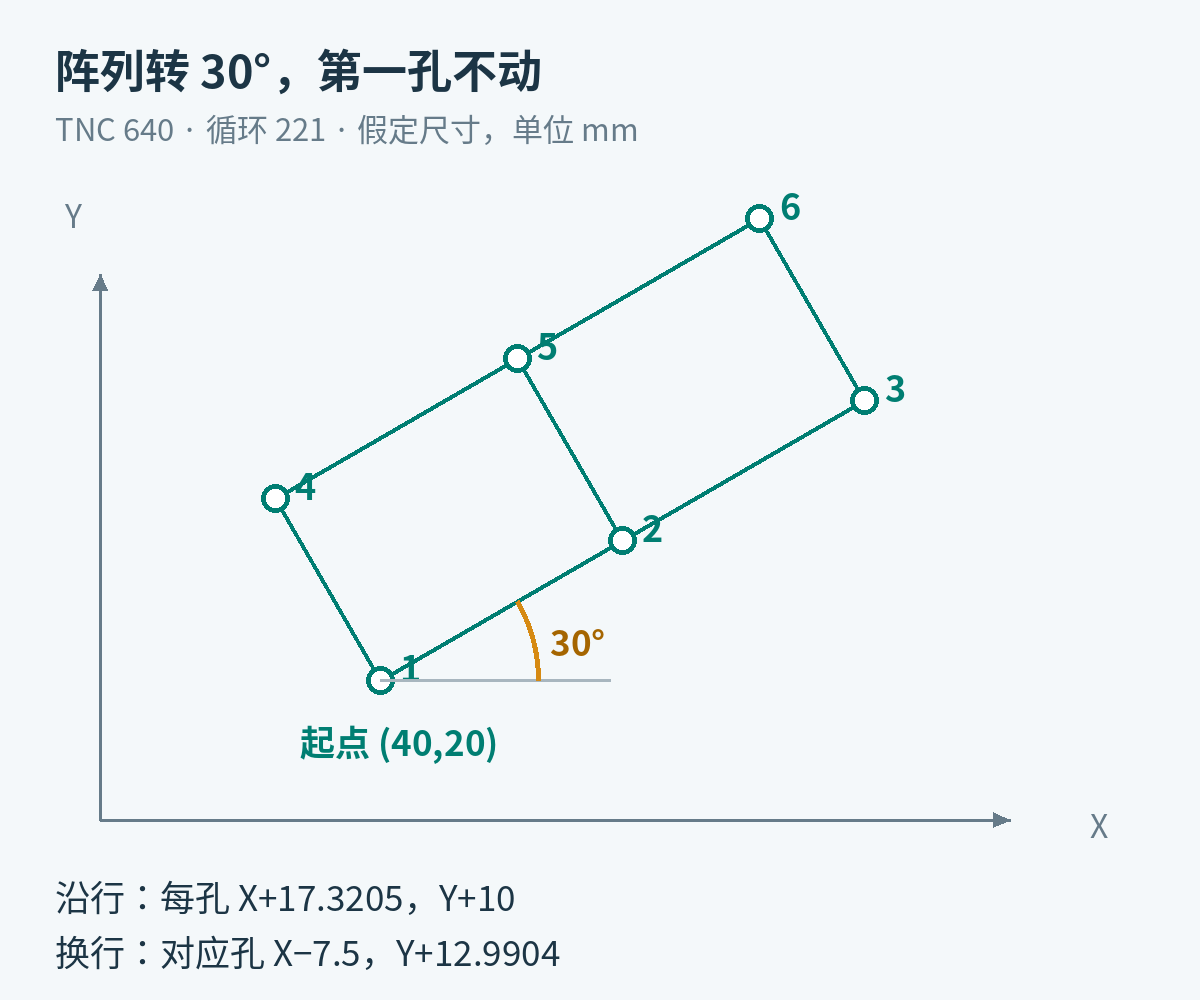
设第一孔在X40、Y20,一行3孔,共2行;同一行相邻孔距20,两行间距15,阵列逆时针转30°。对应几何参数为:
Q225=+40
Q226=+20
Q237=+20
Q238=+15
Q242=+3
Q243=+2
Q224=+30
Q242、Q243填写孔数,不是间隔数。3孔只有2段列间距,所以第一行从第一孔到第三孔是40毫米;2行之间只有1段15毫米的行距。Q237、Q238是阵列自身两个方向上的间距,转角之后,不能再把它们直接当作机床X、Y方向的坐标差。
六个孔逐个算,不只看阵列外形像不像
用i表示列号,取0、1、2;j表示行号,取0、1。先得到阵列内偏移u=20i、v=15j,再旋转偏移,最后加回起点:
X = 40 + u×cos30° - v×sin30°
Y = 20 + u×sin30° + v×cos30°
因此,沿一行每走一孔,坐标增量为X+17.320508、Y+10;换到对应的下一行,则为X−7.5、Y+12.990381。孔位结果保留四位小数如下:
| 图中孔号 | 列i/行j | X | Y |
|---|---|---|---|
| 1 | 0/0 | 40.0000 | 20.0000 |
| 2 | 1/0 | 57.3205 | 30.0000 |
| 3 | 2/0 | 74.6410 | 40.0000 |
| 4 | 0/1 | 32.5000 | 32.9904 |
| 5 | 1/1 | 49.8205 | 42.9904 |
| 6 | 2/1 | 67.1410 | 52.9904 |
检验时抓住三个量:孔1仍为(40,20);孔1到孔2的距离为20;孔1到孔4的距离为15,而且两条孔距方向垂直。表中四位小数只是显示舍入,不是零件公差。
把起点也转一次,会错多少?
如果把整张孔位图绕工件零点旋转,起点(40,20)会变成(24.6410,37.3205)。这与循环221“绕第一孔转”的目标不是同一组位置。
假设错误程序把Q225、Q226填成24.6410、37.3205,同时仍写Q224=+30,阵列方向和孔距都没变,但每一孔都会相对目标偏移X−15.3590、Y+17.3205。这是整组平移,单凭孔与孔之间的尺寸检查不出来。
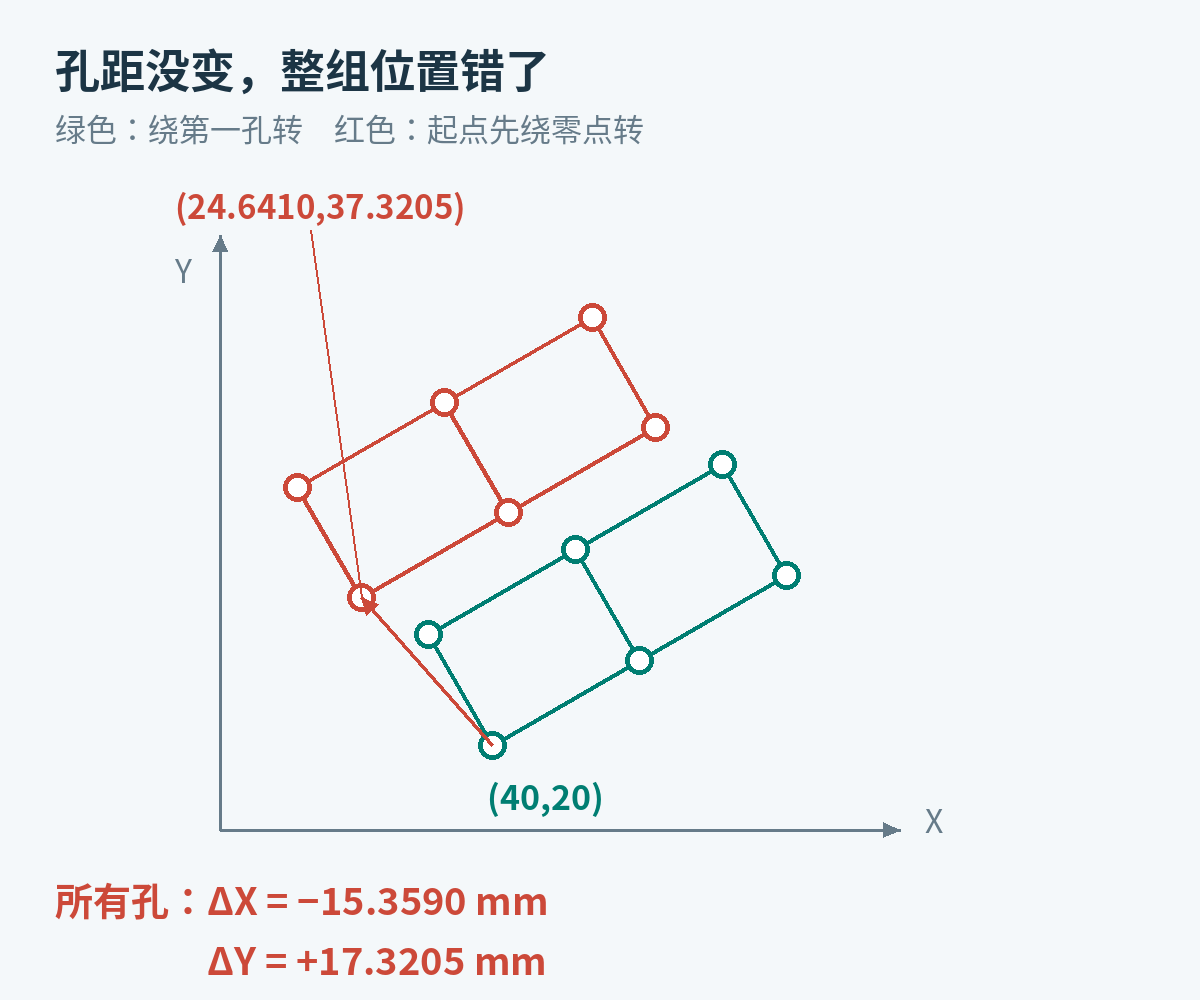
本例改前:Q225=+24.6410、Q226=+37.3205、Q224=+30。改后:Q225=+40、Q226=+20、Q224=+30。其余孔距、数量保持不变。若图纸原本要求绕工件零点转,先求出旋转后的第一孔再填入循环是对的;判断依据是图纸规定的旋转中心,不能一律禁止预先换算。
后处理核查时,孔位与循环执行要分开看
前面的七行只是几何参数对照,不是可独立运行的钻孔程序。完整循环还涉及Q200、Q203、Q204、Q301等高度参数,并调用此前定义的加工循环。循环221在定义时即生效,不是填完以后还等一条调用指令才开始动作;不要把它当作纯孔位数据块插到随意的位置。
核查输出时,先确认第一孔、两条间距向量和总孔数6,再核加工循环、进退刀高度及夹具跨越路径。Q301=0时,孔间移动采用Q200第一安全距离;Q301=1时,采用Q204第二安全距离,并结合Q203工件表面坐标确定相应高度。孔位算对,不能替代这项检查。若实际程序启用了坐标变换,应先回到该有效坐标系核对,不能拿本文未叠加变换的坐标表直接判错。
本例的结论很直接:Q225/Q226定起点,Q224绕起点旋转;检查阵列时至少抓住第一孔的绝对位置和两条孔距方向,不能只量孔距。
相关问题
核对依据
海德汉 TNC 640《加工循环编程》,NC 34059x-17,10/2022,1303406-22,第253—256页循环221。本文孔位表和偏移量由上述假定尺寸独立计算。