
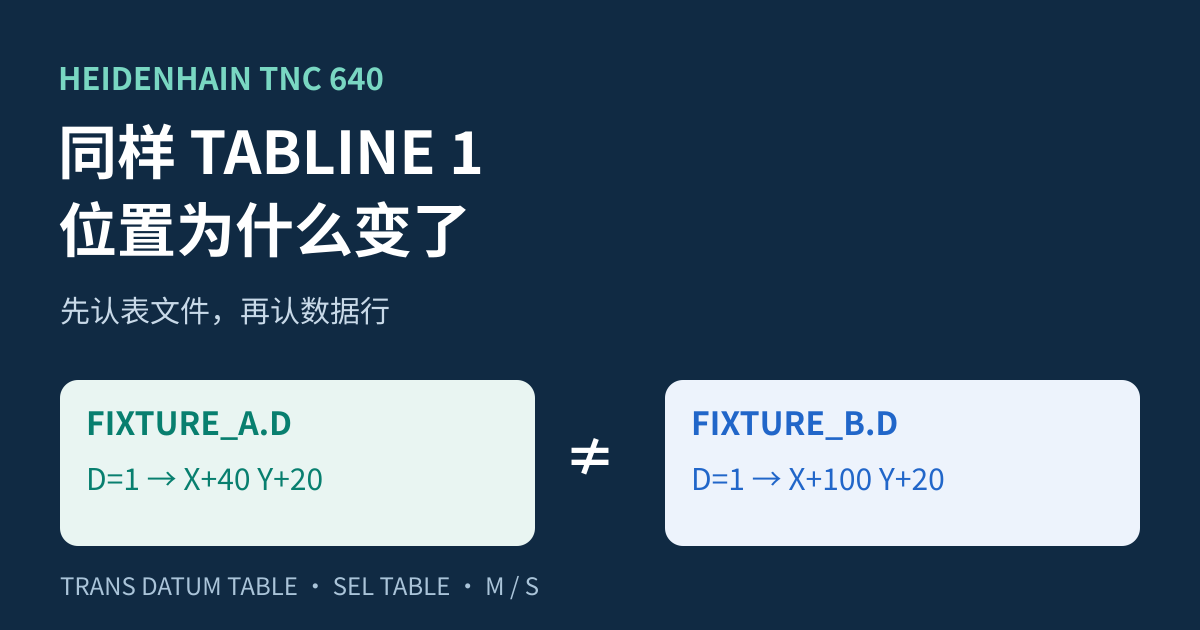
海德汉 TNC 640 零点表:同样 TABLINE 1,位置为什么变了
TNC 640 的 TABLINE 行号相同,加工位置为什么会变?结合 34059x-18 手册,说明 TRANS DATUM TABLE 的选表来源、SEL TABLE、M/S 状态、改表重新调用与 RESET。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
TNC 640 的 TABLINE 行号相同,加工位置为什么会变?结合 34059x-18 手册,说明 TRANS DATUM TABLE 的选表来源、SEL TABLE、M/S 状态、改表重新调用与 RESET。
阅读全文 →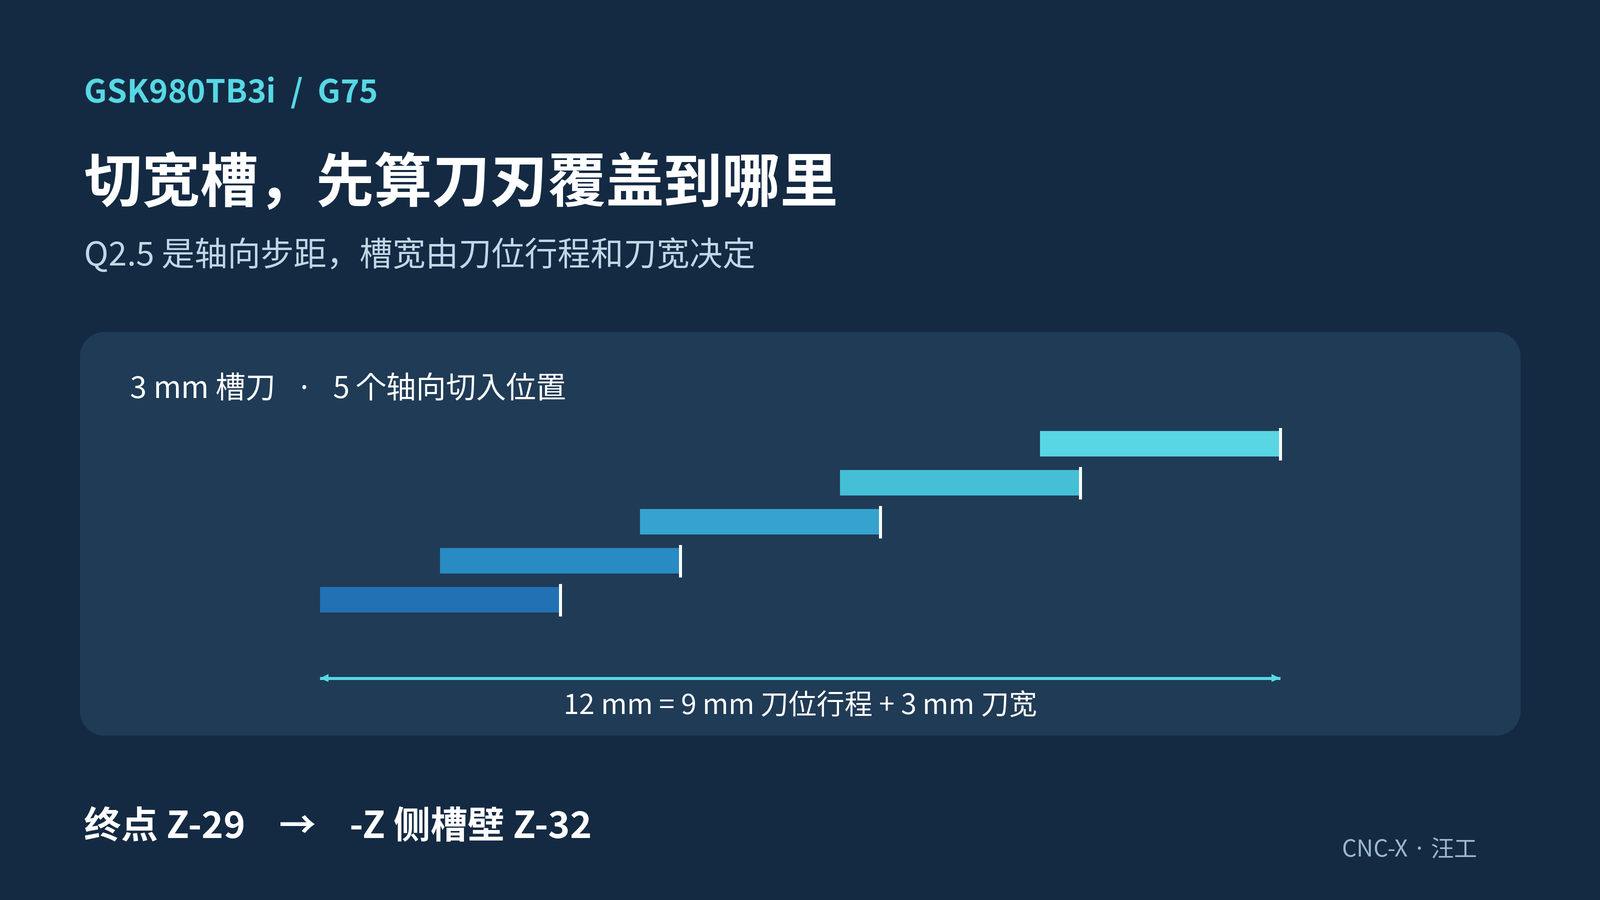
广数GSK980TB3i的G75切宽槽,Q2.5表示轴向步距。用3mm槽刀、五个轴向位置算清12mm槽宽,说明最后1.5mm步距和把槽壁误填为Z终点时为什么多切3mm。
阅读全文 →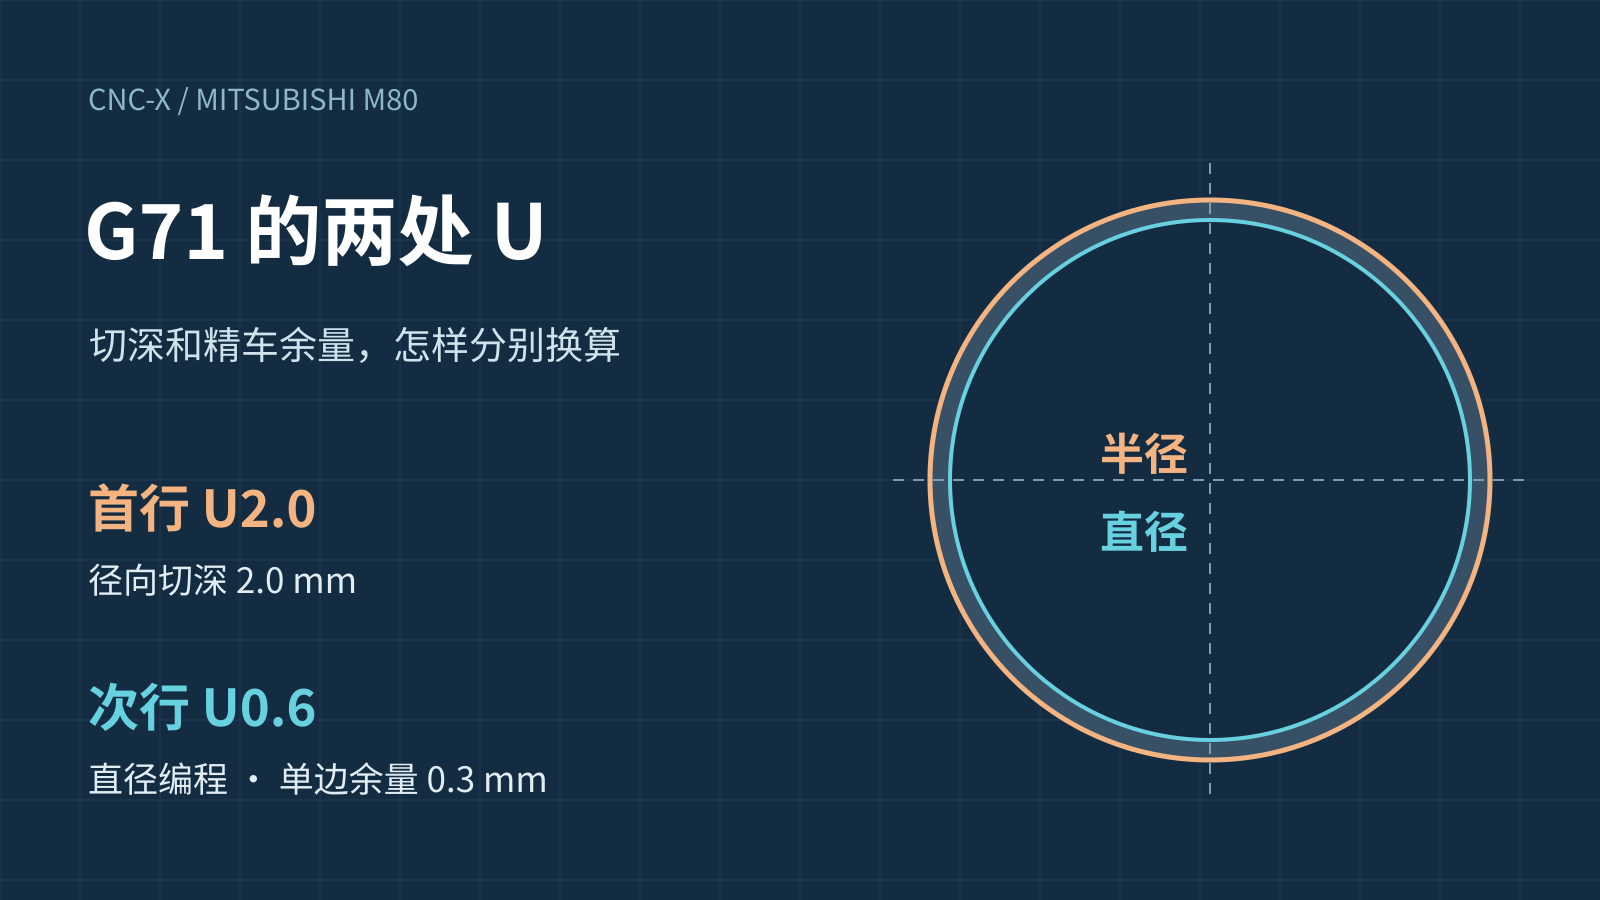
三菱M80车床普通两段式G71中,首行U按径向切深,次行U随X轴直径或半径编程。用U2.0与φ50外圆单边留0.3毫米算清两处U,避免后处理统一缩放。
阅读全文 →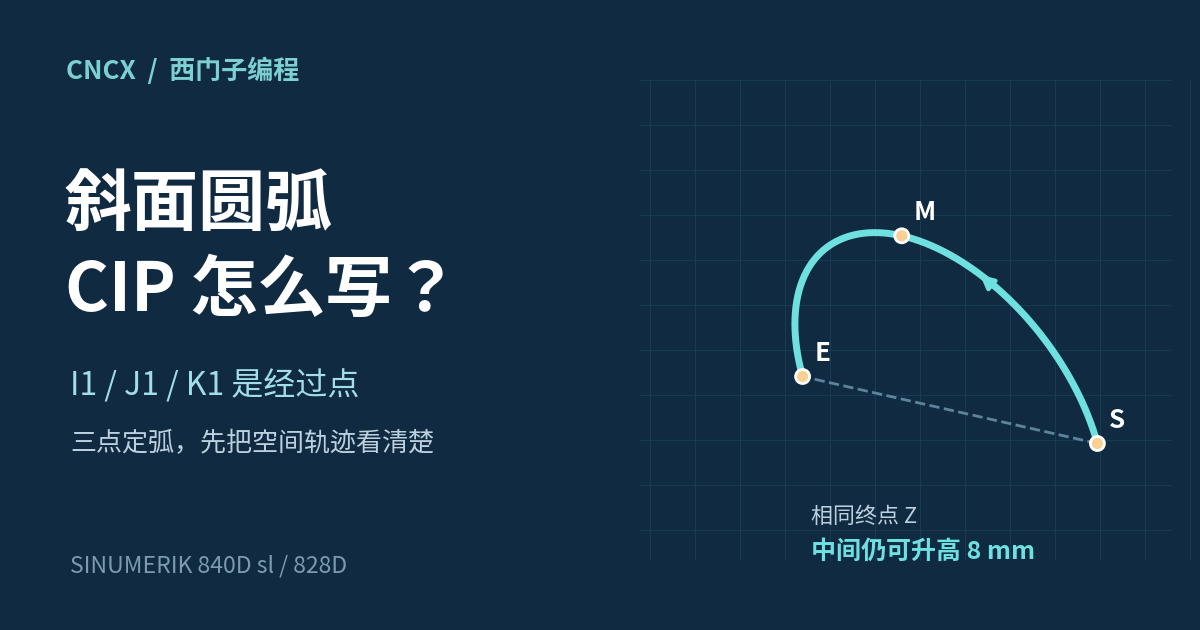
斜面圆弧两端 Z 相同,中途却要升高,普通 XY 圆弧怎样区分?以 SINUMERIK 840D sl/828D 的 CIP 三点算例,说明经过点、圆心、G90/G91 坐标与真实空间轨迹。
阅读全文 →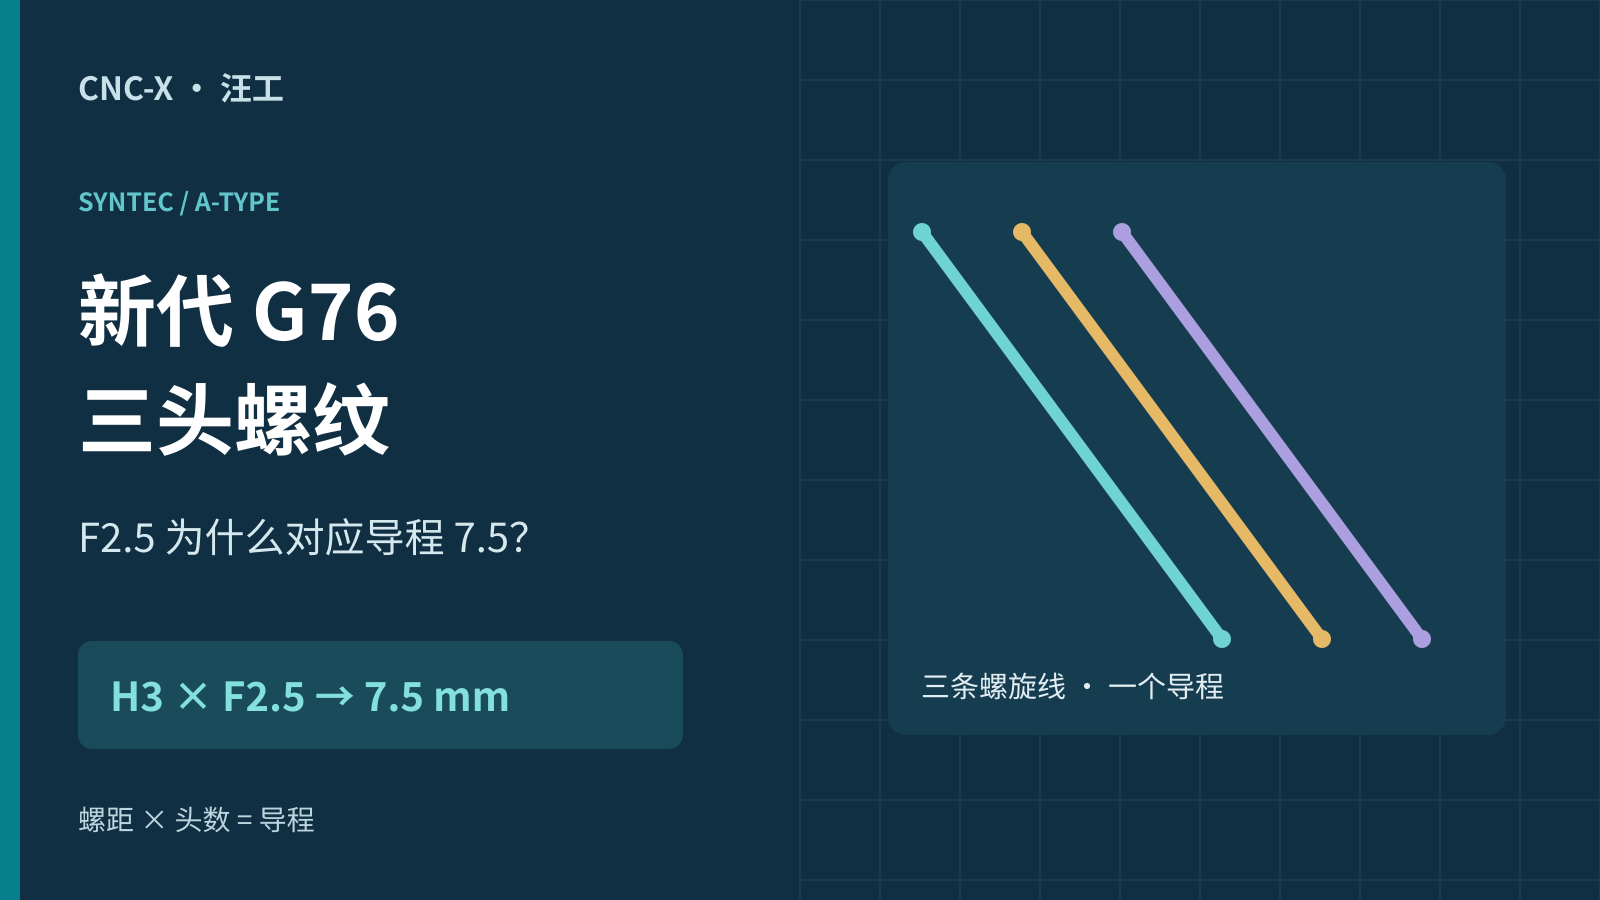
新代 A-type 车床 G76 加工三头螺纹时,H3 F2.5 的 F 表示相邻螺距,导程为 7.5 mm。用展开图和对比图算清头数、螺距、导程和同步速度,检查后处理有没有把导程直接填进 F。
阅读全文 →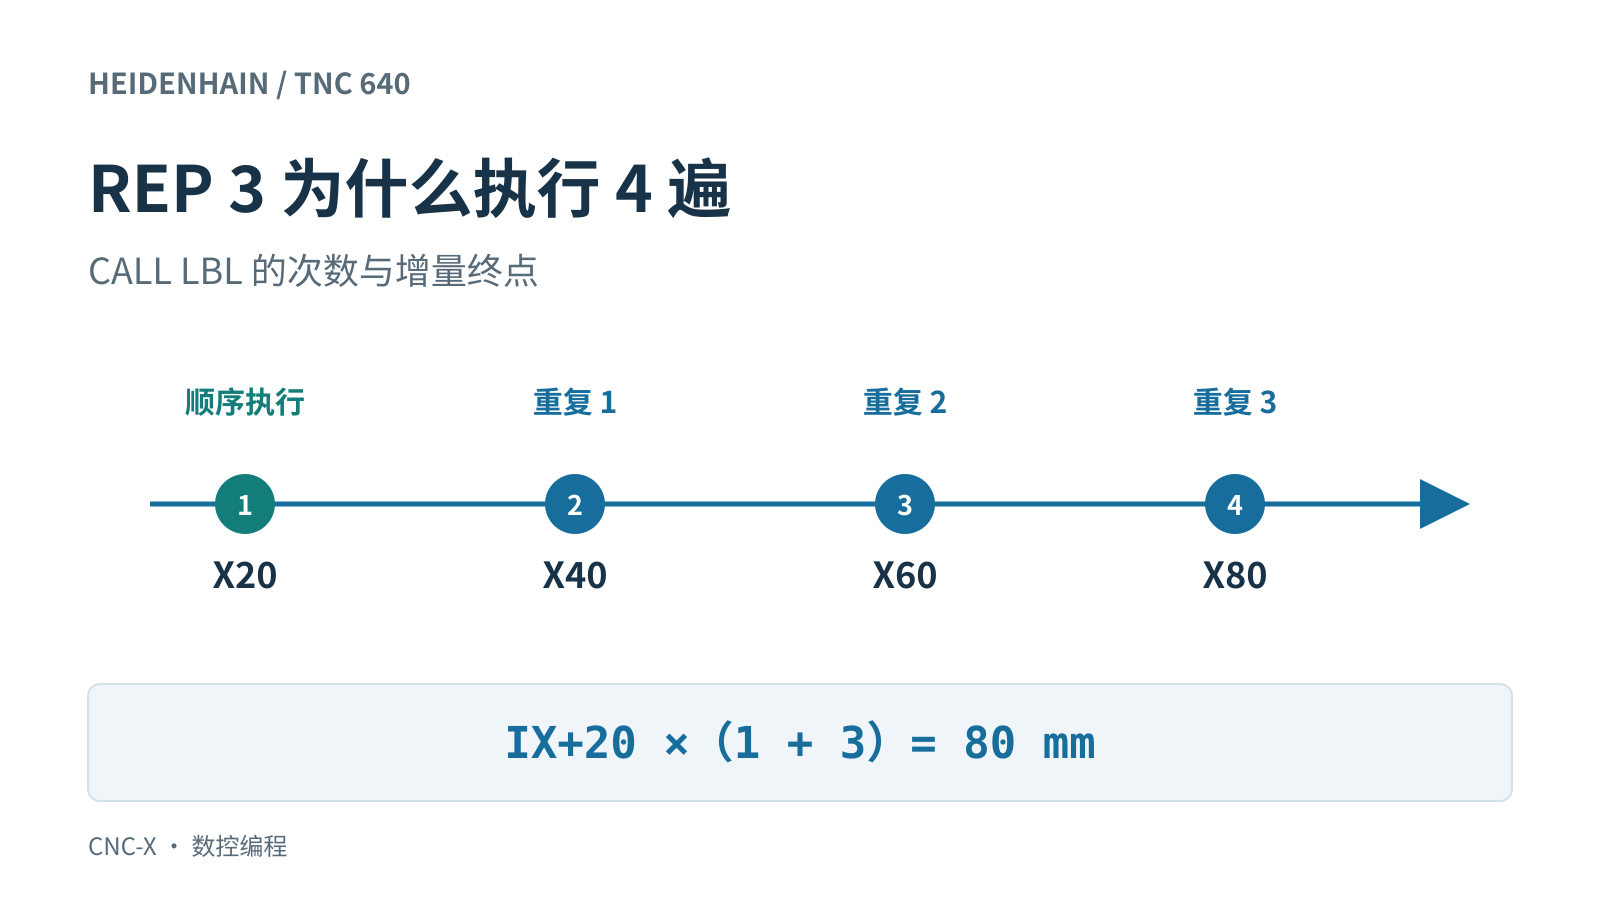
海德汉 TNC 640 的 REP 计数为什么比实际执行次数少一次?用 X20、X40、X60、X80 的增量算例,讲清 CALL LBL REP、LBL 0 与子程序返回,并给出逐行核对方法。
阅读全文 →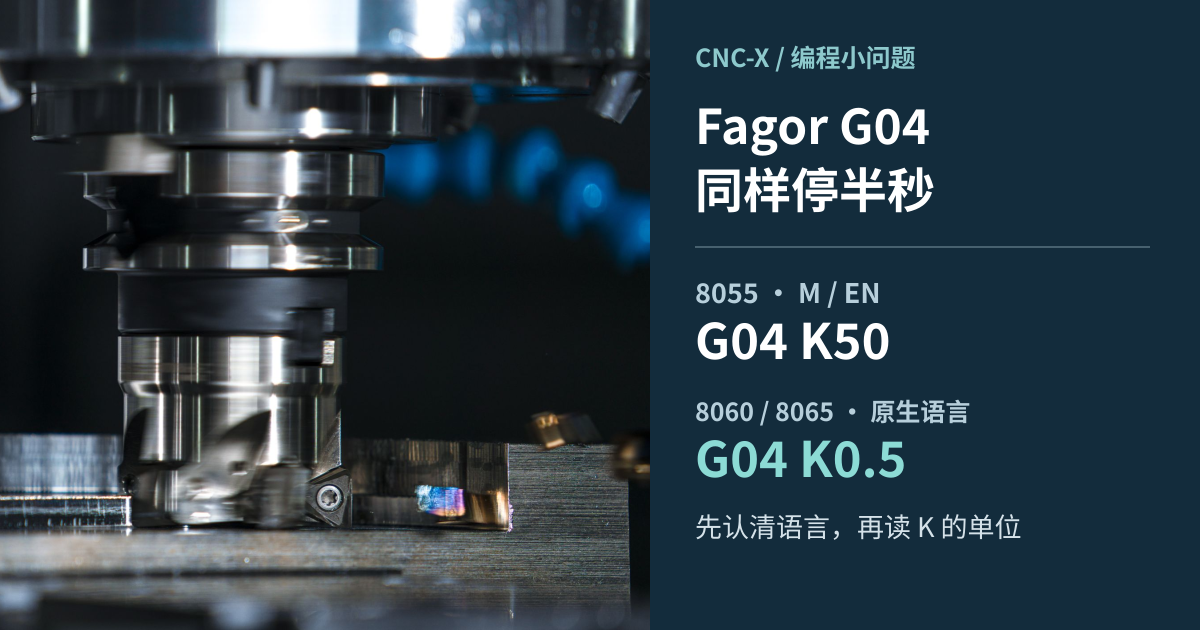
同样停0.5秒,Fagor 8055为何写G04 K50,8060原生语言却写G04 K0.5?对照原厂手册的时间单位,并说明8055兼容转换后应核对哪份程序。
阅读全文 →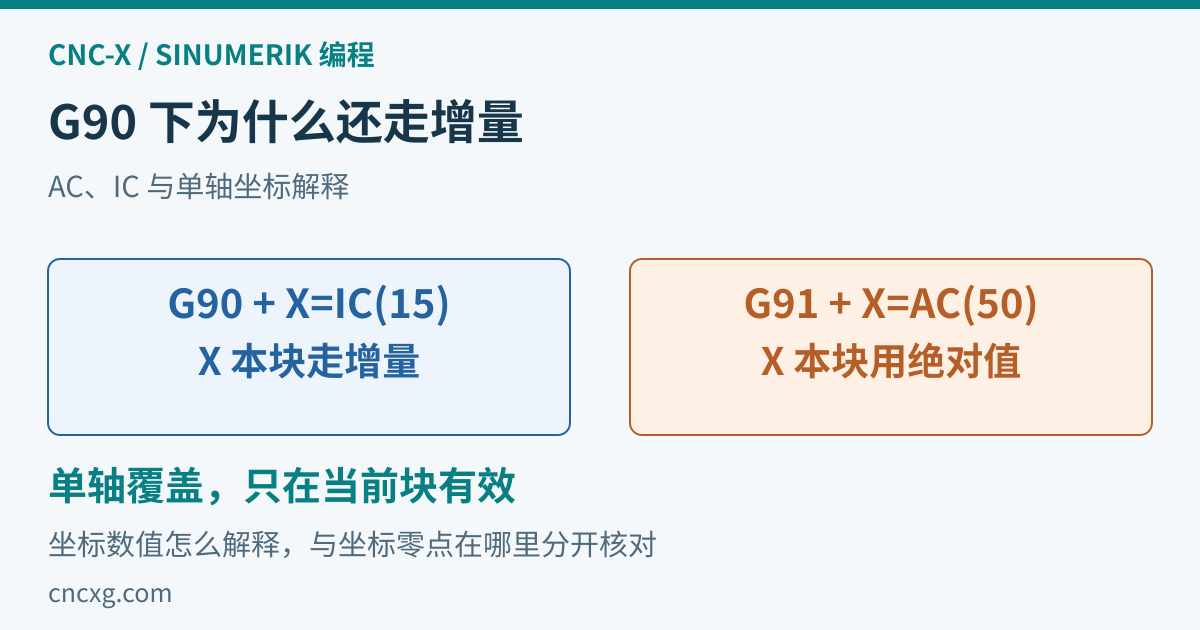
西门子程序有 G90,X=IC(15) 仍按增量计算。用两段 SINUMERIK 828D 程序和坐标图,读懂 IC、AC 对当前轴的单块作用,以及下一行为什么仍按 G90 或 G91 解释。
阅读全文 →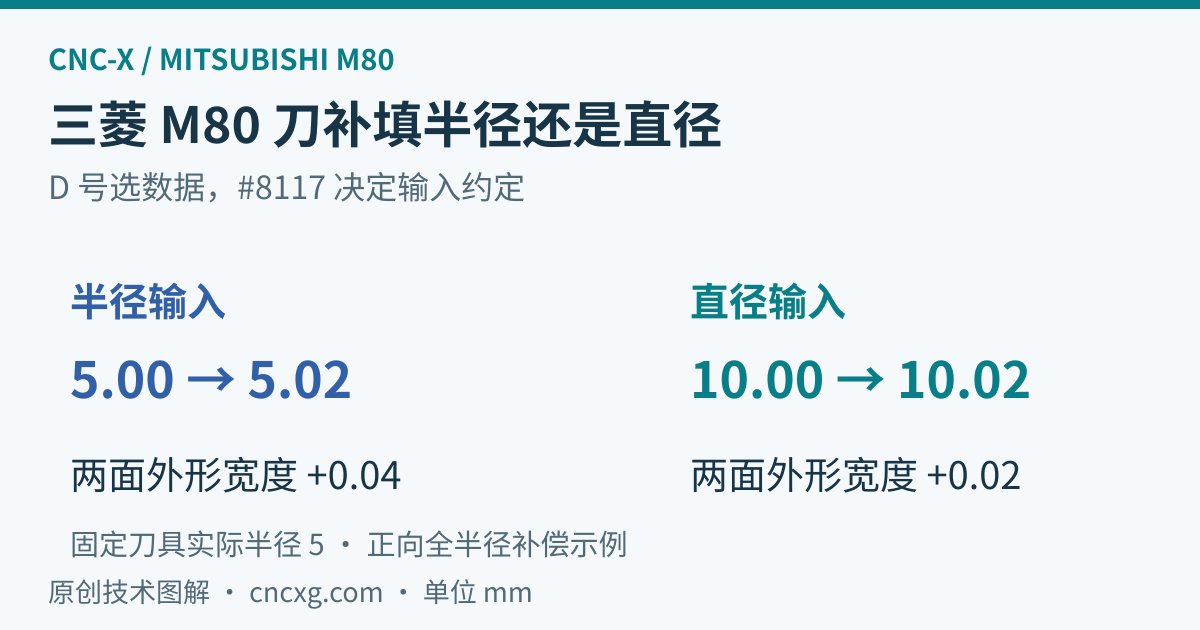
三菱 M80 刀径补偿的 D12 是补偿编号还是直径?用两张原创数值图说明 #8117 的半径与直径输入、G41/G42 方向,以及刀补改 0.02 时两侧外形尺寸为何可能变化 0.04。
阅读全文 →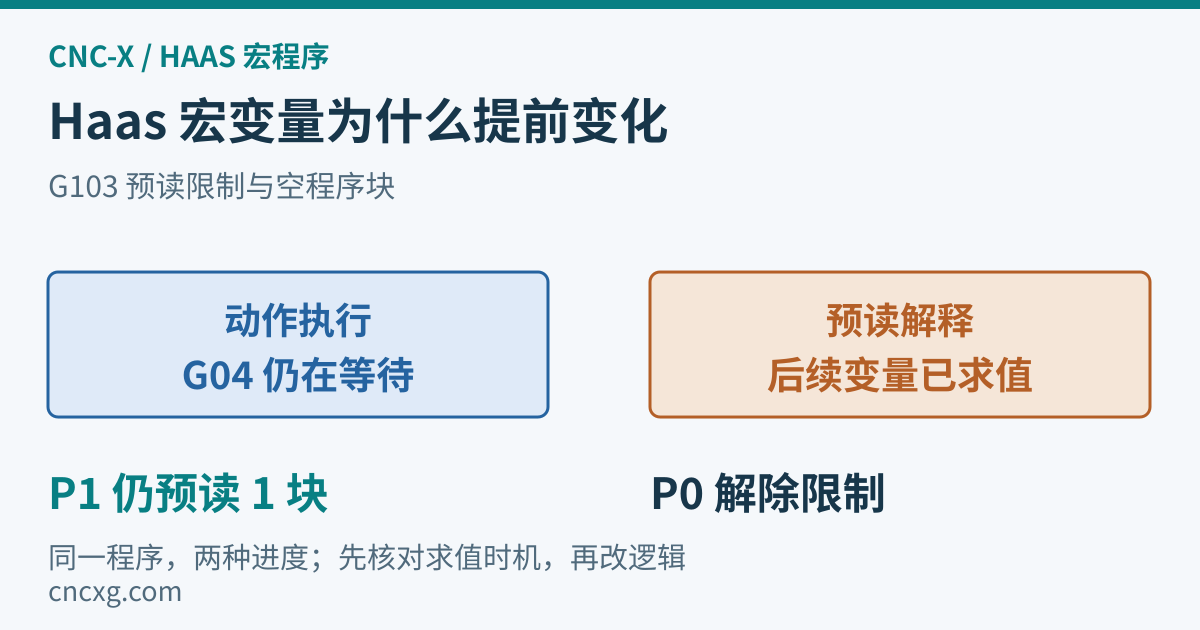
Haas 宏变量为何在 G04 延时结束前已经改变?用两张原创时序图,说明 G103 P1 的一块预读、P0 解除限制,以及后处理和传输时必须保留的空程序块。
阅读全文 →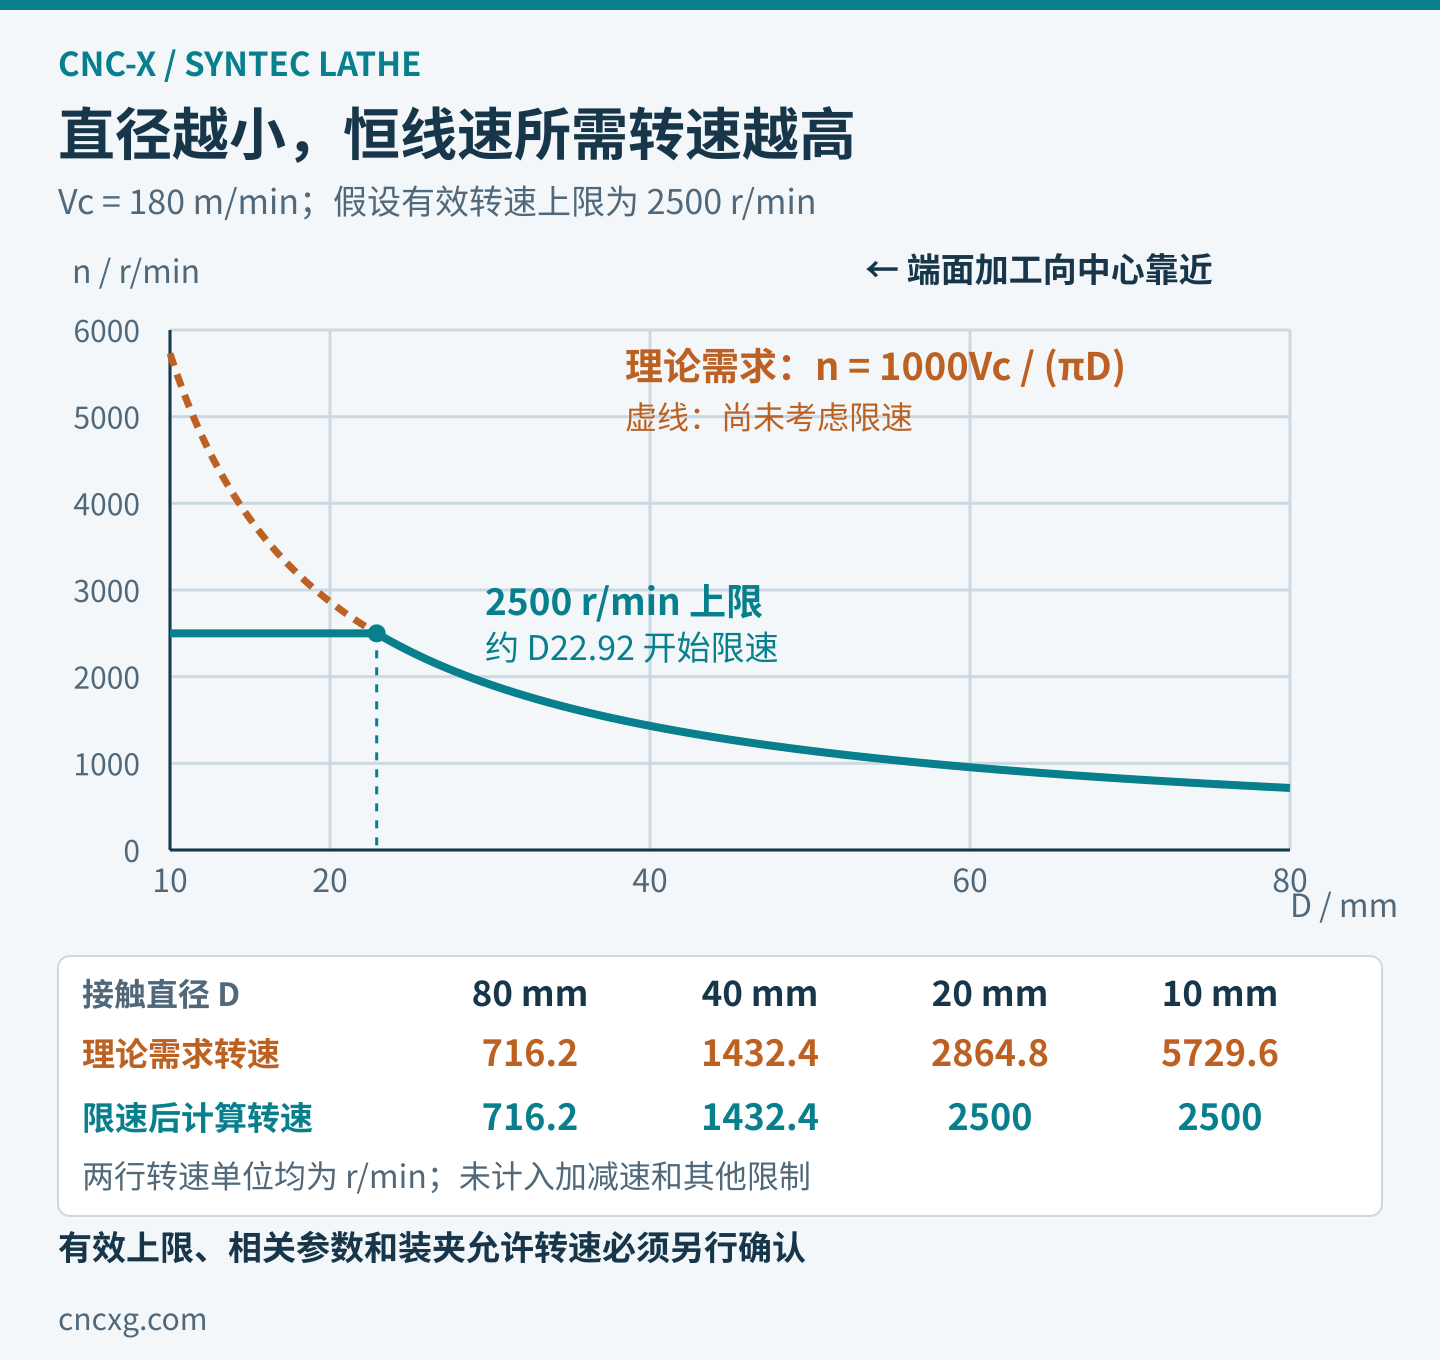
新代车床车端面时,G96 为什么随直径变小提高转速?用原创计算图说明恒线速、G50 有效限速和 G97 的 S 单位变化,并按软件版本检查限速取消规则。
阅读全文 →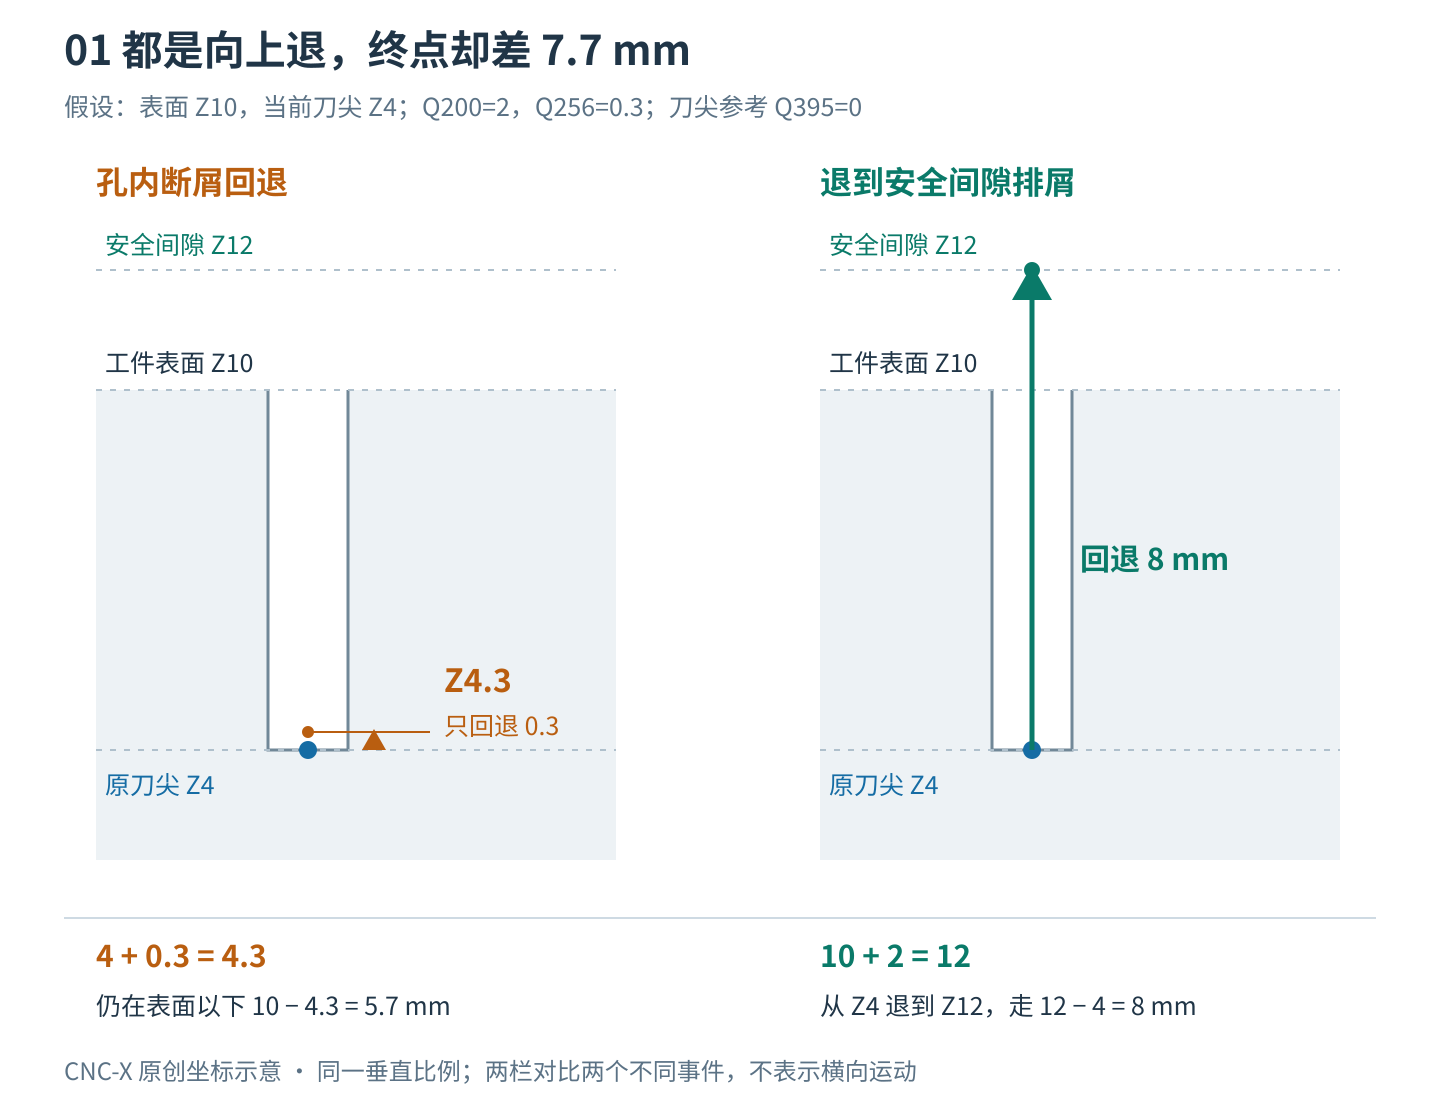
海德汉 TNC 640 循环 203 钻孔时只回退一点,怎样区分孔内断屑与退到孔外排屑?用两张原创数值图,核对 Q213、Q256、Q200,以及 Q202、Q212、Q205 的递减进刀关系。
阅读全文 →