
Technical Article
西门子斜面圆弧怎么写:CIP 的 I1/J1/K1 是经过点
斜面圆弧两端 Z 相同,中途却要升高,普通 XY 圆弧怎样区分?以 SINUMERIK 840D sl/828D 的 CIP 三点算例,说明经过点、圆心、G90/G91 坐标与真实空间轨迹。
一条圆弧的起点、终点都是 Z−10,中间却要经过 Z−2。把它按 G17 下的普通 XY 圆弧输出,两端位置能对上,途中走的却是另一条路。这种位于倾斜平面内的圆弧,可以用西门子 CIP 把经过点一起写出来。
以下是 SINUMERIK 840D sl/828D 原生语言的毫米制 XYZ 铣削算例。刀轴方向固定,无附加坐标变换,刀长与工件坐标已建立,半径补偿已在安全位置取消,当前为 G40。
先分清:I1/J1/K1 填的是弧上的点
CIP 的起点由前序运动确定的当前编程位置给出,X/Y/Z 指定终点,I1/J1/K1 指定途中必须经过的位置。系统按“起点 → 经过点 → 终点”确定圆弧及行进方向。这里不用另写 G2 或 G3,也不能把原来 I/J/K 的圆心数据直接搬过来。
取下面这三个刀位点,单位均为 mm:
S 起点:(40, 20, −10)
M 经过点:(30, 26, −2)
E 终点:(20, 20, −10)
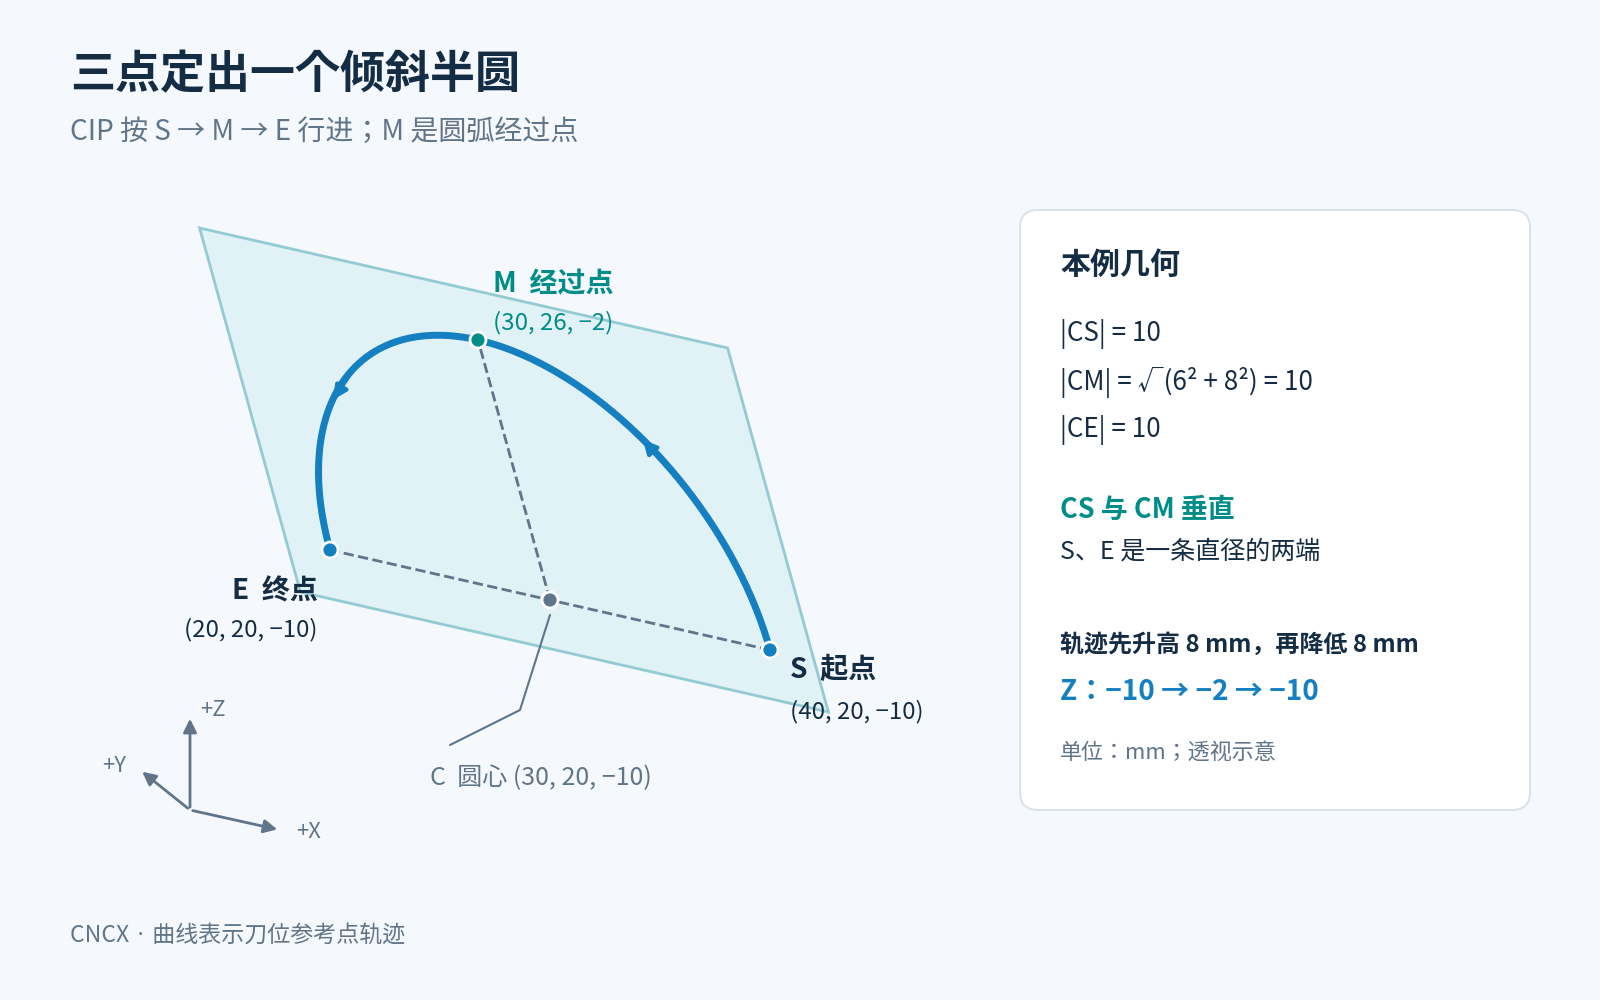
这条弧的圆心是 C(30,20,−10)。CS、CE 长度都是 10;CM 在 Y、Z 方向分别差 6 和 8,长度也是 √(6²+8²)=10。三点共同确定半径 10 的倾斜半圆,所在平面为 3(Z+10)=4(Y−20)。
一段 CIP,同时把三个轴的位置带出来
假定刀位已经到达 S:
; START: X40 Y20 Z-10, G40 ACTIVE
N100 G17 G90 G94
N110 CIP X20 Y20 Z-10 I1=30 J1=26 K1=-2 F300
N120 G1 X20 Y17 Z-14
N100 采用绝对坐标和每分钟进给。N110 从 S 经 M 到 E,F300 是算例进给值。G17 没有把这条 CIP 轨迹压回 XY 平面,空间弧仍由三个点确定。
N120 明确切换到 G1,从 E 沿直线走到 (20,17,−14);这一小段与本例圆弧在 E 处相切。CIP 是模态指令,后面要走直线,就把 G1 写清楚。
在 G90 下,I1=30、J1=26、K1=−2 都是经过点的绝对坐标。若改成 G91,经过点和终点都从同一个圆弧起点 S 量起:经过点增量是 (−10,+6,+8),终点增量是 (−20,0,0),不要把终点增量算成 M 到 E。单项 AC()/IC() 的写法可接着看西门子 G90 与 AC/IC 的坐标解释。
两端 Z 相同,不代表全程不动 Z
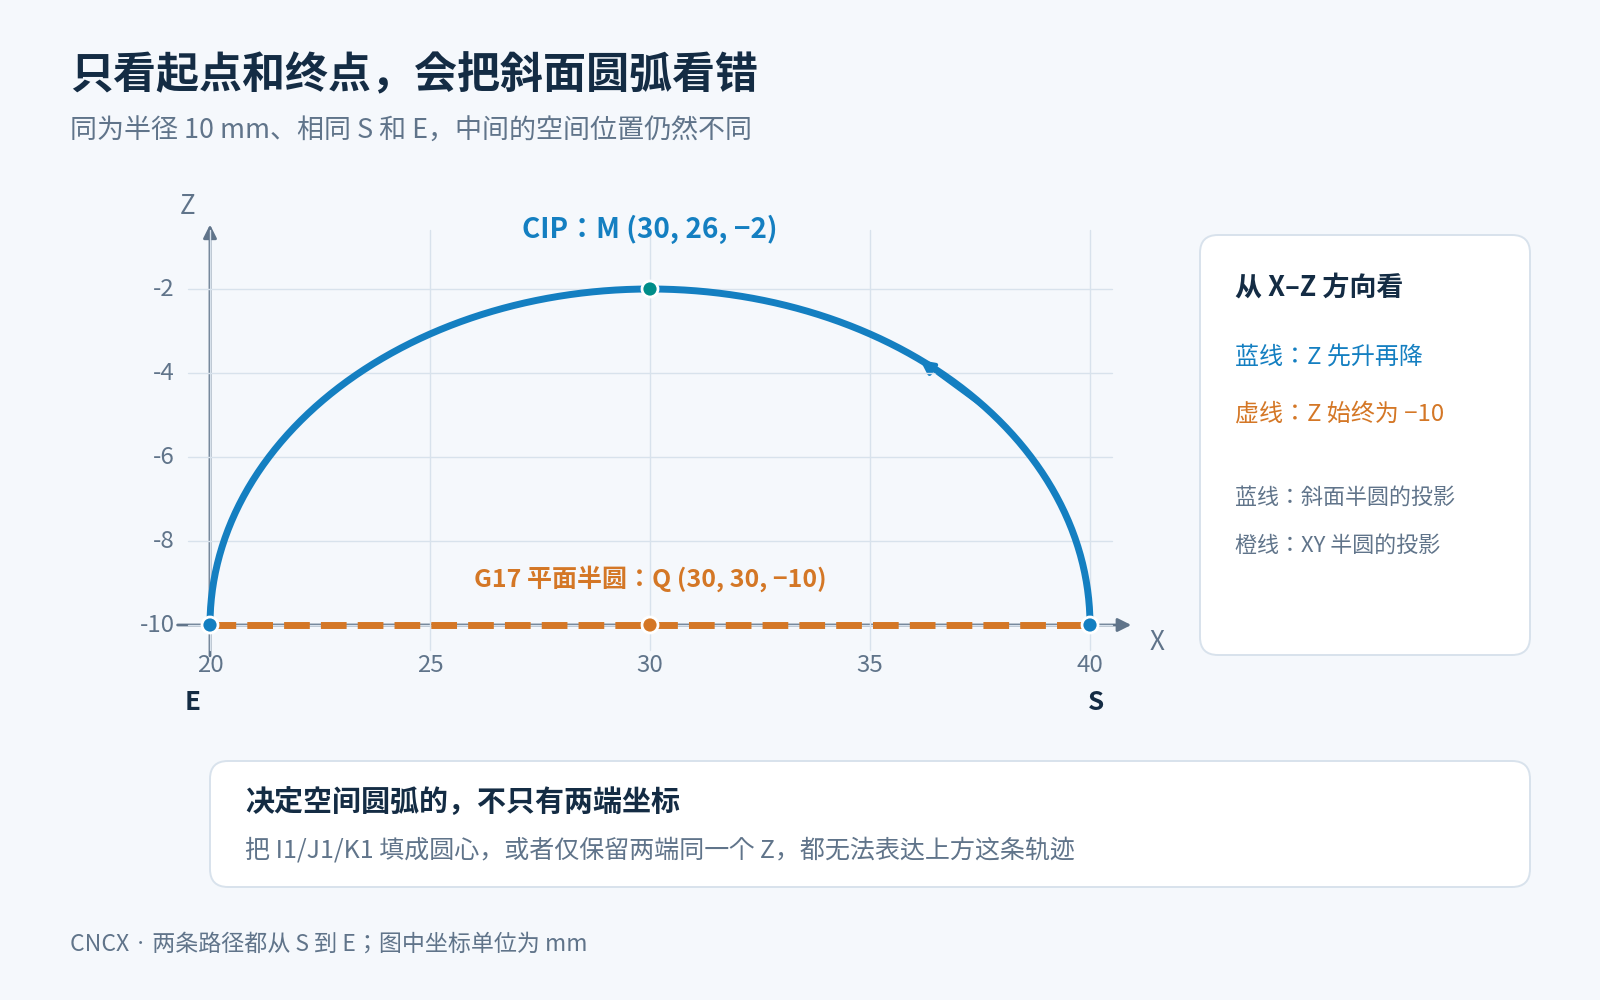
本例先由 Z−10 升至 Z−2,再回到 Z−10。若换成同起终点、向 Y 正侧鼓出的 G17 XY 半圆,其中点是 Q(30,30,−10),与要求的 M(30,26,−2) 不同。核对这类程序时,只看首尾坐标还不够,要把经过点放回空间里看。
CIP 改变的是刀位参考点的位置轨迹,不会自动把刀轴摆到垂直斜面。刀具外形、刀轴方向和补偿方式,仍决定最终加工出的表面。若原来的问题是常规圆弧报警,可另看IJK、R、平面与小数精度的排查方法。
原厂依据:Siemens《Fundamentals》01/2015,6FC5398-1BP40-5BA2,§10.6.6,页191–193;封面注明 CNC 4.7 SP1、SINUMERIK 840D sl/828D。