
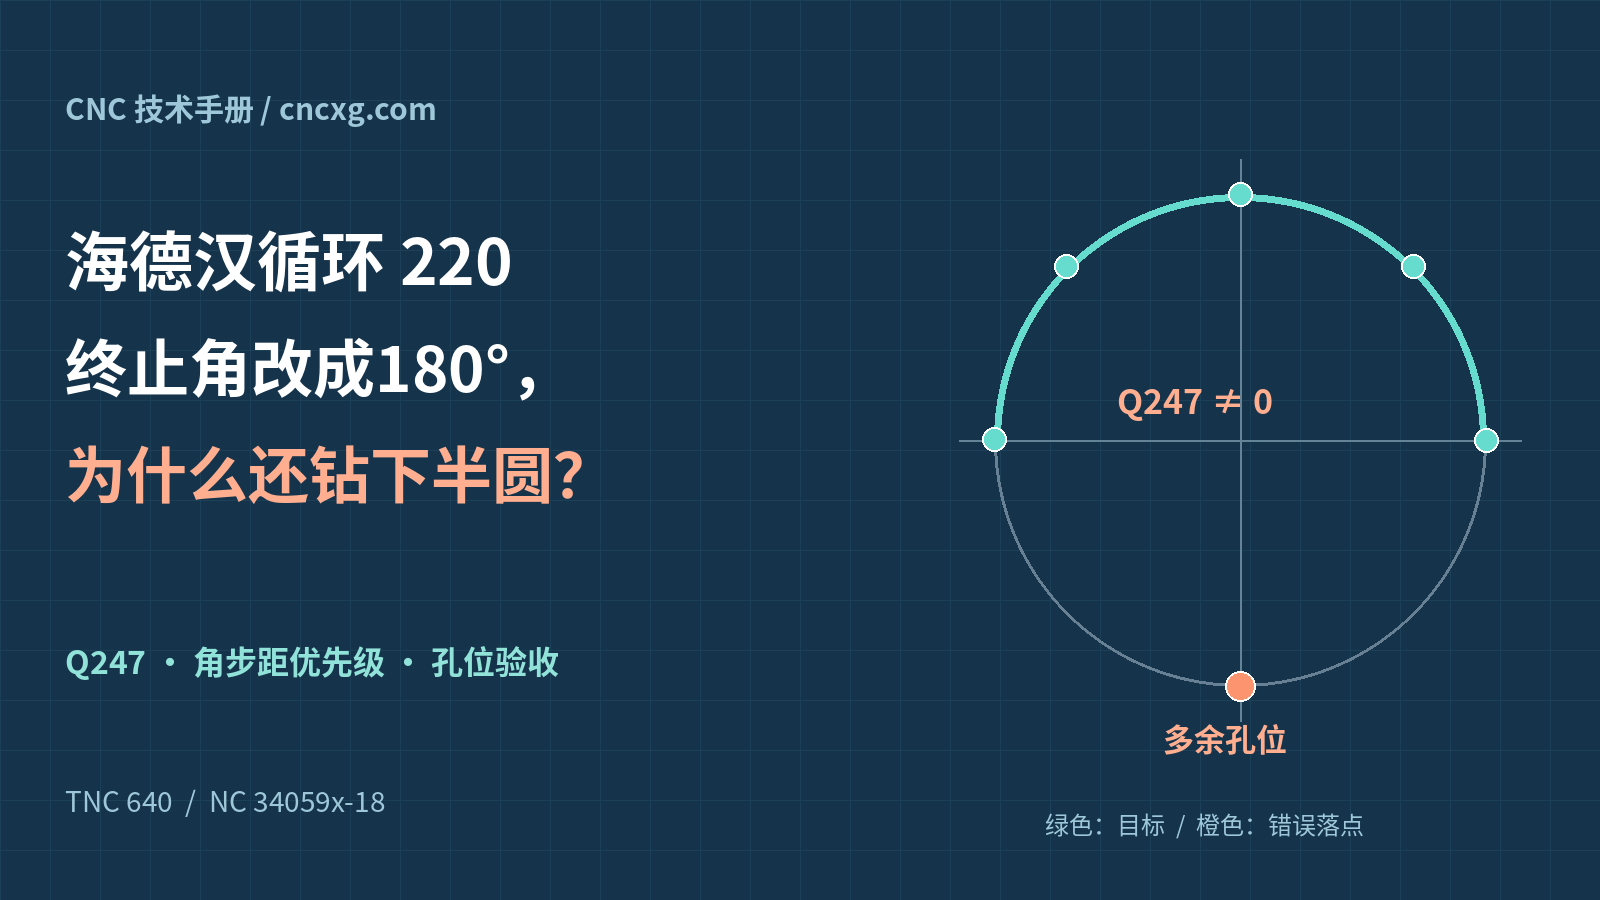
海德汉循环220:终止角改成180°,为什么还钻到下半圆?
海德汉TNC 640循环220修改Q246终止角后,孔位为何不变?用半圆五孔算例复核Q247角步距优先级、首末孔重复、全圆与扇形分度,给出NC对照、XY坐标及30.6147毫米弦长验收。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
海德汉TNC 640循环220修改Q246终止角后,孔位为何不变?用半圆五孔算例复核Q247角步距优先级、首末孔重复、全圆与扇形分度,给出NC对照、XY坐标及30.6147毫米弦长验收。
阅读全文 →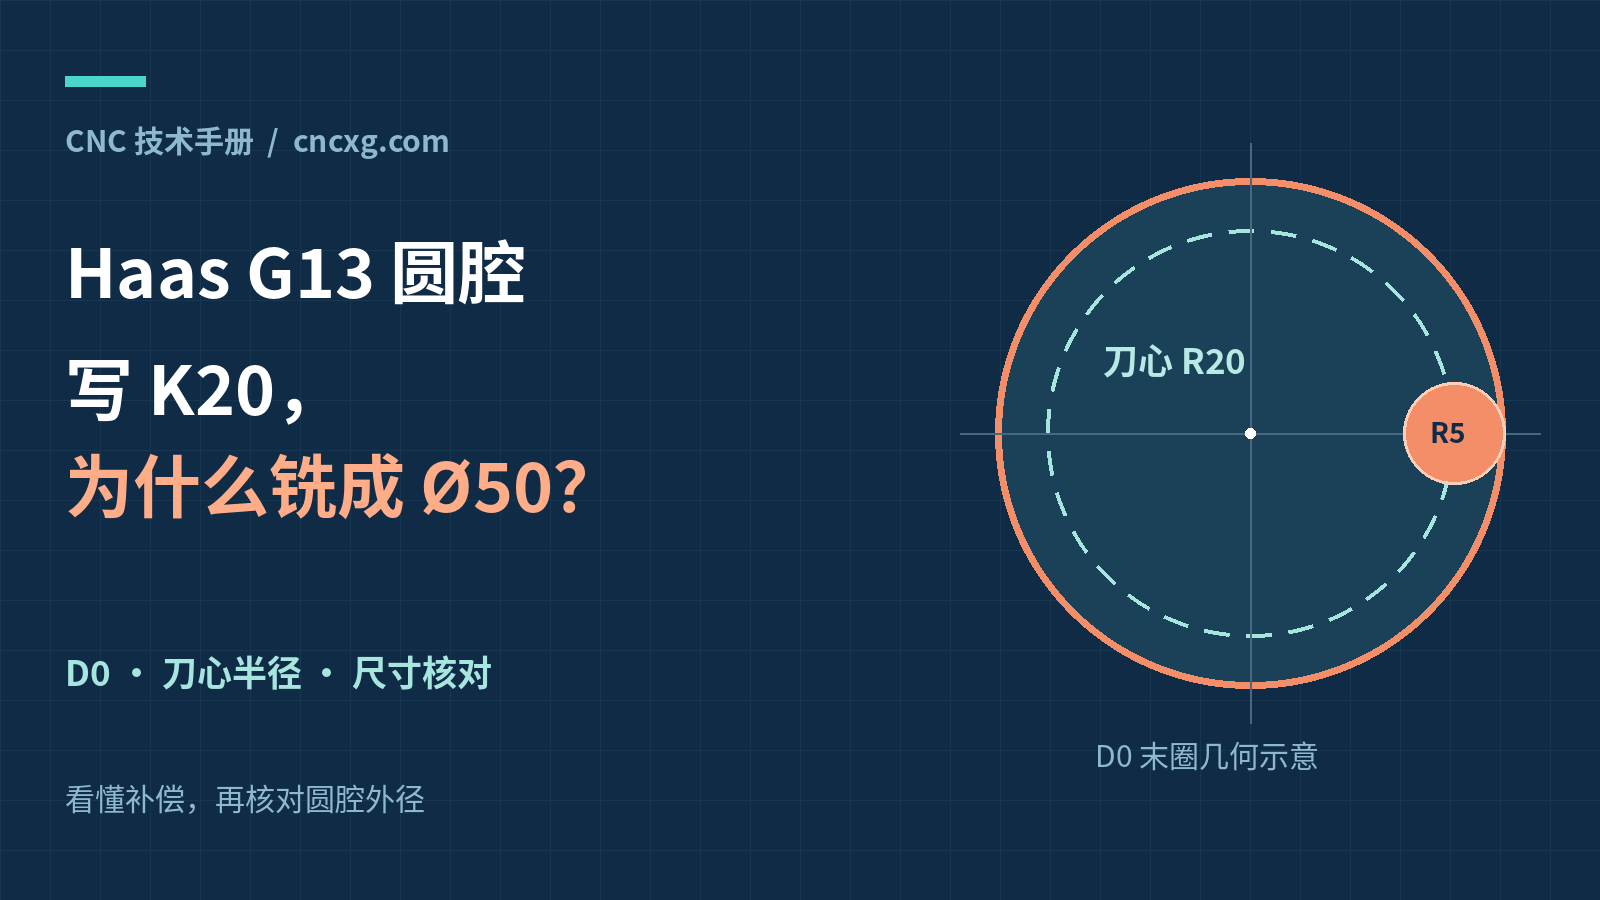
同样是K20,使用正确刀补与D0时,Ø10铣刀的理论切削外径可相差10毫米。以Ø40圆腔为例,复算D01、D0和省略D三种写法,说明为什么G40不能代替显式D选择。
阅读全文 →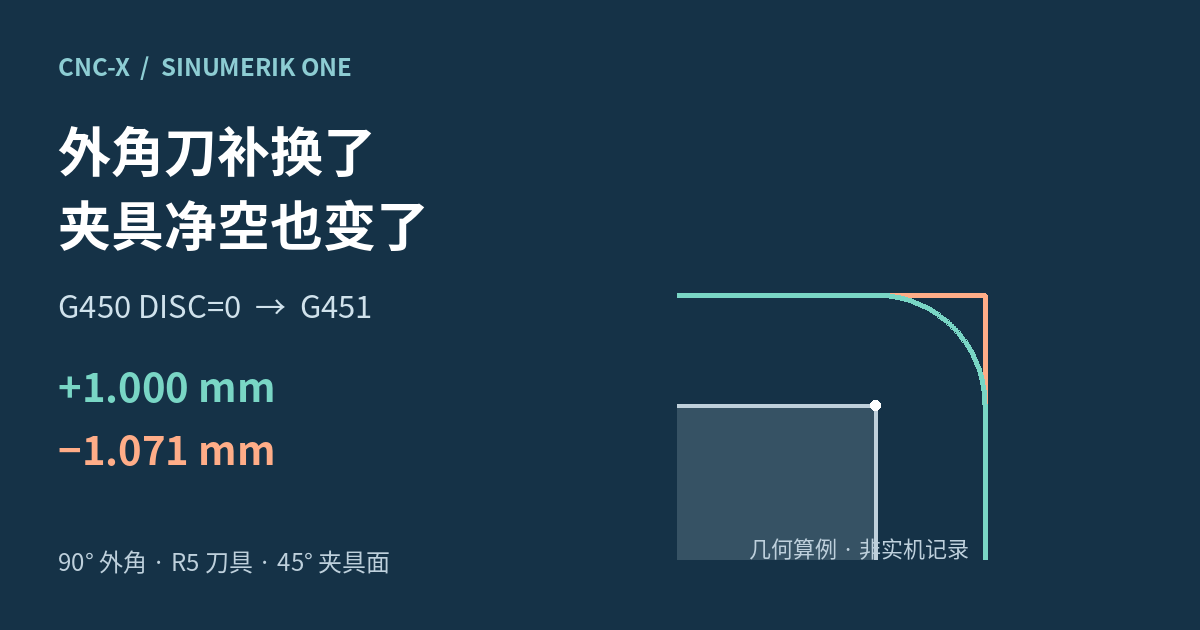
SINUMERIK ONE G450与G451过90°外角,刀心没碰夹具为何仍干涉?用R5刀具、45°夹具面算清+1.000与−1.071毫米净空,给出NC对照、DISC及自动切换核对项。
阅读全文 →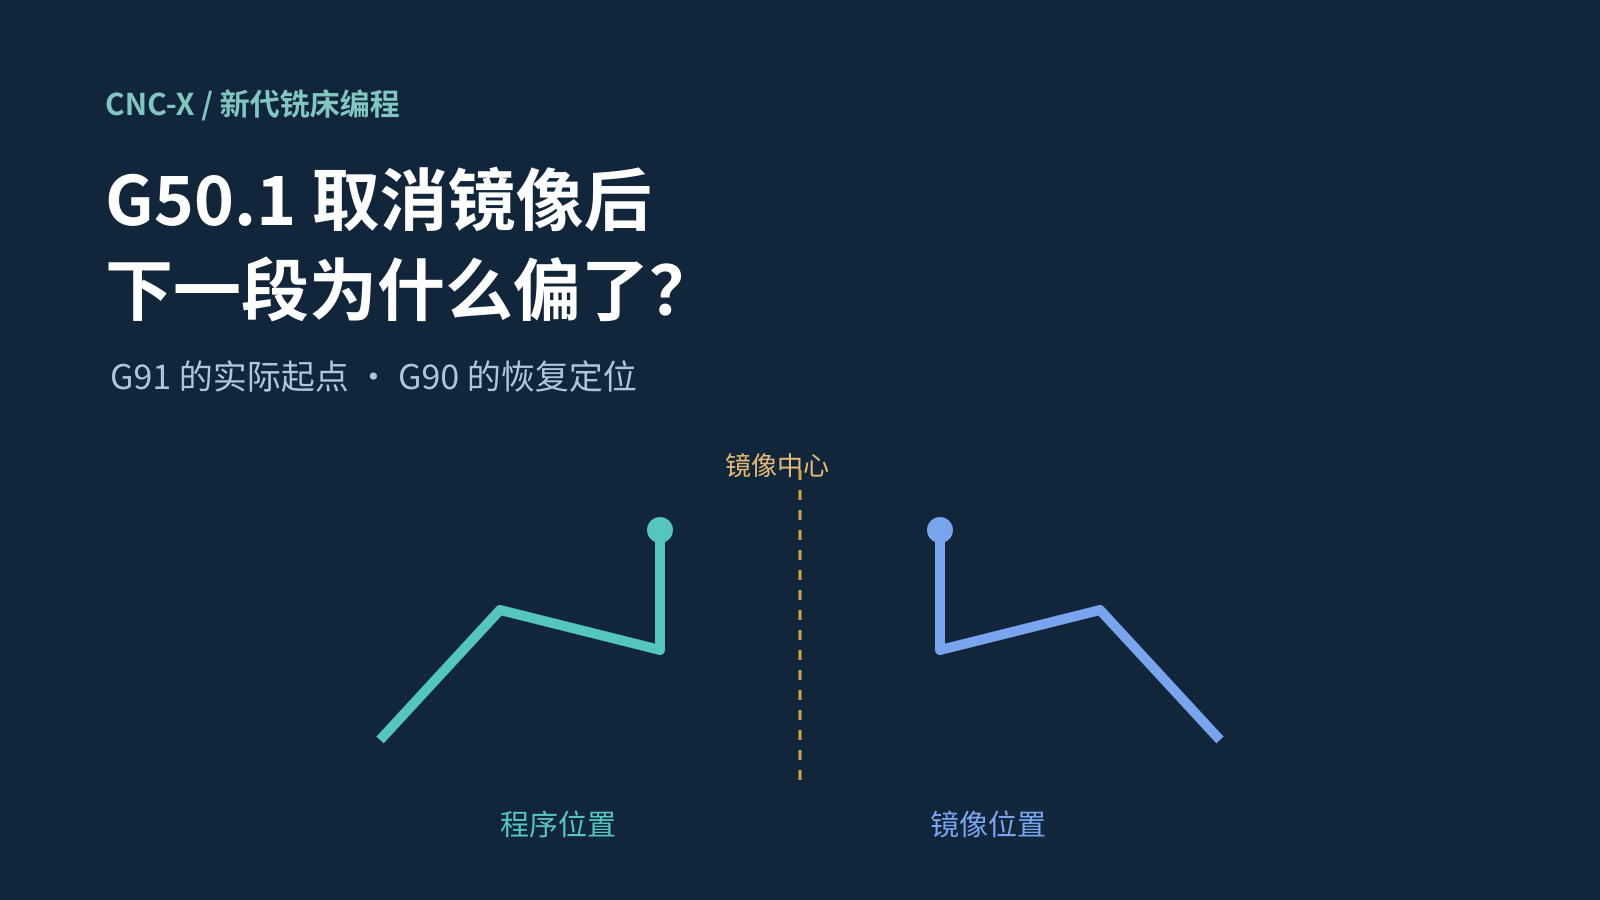
新代铣床在镜像中心外执行 G50.1 后,G91 增量段从哪里起步?用 X50 镜像、40 mm 偏差算例,对比取消后绝对定位和先回中心两种改法,并逐段验收实际行程。
阅读全文 →
TNC 640 Cycle 200 写 Q201=-20,全径孔深却不足20毫米?用Ø10、118°钻头算清Q395钻尖与圆柱深度、修改前后程序,以及CAM重复补尖导致的穿底风险。
阅读全文 →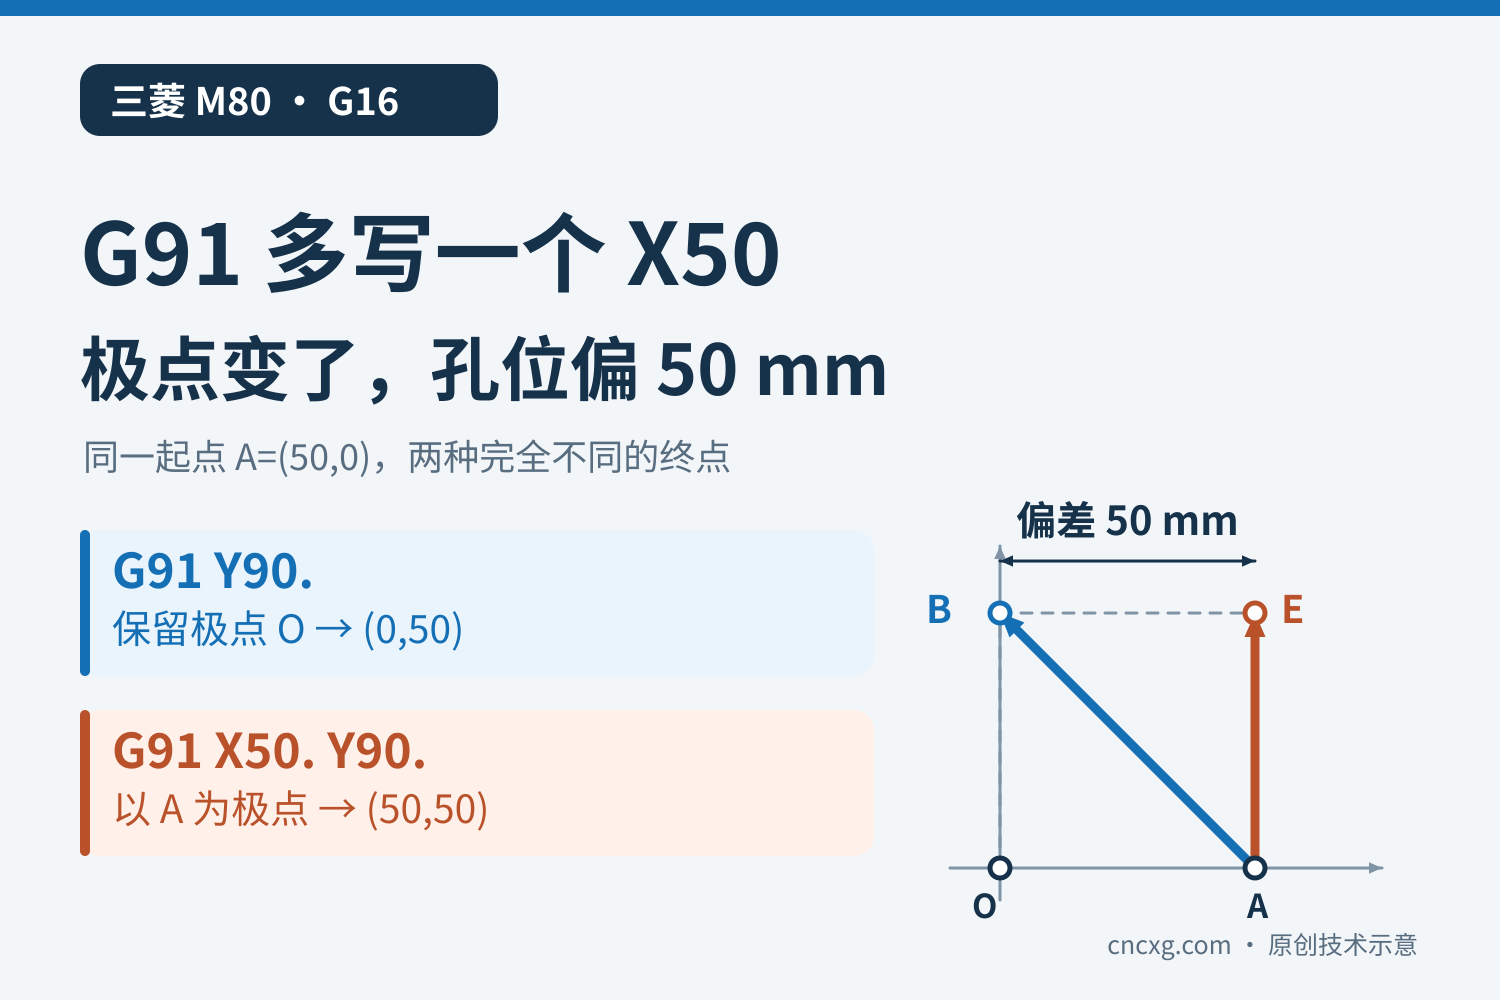
三菱M80在G16下转到下一个等分孔,G91 Y90与G91 X50 Y90为何相差50毫米?用同一起点、两段NC和等比例图,核对省略半径、增量半径的极点规则及量化回归。
阅读全文 →
西门子828D铣R20内圆、刀具半径5毫米,CFTCP F600为何对应轮廓800?用CFC和CFIN程序对照,算清刀心450、外圆750及CAM重复降速,并给出路径与理想时间验算。
阅读全文 →
同一把刀从G54切到G55却漏输出,NC怎样验收?用两夹具首点相差200mm的最小对照,检查WCS切换和相同XY被省略,再用六组回归、单轴补测与可填写验收记录验证修改。
阅读全文 →
Fagor8055的G72有全轴与指定轴两层比例。用20×10矩形算清S0.5与X2如何叠加、S1为何仍留下轴比例,再用R5直边图说明刀补后缩放的误差,以及无轴运动仿真的核对边界。
阅读全文 →
西门子828D的DIAM90遇到G91,X按半径增量解释。用直径40到30的对照与R5圆弧图,算清DIAMON、DIAMOF、DIAM90的X倍率、实际值显示,以及I/K增量圆心为什么不能跟着翻倍。
阅读全文 →
海德汉TNC 640的QL局部参数,为什么CALL LBL返回后变成25,CALL PGM返回后仍为20?按34059x-18手册,用两张数据流图核对NC程序范围、Q1600显式输出及坐标变换边界。
阅读全文 →
新代v10的G10 L11写R-0.01,G90与G91为何得到不同磨耗值?限定Pr3816=0/1单轴刀补表,用初值+0.020的重复执行算例,核对覆盖、累加及L10几何栏的区别。
阅读全文 →