Technical Article
三菱 M80 刀补填半径还是直径:D 号、#8117 与尺寸变化
三菱 M80 刀径补偿的 D12 是补偿编号还是直径?用两张原创数值图说明 #8117 的半径与直径输入、G41/G42 方向,以及刀补改 0.02 时两侧外形尺寸为何可能变化 0.04。
三菱 M80 程序里出现 G41 … D12,先别把 12 当成刀具直径。这里的 D12 选择的是 12 号补偿数据;这组数据按半径还是直径输入,还要看机床的 #8117 OFS Diam DESIGN 设置。
这也解释了一个常见疑问:刀补都增加 0.02,为什么有时外形宽度增加 0.04,有时只增加 0.02?要把“输入多少”“刀心移动多少”和“量的是单面还是两面”分开算。
适用范围:以下依据三菱 M800/M80/E80/C80 加工中心系统编程手册 IB-1501277-R,讨论 M80 普通 G17 平面刀具半径补偿。数值均为毫米,补偿为正值,无镜像、缩放或空间刀补;具体功能与数据格式同时核对机床厂商说明。
先分清 D 号和补偿表里的数字
D 后面的整数负责选数据。D12 选择 12 号,表中可能是 5.000,也可能是 10.000;T12 和 D12 是否采用相同编号,是程序与刀具管理的约定,不能从字母后面的数字相同推断刀补正确。
在本文讨论的刀径补偿中,#8117=0 对应半径量输入,#8117=1 对应直径量输入。本文算例不另加磨耗量;若补偿表将形状量和磨耗量分列,u 指参与本次刀径补偿的合成输入量。定义输入值为 u、执行时的有效补偿半径为 r,则两种关系分别是 r=u 和 r=u÷2。参数含义可对照官方参数手册的 #8117 条目。
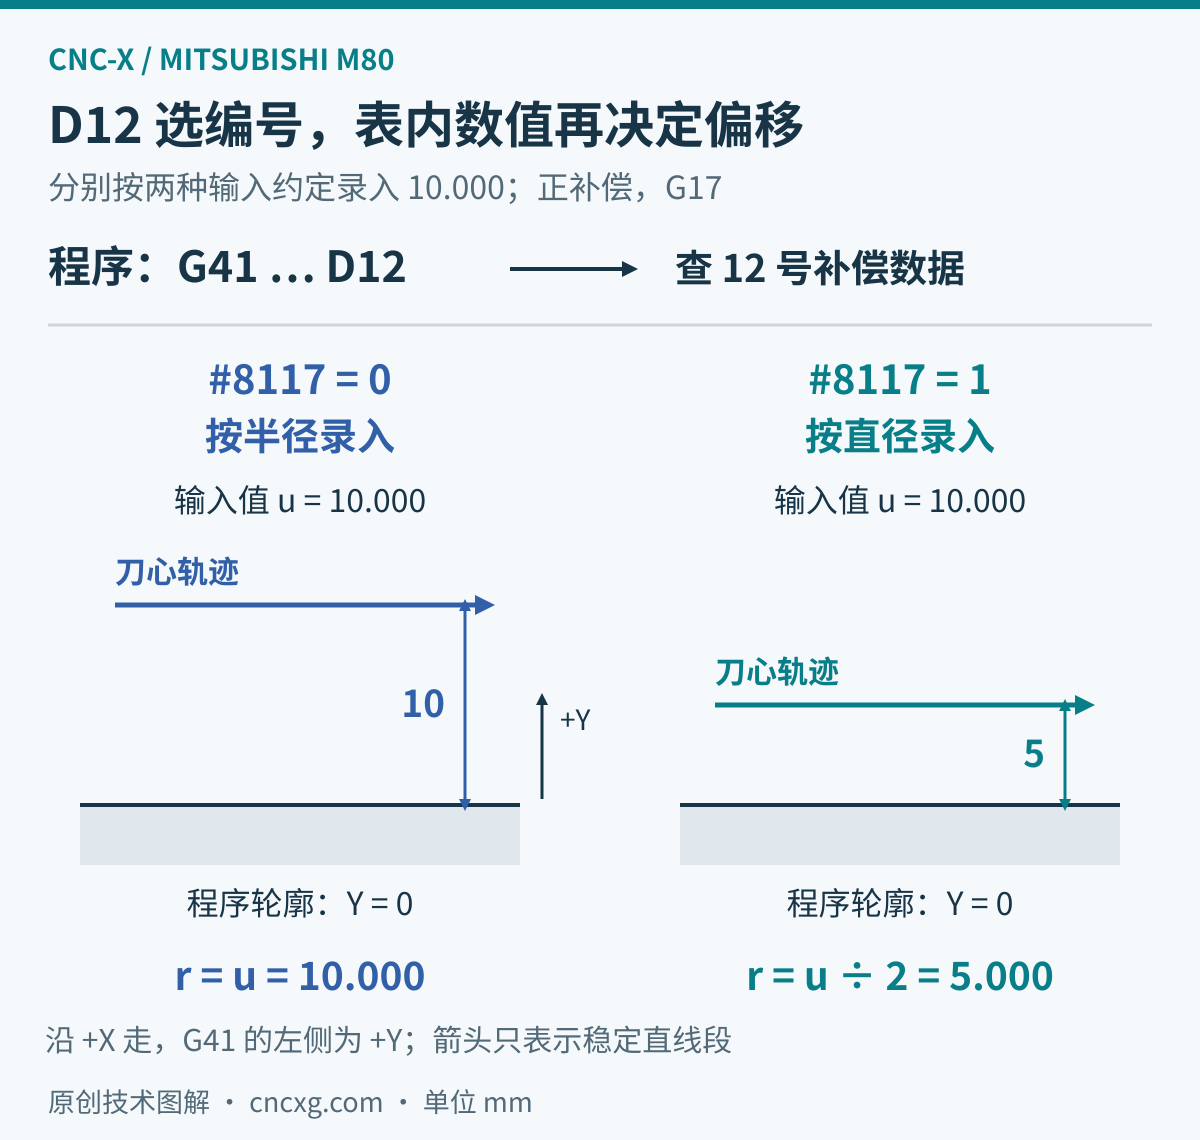
图中的方向也有条件:沿 +X 走,左侧是 +Y,所以正补偿下 G41 的刀心在轮廓上方。换一个行进方向,左右侧就跟着变;G41 本身不表示“工件外侧”。采用负补偿时,方向关系还会反转。
刀补增加 0.02,外形为什么可能增加 0.04
设一段外形的上、下两条直边相距 40,程序给的是零件轮廓,实际刀具半径 R=5,两侧都使用同一组正向全半径补偿,并且刀心都偏到工件外侧。先看已经建立补偿的稳定直线段:
两条刀心轨迹间距是 40+2r
每一侧的实际切削边离刀心 R,因此两侧加工后的理论宽度是 W=40+2r−2R
当 r=R=5 时,W=40,刀具边缘恰好落在程序轮廓上
保持同一把刀,只改变补偿输入值:半径输入从 5.00 增到 5.02,r 增加 0.02,上、下两面各向外移 0.02,总宽增加 0.04。直径输入从 10.00 增到 10.02,r 只增加 0.01,总宽便增加 0.02。
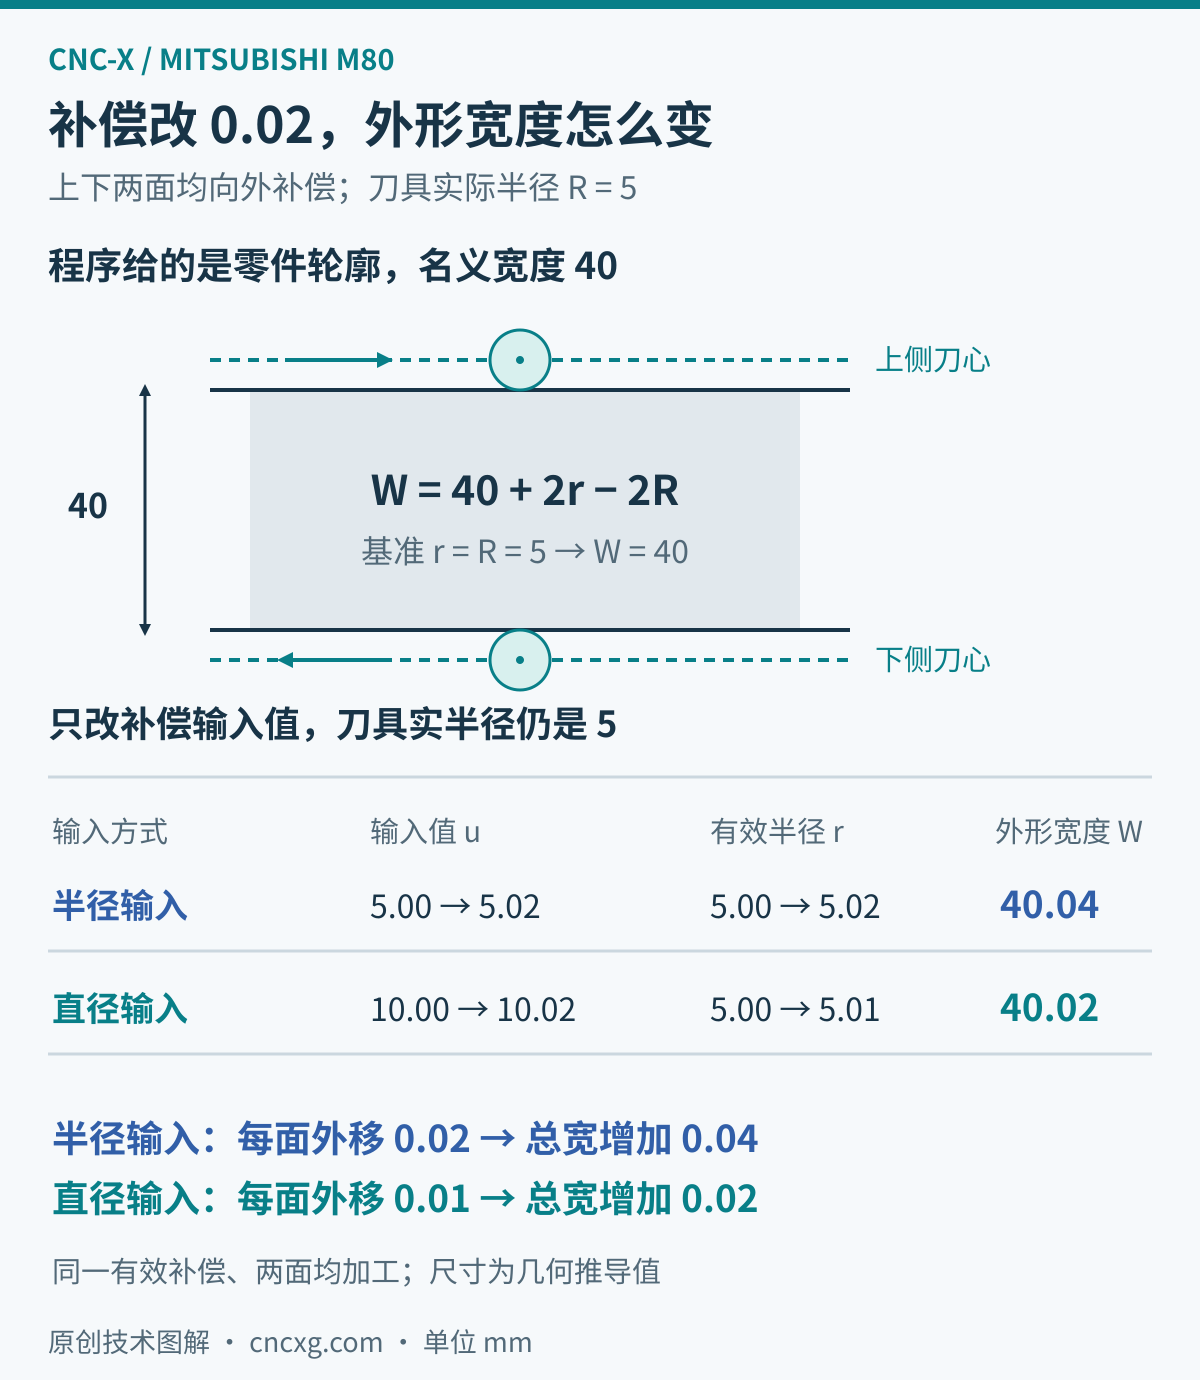
如果只加工其中一面、量的是这面到固定基准的距离,就只计这一面的移动量。进退刀、转角和圆弧位置也不能直接用这张两直边示意图代替轨迹检查。
全半径补偿和磨耗修正要先对上
上面的 5 和 10,成立的前提是程序沿零件轮廓给坐标,由系统补上整把刀的半径。如果 CAM 已经把刀具中心轨迹算好,NC 只给系统留下小量修正,再填一次完整刀径,就可能把已经算过的距离又补一次。
检查时,把 NC 中的目标坐标与图纸轮廓对应起来:两者相同,还是已经隔着一个刀具半径?再查看 CAM 刀补方式和后处理输出。不能只凭 NC 中有 G41,就决定表里该填整刀半径还是磨耗量。
M80 还要留意数据格式:在 #1037 cmdtyp=2 且 #8117=1 时,手册明确刀具半径磨耗数据也按直径量处理。核对时应记录形状量、磨耗量及其合成结果,不要看到“磨耗”两个字就默认那一栏永远按半径输入。
查尺寸偏差时,把这五项放到一起
补偿号:从本刀实际生效的 D 号找到对应数据,确认没有沿用上一把刀的补偿号
输入约定:读取当前 #8117 和补偿数据格式,保留小数点与正负号,再核对形状量、磨耗量
轨迹基准:确认 NC 给的是零件轮廓,还是已经包含刀具半径的刀心轨迹
测量对象:是单面到基准、两面外形宽度,还是内孔尺寸;同时确认行进方向与实际补偿侧
建立与取消:检查 G41/G42、D 号、引入运动及 G40 退出是否衔接。该版本手册列出的启动运动为 G00 或 G01,实际引入轨迹还取决于后续轮廓及启动类型,不能只补上一个 D 号便结束检查
不要靠切换 #8117 来试探尺寸反应。手册对已设补偿量和参数切换有专门限制,也明确不能在补偿过程中切换。更直接的做法是先确认机床现有约定,再用该约定计算输入变化对应的刀心变化。
如果直线边尺寸基本一致,问题集中在拐角发圆,可继续看 三菱 M80 的 G09、G61 与 G64 段末检查。需要核对后处理时,按 后处理修改前的资料清单,把机床型号、NC 片段和补偿页面一起准备,能更快分清是数据约定还是输出逻辑不一致。
常见问题
直径 10 的刀,刀补填 5 还是 10
如果系统承担完整刀具半径补偿,且不另加磨耗量,半径输入约定填 5,直径输入约定填 10。若程序只留磨耗修正,应使用该刀路要求的修正量,不能直接套整刀数值。
D12 就一定对应 T12 吗
不一定。D12 选 12 号补偿数据,T12 是刀具选择语境中的编号。应核对后处理与机床的刀具管理约定。
外形宽度超差,能直接按一半误差改刀补吗
先确认输入模式和两面是否都使用同一补偿。本文双面算例中,半径输入变化与总宽变化是 1∶2,直径输入变化与总宽变化是 1∶1;单面尺寸和其他刀路需要重新按几何关系算。
文档依据
三菱 M800/M80/E80/C80 编程手册,加工中心系统,IB-1501277-R:印刷页 275–277(补偿数据格式)、287–288(刀径补偿及启动)、315(D 号与补偿符号)、331–332(直径输入及限制)
三菱 M800/M80/E80 报警与参数手册,IB-1501279-T:印刷页 215,#8117 OFS Diam DESIGN