
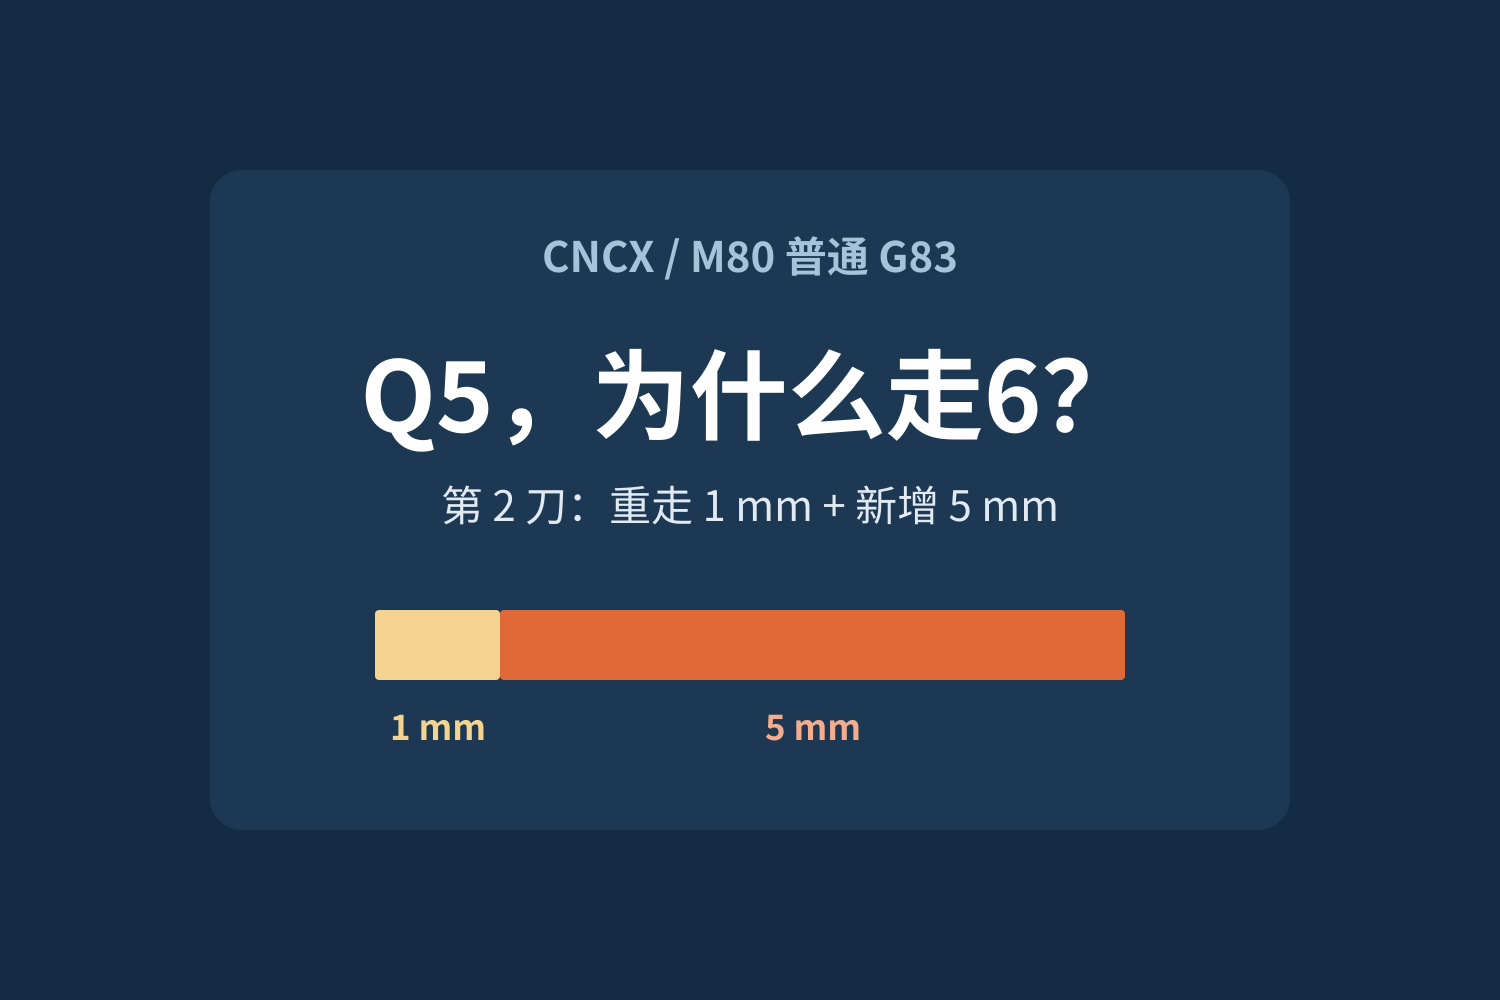
三菱 M80 的 G83 写 Q5,为什么第二刀工进 6 毫米?
三菱M80普通G83写Q5,第二刀为何工进6毫米?按U版原厂手册,用R点、孔底与#8013对应的m距离,拆清新增深度、重走距离和首刀起点。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
三菱M80普通G83写Q5,第二刀为何工进6毫米?按U版原厂手册,用R点、孔底与#8013对应的m距离,拆清新增深度、重走距离和首刀起点。
阅读全文 →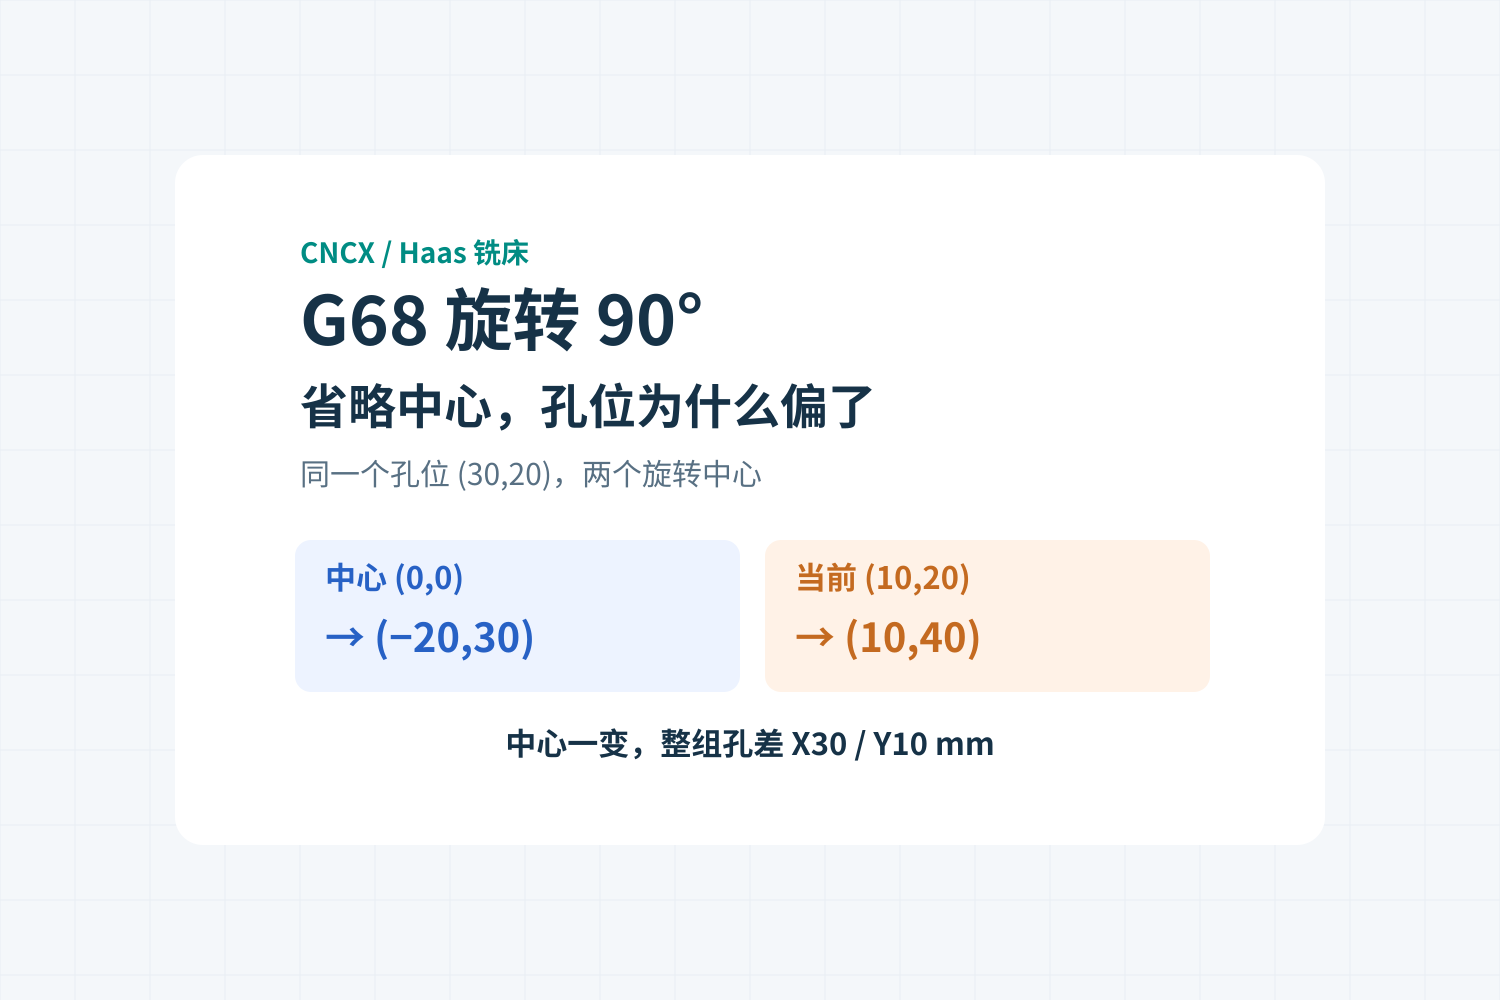
Haas铣床G68省略X/Y中心时,会采用建立旋转时的当前位置。用90°旋转和三孔算例,算清同一孔为何从(-20,30)变成(10,40),并说明G68生效范围与后处理入口状态。
阅读全文 →
以 SINUMERIK 828D、CNC 5.25 SP1 为依据,说明 G70/G71 与 G700/G710 的坐标和进给单位差异。用 X1、F10 算例核对 25.4 倍进给风险,并给出公英制等价写法与适用边界。
阅读全文 →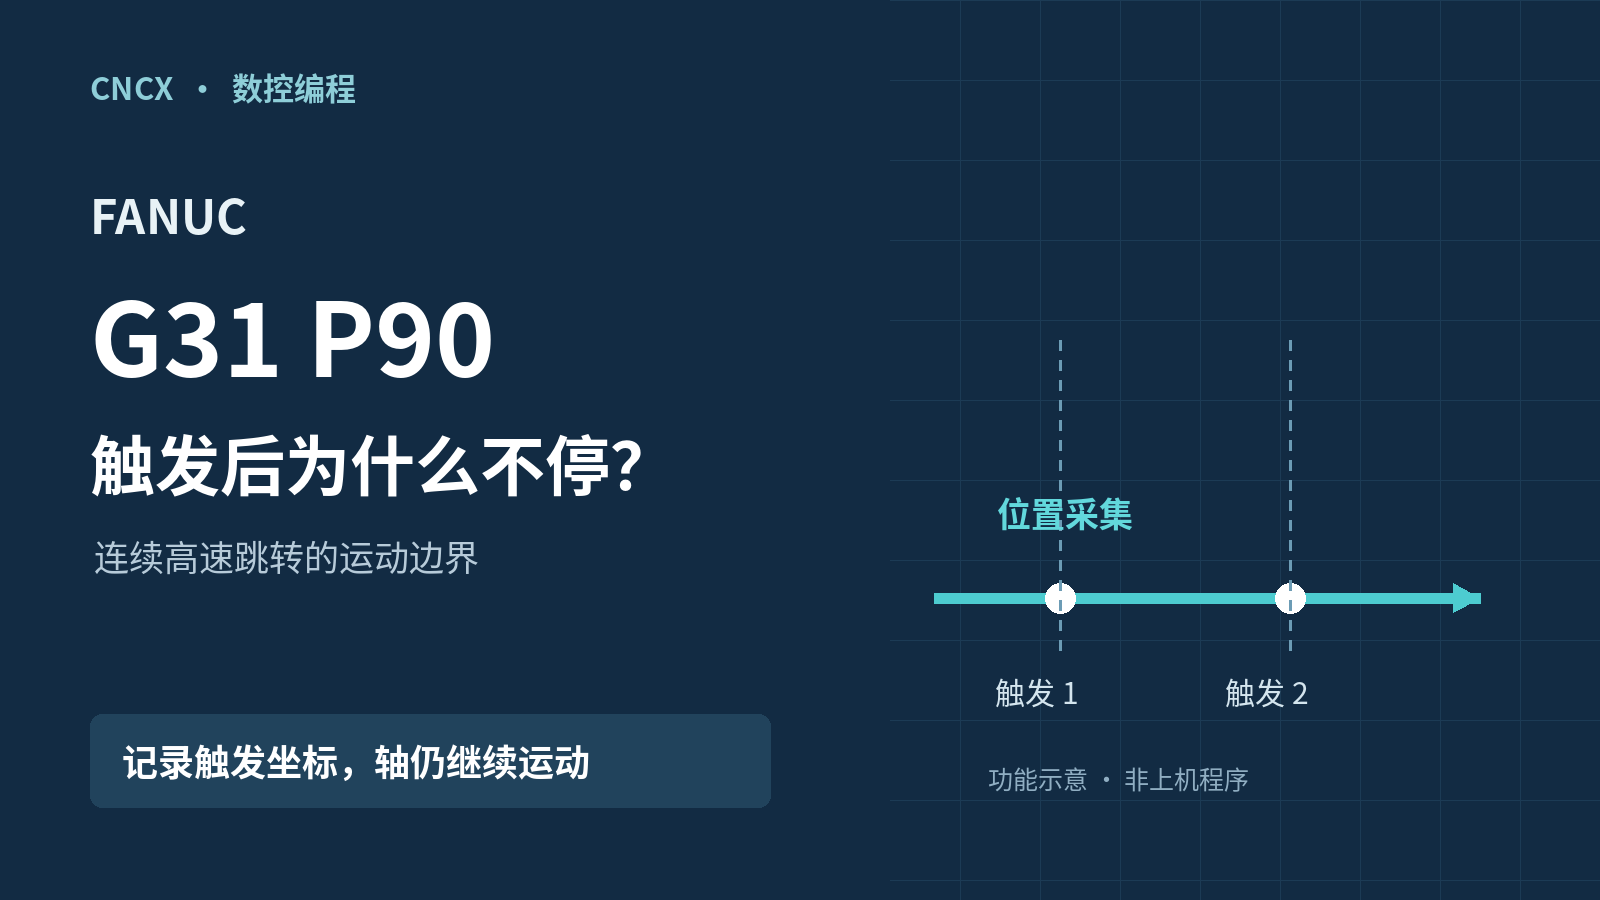
FANUC G31 P90 触发后轴仍继续运动,可能正是连续高速跳转的设计行为。用两张原创图分清触发坐标、停止位置与段终点,并核对选件、信号和结果读取边界。
阅读全文 →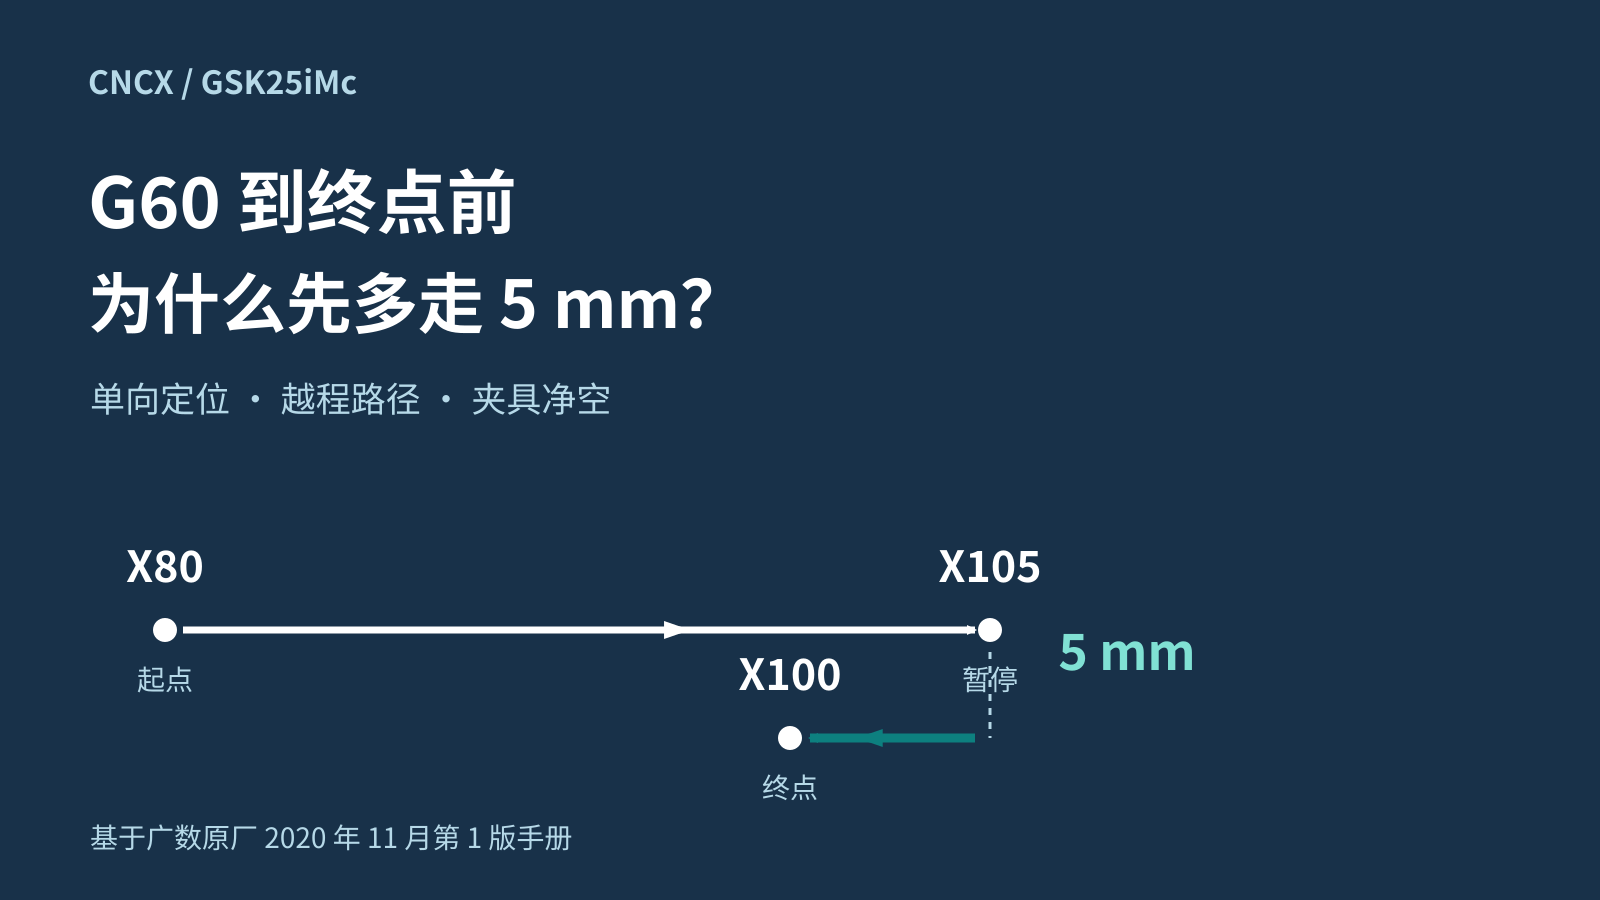
广数GSK25iMc的G60单向定位,目标X100为何先到X105?用两组起点和原创净空图算清超程路径、0.5秒暂停、模态参数与夹具干涉,说明终点正确仍需检查途中包络。
阅读全文 →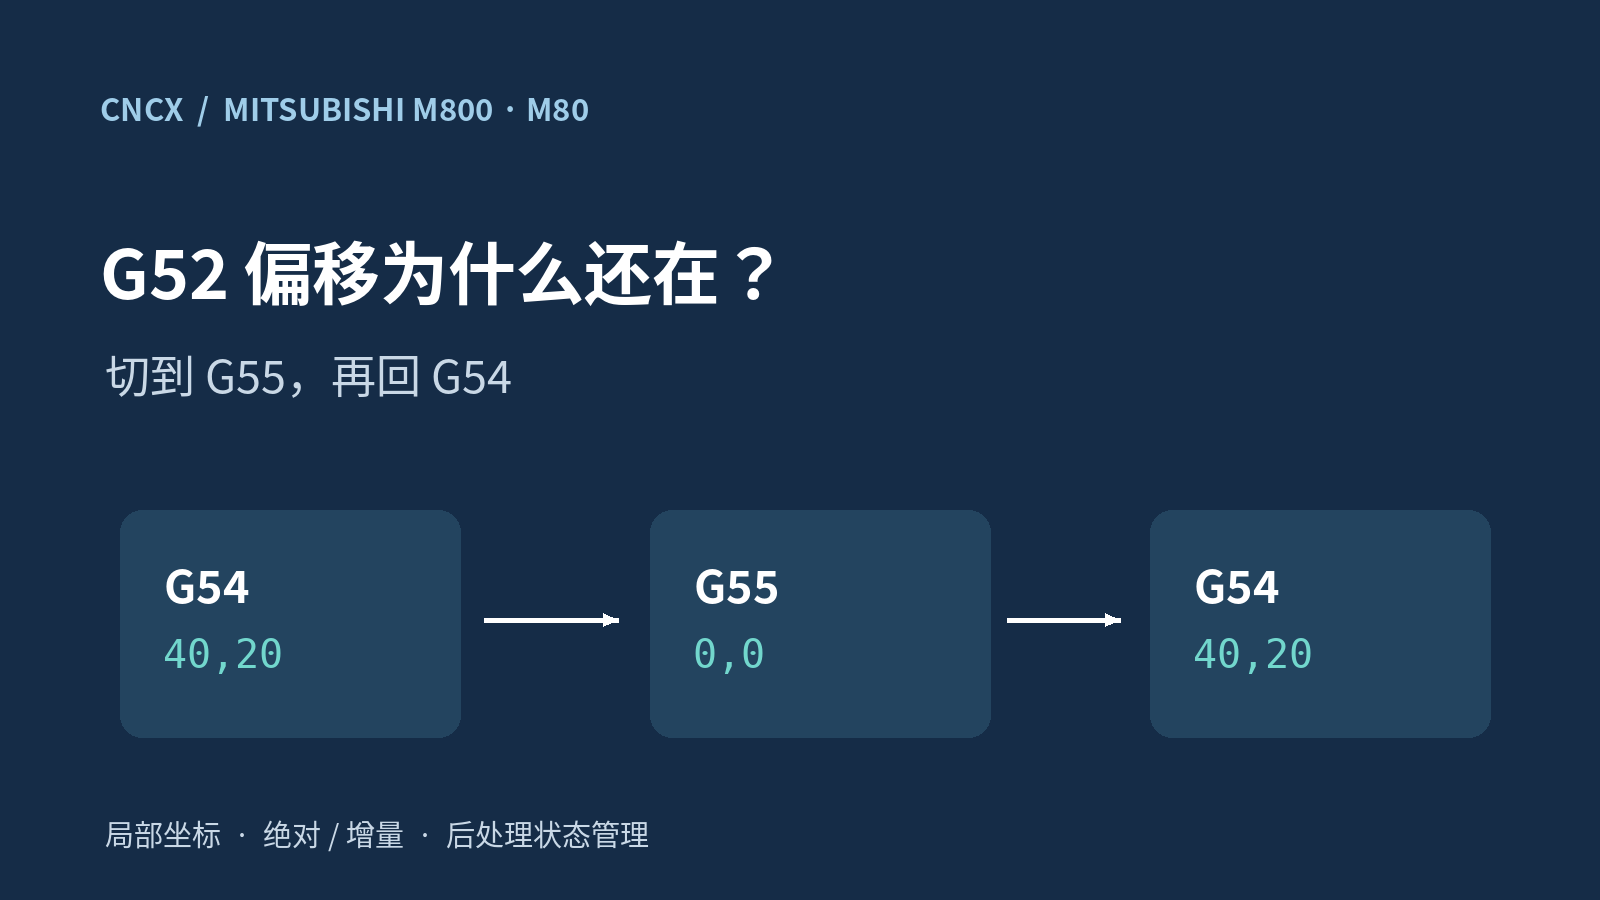
三菱 M800/M80 加工中心切回 G54 后仍偏位,先查 G52 清零时的工件坐标与 G90/G91。用坐标验算说明独立偏移、增量累加和 Mastercam 后处理的工位交接。
阅读全文 →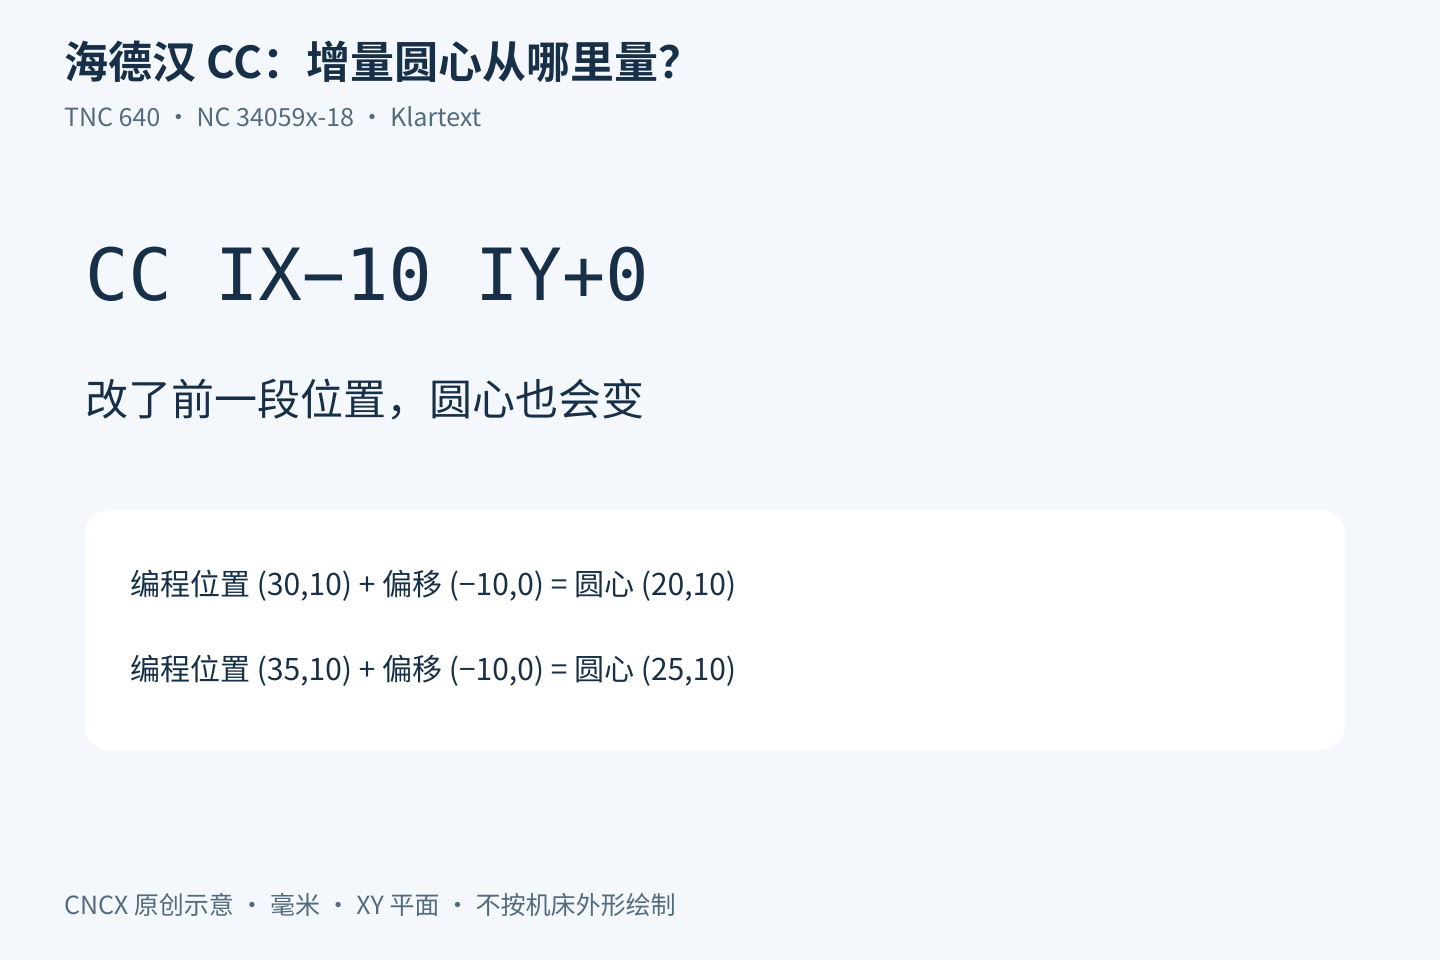
海德汉 TNC 640 的 CC 增量圆心从哪个位置计算?用两组坐标说明插入定位段、重复输出 CC 后圆心如何改变,并给出 Mastercam 后处理的状态核对方法。
阅读全文 →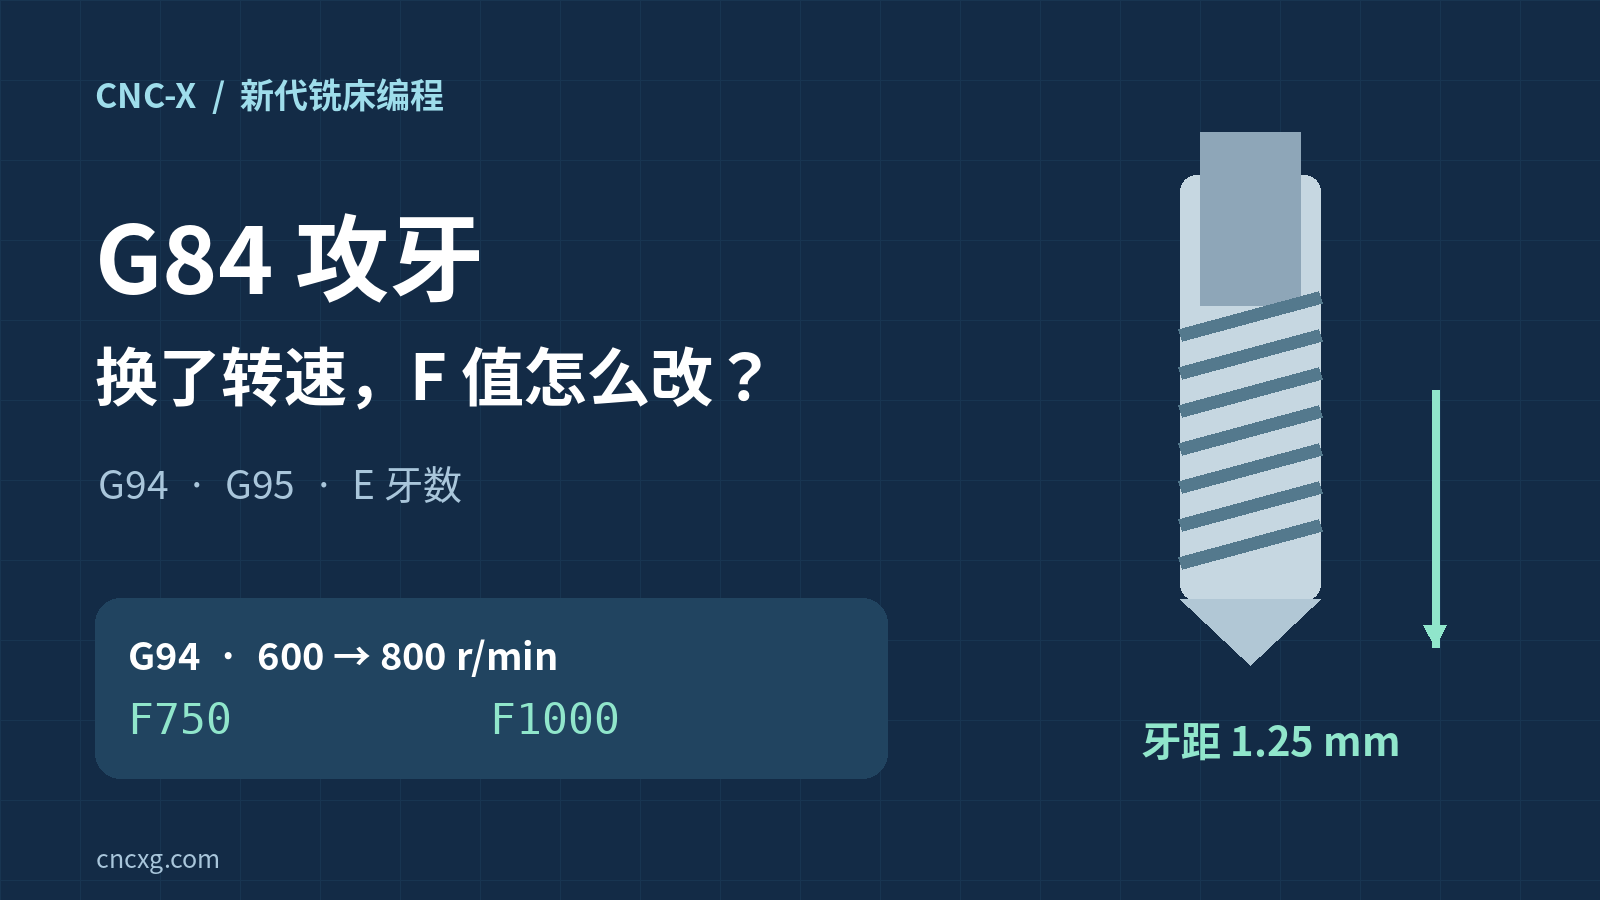
新代铣床 G84 攻牙时,G94 的 F 随转速和牙距计算,G95 的 F 表示每转量。用 M8×1.25 与 20 TPI 例题说明换转速后的进给配对,以及同段 F、E 的优先关系和版本边界。
阅读全文 →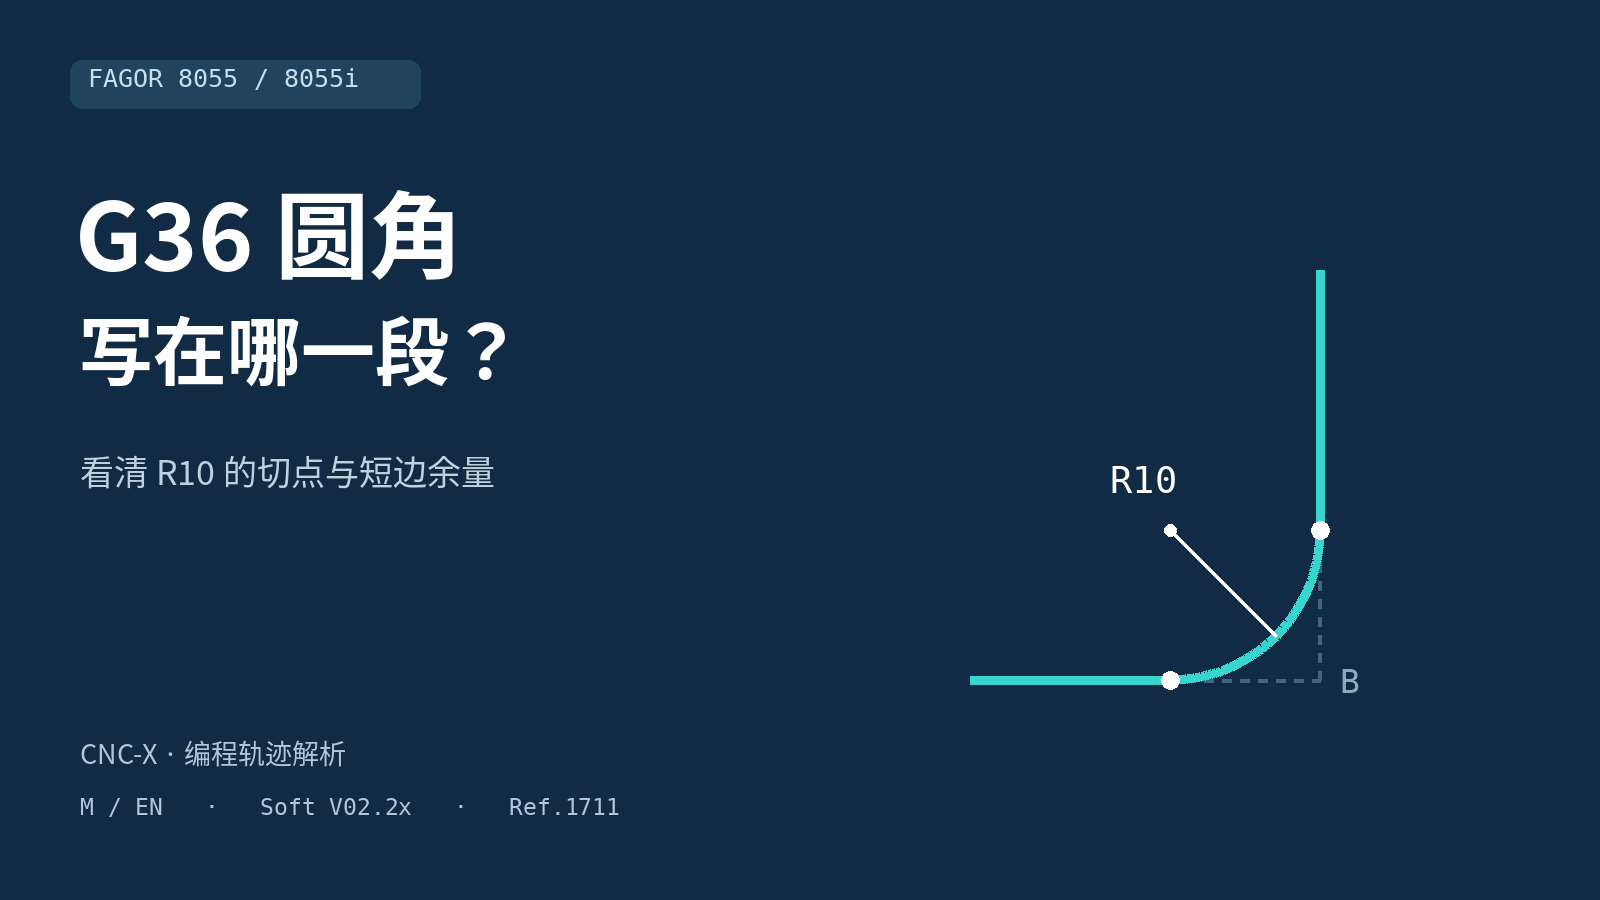
Fagor 8055/8055i 铣削 G36 应写在通向拐角的程序段。用 R10 算例核对切点、圆心与非模态写法,再检查相邻圆角是否挤占同一条短边。
阅读全文 →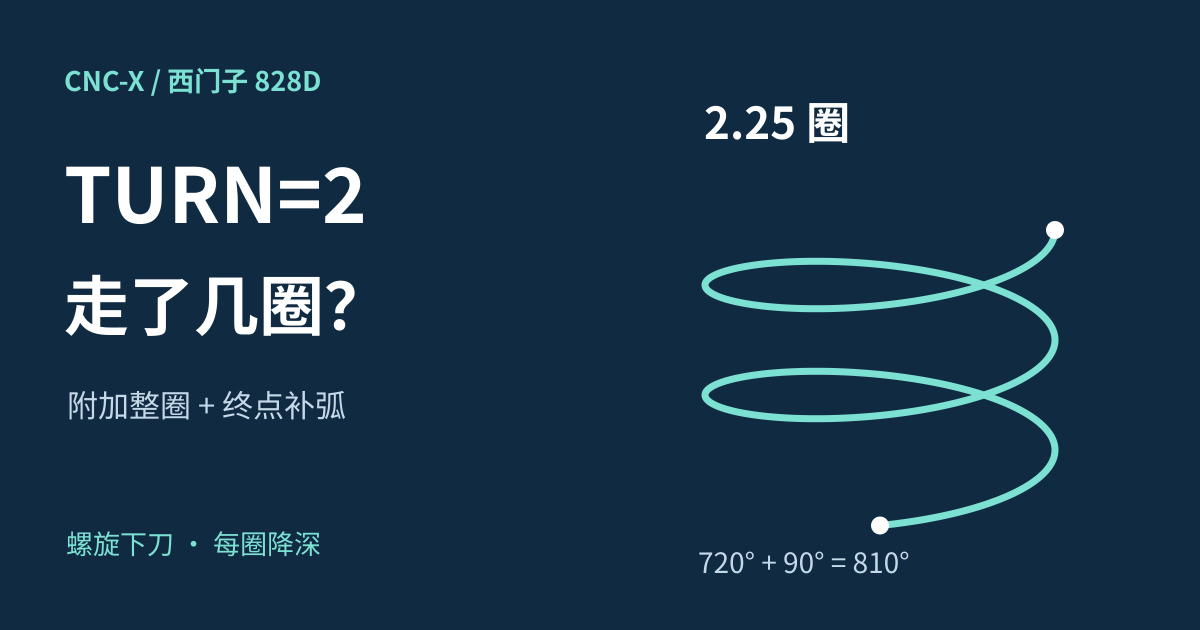
西门子828D螺旋插补中,TURN表示附加整圈数。用90°终点与Z−9算清TURN=2的2.25圈、每圈降4毫米,以及只改TURN为什么会让螺旋变陡。
阅读全文 →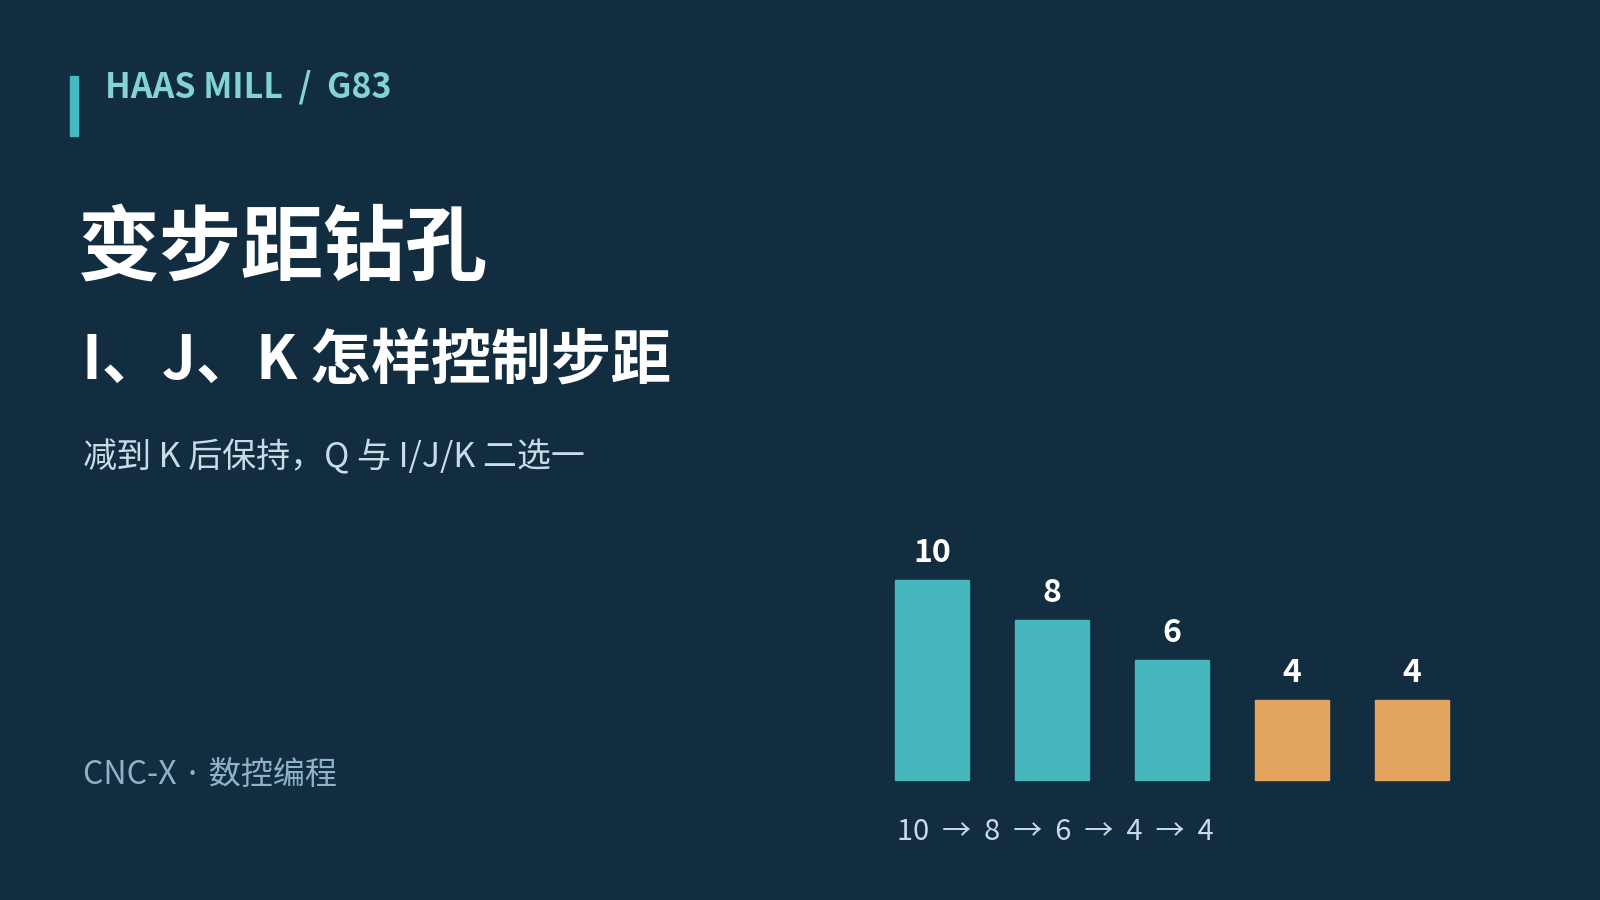
Haas铣床G83中,I/J/K让步距从首啄逐次减到下限,Q用于固定步距。以R2、Z-30计算两组啄钻终点,说明K的作用、R平面起算及后处理切换时的参数检查。
阅读全文 →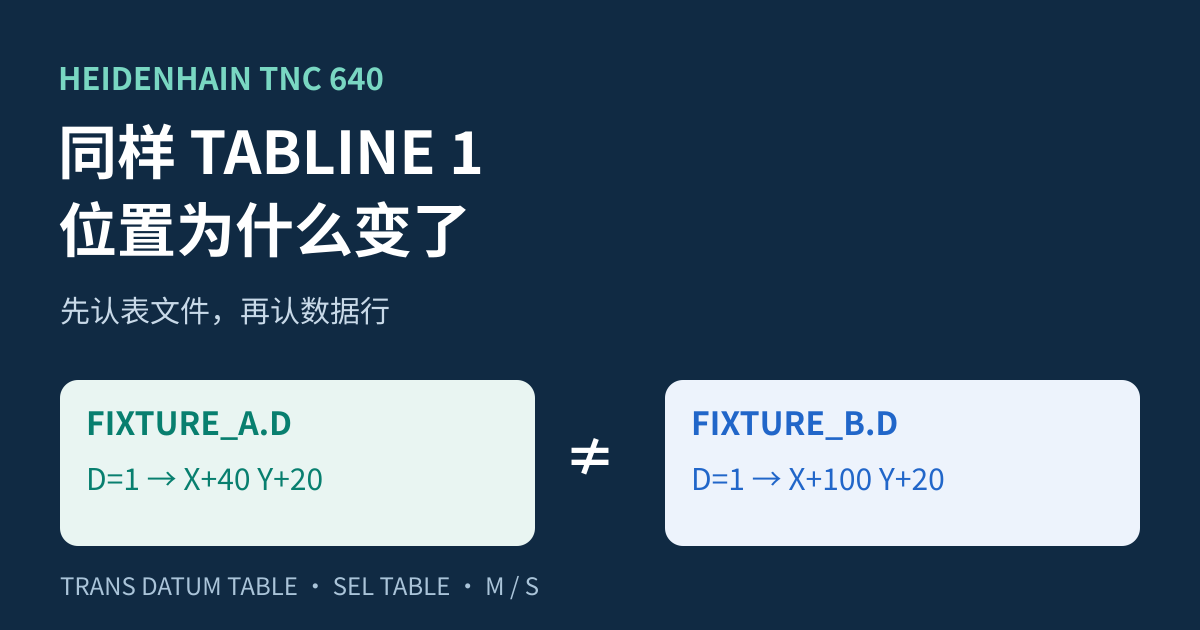
TNC 640 的 TABLINE 行号相同,加工位置为什么会变?结合 34059x-18 手册,说明 TRANS DATUM TABLE 的选表来源、SEL TABLE、M/S 状态、改表重新调用与 RESET。
阅读全文 →