Technical Article
Haas 宏变量为什么提前变化:G103 预读限制与空程序块
Haas 宏变量为何在 G04 延时结束前已经改变?用两张原创时序图,说明 G103 P1 的一块预读、P0 解除限制,以及后处理和传输时必须保留的空程序块。
Haas 宏程序里,明明把“变量置 1、等待、变量置 0”分成三段,为什么暂停还没结束,变量页面已经显示 0?先核对表达式何时求值。控制器会提前解释后面的程序块,变量赋值不一定等到屏幕高亮行走过去才发生。
适用范围:本文依据 Haas 铣床官方 G103、G04 和宏程序文档,讨论预读对宏求值的影响。机床应具备宏功能;CHC 与 NGC 的具体行为、软件版本和变量用途仍需按实机手册核对。以下是手册分析与原创示意,未经实体机或控制器仿真测试。
先分开看执行进度和解释进度
加工程序的先后顺序没有被打乱,但控制器可以在执行当前块时准备后续块。宏表达式在预读阶段求值,因此“变量页面已更新”和“当前动作已完成”可能同时呈现不同进度。排查条件判断读到意外数值时,也要检查求值时机,而不只是重新计算表达式。
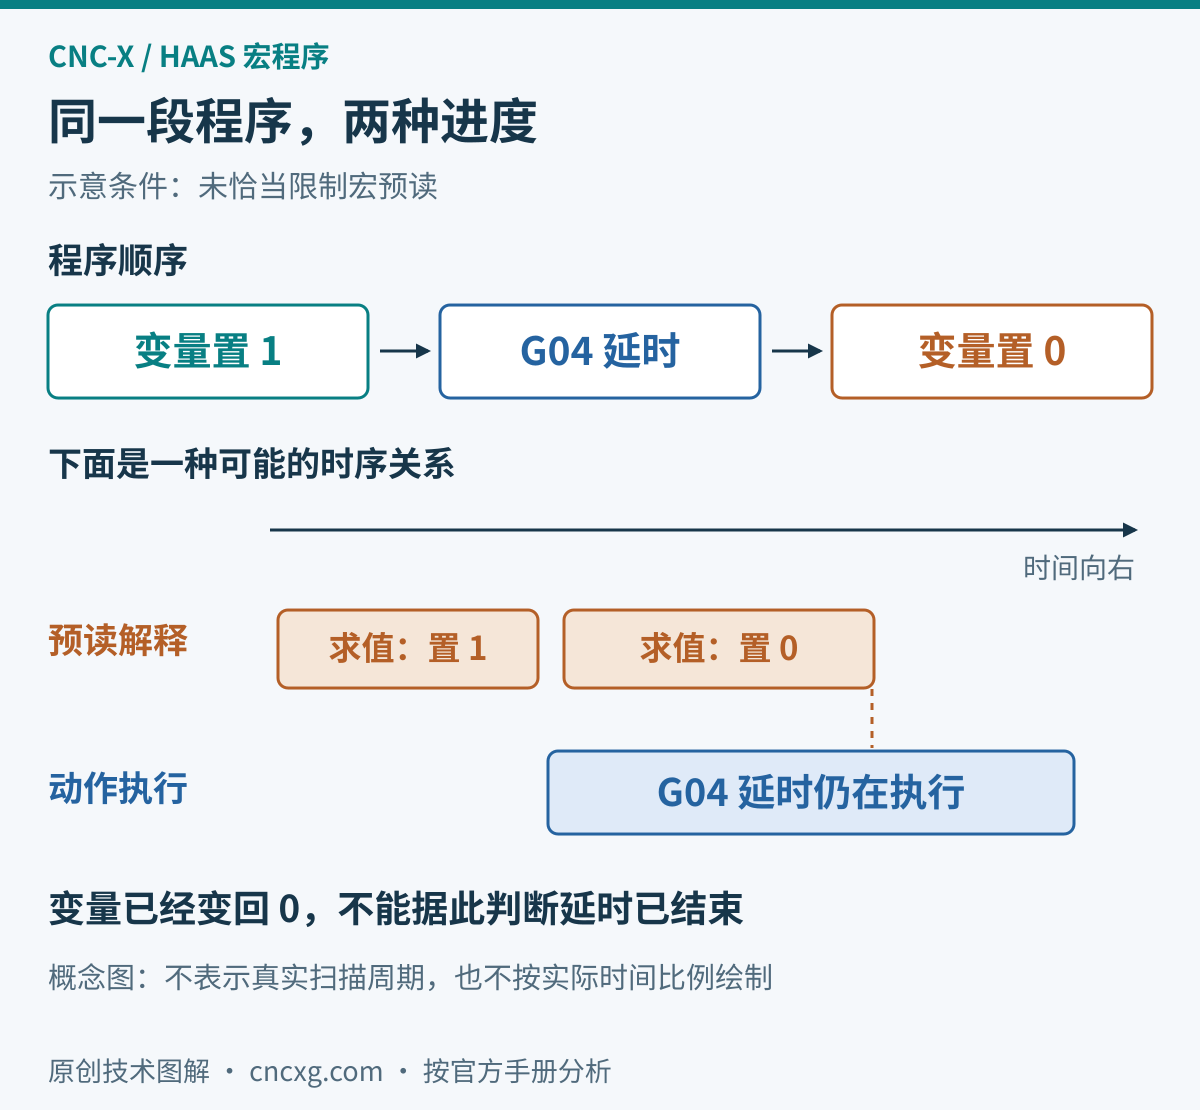
先记录问题是哪一种:变量数值算错、数值出现得太早,还是外部动作响应不对。三者可能需要不同检查。只延长 G04,并不能证明后续赋值已经被放到等待结束后。
G103 的 P1 和 P0 分别做什么
G103 P1:把预读限制为提前 1 个程序块,仍有一块预读G103 Pn:限制为 n 块;官方参数范围为 0–15,其中 0 有解除限制的特殊含义G103 P0或不带 P 的G103:解除 G103 的块数限制,不能理解为停止预读
这些含义可核对 Haas G103 官方说明。不要把某一代控制器的默认预读深度写成全部 Haas 的固定数字,也不要为了调试方便让整段轮廓始终处于 P1。
为什么 P1 后面还要留空程序块
若 G04 后面紧跟宏赋值,这个赋值仍可能落入 P1 允许的下一块范围。Haas 官方修正示例在 G103 P1 后保留一个空程序块,在 G04 后保留三个空程序块,为后续赋值拉开块间隔。
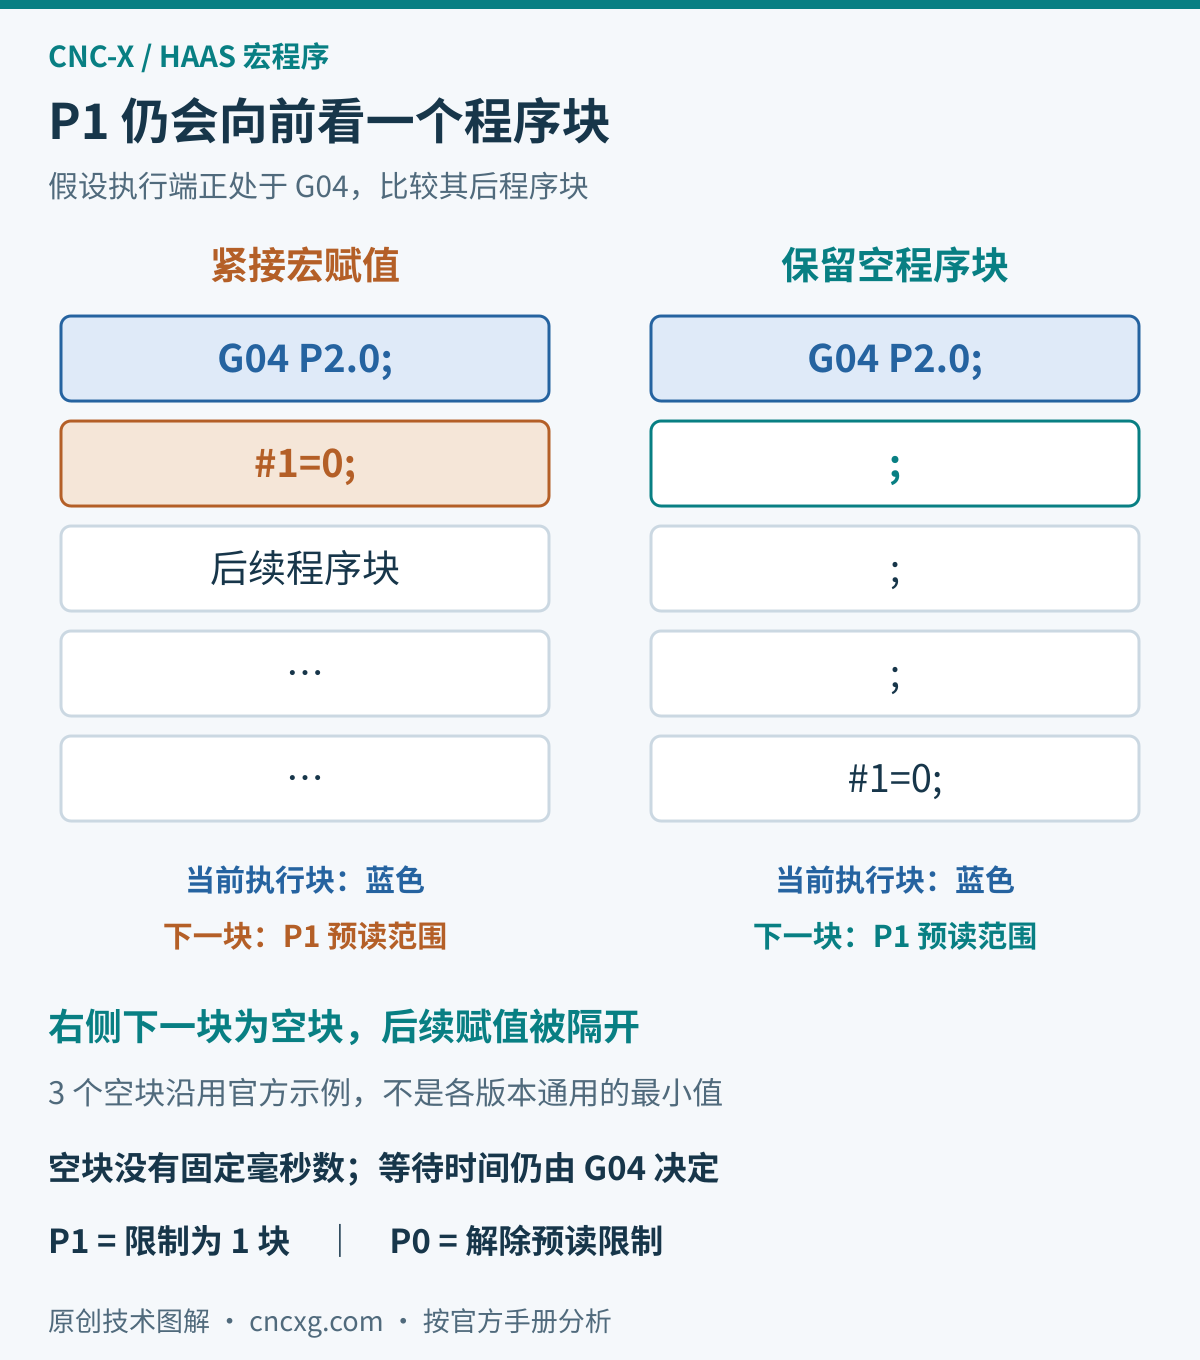
这里的“空”是有块结束标记的程序块。排版留白和程序块不是一回事。下方用普通局部变量 #1 代替实际输出信号,只展示时序片段;#1 可能承载调用参数,使用前必须确认其用途。片段没有完整程序头尾,不能直接插进生产程序。
G103 P1;
;
#1=1;
G04 P2.0;
;
;
;
#1=0;
每个单独的分号行都要保留。图文编辑、后处理清理或传输转换后,应在机床收到的 NC 中重新检查这些块,而不是只看原文件中的视觉空白。空块没有固定的毫秒数;“三个空块等于三毫秒”这样的换算没有依据。
离开诊断逻辑区后,按本机完整程序的衔接要求明确恢复预读;不要随手把恢复语句紧贴到需要观察的赋值后面,更不要从未确认状态的程序中间重新启动。具体间隔与进入、退出边界要一起验证。
G04 的小数点也要检查
本文 G04 P2.0 表示等待 2 秒。Haas G04 的整数形式和带小数点形式采用不同时间单位:官方举例 P10 是 10 毫秒,P10. 是 10 秒。若后处理删除小数点,看起来“没有等够”可能先是单位问题。
另外,固定循环中的 P 地址可能与 G04 或子程序调用使用的 P 值产生关联。诊断时应选独立、安全的逻辑段,避免把示例混进仍有效的固定循环。时间单位与 P 地址注意事项可对照 Haas G04 官方说明。
实际排查按这个顺序留记录
确认控制器:记录 CHC 或 NGC、软件版本、宏选项和涉及变量的用途。不要拿另一台设备的输出变量编号来试
保留原始片段:记录进入这段逻辑前的状态、调用层级及返回位置。G65 参数和局部变量问题可先看 G65 与 M98 的调用区别
对照传入文件:核对小数点、每个空程序块,以及主程序和子程序中有没有提前出现 G103 P0 或不带 P 的 G103
分开改动:一次只调整一个因素,记录原值、修改内容、观察到的变量变化和动作状态,避免同时改延时、判断条件和预读深度而无法归因
检查周边功能:确认刀具半径补偿(G41/G42)、高速加工、固定循环和单段模式。Haas 宏文档明确限制 G103 与刀具半径补偿并用;应使用已正确结束半径补偿的安全逻辑区,不要在轮廓中间硬插 G40
按了 Single Block,也不能直接认定所有宏求值都会等到按键后才发生。若 O9xxxx 宏程序没有逐块停住,还要核对 Setting 75:关闭该设置时,宏程序可在单段模式下连续执行。这里应先读出和记录设置,不建议为了验证本文随意修改生产配置。
把调试结果和安全确认分开
G103 管的是预读范围,不能拿它代替位置到达确认、夹紧反馈或外部设备互锁。涉及夹紧、吹气、探头及自动化接口时,应根据该机床的电气和接口文件验证完整动作条件。本文刻意没有给出真实 I/O 变量赋值。
先由熟悉设备的人在匹配版本的控制器模拟环境检查完整逻辑,再决定现场验证方法。整理后处理问题时,可把原 NC、修改后 NC、控制器信息和观察记录按 后处理与机床适配检查思路 一起交接;仅凭“改成 P1 后看着正常”,还不足以认定完整流程通过验收。
文档依据
Haas G103 Limit Block Look-Ahead:P 值含义、空程序块示例与加工影响
Haas Mill Operator's Manual — Macros:宏预读、控制器差异和功能限制
Haas G04 Dwell:延时时间单位与 P 地址说明
Haas Setting 75:O9xxxx 宏程序与单段运行