
Technical Article
广数 G75 切宽槽:Q2.5 为什么不是槽宽 2.5 mm?
广数GSK980TB3i的G75切宽槽,Q2.5表示轴向步距。用3mm槽刀、五个轴向位置算清12mm槽宽,说明最后1.5mm步距和把槽壁误填为Z终点时为什么多切3mm。
槽刀宽 3 mm,G75 里写了 Q2.5,最后的槽会有多宽?先别把 2.5 当槽宽。还要看起点、Z 终点,以及对刀时用的是哪一侧刀刃。
下面按广数 GSK980TB3i、软件 V1.5 的规则算一遍。依据是 2018 年 8 月第 2 版《编程及操作手册》4.5.8 节,公制、X 直径编程。
先把 3 mm 刀宽放到正确的一边
本例要得到两侧槽壁 Z-20、Z-32,轴向宽度 12 mm。采用 3 mm 有效刃宽的理想矩形槽刀,以 +Z 侧刃作为编程点,3 mm 刀宽向 -Z 方向展开;刀具几何、磨耗偏置也按这条刃建立,刀尖半径补偿为 G40。这里先算切削包络,不计刀尖圆角、让刀和精加工余量。
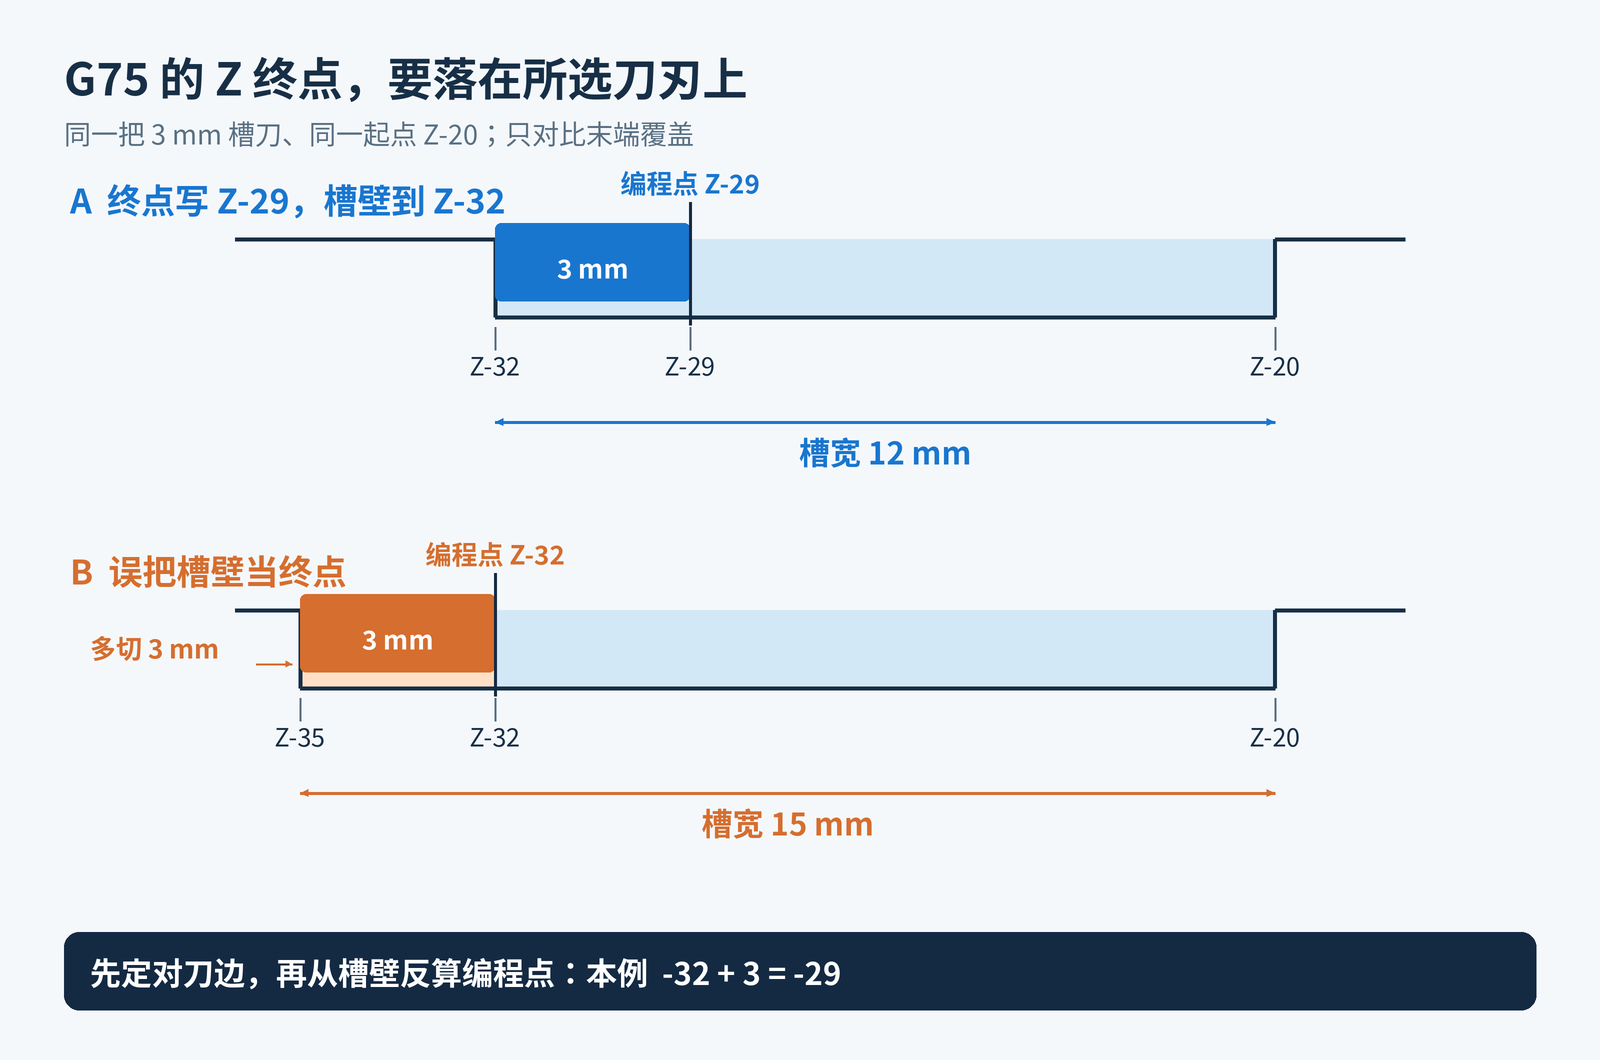
这样,编程点在 Z-20 时,刀刃覆盖 Z-23 到 Z-20;编程点到了 Z-29,刀刃覆盖 Z-32 到 Z-29。目标槽壁在 -32,循环终点应该填 Z-29。这个参考边是本算例的约定,换成另一侧刃对刀,坐标要重新算。
Q2.5 决定横移步距,末步只走剩下的距离
G75 的 Q 是 Z 向每次切削位置之间的移动量,取无符号的毫米值;方向由起点和终点决定。手册自带算例中的 Q3.5,也直接对应 3.5 mm。本例从 Z-20 向 Z-29 排位置,写 Q2.5,沿 -Z 走。
刀具已经定位到 X52、Z-20,毛坯外圆为 Ø50,槽底为 Ø44。与循环有关的程序如下;刀具、工件零点和主轴动作沿用已经核对好的原程序。
G21
G18 G40 G98
G75 R0.5
G75 X44. Z-29. P1. Q2.5 R0 F40
G21 单独一行。本例 P1 表示每次径向分段 1 mm;G98 配 F40,表示 40 mm/min,它们不参与槽宽计算。实际 P、R、F 还要结合材料和槽刀选择。第一条 G75 中的 R0.5 是径向断屑回退量,含 X 的第二条 G75 中,R0 把槽底 Z 向让刀量设为零,避免另加轴向运动。
轴向位置依次是 -20、-22.5、-25、-27.5、-29。前三次横移各 2.5 mm,最后只剩 1.5 mm,所以停在 -29,不会再走满 2.5 mm 到 -30。这与手册轨迹图中“末次步距不大于 Q”的关系一致。
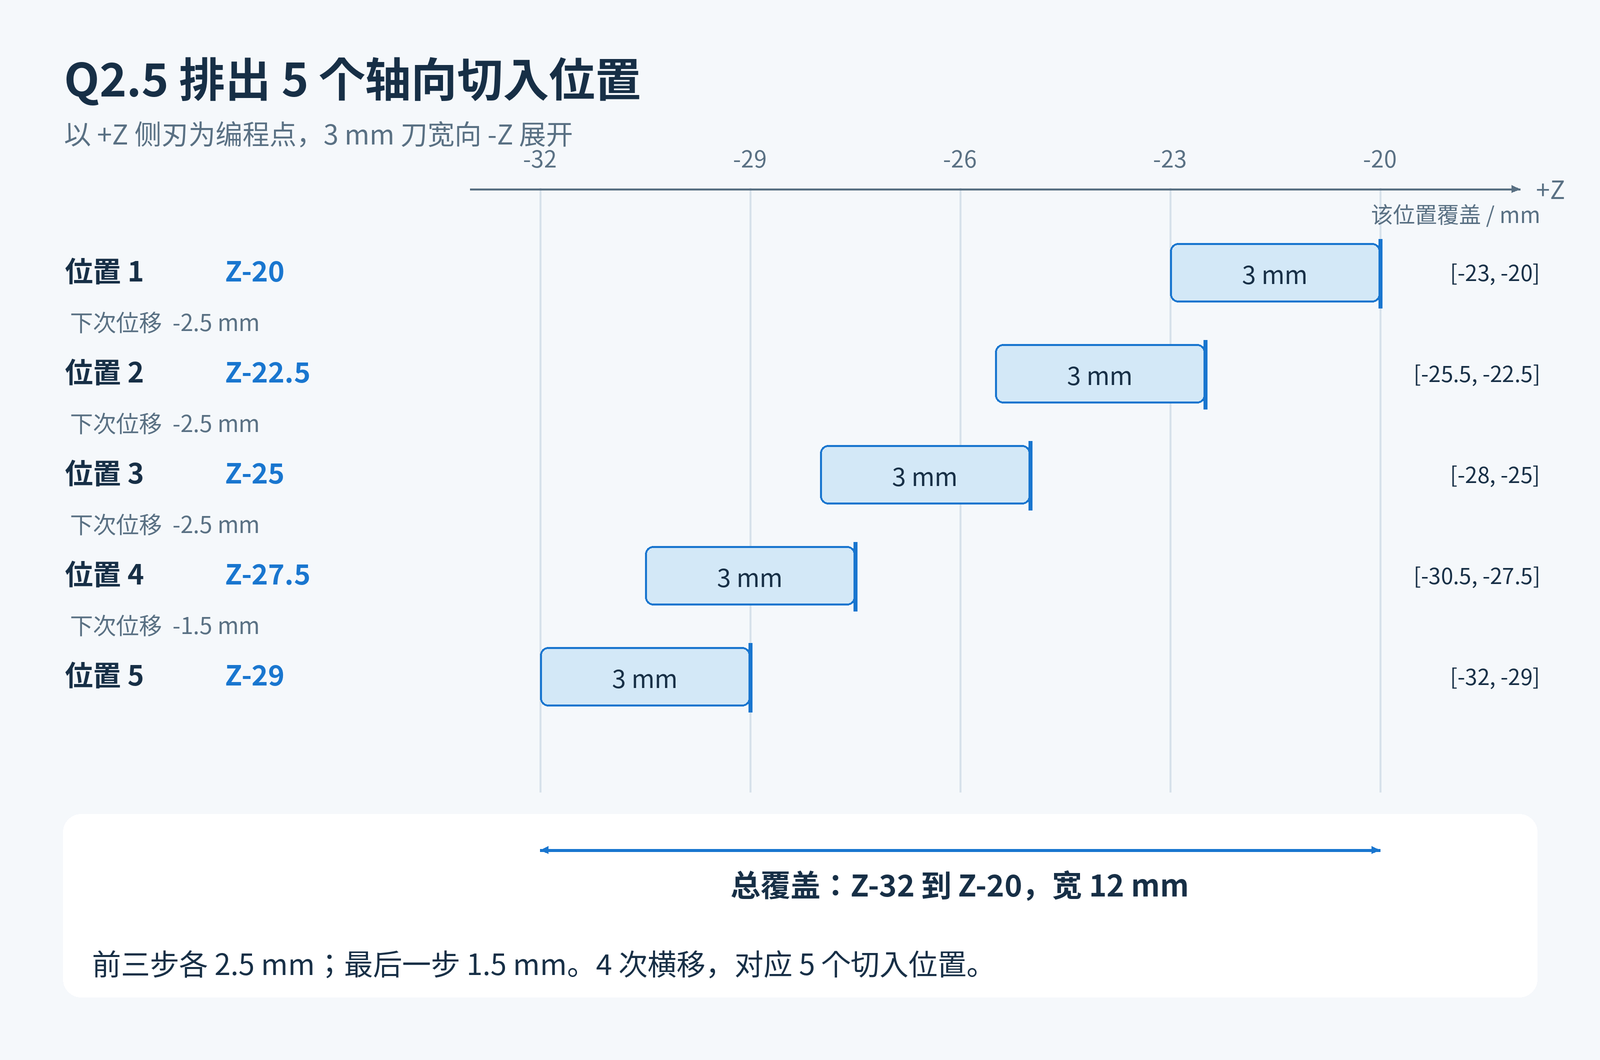
前四个位置之间的相邻覆盖量为 3 - 2.5 = 0.5 mm,最后两个位置重叠 3 - 1.5 = 1.5 mm。总轴向包络是:
槽宽 = 编程点行程 + 刀宽 = | -29 - (-20) | + 3 = 12 mm
这个等式用于相邻刀刃覆盖连成一片的本例。若 Q 大于有效刃宽,中间会出现未覆盖区,仅算最外侧两点之间的距离就不够了;带圆角槽刀还要另看槽底接刀处。
把槽壁 Z-32 填进循环,会多切一个刀宽
起点仍是 Z-20,刀具参考边也没变。如果把循环改成 G75 X44. Z-32. P1. Q2.5 R0 F40,编程点会继续走到 -32,它后面的 3 mm 刀宽也跟着向 -Z 延伸。
此时最远槽壁在 -35,总覆盖从 -35 到 -20,宽度变成 15 mm。把 Q 调小,只会增加轴向切入位置,不能把这 3 mm 的终点错误补回来。
后处理输出时,先查这三个数从哪里来
遇到槽宽不对,先把 起点 Z、终点 Z、刀宽 放在同一条数轴上,再看 Q。若 CAM 已经按所选刀刃生成刀位,后处理又加减一次刀宽,就会重复补偿;若输入还是零件槽壁,却直接当刀位输出,也会差一个刀宽。
随后核对 G75 中 Q 的单位。本型号这里用 Q2.5 表示 2.5 mm,不能照搬其他系统把同一尺寸写成 Q2500 的习惯。代码差异怎样追到 NC,可接着看《改 Mastercam 后处理,先看 NC 怎么变》。
如果需要一起查,给出槽两侧尺寸、槽刀宽度、实际对刀边,以及循环前后的 NC,比只截一行 G75 更有用。完整资料范围见《后处理修改前,需要准备哪些资料》。
手册依据
广州数控《GSK980TB3i 系列编程及操作手册》,2018 年 8 月第 2 版,软件 V1.5:2.6–2.7 节为坐标与直径编程,4.2.10 节为公制指令,4.5.8 节(纸页 81–83)为 G75 的 P、Q、两处 R 及末步轨迹,7.2.1 节为 G98。