Technical Article
新代 G76 车三头螺纹,F2.5 为什么对应导程 7.5?
新代 A-type 车床 G76 加工三头螺纹时,H3 F2.5 的 F 表示相邻螺距,导程为 7.5 mm。用展开图和对比图算清头数、螺距、导程和同步速度,检查后处理有没有把导程直接填进 F。
图纸要求三头螺纹,相邻螺距 2.5 mm、导程 7.5 mm。新代车床 G76 第二行该填 F2.5,还是 F7.5?在新代 A-type 格式里,应把头数 H3 和相邻螺距 F2.5一起写入;每转前进的 7.5 mm 由两者共同确定。
先看 H,再判断 F 的含义
新代《车床程序手册(A-type)》的 H 字段专门说明:多头螺纹时,F 对应相邻螺距。手册的三头范例也给出 H3 F2.5,注明导程 7.5 mm。只看 F 字段的一句名称,很容易把图纸上的导程直接抄进去。
下面只截取 G76 第二行的 H/F 字段,省略号表示省去其他参数,不能原样输入控制器:
G76 … H3 F2.5;
H3 是三头,F2.5 是相邻两牙沿轴向的距离。牙底坐标、牙高、每刀进深与退刀条件,仍要按具体零件和刀具填写。
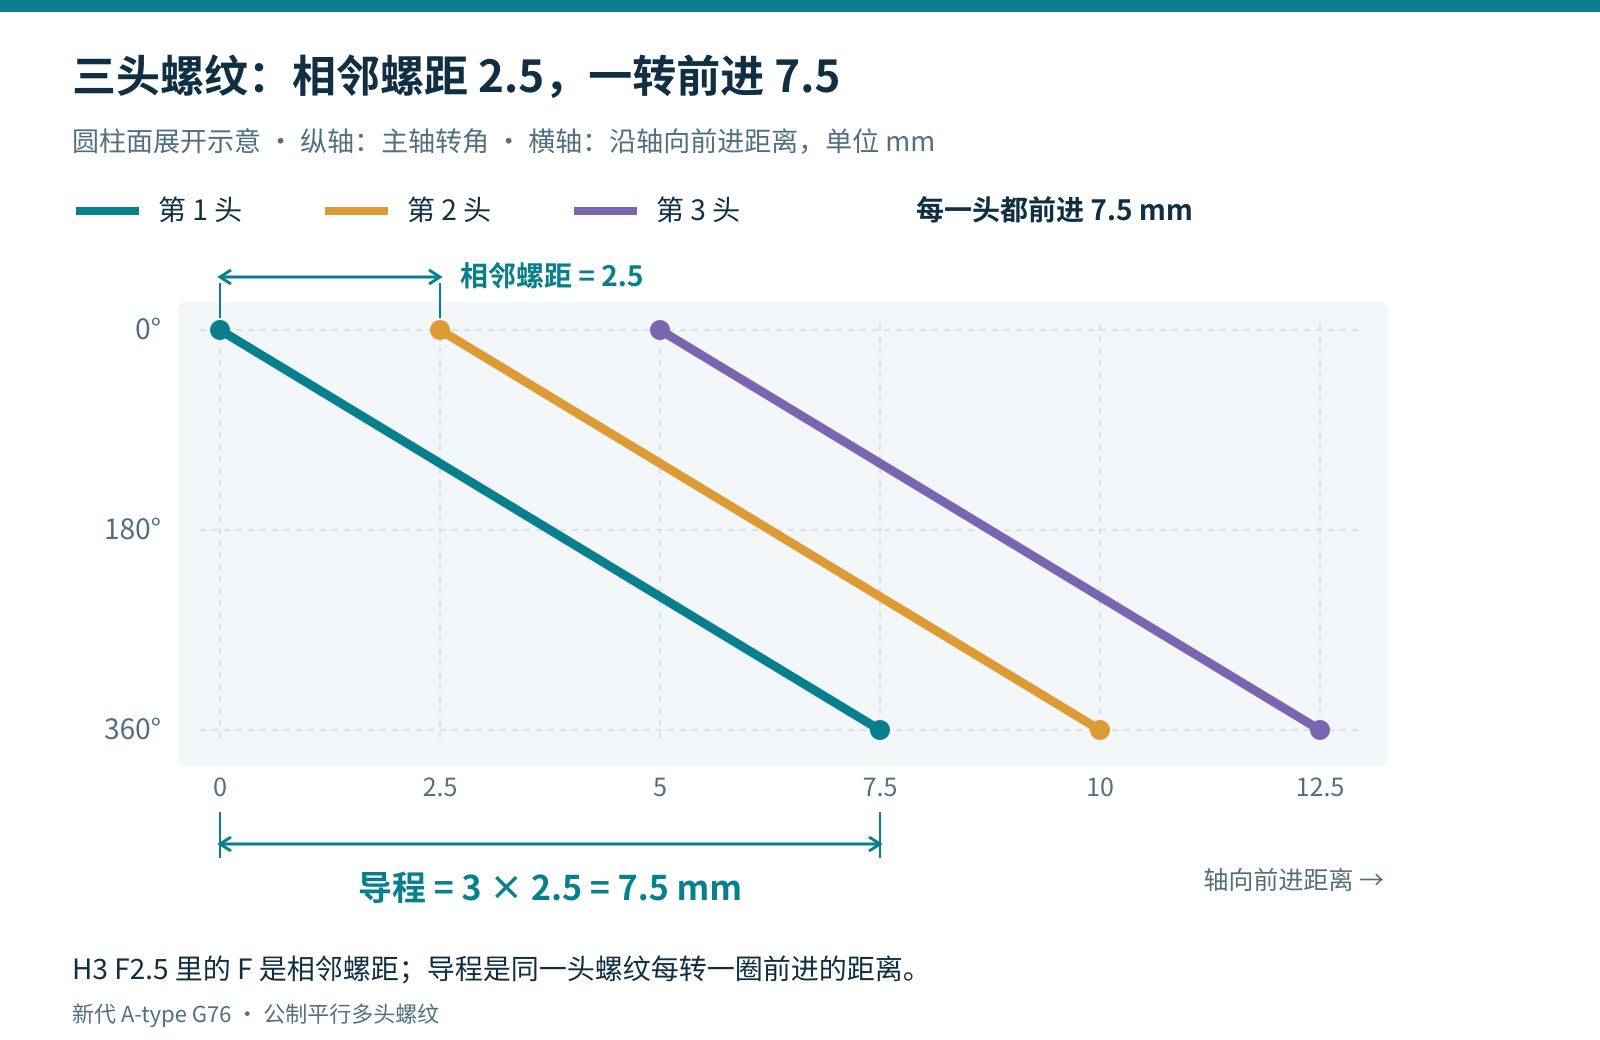
数相邻牙距,与跟着同一头走一圈
沿轴向看相邻牙,相隔 2.5 mm;跟着同一条螺旋线转完一圈,前进 3 × 2.5 = 7.5 mm。这两个长度在单头螺纹中相等,到多头螺纹就必须分开。
把 7.5 填进 F,会多乘一次头数
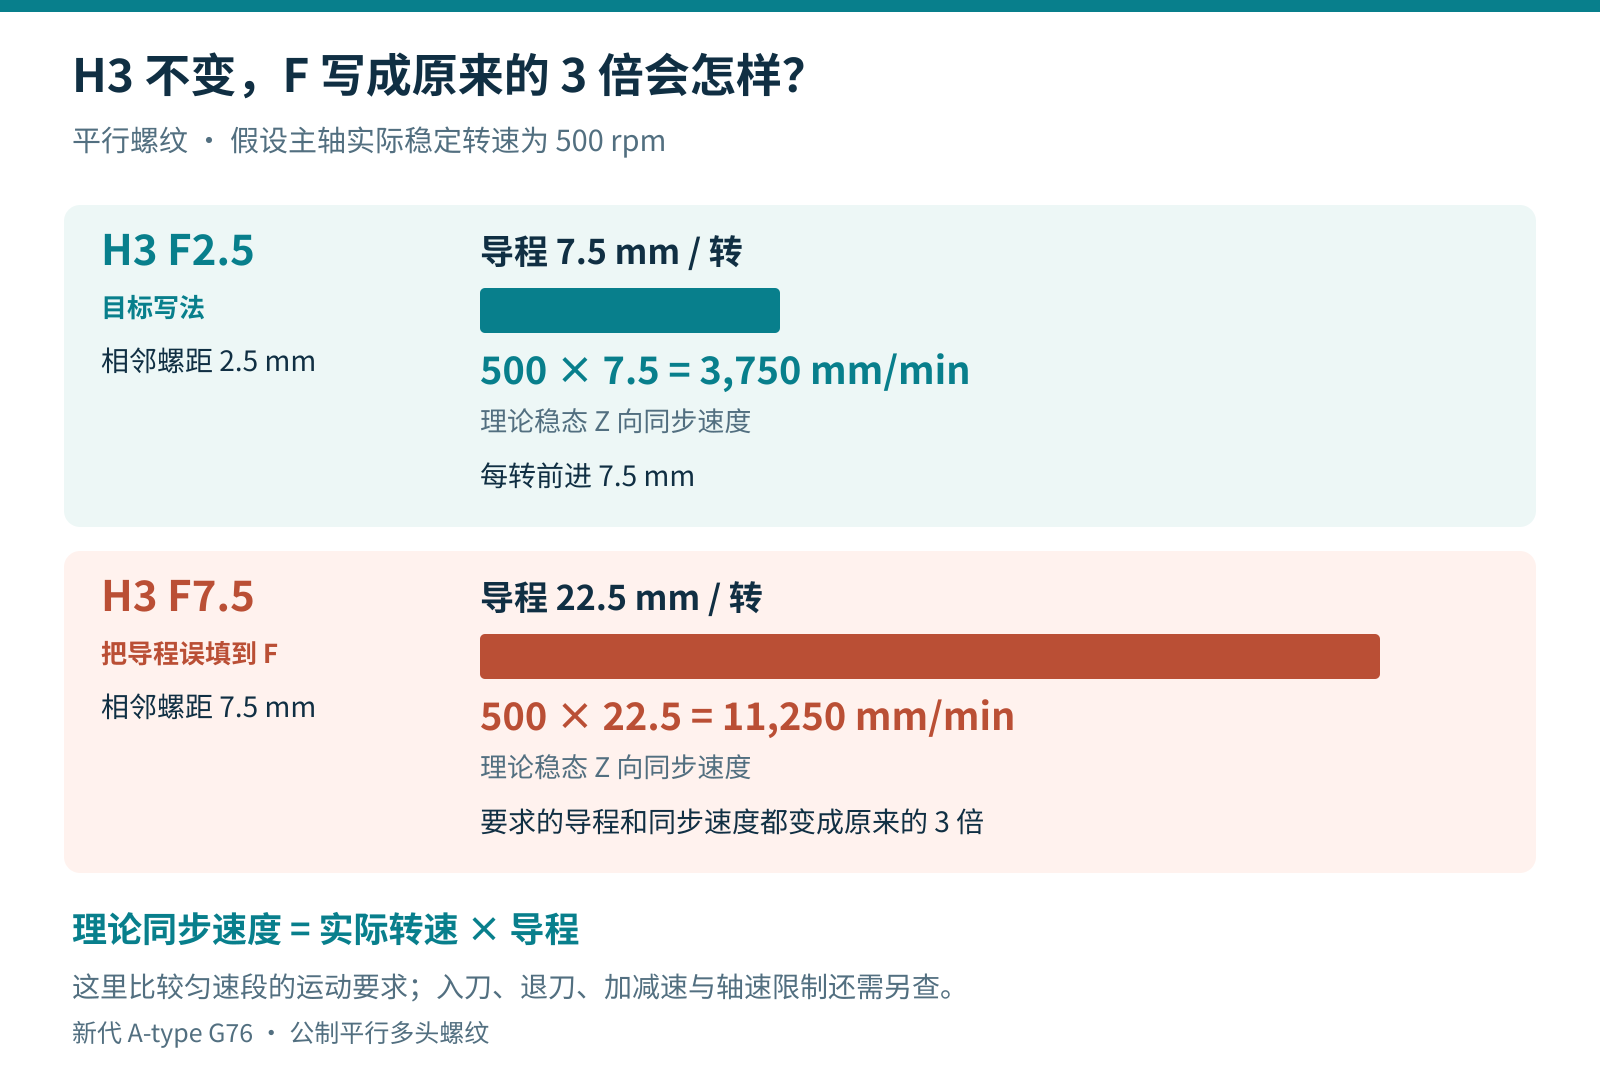
G76 … H3 F7.5;
如果目标仍是上面的三头、螺距 2.5 mm,这个片段就把相邻螺距改成了 7.5 mm,按同一规则得到的导程是 22.5 mm。变化不只在牙形间距:平行螺纹的理论稳态 Z 向同步速度,也跟着导程一起变。
假设主轴实际稳定在 500 rpm,原要求是 500 × 7.5 = 3750 mm/min;误写后变为 500 × 22.5 = 11250 mm/min。选用转速时,还要核对机床轴速、加速距离和退刀条件。
看后处理输出时,保留三个独立的数
把图纸上的头数、相邻螺距、导程分别列出来,先验算“导程 = 头数 × 相邻螺距”,再检查 CAM 字段到底存的是哪一个。若字段存的是导程,输出这里的 F 前应按头数换算;若已经存的是螺距,就不能再除一次。修改前后可按NC 输出对照方法检查,不要只搜索有没有 G76。
这里采用新代 A-type 的公制平行多头螺纹格式,依据 2026-01-23 导出、2025-11-10 修改的手册。该 G76 要求 X 为直径轴、Z 为半径轴;这里的 Z 按实际轴向长度理解,不再除以 2。
安排车牙转速时,还应分清固定转速与恒线速,可接着看新代 G96、G97 与 G50 的关系。
参考资料
新代官方《车床程序手册(A-type)》,2026-01-23 导出版:第 165–166 页的 G76 格式、H/F 定义与轴型要求,第 169 页的三头螺纹范例;第 46 页说明直径轴与半径轴的编程比例。