Technical Article
新代车床 G96 越车越快:恒线速、G50 限速与 G97 切换
新代车床车端面时,G96 为什么随直径变小提高转速?用原创计算图说明恒线速、G50 有效限速和 G97 的 S 单位变化,并按软件版本检查限速取消规则。
车端面时,刀具从外圆向中心走,主轴声音越来越高。程序明明一直写着 G96 S180,为什么转速还在变?先看清 S 的单位:在新代车床恒线速模式下,这个 180 表示切削线速度,不是固定的每分钟转数。直径越小,要保持同样的线速度,所需转速就越高。
适用范围:本文依据新代《车床程式手册(A-type)》2026 年 1 月 23 日导出、2025 年 11 月 15 日修改版。采用公制、普通车削接触直径,不涉及多主轴切换或 G96 P 参考轴扩展。软件分支、机床厂配置和装夹条件仍须对照实际机床。
先算接触直径,不要一直代入毛坯外径
切削线速度 Vc、接触直径 D 和主轴转速 n 的关系为:n = 1000 × Vc ÷ (π × D)。其中 Vc 的单位是 m/min,D 是 mm,n 是 r/min。车端面时,D 随刀具切削位置变化;毛坯外径 80 mm,并不表示整个端面过程都按 80 mm 计算。
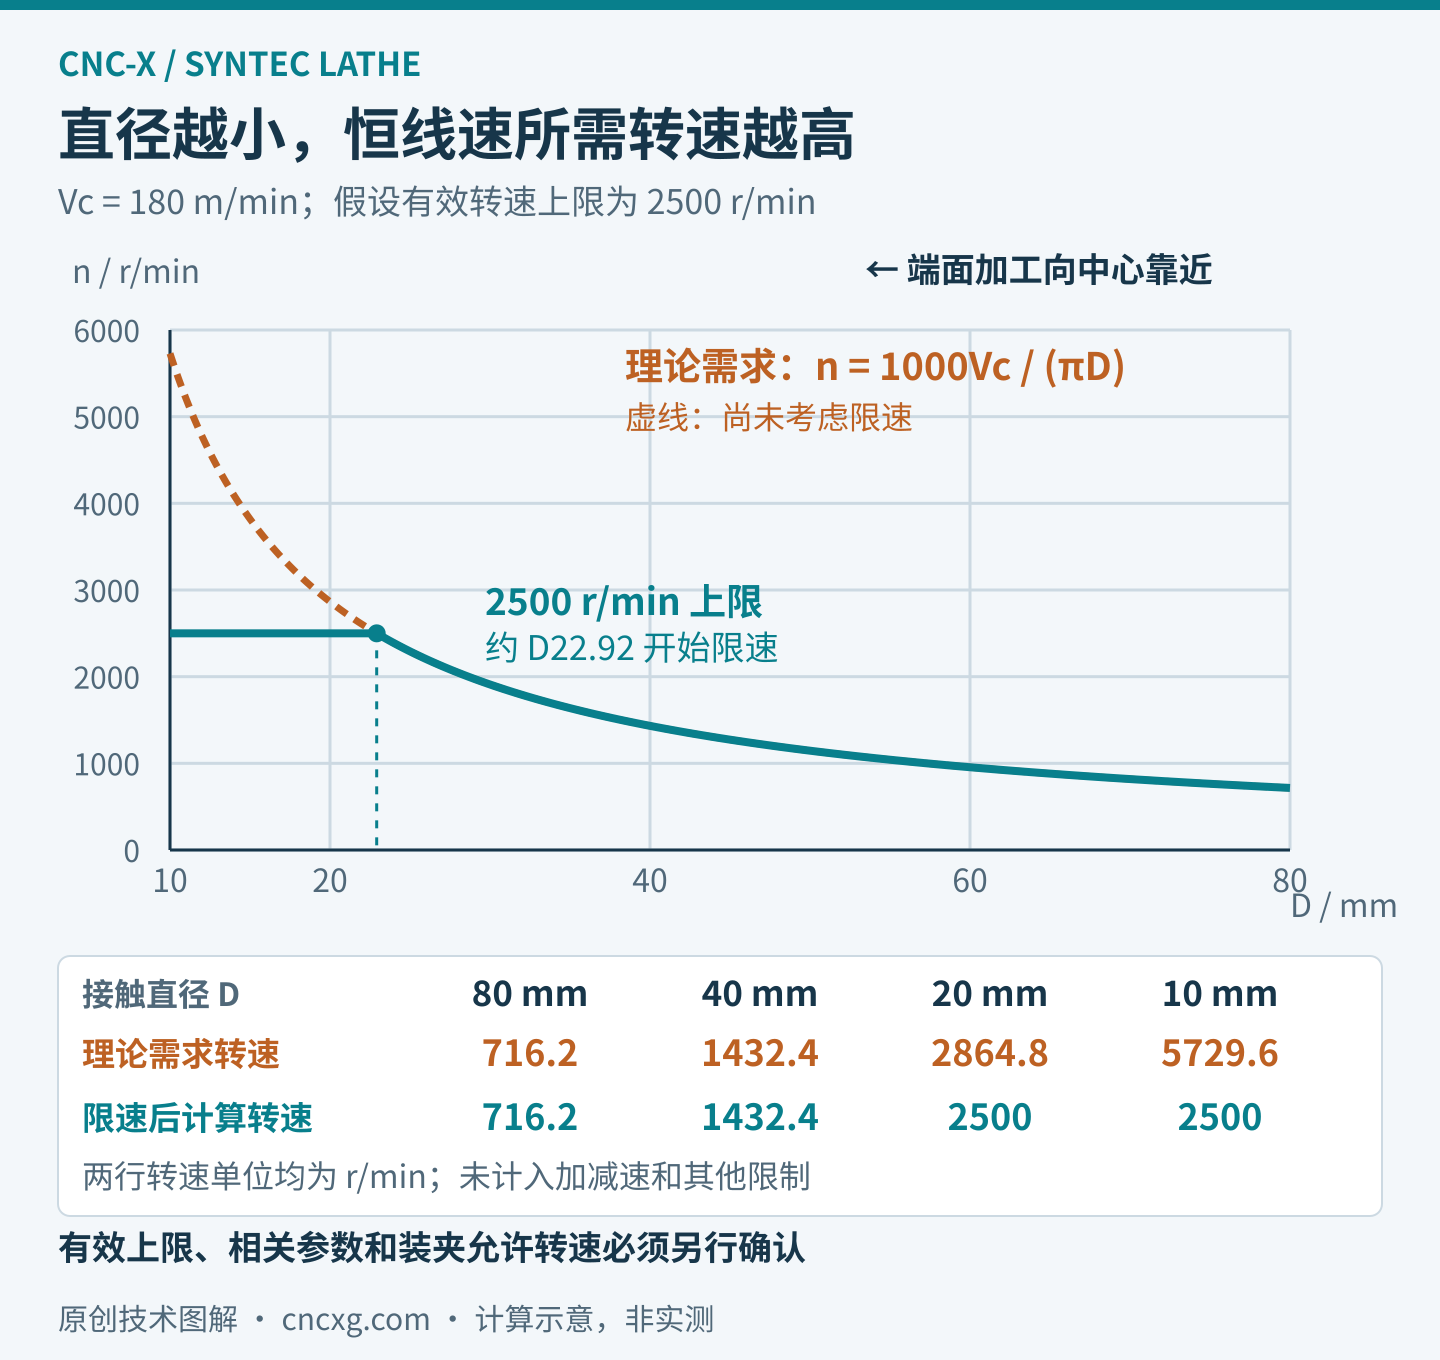
用 Vc=180 m/min 算一组数:在 D80 处约需 716.2 r/min,到 D40 处约需 1432.4 r/min,再到 D20 处约需 2864.8 r/min。直径减半,理论需求转速加倍。这里的 D 是有效接触直径,不应未经核对就把程序 X 值当作 D,尤其要先确认直径编程还是半径编程。
限速介入后,中心附近的线速度会下降
若这一工况的有效上限确实为 2500 r/min,约从 D22.92 起就不能继续按反比提高转速。D20 处按 2500 r/min 计算,线速度约为 157.1 m/min;到 D10 处则约为 78.5 m/min。看到转速停在上限、线速度下降,并不能单凭这一点认定恒线速失效。
公式也不能直接代入 D=0。靠近中心时如何结束切削、是否改变工艺,要结合刀具、材料、夹持和机床条件制定。本文的 180 与 2500 都是解释计算的假设值,不是推荐参数,更不代表卡盘或工件允许达到这一转速。
A-type 手册中,G50 S 用来设定加工主轴最高转速;G50 同时还有坐标系设定用途,不能见到 G50 就只按限速理解。还有一个必须核对的条件:手册说明,G50 设定值低于 Pr1731~ 所设值时,上限会取该参数值。相关参数对应主轴最低转速,不能把“写了 G50 S2500”等同于已经证明实际有效上限就是 2500。应由熟悉机床配置的人核对,不要为了套用算例自行改参数。
切换 G97,要重新确认 S 的单位和数值
G97 取消恒线速后,S 表示 r/min。图 2 在同一个 D40 位置比较两条指令的含义:G96 S180 对应约 1432.4 r/min;G97 S180 则指定 180 r/min,对应的切削线速度只有约 22.6 m/min。虽然 S 后面的数字一样,所表达的物理量已经改变。
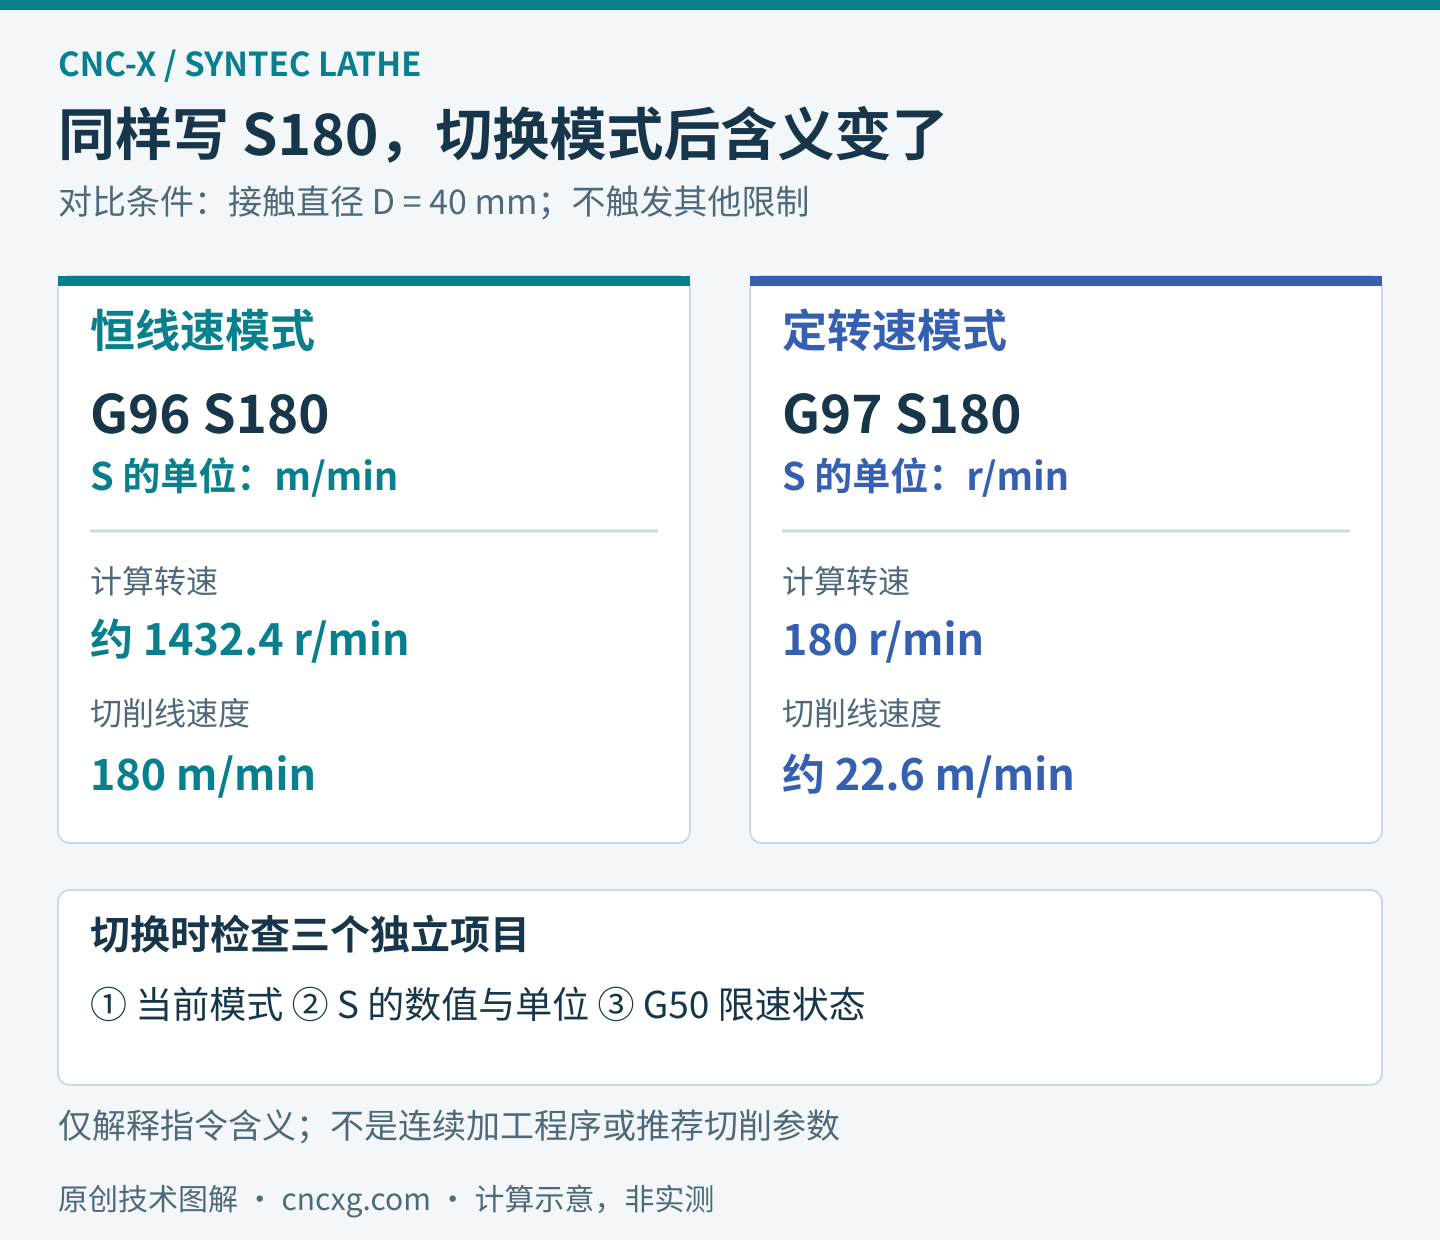
后处理核对时,可把“切换到 G97”和“输出下一工序需要的转速 S”放在一起检查。不能只证明程序里出现了 G97,就认为后续转速已经正确;也不要把上一段恒线速数值原样复制成定转速值。
G97 后的 G50 限速状态,要按软件分支确认
这份手册明确说明:在 10.118.30L、10.118.32L、10.118.40P、10.118.41P、10.118.48A 及各自后续版本中,用 G97 取消 G96 时,也会取消 G50 S 限速。手册同时列出了会保留限速的较早分支。因此,“新代切换 G97 一定保留限速”或“一定清除限速”都不能脱离软件号使用。
工程上更容易复查的做法,是在每次重新进入 G96 前,明确检查本工序需要的限速输出,避免依赖此前某一段留下的状态。若同一份后处理要供多台机床使用,应把软件完整版本号、主轴和装夹限值作为适配条件记录。为什么不能只凭系统品牌通用,可参看同一个系统的后处理,为什么不能直接通用。
还要区分运动方式。手册对 G01、G02、G03 的恒线速加工与 G00、G53 的处理作了区分:快速定位按该段终点位置计算转速,不能把图 1 的连续变化曲线直接当成整个快速移动过程的实际转速轨迹。
按工序边界核对输出
进入切削前:核对当前 G96/G97、S 单位、有效限速、目标主轴及直径解释。完整软件号要记录到字母后缀。
端面向中心时:选外径、中间直径和接近限速区的几个位置做计算对照,区分理论需求、限制后的指令值与实际反馈。不能把三者混成一个“转速”。
工序切换后:检查 G97 的 S 是否符合下一工序,核对限速状态;再次进入 G96 时重新确认限速。修改前后保留 NC 对比,避免全文件机械替换。
上机前:按机床厂允许的验证流程检查程序、主轴与装夹,先完成NC 修改后的最低安全检查。计算图不能替代实机验证。
需要定位后处理问题时,带上完整软件号、主轴信息、相关工序设置,以及 G50/G96/G97 前后的 NC 段。把预期线速度、允许转速和切换后的目标分别说清,才容易判断是单位、模态继承、版本差异,还是机床限制参与了计算。
原厂依据
核对日期:2026 年 10 月 2 日。新代《车床程式手册(A-type)》,本次下载版第 1.24 节、第 90—91 页及第 1.50 节、第 190—191 页;《新代参数说明手册》的 Pr1731~Pr1740。图示与数值推导为 CNC-X 原创,没有引用客户加工数据或宣称实测效果。