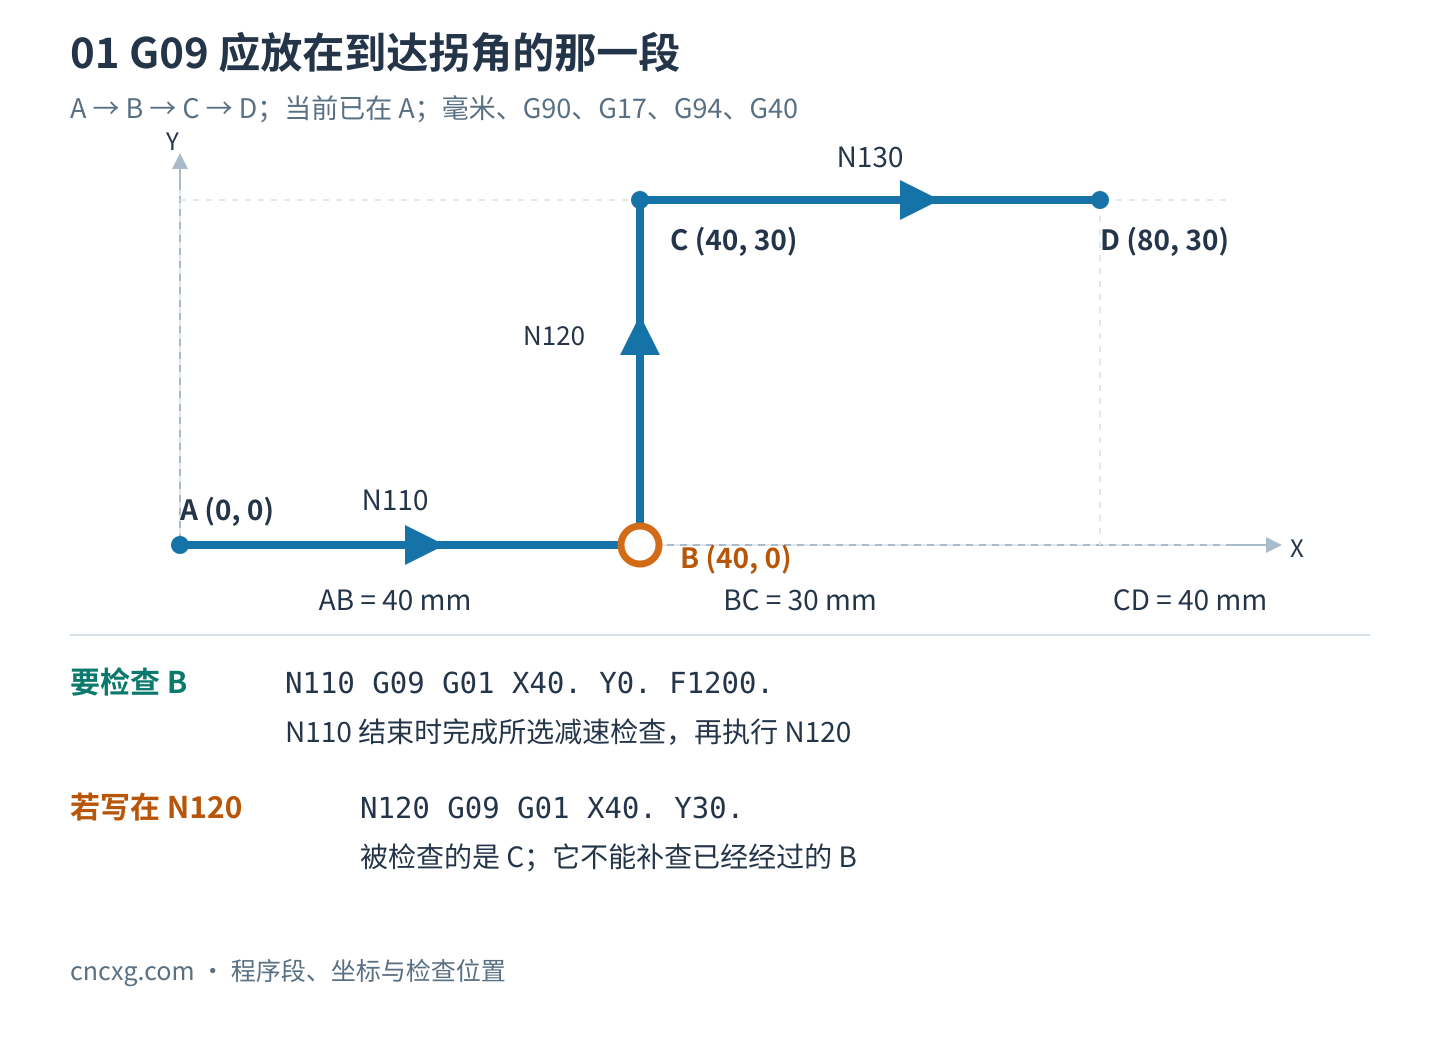
三菱 M80 铣直角为什么发圆:G09、G61 与 G64 的段末检查
以三菱 M80 加工中心和原厂 U 版手册为依据,用两张原创图说明 G09 应写在哪一段、G61 的持续范围、G64 的恢复边界,以及短线段顿刀和高精度模式的排查顺序。
阅读全文 →Knowledge
Mastercam 后处理、五轴加工、CNC 编程、加工工艺和程序安全技术文章。
以三菱 M80 加工中心和原厂 U 版手册为依据,用两张原创图说明 G09 应写在哪一段、G61 的持续范围、G64 的恢复边界,以及短线段顿刀和高精度模式的排查顺序。
阅读全文 →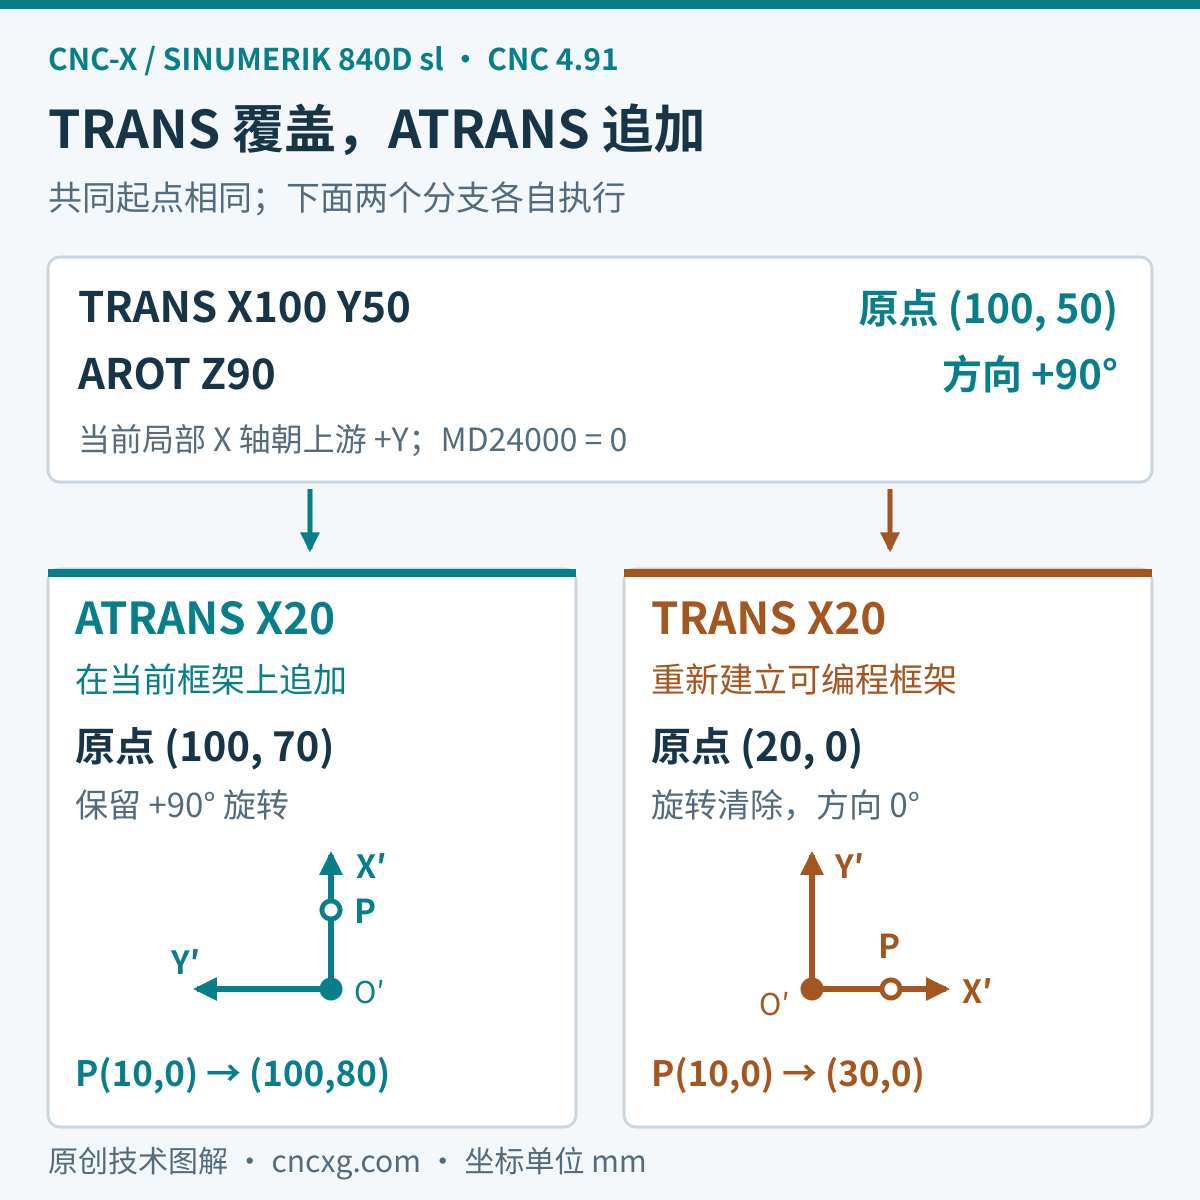
以 SINUMERIK 840D sl CNC 4.91 为例,用两张原创坐标图算清 TRANS 重建可编程框架、ATRANS 沿当前局部轴追加偏移,以及旋转和平移调换顺序后为什么得到不同位置。
阅读全文 →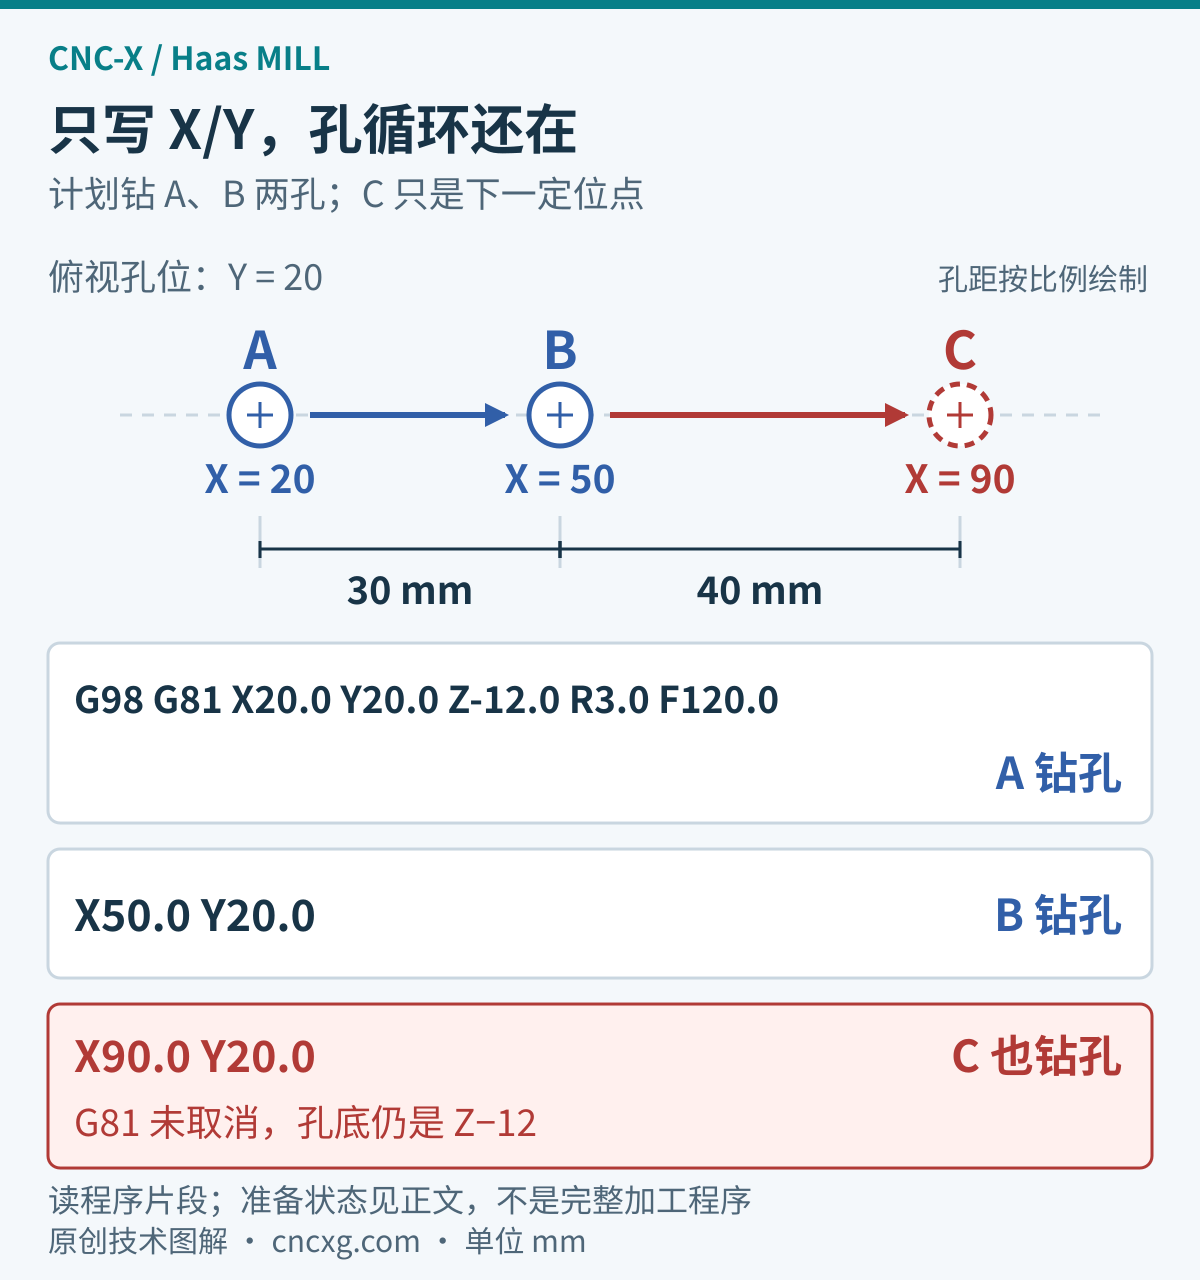
Haas 铣床 G81 后只写 X/Y,为什么可能多钻一个孔?用两张原创孔位与状态图,区分循环仍有效、G80 取消及 G00/G01 取消,说明后处理末孔边界该怎样检查。
阅读全文 →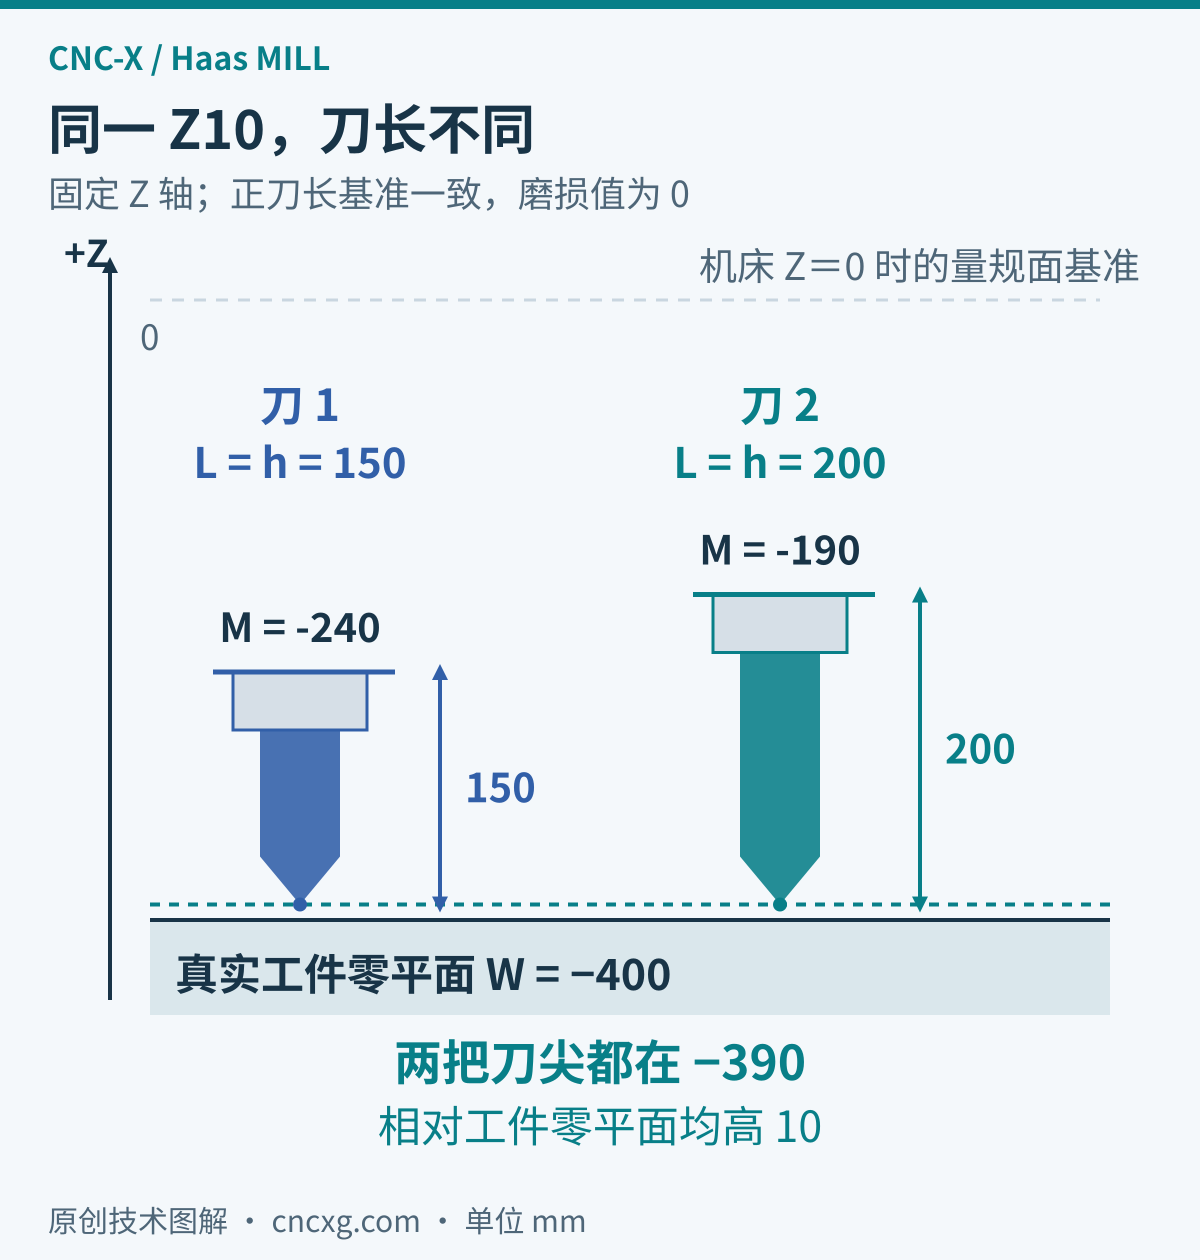
以 Haas 铣床普通三轴定位为例,用两张原创数值图算清 G54 工件 Z、有效 H 补偿与刀具实长的关系,区分单刀补偿错误、公共零点偏差和对刀基准混用。
阅读全文 →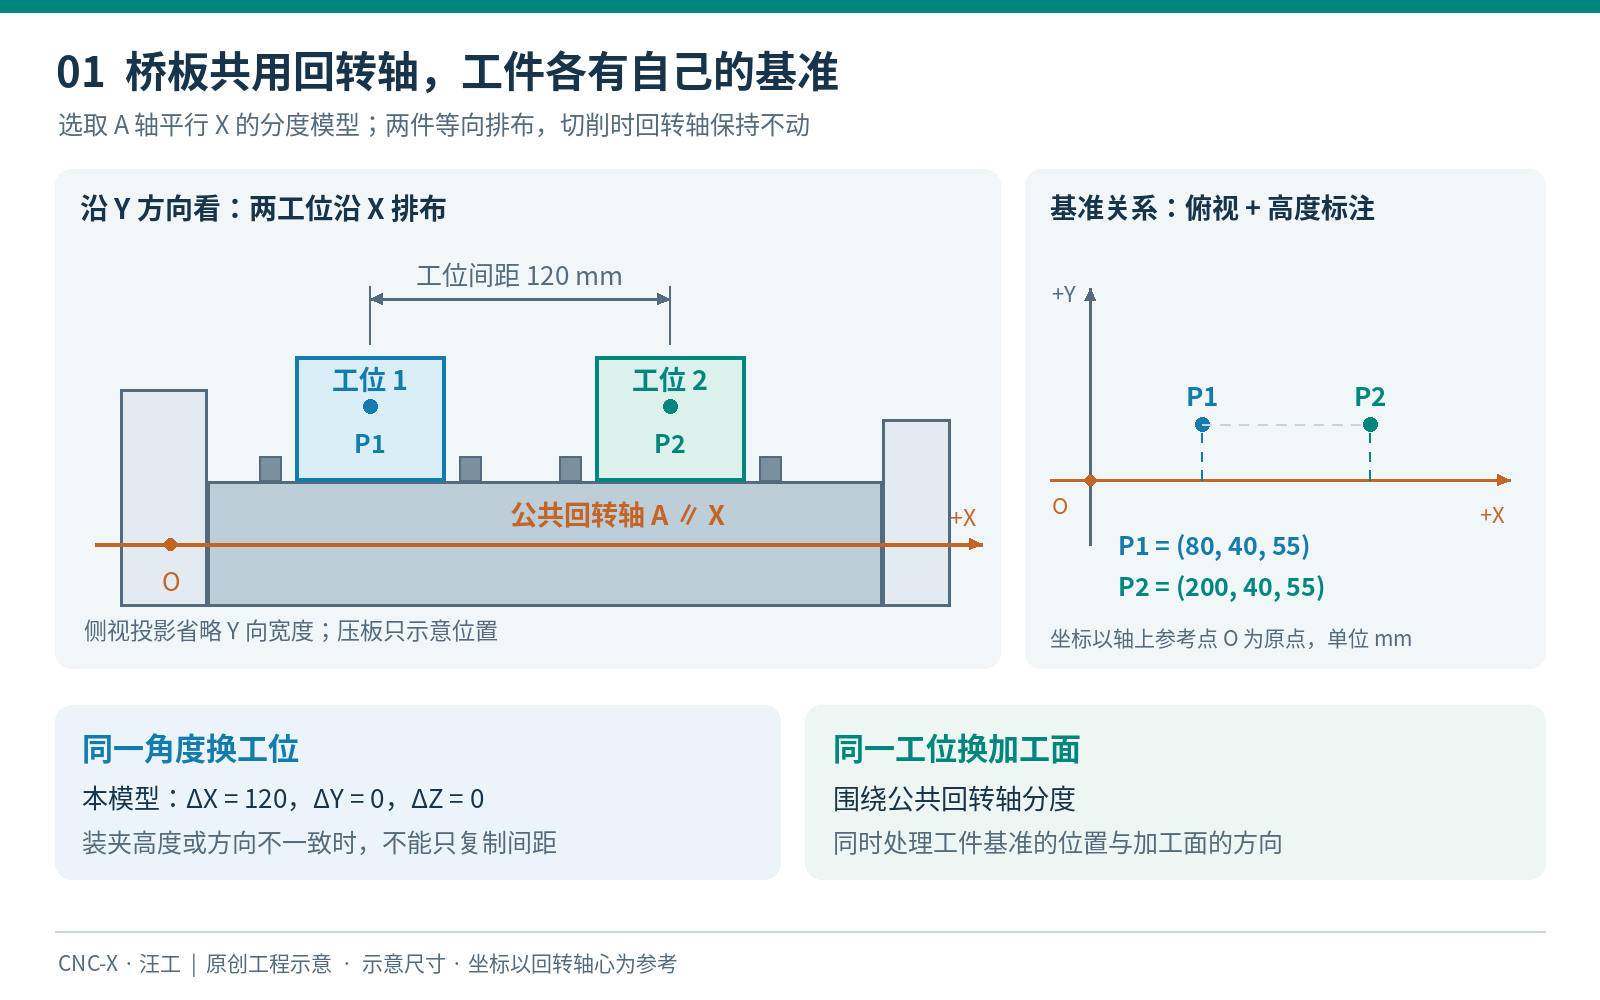
以单 A 轴、双工位桥板的假设模型,区分换工位与换加工面,算清分度中途的装夹包络,并说明 828D 后处理需要核对的基准、转位动作与厂家配置。
阅读全文 →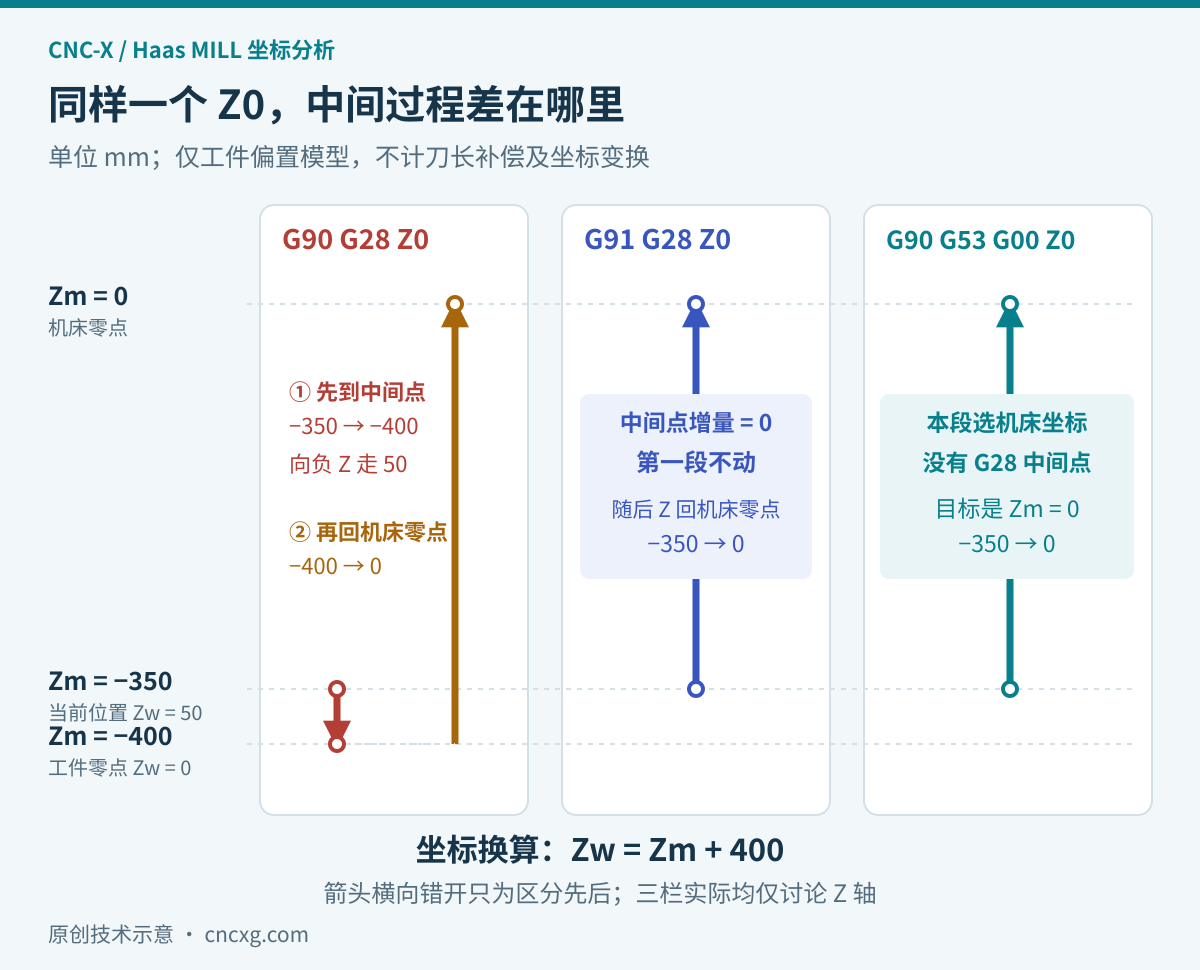
以 Haas 铣床为例,用具体坐标和两张原创图讲清 G28 中间点、G90/G91 状态、G53 本段机床坐标,以及回零时为何必须检查退刀顺序和途中避让。
阅读全文 →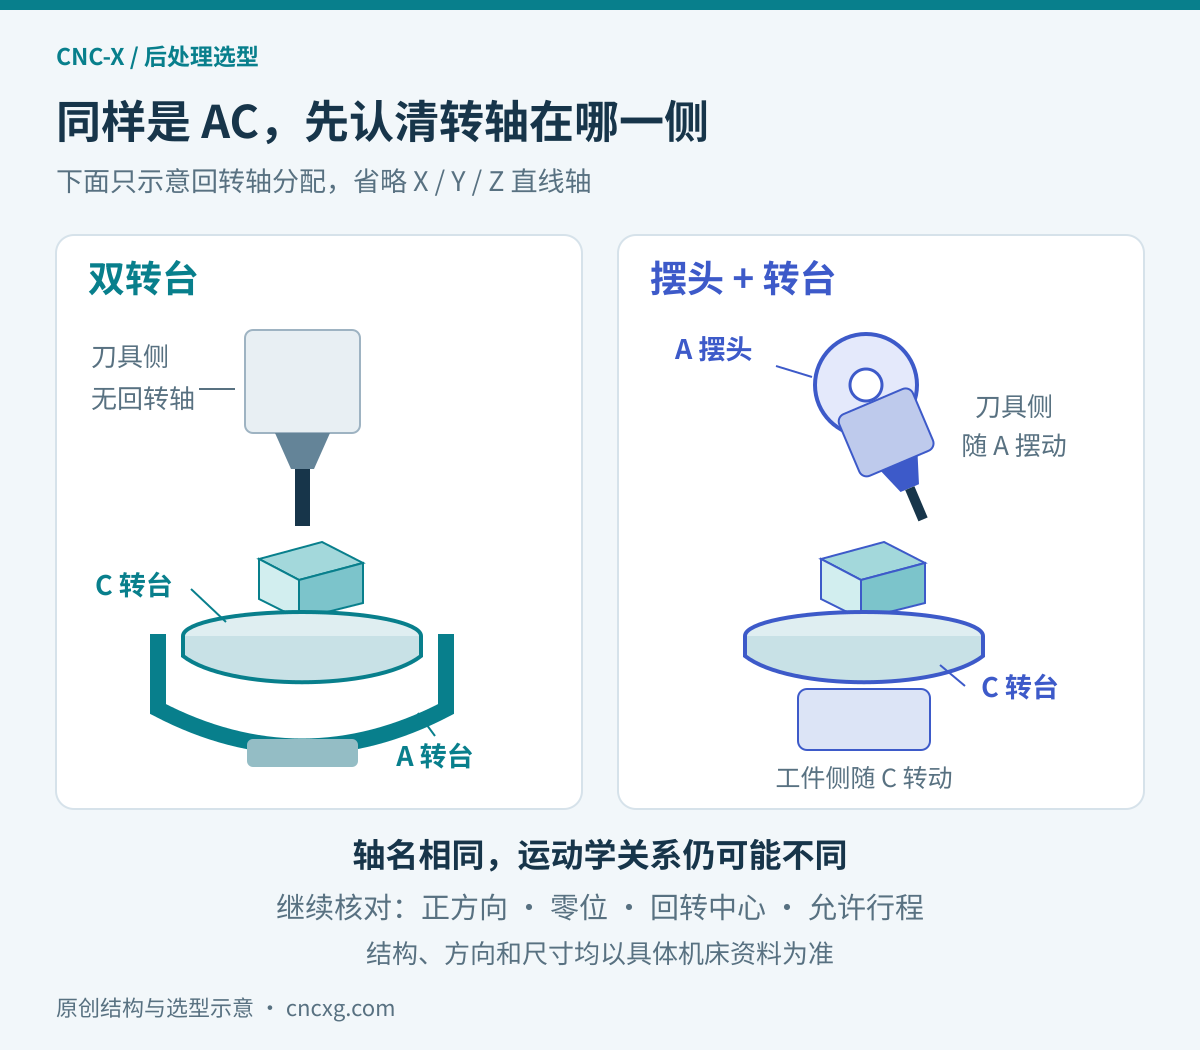
同为新代、西门子或同样标注 AC,后处理能否复用还要看轴结构、方向、零位、限位、换刀与补偿分工。用两张原创图说明现成下载包、已有文件修改和实机适配分别怎样选择。
阅读全文 →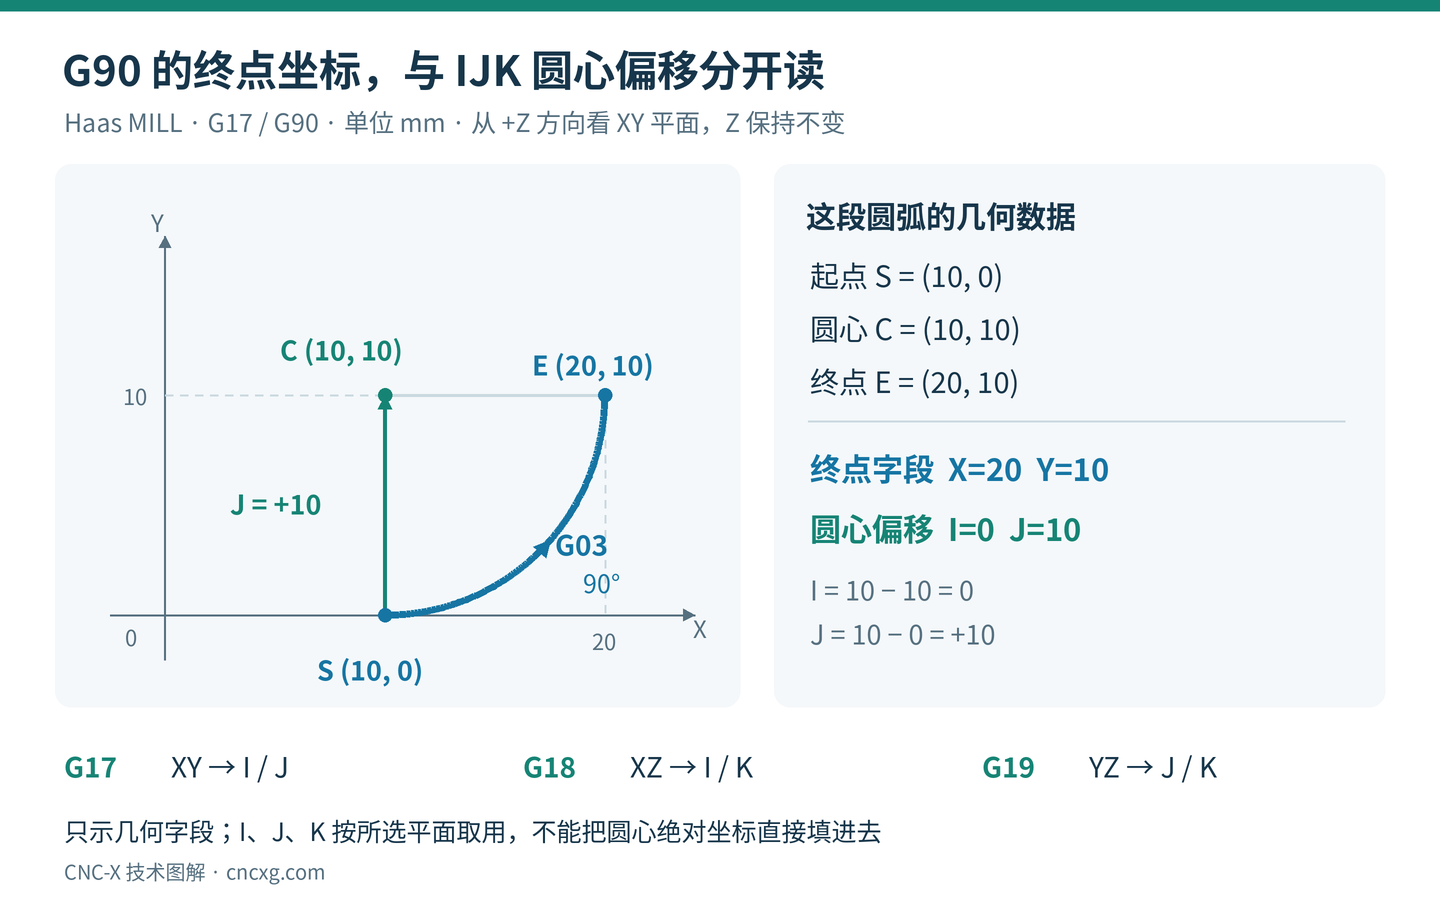
以 Haas MILL 为例,拆解 G90 终点与增量 IJK 的关系、G17/G18/G19 平面、正负 R 和整圆规则,并用几何算例检查 NC 小数舍入后的半径一致性。
阅读全文 →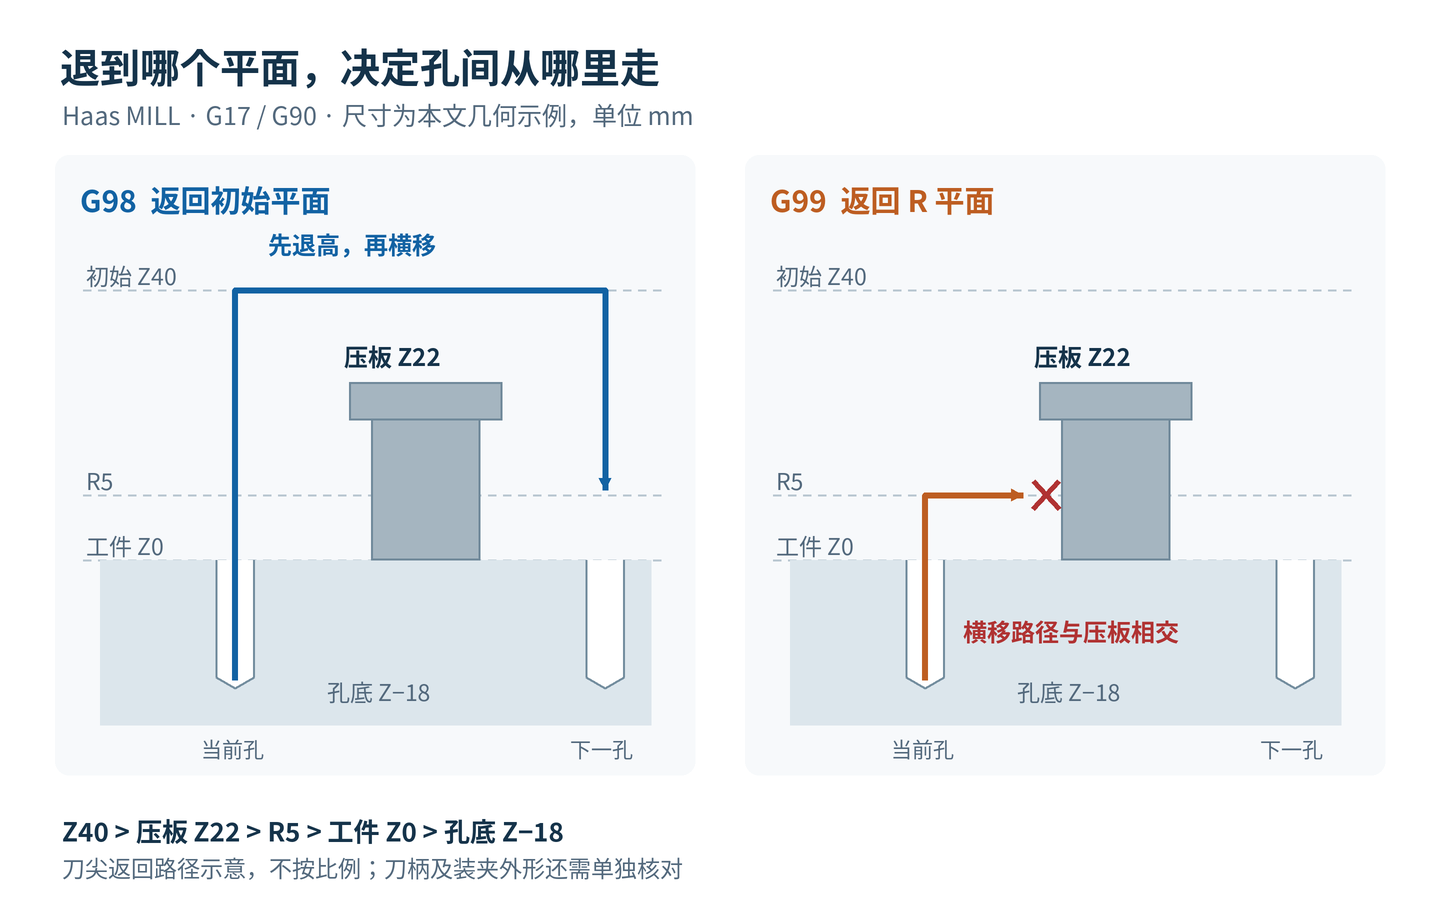
以 Haas MILL 钻孔循环为例,讲清 G98 初始平面返回、G99 R 平面返回、孔底 Z 和孔间移动的关系,结合压板避让说明 Mastercam 后处理输出应检查哪些程序段。
阅读全文 →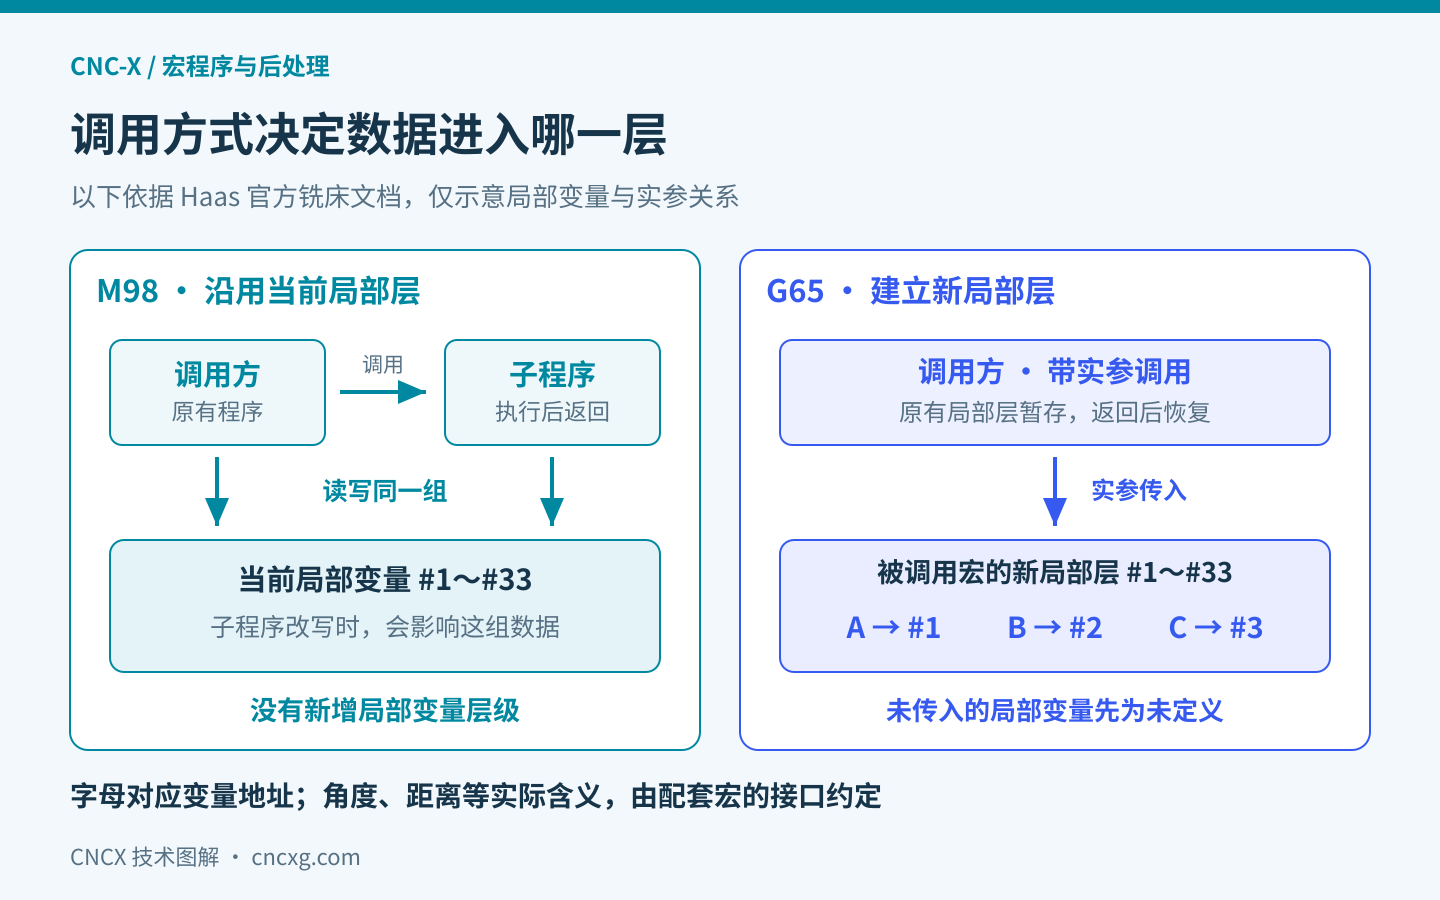
以 Haas 官方铣床文档为例,讲清 G65 与 M98 在参数传递、局部变量层级和 L 重复调用上的区别,并整理后处理与配套宏程序需要交接的接口信息。
阅读全文 →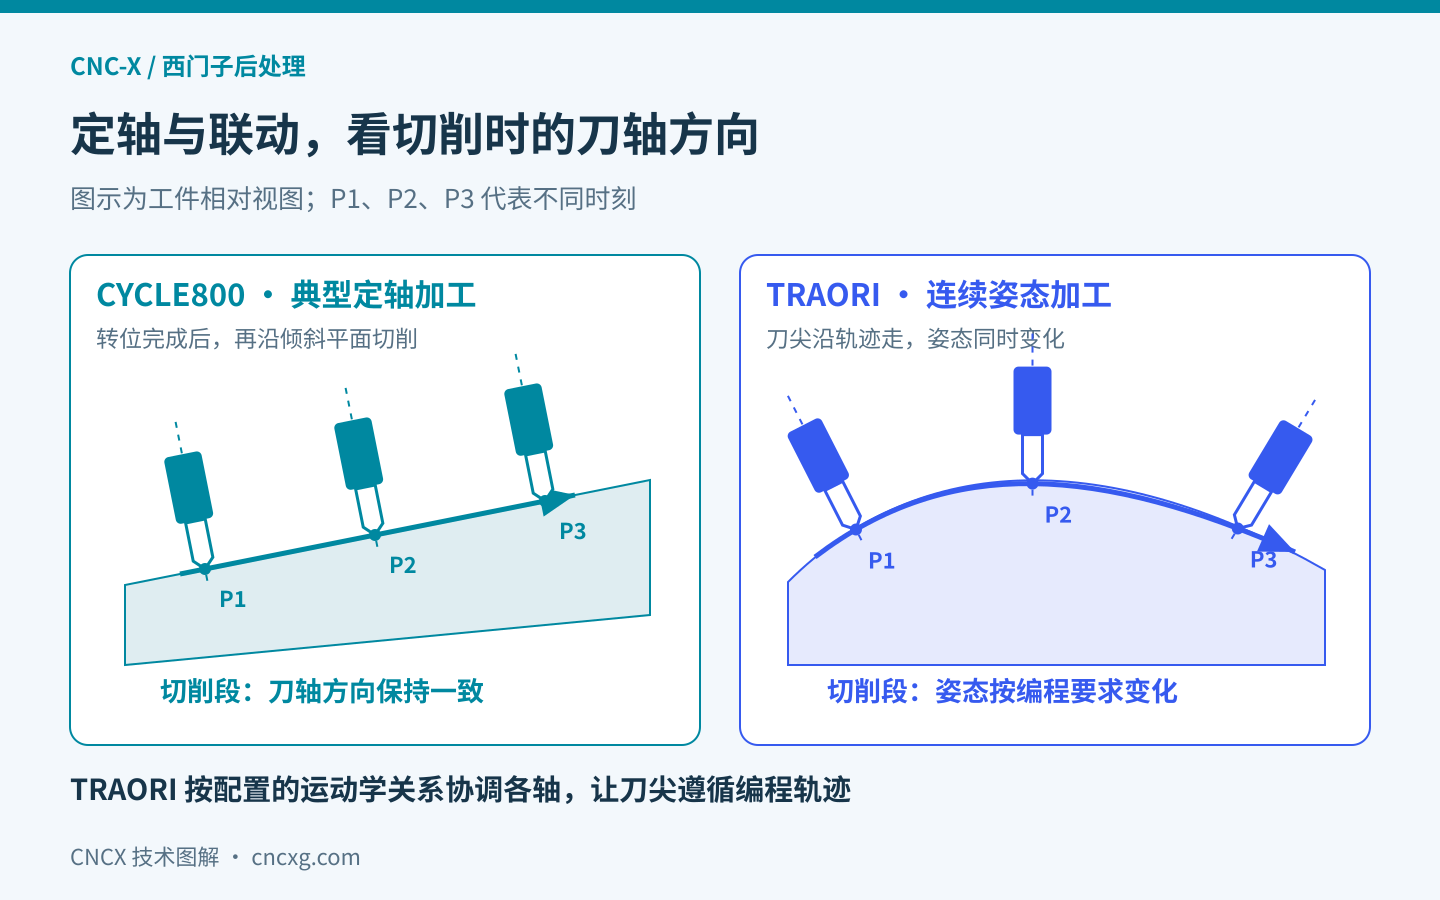
从切削时刀轴是否变化,讲清西门子 CYCLE800 倾斜平面与 TRAORI 刀具姿态变换的区别,以及 Mastercam 后处理、机床运动学数据和功能选件各自负责什么。
阅读全文 →