Technical Article
海德汉循环 203 为什么只抬一点:Q213、Q256 与退刀排屑
海德汉 TNC 640 循环 203 钻孔时只回退一点,怎样区分孔内断屑与退到孔外排屑?用两张原创数值图,核对 Q213、Q256、Q200,以及 Q202、Q212、Q205 的递减进刀关系。
海德汉钻孔程序里写了循环 203,钻头向下走一段后,只轻轻抬起一点,又继续往下。若原本希望钻头每次都退到孔口,先不要急着加大安全高度。应当先认清当前发生的是孔内短距离断屑,还是退出孔外排屑,再看哪一组参数负责这个动作。
适用范围:本文依据 HEIDENHAIN TNC 640 加工循环手册,NC 软件 340590-16、340591-16、340595-16,2022 年 1 月版。示意限定铣削工况、刀轴为 Z、沿 Z 负方向钻削,深度以刀尖为参考(Q395=0),不叠加倾斜或镜像。其他 TNC 型号、软件版和机床厂扩展循环,应查对应手册。
先看退到哪里,再看抬了多少次
循环 203 用 Q256 定义孔内断屑的短回退距离,用 Q213 规定达到多少次断屑后退出孔外;未到最终孔深时,退出排屑的目标由工件表面 Q203 和安全间隙 Q200 确定。Q213 是次数,Q256 是距离,把这两项混成同一个“排屑量”,就容易在 CAM 与后处理之间传错含义。
拿一组假设坐标算一次:工件表面 Q203=+10,Q200=2。当前刀尖已经到 Z4,相当于表面以下 6 mm。若此时发生 Q256=0.3 的短回退,刀尖到 Z4.3,距离工件表面仍有 5.7 mm;若发生退出排屑,目标是 Z12,从 Z4 到该目标要走 8 mm。这两个动作都向上,但终点完全不同。
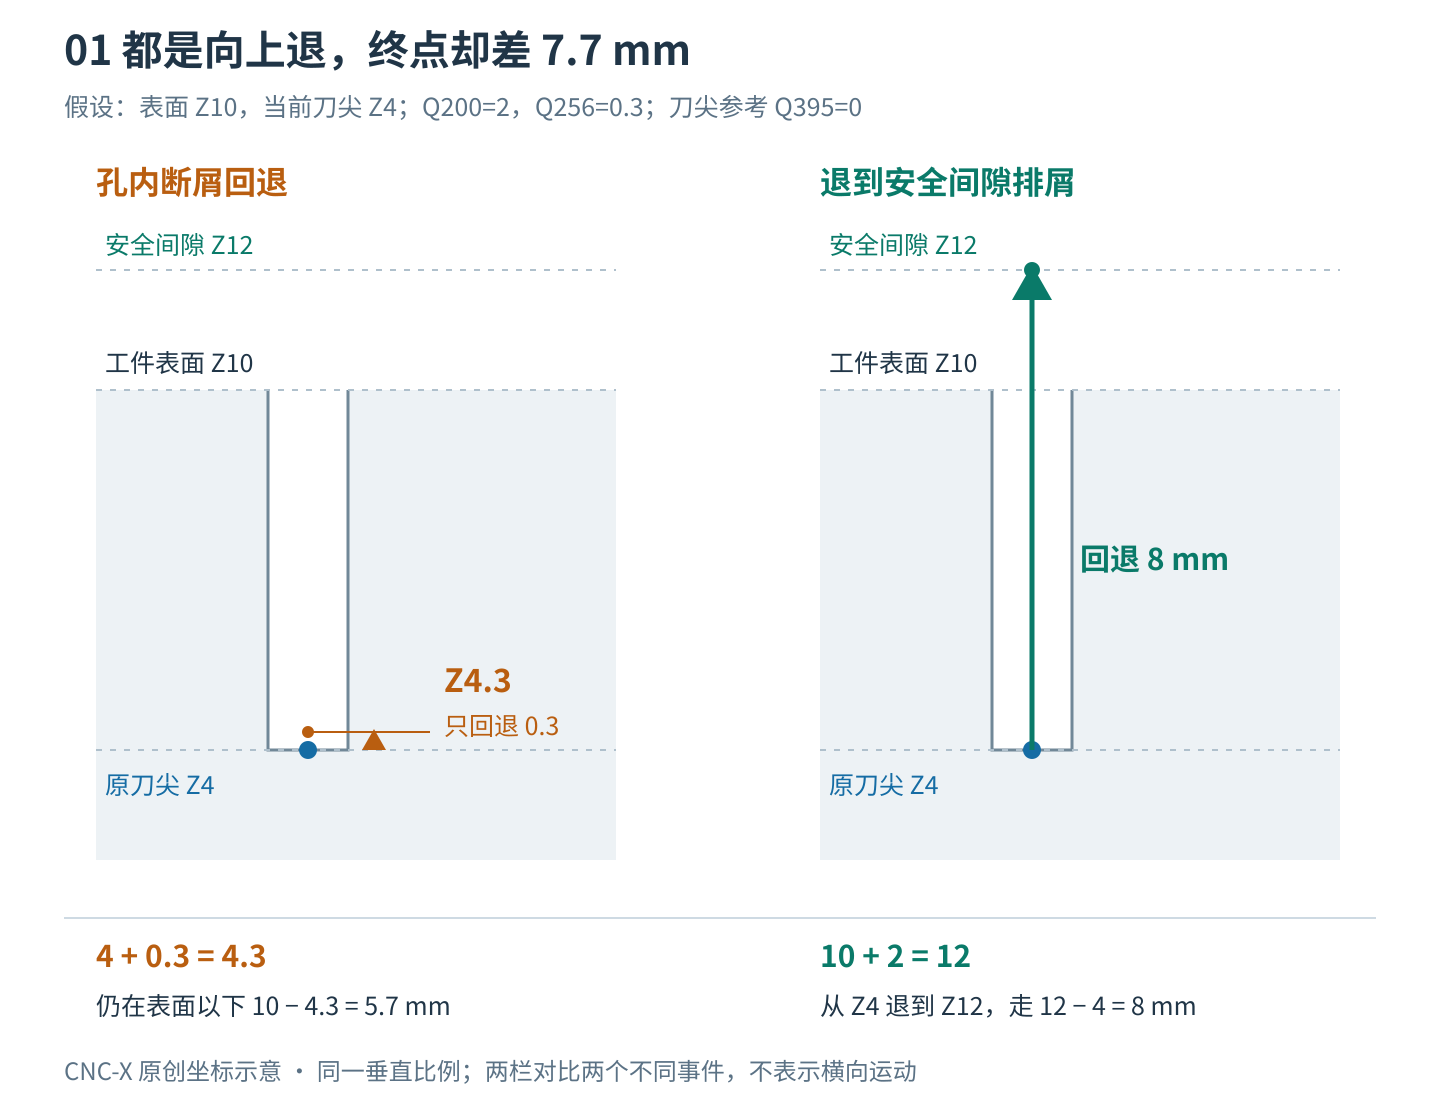
因此,“看见抬刀”不能单独证明刀尖已离开孔。排查记录至少要有动作前后的刀尖坐标、当前工件表面坐标和触发该动作的循环参数。仅拍一张 Q256 的数值截图,通常还不能说明完整排屑过程。
Q213 决定次数,Q202 决定每次进多少
当启用按次数断屑时,Q202 给出进刀量;Q212 用于逐次递减,Q205 则限制递减后的最小名义进刀量。Q213 所计的次数与这些长度值不是一回事。
假设首次数值为 8 mm,每次递减 2 mm,下限为 3 mm,前五次名义量就是 8、6、4、3、3 mm。第 4 次若只做减法会得到 2 mm,但下限使它保持为 3 mm;以后不能继续算成 1、0 或负数。图中只解释递减规则,不展开一次完整钻孔的往返轨迹,也不讨论排屑前后进刀量如何衔接。
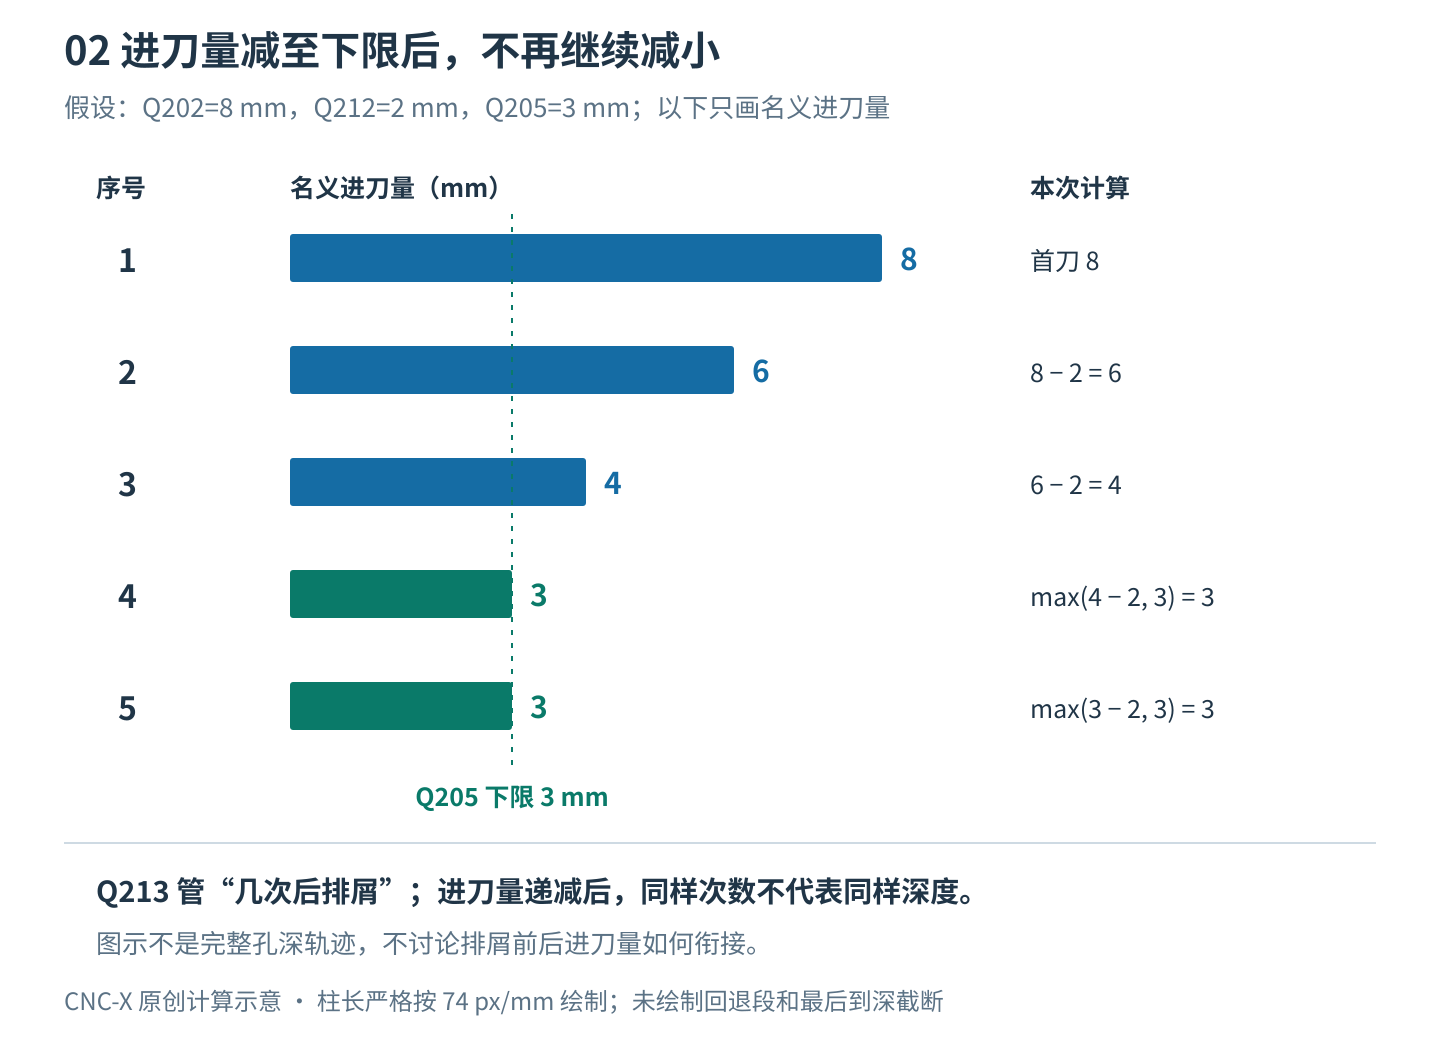
这个区别会影响后处理核对:同样写“3 次后排屑”,若一次的进刀量改变,累计切入的深度就可能不同。比较修改前后的程序时,应把次数和进刀量放在同一张检查单上;只确认 Q213 没变,并不能证明原来的排屑节奏原样保留。
也不要把图里的毫米数直接当成工艺推荐。这是一组用于查计算的数值,没有绑定钻头直径、材质、刃长、冷却方式或孔深条件,更没有实机试切结论。
中途排屑与钻完后的退刀,分开核对
本版本循环在中途退出排屑时使用 Q208;Q208=0 时,回退沿用 Q206 的进给值。达到最终孔深后的退出则按 FMAX 执行。Q204 大于 Q200 时,第二安全间隙参与最终退回目标。因而,不能仅凭中途退得慢,就断定钻完后也会按同一速度退出。
接着使用图 1 的表面 Z10:若 Q204=35,最终第二安全位置按 10+35 算为 Z45,而不是 Z35。复核时可以把三个目标单列出来:短回退 Z4.3、中途排屑 Z12、最终第二安全位置 Z45。这样读到一个“退刀高度”字段时,就能追问它究竟对应哪一次动作。
这些目标只说明刀尖坐标,不会自动替你证明刀柄、压板和下一孔路径都安全。尤其跨孔移动时,要用实际装夹检查整体包络。关于孔间路径的检查思路,可参看钻孔循环退刀高度与孔间移动;其中 Haas 的 G98/G99 语义不能直接移植成海德汉参数。
从 CAM 到 NC,按一次实际动作对参数
写清预期。目标是每次切入后退到孔外,还是先在孔内短回退若干次再排屑?把目标写成动作和终点,避免只说“啄钻”“断屑”这类可能被不同界面翻译成不同含义的名称。
记录一组完整输入。核对 CAM 操作里的每次深度、递减、下限、断屑回退和排屑次数,再逐项对到实际输出的循环参数。不要因界面里也出现一个 Q,就假定它与控制器 Q 参数一一同义。
做一处可追踪的比较。保留原输出,只改变需要验证的那项操作参数,重新生成 NC,检查究竟是哪几个控制参数随之改变。这可以发现映射错误,也能发现后处理是否把两个独立字段绑定在一起。
覆盖边界工况。至少比较一次普通进刀、一次达到排屑计数、一次递减到下限,以及最终到深退出。代码文本检查确认的是参数与边界;具体动作仍要在对应软件和机床厂允许的验证流程中确认。
修改方法可沿用改后处理时先比较 NC 的检查顺序。这类问题不宜用全文件替换解决:把 Q256 整体改成更大的数,会同时改变所有使用这一数值的孔内动作,却没有解释为什么原程序选择了那种排屑节奏。
核对前还要锁定的条件
本文算例使用 Q395=0。若实际程序按钻头圆柱部分定义孔深,由程序孔深反推最终刀尖位置时,还要结合刀具尖角和直径;本文的 Z4 是直接给定的刀尖坐标。向工件内钻削时,也不要把 Q201 的负深度随手改成正数;原厂特别警示正深度会改变预定位计算,存在碰撞风险。
最终应交接的是“哪段动作不符合预期、希望退到哪一个位置、哪一项参数负责”,而不只是“把钻孔循环修一下”。带上完整系统软件号、循环定义及前后定位段,才能把控制器规则与这台机床上的输出对应起来。
原厂依据
核对日期:2026 年 10 月 2 日。HEIDENHAIN TNC 640 加工循环手册,01/2022,第 4.5 节,印刷页 92—96:循环 203 的动作顺序、参数与深度安全提示。本文配图和数值推导均为 CNC-X 原创示意,不是手册截图或实机测试记录。