
Technical Article
三菱 M80 车床 G71:两处 U,切深和精车余量怎么算
三菱M80车床普通两段式G71中,首行U按径向切深,次行U随X轴直径或半径编程。用U2.0与φ50外圆单边留0.3毫米算清两处U,避免后处理统一缩放。
想把粗车切深设为径向 2 mm,外圆单边留 0.3 mm 精车余量,两行 G71 都带 U,该分别写多少?在三菱 M80 车床的普通两段式格式、毫米输入、X 轴直径编程下,前一行写 U2.0,后一行写 U0.6。两个 U 用同一个地址,换算口径却不同。
先看 U 在哪一行
三菱《M800/M80/E80/C80 Series Programming Manual (Lathe System)》IB-1501275-U,2025 年 1 月版,在 13.3.1 节把两者分开定义:首行 U 是切深,按半径值;带 P、Q 的那一行,U 是 X 向精车余量,跟随 X 轴的直径或半径编程设置 #1019 dia。
下面抽出无凹槽外圆加工的两段参数。P100、Q200 指向另行定义的成品轮廓起止程序段;H0 表示不进行凹槽加工,进给沿用此前已设定的值:
G71 U2.0 R0.5 H0;
G71 P100 Q200 U0.6 W0.2;
R0.5 是首行的退刀量,W0.2 是 Z 向精车余量。两者不能替代 U,也不能因为 X 采用直径编程,就把 Z 向的 0.2 mm 再减半。
首行 U2.0,完整切深对应直径差 4 mm
首行 U2.0 表示径向切深 2.0 mm。看相邻两层外圆:半径从 28.0 mm 减到 26.0 mm,直径便从 56.0 mm 减到 52.0 mm。径向少 2.0,直径少 4.0。
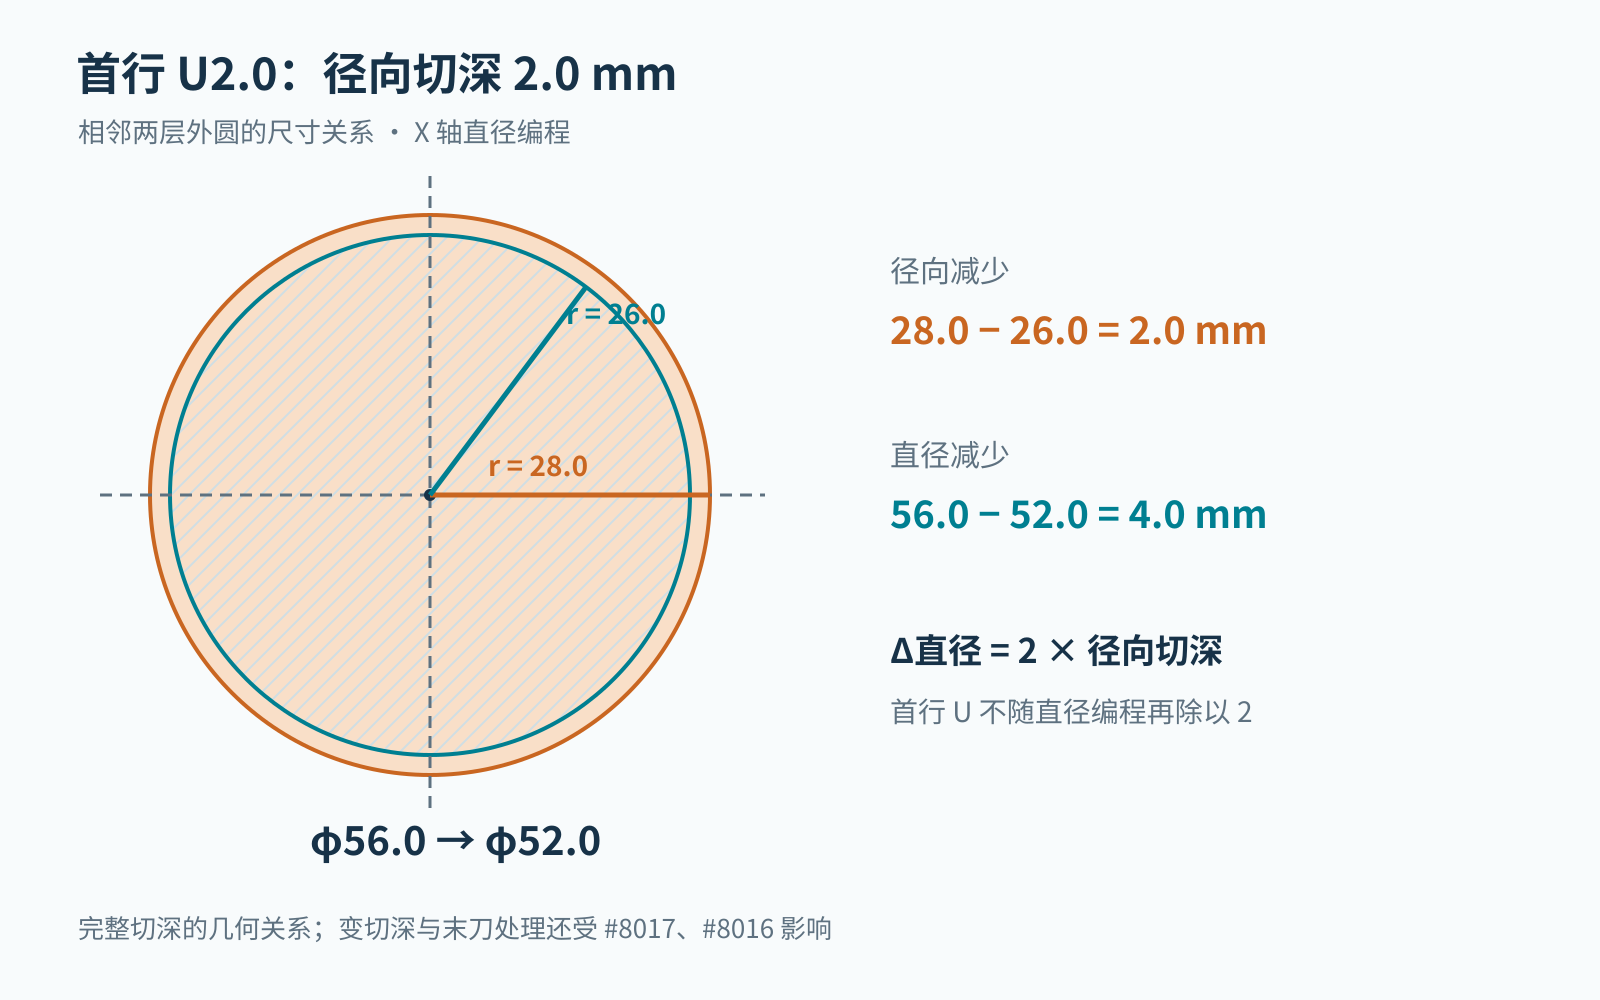
如果希望一次完整切深对应直径减少 2 mm,首行应按径向换算为 U1.0。至于循环实际分几刀,还受起点、轮廓和末刀处理影响;手册中的 #8017 G71 DELTA-D 与 #8016 G71 MINIMUM 也参与切深变化和末刀处理,各刀实际切深并不一定都等于 U2.0。
φ50 外圆单边留 0.3,次行写 U0.6
仍按 X 轴直径编程,成品外圆 φ50.0,精车余量向外保留。单边要留 0.3 mm,直径余量就是 2 × 0.3 = 0.6 mm,所以第二行写 U0.6。对应的外圆粗车保留边界是 φ50.6,精车再从两侧各去掉 0.3 mm。
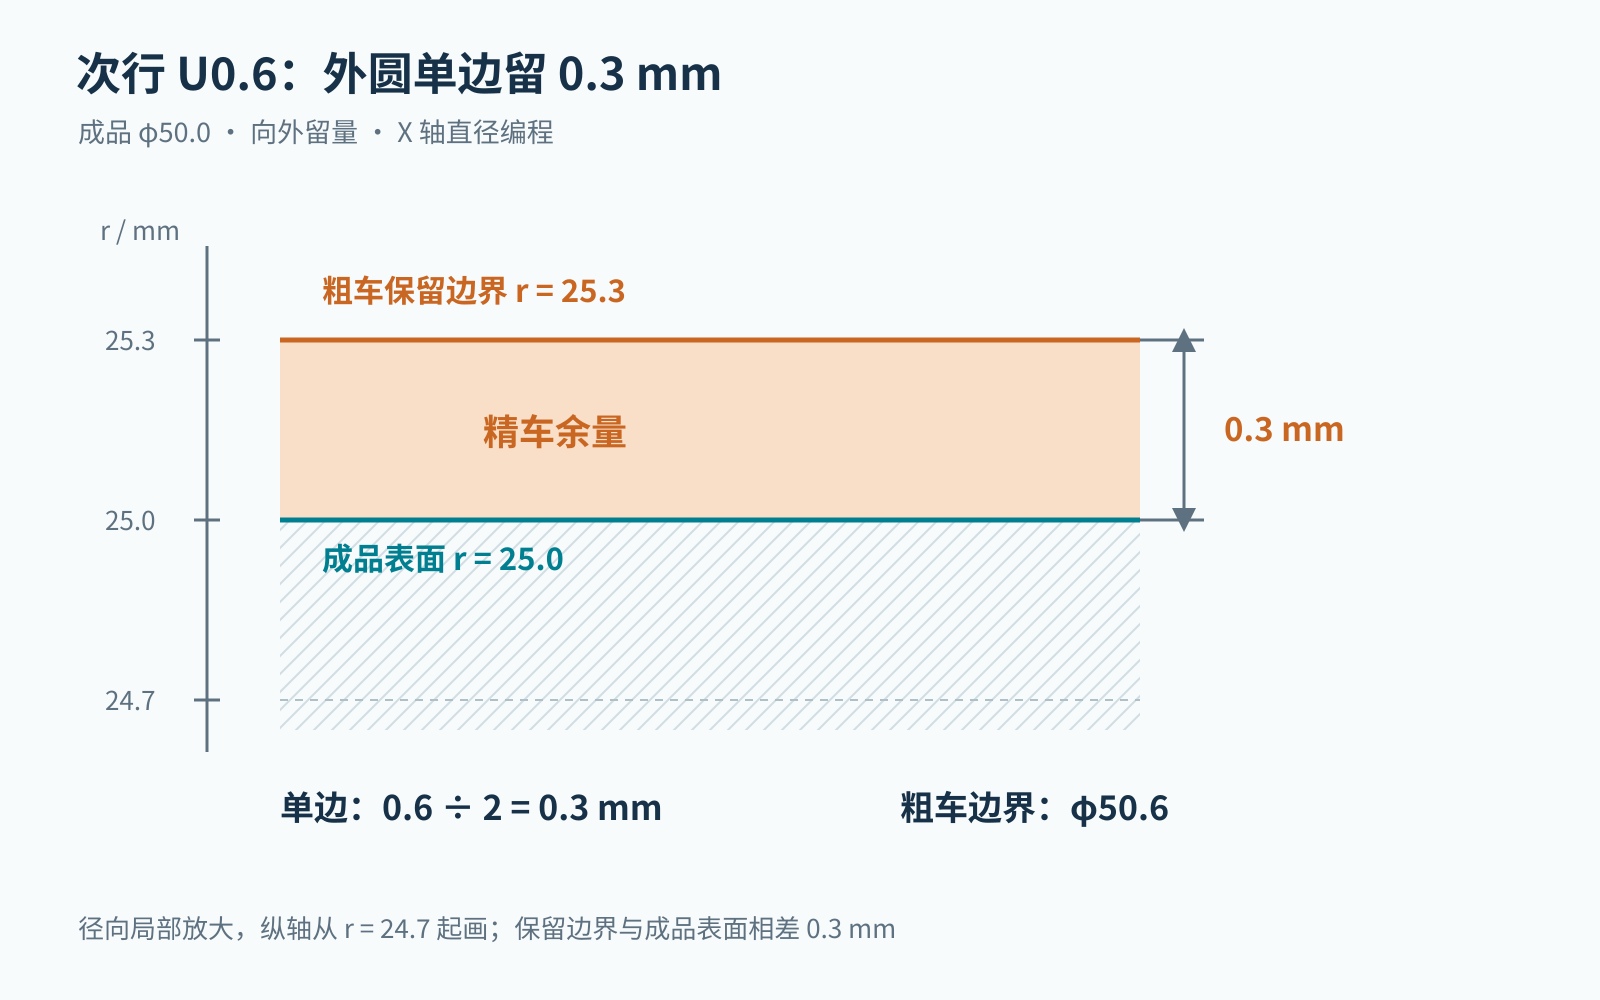
若把第二行也按“单边”理解而填 U0.3,直径编程下实际单边只留 0.15 mm,保留边界成为 φ50.3。这正是“程序里填了 0.3,量出来余量却少一半”的一种原因。若机床采用 X 轴半径编程,同样单边留 0.3 mm,第二行才是 U0.3;第一行切深仍按半径值解释。
迁移程序时,别把两处 U 一起缩放
后处理里应把粗车切深和 X 向精车余量当作两个量处理。切深来自每刀径向吃刀量;精车余量则要匹配该机床 X 轴的编程口径。修改后可按对照修改前后 NC 输出的方法,分别核算这两个地址,而不是对所有 U 统一乘二或除二。
还要确认机床正在使用普通两段式格式。三菱另有特殊单段格式,切深改用 D 地址,不能直接套用上面的两行;格式由 #1265 ext01/bit0 区分。余量方向也受配置影响,#1273 ext09/bit2 可使方向跟随程序正负号。外圆向外留量的算式,不能直接当作内孔、凹槽或反向轮廓的符号规则。
继续看同一系统的后处理为什么不能直接通用,格式选择、轴的编程口径和机床配置都应对应到具体机床。
参考:三菱电机官方车床编程手册 IB-1501275-U,13.3.1 节,第 386–387、391、393–394 页;13.4 节,第 431、433 页。适用型号含 M80 TypeA、TypeB 与 M80W。