
Technical Article
Haas G65写A1,宏里为什么不是1?
限定Haas NGC铣床当前手册英制参数示例,解释G65中A1、A1.与D1的数值差异,沿调用端、局部变量和算术结果追查错误,不把参数地址误当轴运动。
G65调用行写了A1,进入宏后再乘10000,结果却是1而不是10000。先别改乘法公式:在Haas NGC铣床的宏传参规则里,A1和A1.不是同一个写法。错误可能已经发生在宏开始计算之前。
这里按Haas当前在线《Mill Operator’s Manual》第13.3节的参数表,限定G20英制示例、宏功能已启用。本文不把同一倍率外推到G21公制或旧控制版本,也不把在线手册访问日期当作最低软件版本号。
先分开三个问题:字母给谁、数字是多少、宏拿它做什么
G65中的A传给局部变量#1,D传给#7。这是参数映射,不是在这一行让A轴转动,也不是自动选择某个刀径补偿号。宏收到的数值最终代表长度、角度还是计数,由宏体如何使用它决定。
无小数点时,不能只按肉眼看到的整数理解:本例中A1按表解释为0.0001,而D1传入1。需要给#1传数值1时,写成A1.可直接表达意图。不能为修复A的倍率,把所有参数统一乘10000。
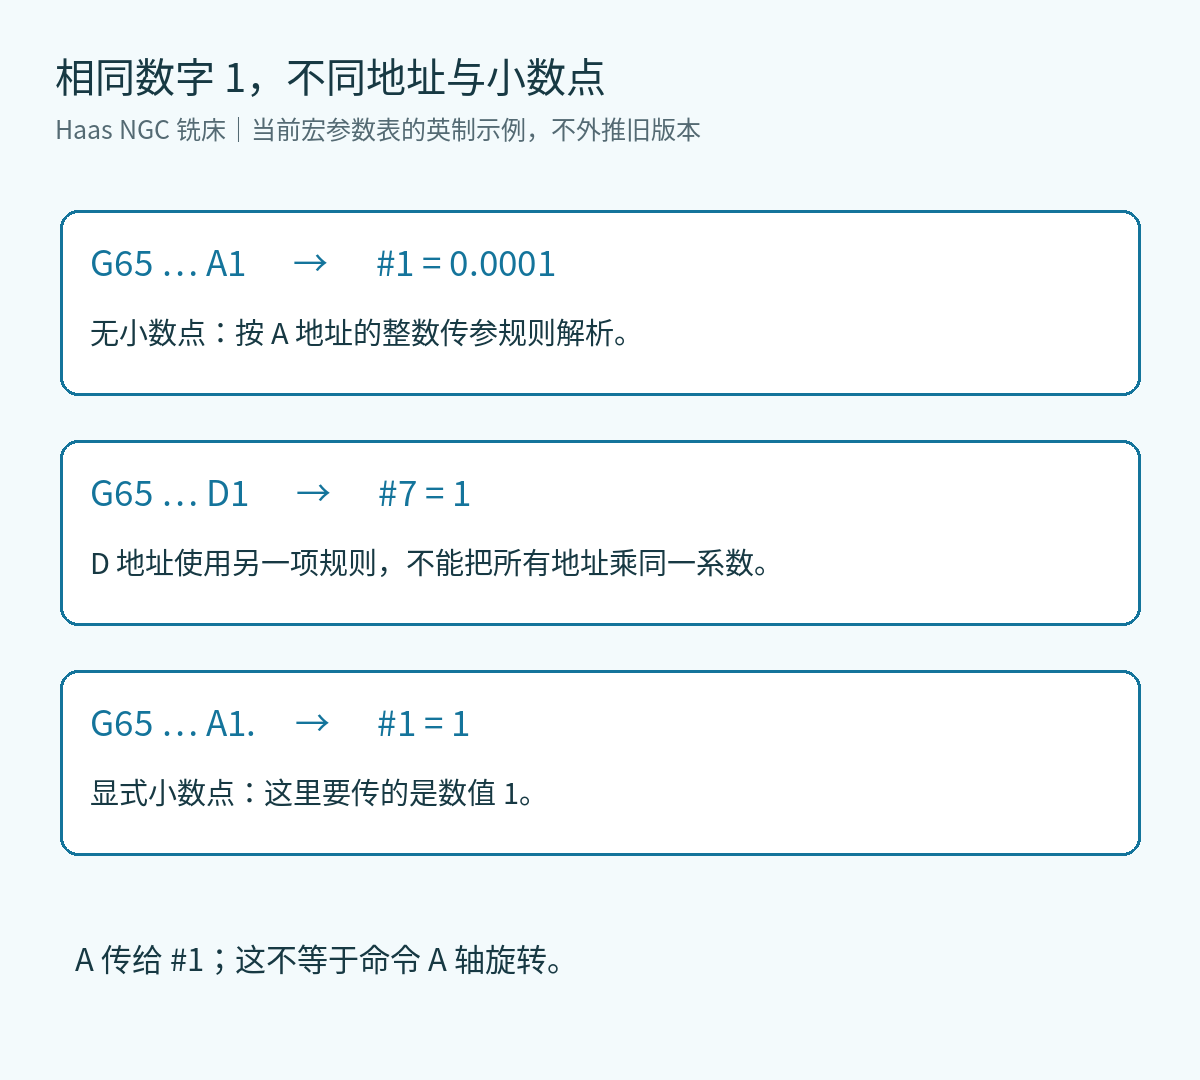
同一个宏,先比较入口,再比较结果
下面是两种调用写法的对照,不是让它们顺序执行的完整程序。P2001只作示意编号;实施前确认该编号未被现有程序占用,不能覆盖测头或机床厂家宏。
G65 P2001 A1 D1
G65 P2001 A1. D1.
假设被调用宏里只有下面这段数值运算和返回,没有轴运动、输出继电器或刀补写入:
#2 = #1 * 10000
M99
第一种调用传入#1=0.0001,因而#2=1;第二种传入#1=1,因而#2=10000。两次都给#7传入1。差异来自入口字符,不是乘法精度突然变差。以上是按规则推导的结果,未声称在机床执行过。这里的#2属于被调用宏的局部变量层,M99返回后不能用调用者的#2来代表这次结果。
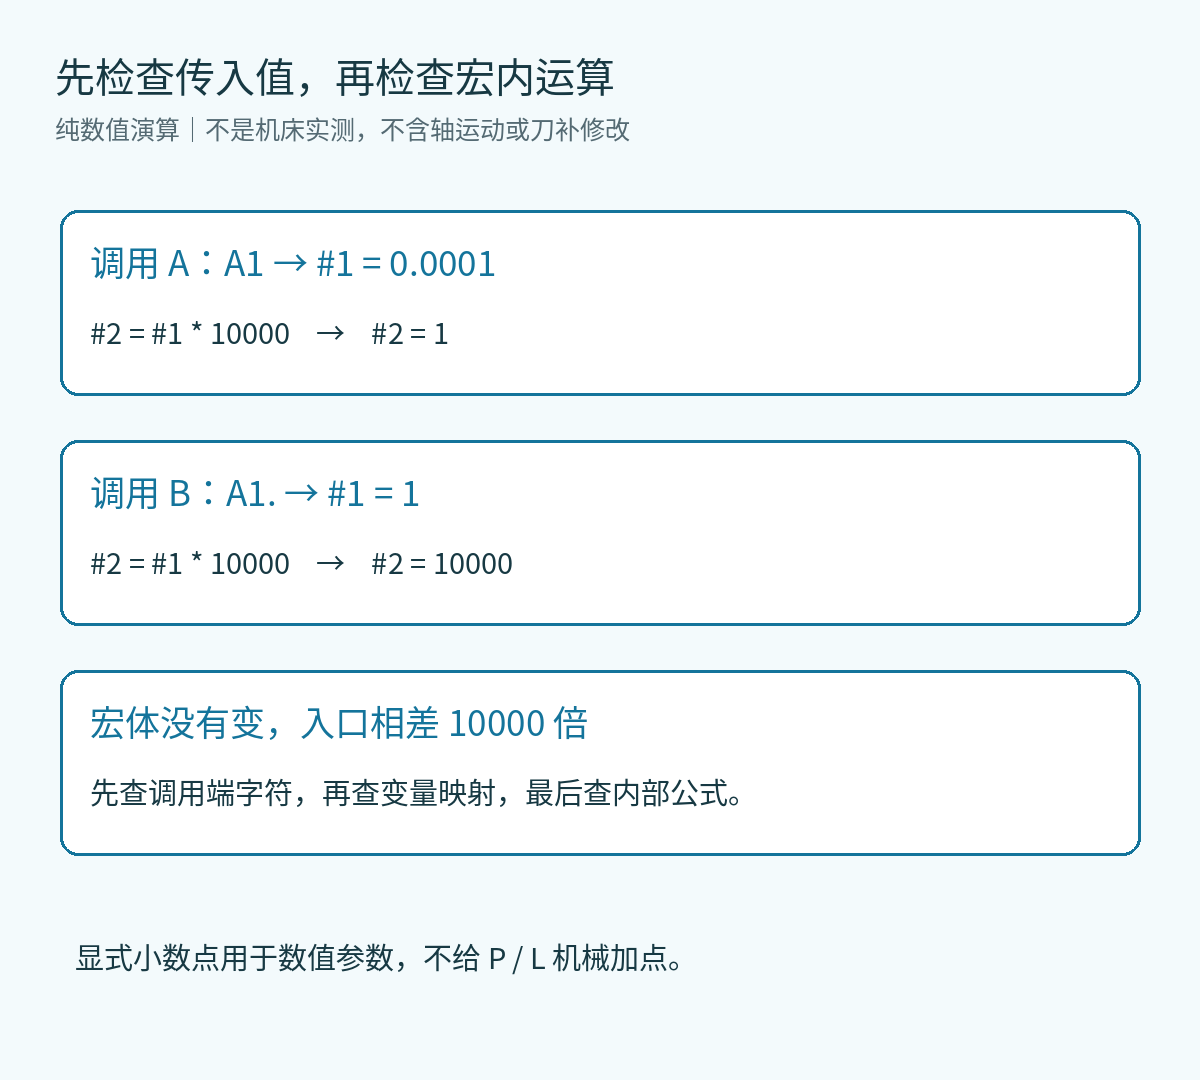
改后处理时,应修传参格式,不是给全文件补小数点
如果Mastercam后处理生成G65行,先把调用端的数值参数与程序控制地址分开:本例A、D是传入数据;P选择被调用程序,L用于重复次数,不能套用“给尺寸参数加小数点”的处理。应逐项对照该宏约定,而不是对整个NC文本做替换。
排查顺序可以直接沿数据走:查看实际输出的G65字符,核对参数落到哪个局部变量,再按宏体算出预期结果。不要一开始就修改宏内比例,否则显式小数点输入和旧输入可能变成两套互相冲突的补偿。
若数值显示变化早于你看到的机床动作,还要把数值解析问题与预读问题分开;另见Haas宏预读与G103。本篇只解决传参数值,不把显示时序当作参数倍率证据。
规则出处:Haas官方Mill Macros,第13.3节Macro Arguments。旧版本或不同单位模式须使用对应手册的无小数点参数表,不能直接沿用本例倍率。