
Technical Article
西门子828D每段都加STOPRE,轮廓为什么反而停顿?
依据828D CNC 5.25 SP1说明STOPRE的预处理同步、前段精确停止与独立程序段要求,用三行直线片段区分F值和段衔接,并明确刀具补偿及样条状态的限制。
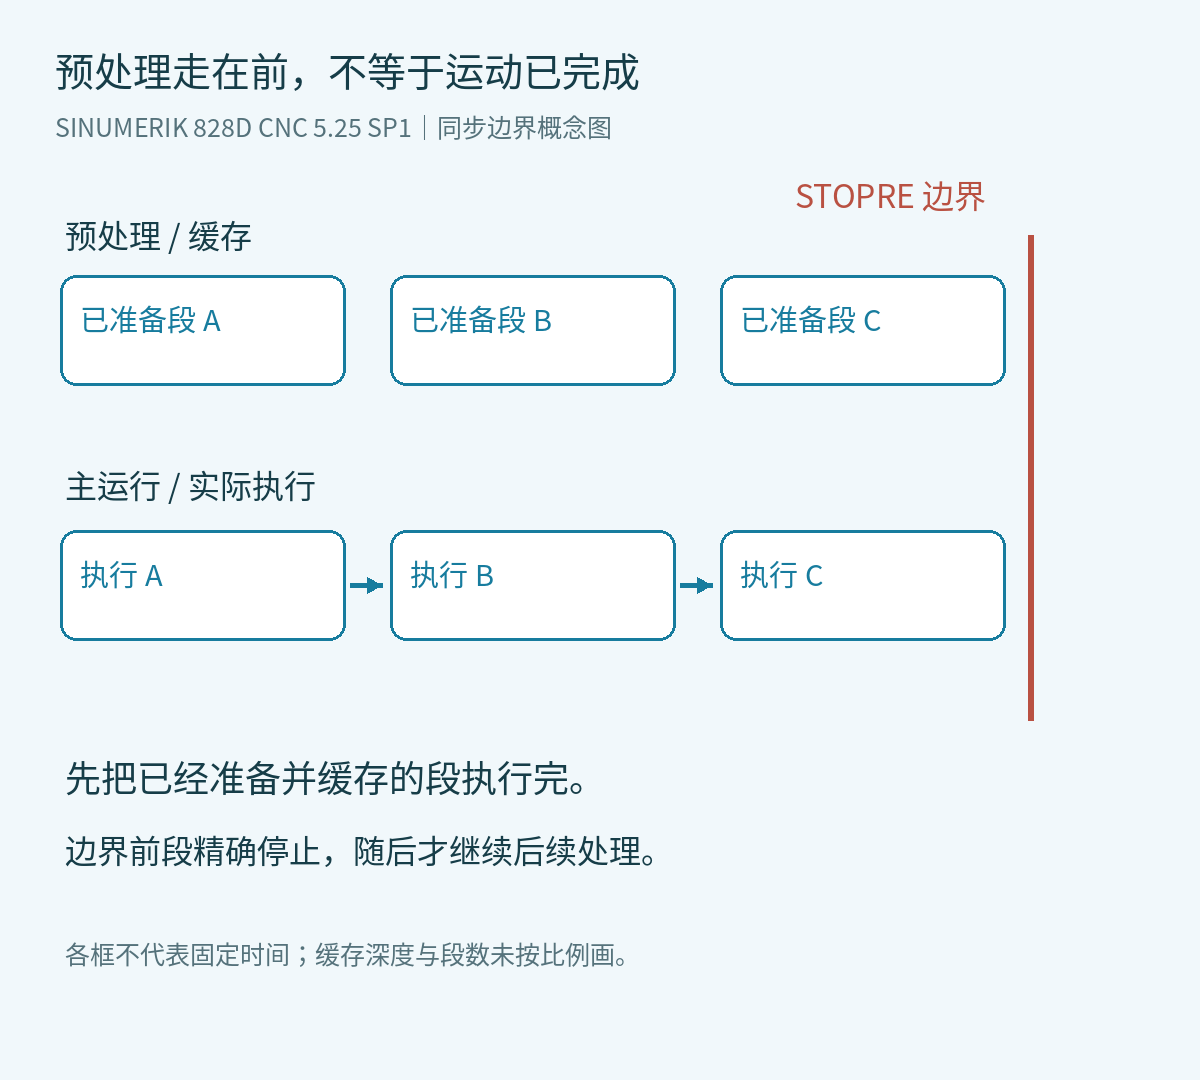
一段连续直线被拆成多个短段后,如果每段后面都加了STOPRE,刀具在段间停顿不一定是进给值太低。对SINUMERIK 828D CNC 5.25 SP1,STOPRE会停止预处理和缓存,让先前已预处理、已存储的程序段执行完,再继续后续处理;前一段以精确停止结束,手册将其说明为类似G9的行为。把它当成每段都要加的“保险”,会主动切断连续段序列。
先分清:程序准备到了哪,与机床执行到了哪
控制器可以提前准备后面的程序段,放进预处理存储器,主运行再依次执行。两者不必停留在同一行:屏幕上或程序中出现后续数据,不等于相应运动已经执行完成。预处理缓存的用途之一,正是让短路径段能够连续、高速地输出。
STOPRE处理的是这两个阶段之间的同步边界,不是“多等几毫秒”,也不是给全部运动指令增加可靠性的开关。后续段需要等前面已经准备和缓存的段执行完;在该边界,前一运动段还要精确停止。没有可套用的固定延时数值。
看一处边界,不要把停顿误归因于F值
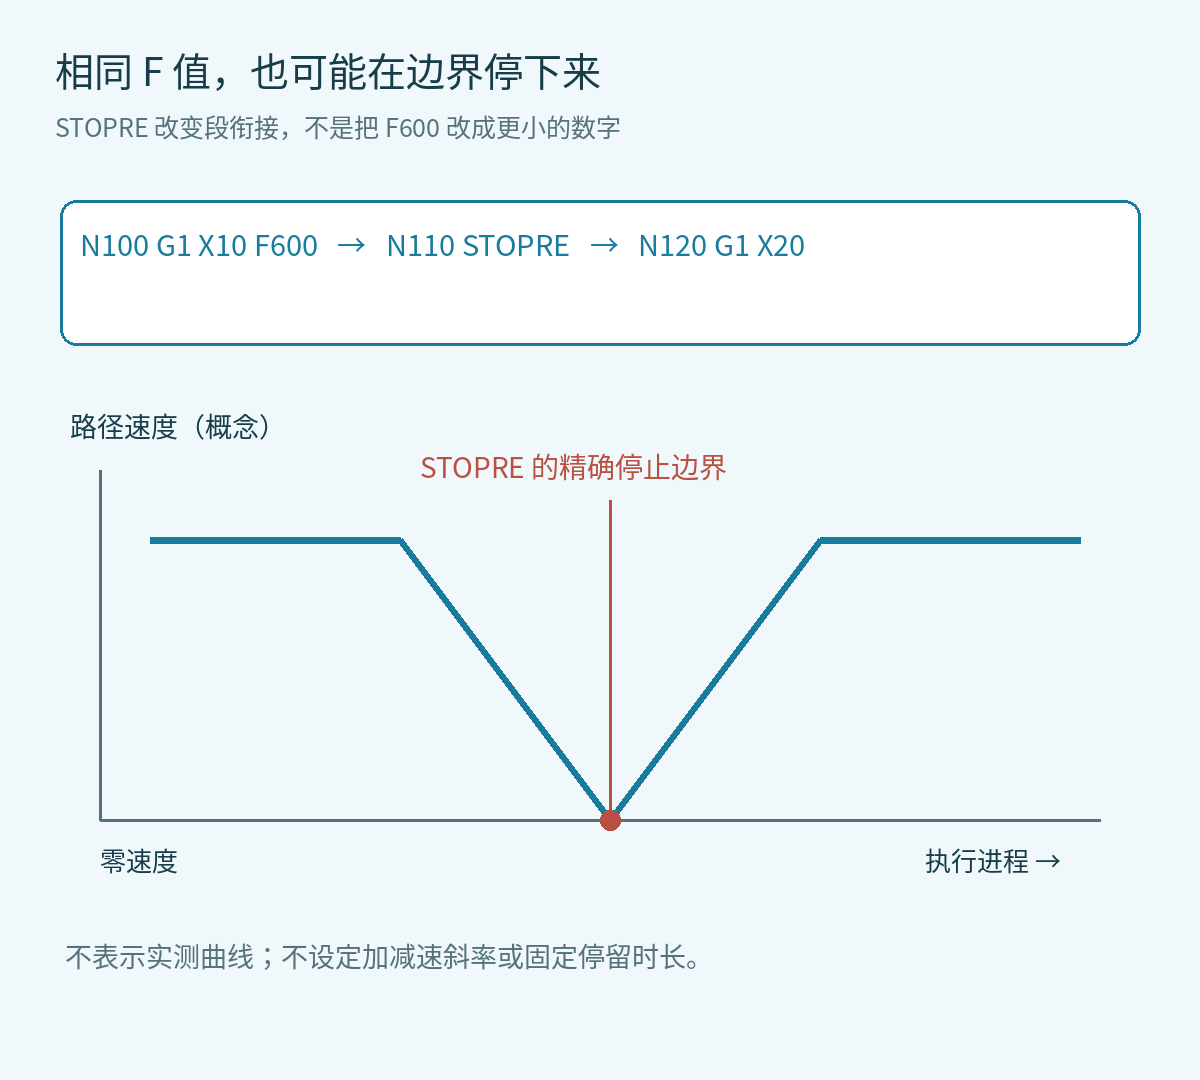
下面只表示既定单轴直线条件下的三个程序段。前提是已选定合适的长度单位和每分钟进给方式,X位置使用G90绝对编程,进给为G94每分钟进给,工具与工件处于允许的示意运动条件,且不存在下文所述刀补或样条连续段。它不包含起刀、主轴、刀具、坐标系建立等加工准备,也不是可直接覆盖现场程序的完整文件。
N100 G1 X10 F600
N110 STOPRE
N120 G1 X20
N110没有修改F600的数值。它在N100与N120之间增加了预处理停止边界,因此“前后还是同一个F”不能证明这一处会连续通过。图中的速度落到零是精确停止的概念示意,不是某台机床的实测速度曲线;加减速时间和位置控制响应不由这三行代码单独决定。
若后处理把同样的STOPRE插到每个短直线段后面,就会在这些边界反复触发同类行为。首先检查输出文件里STOPRE出现的位置和数量,比先把F600改成更大的数更接近问题根源。
该保留的同步不能一键删除
发现STOPRE并不等于发现错误。有些程序确实需要等待前面的执行结果,再处理后续内容。判断一处STOPRE时,应找出它在等待什么:是一个明确的同步需求,还是后处理为了“稳妥”不分场景地重复输出。前者要保留其功能并结合对应功能手册核对,后者才是需要回查输出逻辑的对象。
也不能把STOPRE直接替换为M0:操作员停机与预处理同步不是同一个任务。本文不提供通用的替换指令,也不把“删掉以后更顺”当成完整验证。先在输出文本中定位边界,再核对该边界前后是否有必须依赖主运行结果的数据处理;不能只凭一次空运行没有停顿就删除同步。
两个必须写进后处理规则的条件
STOPRE必须独占一个程序段。不要输出成“G1 X10 STOPRE”。本例用N110单独放置,是语法要求,不是排版喜好。
刀具补偿或样条插补处于活动状态时,不应插入STOPRE。该版手册将连续段序列被打断列为程序中止风险。因此不能为了使用STOPRE,机械地在前面追加取消补偿、后面重新建立补偿;这样会引入新的轨迹条件,必须回到原加工流程单独处理。本稿只讨论不处于这些状态的预处理边界。
本文依据828D CNC 5.25 SP1的《NC programming》07/2025版,文档A5E48764001B AK,4.14.7节、印刷页780–782。没有把该结论套到其他品牌的缓存控制指令。需要调整后处理时,可先参考后处理修改的范围与回归检查,把本次输出差异限制在已确认的边界。