
Technical Article
三菱M80屏幕同为20.000,EQ就能判尺寸合格吗?
按三菱M80加工中心手册区分显示舍入、变量比较和尺寸验收。用20.0004及0.005示例说明ABS差值、LT与LE边界,避免照搬手册阈值当加工公差。
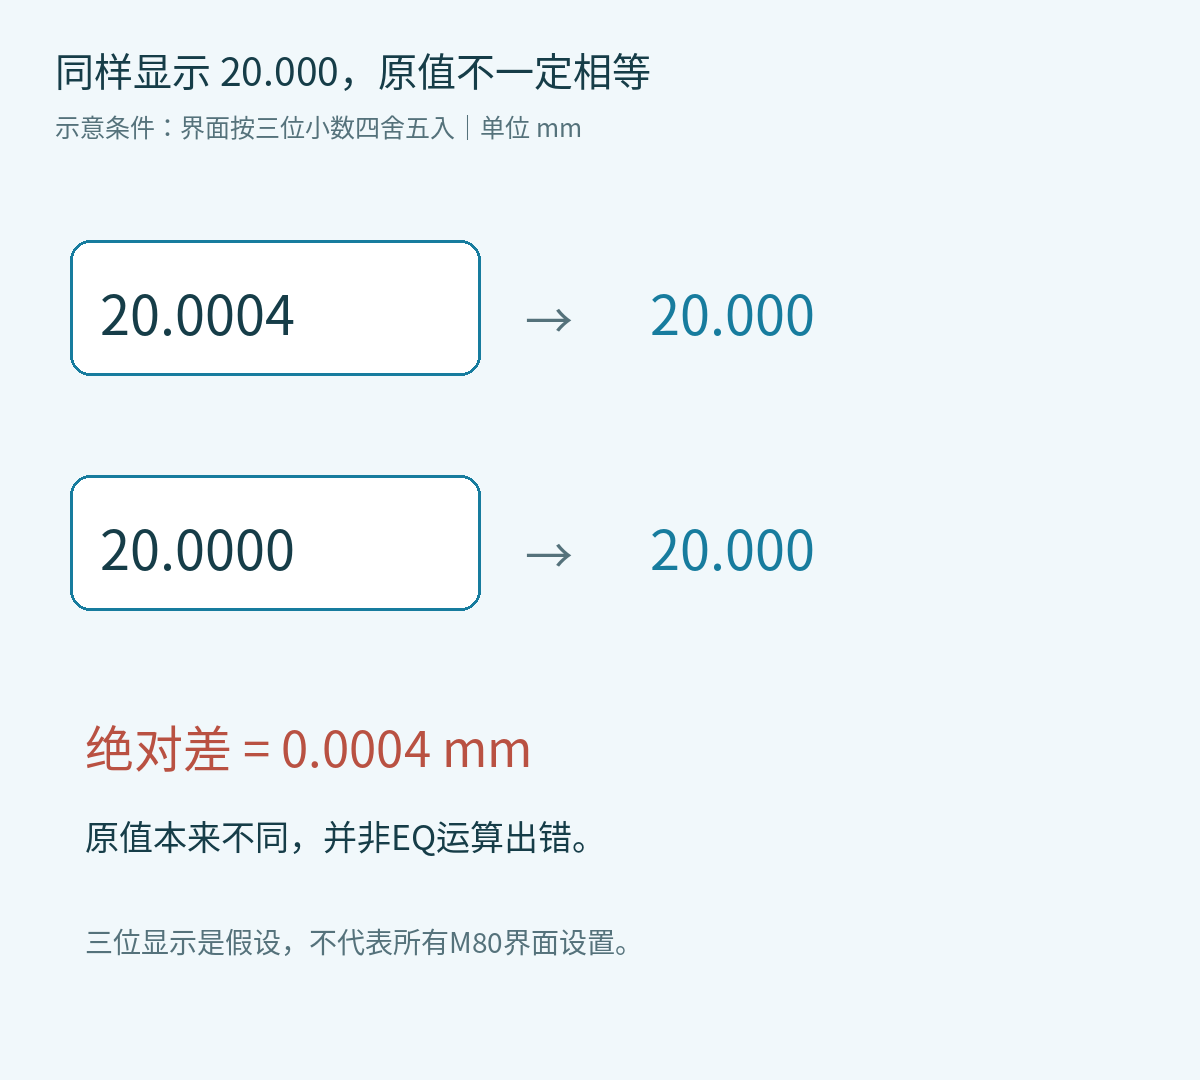
两个数在界面上都显示20.000,宏里的EQ比较却不能据此判为相等。这两个原值本来就不同,比较不相等不是系统算错。更不能把“EQ成立”直接写成“尺寸合格”。排查三菱M80加工中心宏时,先把三个问题拆开:屏幕显示了几位,变量实际参与计算的值是什么,这个尺寸允许多大偏差。
本文按M800/M80/E80/C80加工中心手册IB-1501277-R第14章、印刷页461说明变量比较。示例中的输入已明确赋值,且都以毫米表达;不把未赋值、空变量或不同单位混进差值判断。这里演算的是宏逻辑,不是测量精度报告。
显示一样,不等于数值一样
假设某个显示界面按三位小数四舍五入:20.0004和20.0000都会显示成20.000,但两值相差0.0004毫米。这个例子说明显示截面丢失了哪些信息,并非宣称所有M80界面都固定显示三位。
手册在印刷页487及498明确限定EQ、NE用于整数比较,小数比较采用GE、GT、LE、LT。还有另一层问题:手册指出变量运算可能产生误差,并用ABS差值落在指定范围内的方法替代简单的EQ判等。不要把某个十进制算式必定出现误差当成故障复现条件,也不要因为一次EQ恰好成立,就断言后续运算都能精确相等。
先算差值,再决定它代表什么
下面三行只是算术示例。#1、#2、#3为示例所占用的局部变量,需与现有宏的用途分开;不是可以直接覆盖生产宏参数的通用补丁。它不包含轴移动、刀补、探测或自动合格判定。
#1=20.0004;
#2=20.0000;
#3=ABS[#1-#2];
#1是示例输入,#2是比较基准,#3得到绝对差值,按十进制数学应为0.0004毫米。ABS把正负方向消掉;如果要判断孔偏大还是偏小,则还需保留#1-#2的带符号差值,不能只留下绝对值。
LT与LE差一个等号,边界结果就不同
假设这次已经明确的逻辑要求是“相对20.000,允许绝对偏差不超过0.005毫米”。那么数学上的接收区间是19.995至20.005,两个端点都包含。用差值表达时,应选不大于的LE,而不是小于的LT。若要求明确为“严格小于”,才使用LT。
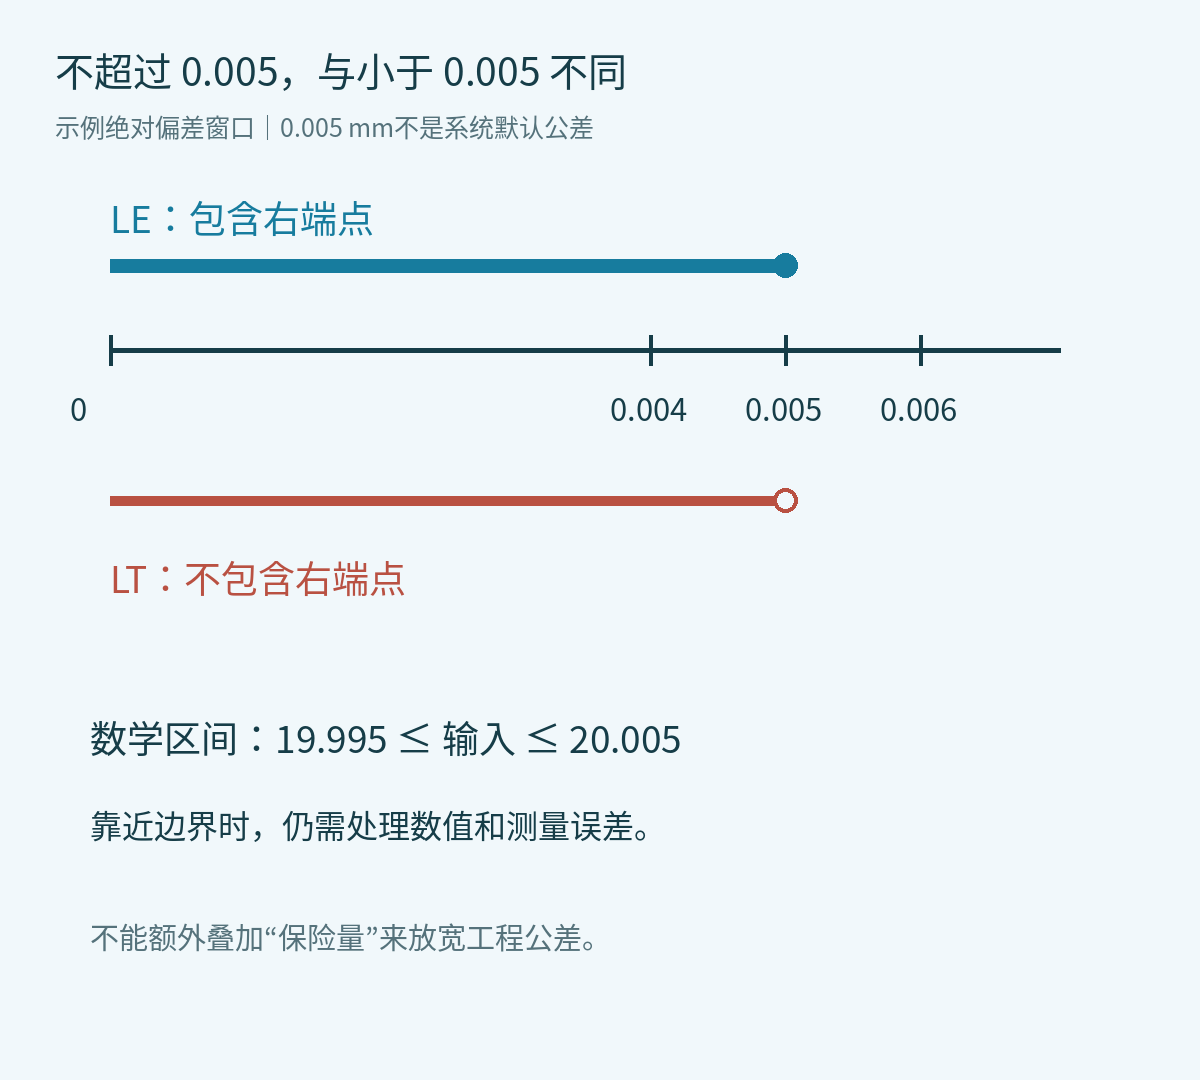
图中的0.005是人为选定的解释用判据,不是M80默认公差,也不是测头误差或机床精度。实际程序必须从图纸、工艺或已定义的算法要求取得阈值,并统一单位。测量不确定度、系统误差以及数值误差都不能靠把阈值随手放大来掩盖。
算法近似相等与尺寸验收,不能混用一套理由
算法里的两个理论相等结果,可能只需要一个与数值尺度相称的误差范围。尺寸验收的窗口则有工程依据,可能不对称,且可能需要处理测量误差。把手册用于解释比较方法的0.01直接搬到零件验收中,等于凭空增加允许偏差。
看一段宏时,按“输入与单位→带符号差→绝对差→判据来源→LT/LE边界”的顺序读。用0、略小于阈值、等于阈值、略大于阈值以及正负偏差成对验算;这些是逻辑用例,不能替代机床与量具验证。尤其位于边界附近的数据,需要回到误差来源,而不是只看屏幕末位。
对后处理或宏做修改时,可结合后处理最小修改与输出对照方法,只调整这处比较逻辑,保留原有运动、刀补及调用流程。
资料依据:三菱M800/M80/E80/C80加工中心编程手册,IB-1501277-R,第14章印刷页461、487、497–498的变量引用、计算误差与比较说明。本文未将手册示例阈值当成统一工程标准。