
Technical Article
新代G93同写F60:直线1秒,半圆为什么要3.14秒?
按新代铣床手册区分G93直线段长与圆弧半径换算,用20毫米直线及R10半圆计算F60的速度和理论时间,解释拆段后F如何重算。
新代铣床程序从直线接到半圆,两段都写G93 F60。直线按理论值1秒结束,半圆却需要约3.142秒。先别把它当作机床减速:这份新代手册对直线与圆弧使用了不同的F换算基准。
本文按新代《铣床程序手册》2026-01-23导出版(修订日期2025-11-14)第2.76节分析,范围是G17平面内的纯XY直线和圆弧、G71公制、G90绝对坐标,不含螺旋、转轴或刀补。系统不处于G05高精轨迹控制模式,该模式的手册注意事项明确不支持G93。该章节没有给出最低软件版本,因此不能用本文替代目标机软件对应的功能说明。
直线看段长,圆弧看半径
该手册规定:G93下,G01的指令进给为F乘以单节长度;G02/G03则为F乘以圆弧半径。这里计算出的进给以毫米/分钟表示。G93保持到G94或G95切换,但每个切削单节都要带自己的F;漏写会触发Cor85。
设直线长度为L,圆弧半径为r,圆心角为θ(弧度)。由“时间=路程÷速度”可得:直线时间t=60/F;圆弧弧长为rθ,时间t=60θ/F。同一个F不能直接解释为所有插补段都用相同时间。
用20毫米直线和R10半圆算一次
下面仅是进给与几何对照片段。起点已为X0、Y0,刀具处于预先确认的空中平面,片段不包含换刀、刀长建立、Z向定位或切削准备。
G17 G71 G90
G93
G01 X20. Y0. F60.
G03 X0. Y0. I-10. J0. F60.
第一段长20毫米,指令进给为60×20=1200毫米/分钟,理论时间20÷1200×60=1秒。第二段圆心为X10、Y0,半径10毫米,从右端逆时针走上半圆到左端;指令进给为60×10=600毫米/分钟,弧长10π毫米,理论时间为π秒,约3.142秒。
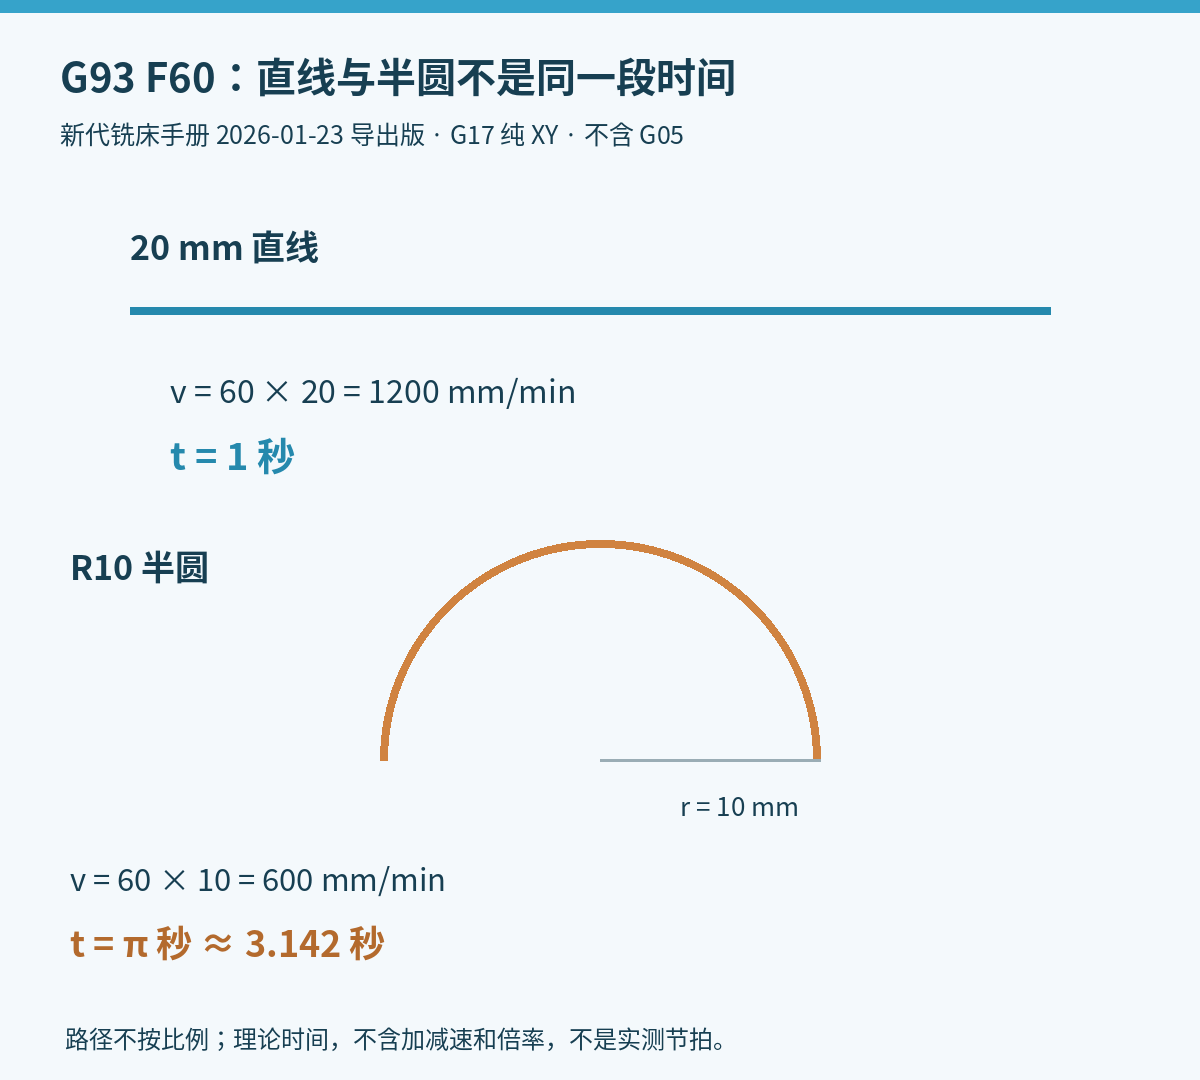
图1 路径示意不按比例。时间由手册进给定义推导,未计加减速和倍率,不是实机节拍。
半圆拆成两段,不能机械地把F翻倍
R10半圆若拆为两个90°圆弧,每段仍为F60,则每段弧长5π、进给600毫米/分钟,各需π/2秒,两段合计仍为π秒。因为半径没有变,保持F就保持了圆弧指令速度。
但同一条20毫米直线若等分成两段,每段仍写F60,指令速度会各变为600毫米/分钟,每段1秒,总时间变成2秒。要维持原直线速度1200,每个10毫米小段需写F120。新代此规则下,直线拆段与同半径圆弧拆段不能共用一套F缩放逻辑。
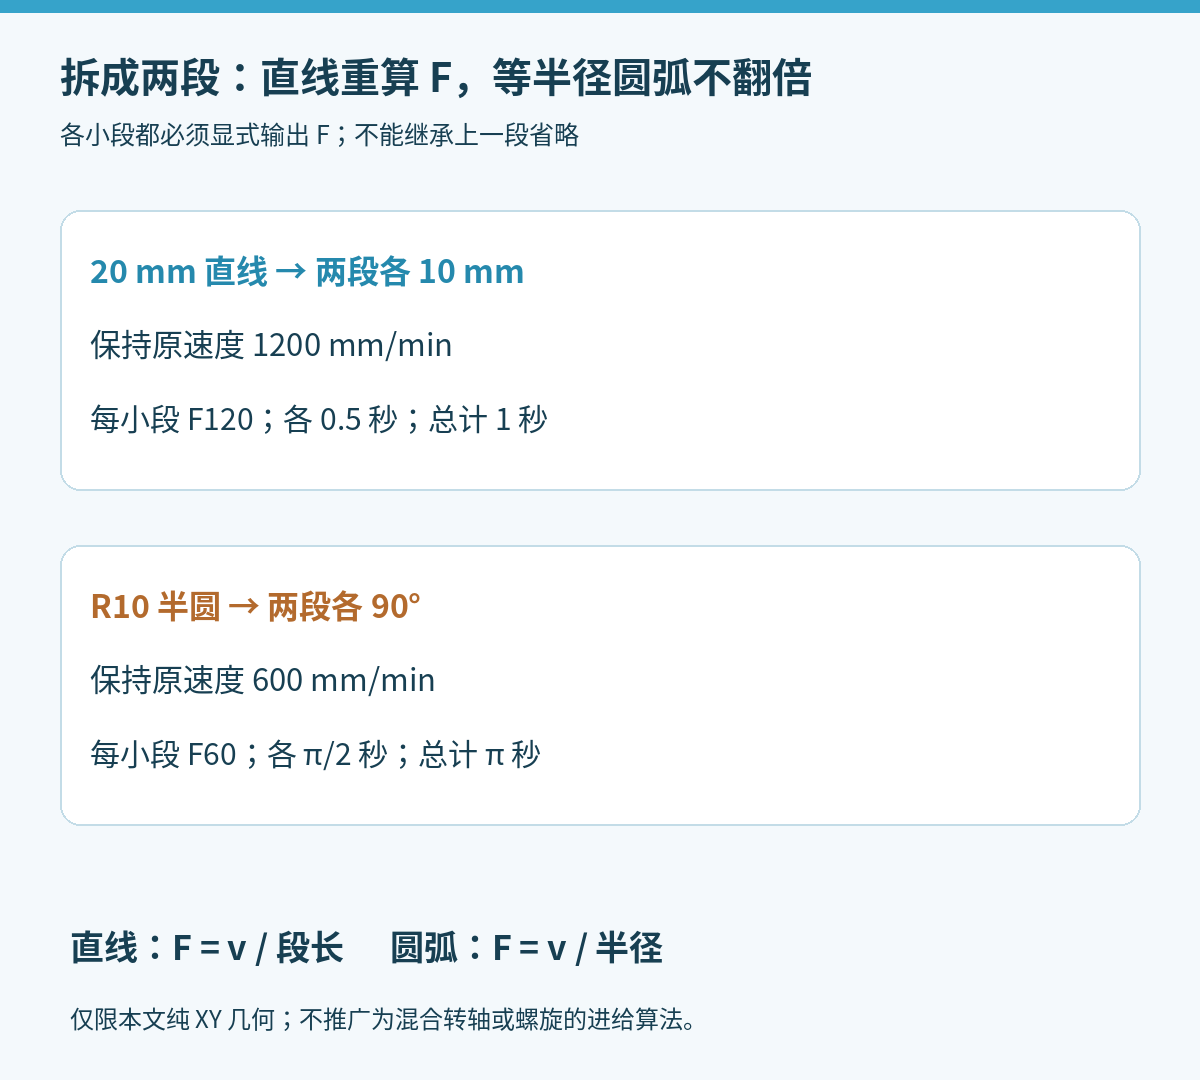
图2 对比保持几何路径与目标速度时的F。各小段仍须显式输出F,不是允许把第二段F省略。
后处理应该从目标速度反算
对本例的纯XY路径,若目标速度为v毫米/分钟,直线用F=v/L,圆弧用F=v/r。例如目标600毫米/分钟时,20毫米直线应为F30,R10圆弧应为F60。这比把所有运动都套成“F=60÷段时间”更符合所引新代规则。
审后处理时,取同一路径的原始圆弧版和线段拟合版,分别保留起点、终点、圆心/半径与每段F,用上面的式子还原指令速度。不要只比较F数字是否连续,也不要在不重算F的情况下把圆弧替换成很多直线。实际轴速限制、加减速和进给倍率还会改变运动耗时,本文没有宣称完成机床运行验证。
结束这个分析范围后若要恢复G94,应明确输出新的每分钟进给值,而非只替换模式字。站内后处理安全修改方法可用于保留修改前后NC与预期差异。这里不把Haas或其他系统的逆时间规则套用到新代。
核对依据:新代官方《铣床程序手册》,上述导出版第2.76节、印刷页220–221;G05限制见同册G05注意事项。图及数值推导为本文原创。