
Technical Article
西门子828D孔阵列:第4孔为什么提前换行?
以828D CNC 5.25 SP1的4列3行孔阵列为例,推导1起孔号到0起行列的DIV/MOD换算,解释第4孔提前换行的原因,给出无轴运动的坐标计算片段和边界孔核对。
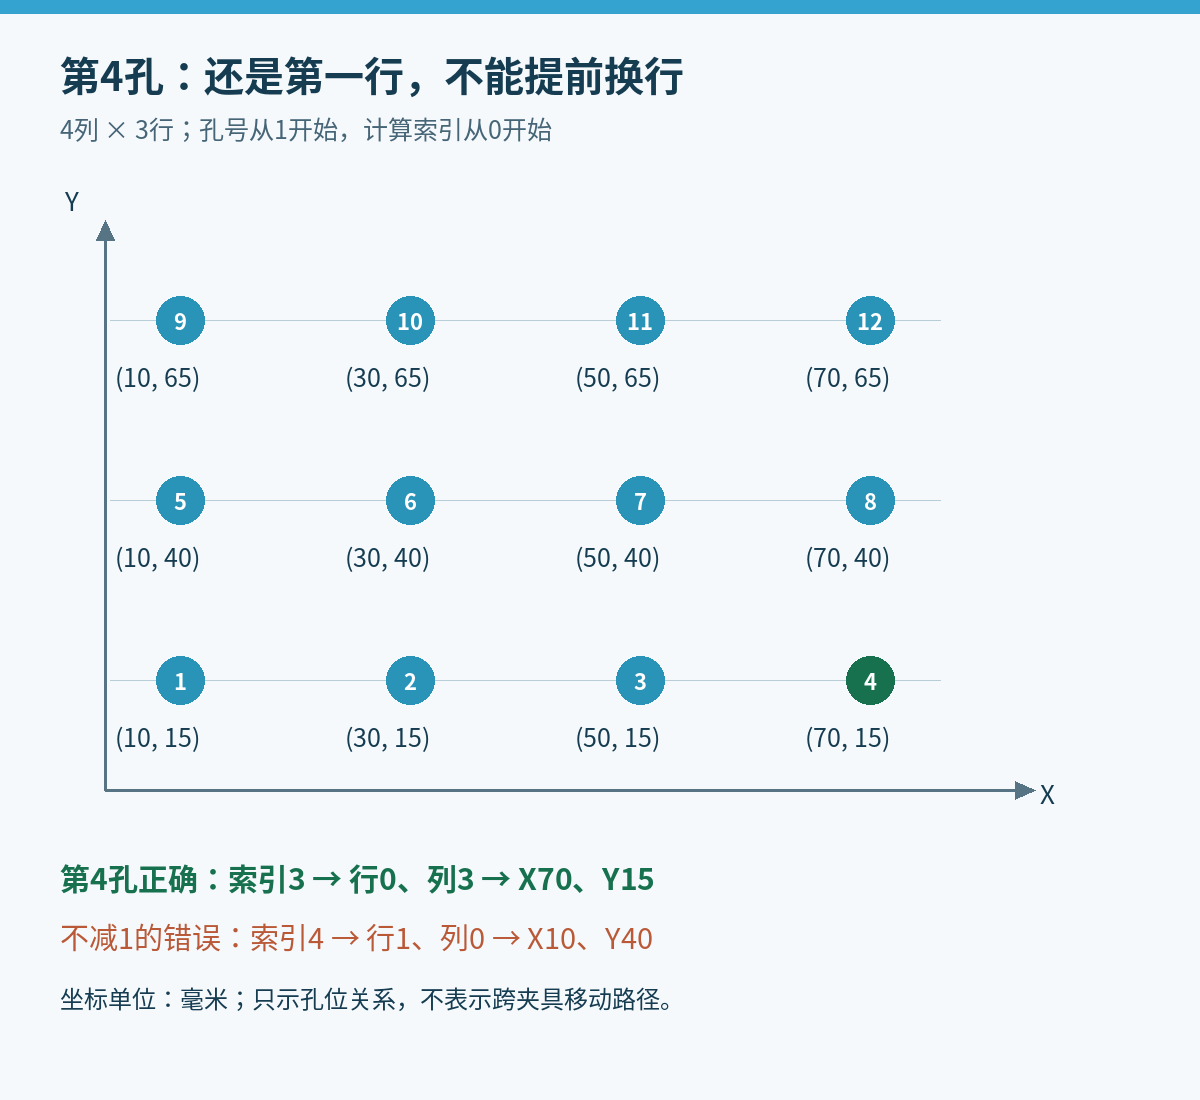
一排4个孔,第4孔本应仍在第一行,坐标是X70、Y15,程序却算成X10、Y40,提前跳到了第二行。先不要改孔距:如果用孔号直接做DIV和MOD,问题通常出在图纸孔号从1开始,行列计算却从0开始。
下面按SINUMERIK 828D、CNC软件5.25 SP1的西门子语言编程规则分析。算例采用G17平面内的矩形孔位:4列、3行,共12孔;第一孔X10、Y15,X向间距20毫米、Y向间距25毫米。孔号约定为每行从左到右,再向Y正方向换行。这里的编号规则由程序设计确定,不是控制器替你规定的钻孔顺序。
一、先减1,再拆成行号和列号
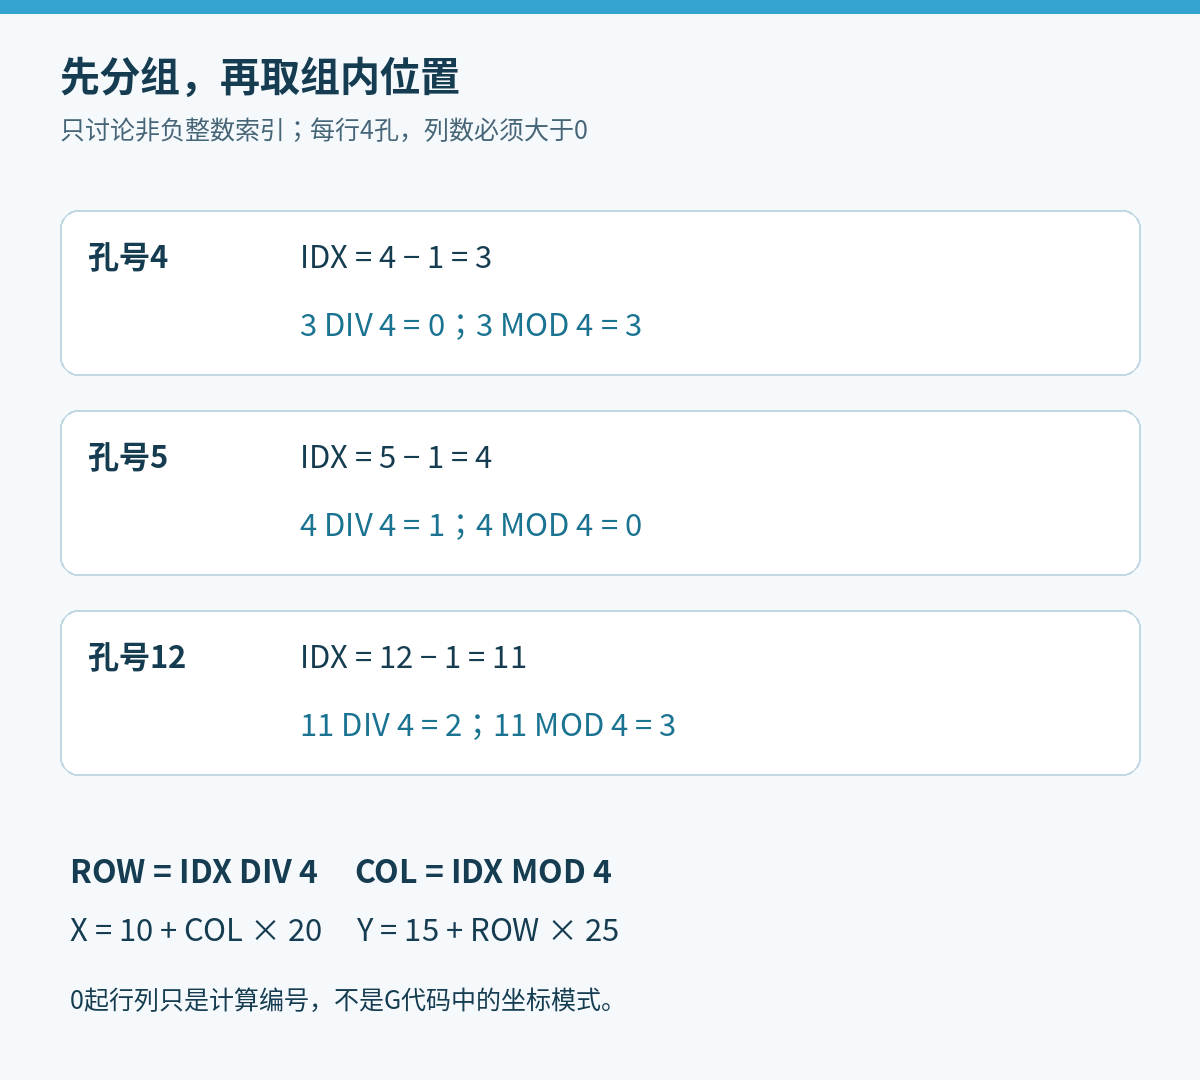
把图纸孔号记为NO,计算索引为IDX。第一孔应对应行0、列0,因此必须先算IDX=NO−1。每行4孔时,ROW=IDX DIV 4得到完整行数,COL=IDX MOD 4得到本行位置。行列均为0起编号。
第4孔:IDX=3,3 DIV 4=0,3 MOD 4=3。因此X=10+3×20=70,Y=15+0×25=15。第5孔才是IDX=4,对应行1、列0,坐标X10、Y40。
二、DIV、MOD和除号不是同一件事
这版官方手册给出:3/4=0.75;DIV取整数商,MOD取余数。孔位分组要用整数商,不是把除法结果按四舍五入处理。对于本例非负整数IDX和正整数列数,始终有IDX=ROW×4+COL,且COL只能为0、1、2、3。
不要把规则扩大成“MOD只能处理整数”。同一手册还列出7 MOD 4.1=2.9,并说明MOD结果为REAL。本例整数输入得到0至3的整数值,赋给INT型CXCOL不会丢失小数。本文主动把孔号、列数限制为整数,是为了建立离散孔位编号;不能把毫米孔距20直接拿来当“每行孔数”的除数。
三、先用只计算坐标的程序核对边界孔
下段除M30结束程序外,只定义变量并计算坐标;未编程轴移动、主轴启动或钻孔循环。所有DEF放在程序开头;CXCNT是每行孔数,CXNO是本次要核算的孔号。以下变量名须在接入已有程序前确认没有占用。
DEF INT CXCNT=4,CXNO=4
DEF INT CXIDX,CXROW,CXCOL
DEF REAL CXX,CXY
CXIDX=CXNO-1
CXROW=CXIDX DIV CXCNT
CXCOL=CXIDX MOD CXCNT
CXX=10+CXCOL*20
CXY=15+CXROW*25
M30
CXNO=4时,CXX应为70、CXY应为15。改成5,结果是10和40;改成12,结果是70和65。这些是由公式推导的预期值,不是实机测量结果。若后处理生成展开孔位,也应逐项比对同一组边界孔,而不是只看第一孔和最后一孔是否大致落在工件上。
四、不要让越界孔号变成“合法坐标”
本例输入范围是1≤CXNO≤12,CXCNT固定为4且不能为0。NO=13虽然也能算出X10、Y90,却已落在第四行,不属于这12孔。接入循环时,应在算坐标之前拦住越界输入;MOD不会替程序判断孔号是否存在。
错误写法与必要改动只有这一处起点转换:
; WRONG FOR ONE-BASED HOLE NUMBER
CXROW=CXNO DIV CXCNT
CXCOL=CXNO MOD CXCNT
; CORRECT FOR CXNO=1..12, CXCNT=4
CXIDX=CXNO-1
CXROW=CXIDX DIV CXCNT
CXCOL=CXIDX MOD CXCNT
修正后得到的只是孔中心坐标。钻削轴、安全高度、R平面及跨夹具移动路径仍属于后续加工段,不能因为行列算对就直接把坐标连续送入运动。若采用蛇形往复编号,奇数行还需反转列号;那是另一套访问顺序,不能套用本文的逐行同向编号而不修改映射。
把公式放入后处理时,建议按后处理最小修改与回归比对的方法保留修改前后NC,不用其他改动掩盖孔序变化。
依据:西门子《SINUMERIK 828D NC programming》,07/2025,CNC软件5.25 SP1,A5E48764001B AK;第401–404页变量定义,第446–447页算术运算。图中孔阵列与坐标为本文自建算例。